




Inhalt
Was ist eine Control Chart?
Eine Control Chart (Regelkarte) ist ein Diagramm, das Messwerte eines Prozesses über die Zeit darstellt, zusammen mit einer Mittellinie und zwei Kontrollgrenzen. Die Mittellinie zeigt den Prozessmittelwert. Die obere Kontrollgrenze (Upper Control Limit, UCL) und die untere Kontrollgrenze (Lower Control Limit, LCL) liegen typischerweise bei ± 3 Standardabweichungen vom Mittelwert. Die Regelkarte ist das zentrale Werkzeug der Statistical Quality Control.
Das Prinzip: Solange alle Messwerte innerhalb der Kontrollgrenzen liegen und kein auffälliges Muster zeigen, ist der Prozess "in control" (beherrscht). Er schwankt nur innerhalb seiner natürlichen Streuung. Sobald ein Punkt ausserhalb der Kontrollgrenzen liegt oder ein bestimmtes Muster auftritt, ist der Prozess "out of control" (nicht beherrscht). Es wirkt eine Störgrösse, die identifiziert und beseitigt werden muss.
Control Charts wurden in den 1920er Jahren von Walter A. Shewhart bei Bell Labs entwickelt. Die Grundidee: Nicht jede Schwankung erfordert einen Eingriff. Natürliche Streuung (common cause variation) ist normal und muss toleriert werden. Nur besondere Ursachen (special cause variation) erfordern eine Korrektur. Wer bei jeder normalen Schwankung eingreift, übersteuert den Prozess und verschlimmert ihn, statt ihn zu verbessern.
Aufbau einer Control Chart
| Element | Abkürzung | Definition | Typische Berechnung |
|---|---|---|---|
| Mittellinie | CL (Center Line) | Arithmetischer Mittelwert aller Messwerte (oder Stichprobenmittelwerte). | x̄ (Gesamtmittelwert) |
| Obere Kontrollgrenze | UCL (Upper Control Limit) | Obergrenze der natürlichen Streuung. Ein Punkt darüber signalisiert eine besondere Ursache. | x̄ + 3σ |
| Untere Kontrollgrenze | LCL (Lower Control Limit) | Untergrenze der natürlichen Streuung. Ein Punkt darunter signalisiert eine besondere Ursache. | x̄ - 3σ |
| Obere Warngrenze | UWL (Upper Warning Limit) | Warngrenze bei ± 2σ. Kein sofortiger Eingriff, aber erhöhte Aufmerksamkeit. | x̄ + 2σ |
| Untere Warngrenze | LWL (Lower Warning Limit) | Warngrenze bei ± 2σ. | x̄ - 2σ |
| Datenpunkte | - | Einzelne Messwerte oder Stichprobenmittelwerte, chronologisch aufgetragen. | Einzelmessung oder x̄ der Stichprobe |
Wichtig: Kontrollgrenzen sind nicht dasselbe wie Spezifikationsgrenzen (Toleranzen). Kontrollgrenzen werden aus dem Prozess berechnet (was der Prozess tatsächlich tut). Spezifikationsgrenzen kommen vom Kunden oder von der Zeichnung (was der Prozess tun soll). Ein Prozess kann "in control" sein (innerhalb der Kontrollgrenzen), aber trotzdem Ausschuss produzieren, wenn seine natürliche Streuung grösser ist als die Spezifikation. Der Vergleich beider Grenzen ergibt die Prozessfähigkeit (Cp/Cpk).
Die wichtigsten Regelkarten-Typen
| Regelkarte | Datentyp | Was wird überwacht? | Typischer Einsatz in der Fertigung |
|---|---|---|---|
| x̄/R-Karte | Messwerte (variable Daten). Stichproben von 2 bis 10 Teilen. | x̄-Karte: Mittelwert der Stichprobe (Lage). R-Karte: Spannweite der Stichprobe (Streuung). | CNC-Drehteile: Alle 30 Minuten 5 Teile messen, Durchmesser prüfen. Standardkarte für metrische Merkmale. |
| x̄/s-Karte | Messwerte (variable Daten). Stichproben > 10 Teile. | x̄-Karte: Mittelwert. s-Karte: Standardabweichung der Stichprobe (genauer als Spannweite bei großen Stichproben). | Spritzguss: Wenn pro Stichprobe 20 Teile gemessen werden, weil die Kavitätenzahl hoch ist. |
| x/mR-Karte (Einzelwertkarte) | Messwerte (variable Daten). Einzelmessungen. | x-Karte: Einzelmesswert. mR-Karte: Gleitende Spannweite (Differenz aufeinanderfolgender Werte). | Prozessdaten (Temperatur, Druck, Viskosität), die nur einmal pro Zyklus oder Charge gemessen werden. |
| p-Karte | Attributive Daten (Gut/Schlecht). | Fehleranteil (Proportion) pro Stichprobe. | Sichtprüfung: Anteil fehlerhafter Teile pro Los. "Von 200 geprüften Teilen waren 6 fehlerhaft = 3 %." |
| c-Karte | Attributive Daten (Fehleranzahl). | Anzahl Fehler pro Einheit (bei konstanter Einheitsgröße). | Lackierung: Anzahl Einschlüsse pro Karosserie. "Diese Karosserie hat 3 Einschlüsse, die nächste 1." |
In der diskreten Fertigung sind die x̄/R-Karte (für Stichproben am Messplatz) und die x/mR-Karte (für Prozessdaten von der Maschine) am häufigsten. Die Wahl hängt davon ab, ob Stichproben möglich sind und ob variable oder attributive Daten vorliegen.
Beispiel: Control Chart für Nachdruck in der Spritzgussfertigung
Ein Spritzgusswerkzeug produziert Gehäuseteile. Der Nachdruck (Holding Pressure) ist ein kritischer Prozessparameter: Zu niedrig = Einfallstellen. Zu hoch = Gratbildung. Der Sollwert ist 850 bar.
Über 20 Zyklen werden die Nachdruckwerte aufgezeichnet (x/mR-Karte, weil nur ein Wert pro Zyklus):
| Zyklus | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 |
|---|---|---|---|---|---|---|---|---|---|---|
| Nachdruck (bar) | 848 | 852 | 849 | 851 | 847 | 853 | 850 | 849 | 854 | 848 |
| Zyklus | 11 | 12 | 13 | 14 | 15 | 16 | 17 | 18 | 19 | 20 |
|---|---|---|---|---|---|---|---|---|---|---|
| Nachdruck (bar) | 851 | 855 | 857 | 856 | 859 | 858 | 861 | 860 | 863 | 862 |
Berechnung:
| Parameter | Wert |
|---|---|
| Mittelwert (CL) | 854,15 bar |
| Durchschnittliche gleitende Spannweite (mR̄) | 2,95 bar |
| Geschätzte Standardabweichung (σ̂ = mR̄ / 1,128) | 2,61 bar |
| UCL (CL + 3σ̂) | 862,0 bar |
| LCL (CL - 3σ̂) | 846,3 bar |
Interpretation: Die Zyklen 19 (863 bar) und 20 (862 bar) liegen über der ungerundeten UCL von 861,99 bar (Nelson-Regel 1). Die Zyklen 12 bis 20 liegen neunmal in Folge oberhalb der Mittellinie (Nelson-Regel 2). Die Reihe steigt nicht monoton; Nelson-Regel 3 für sechs stetig steigende Punkte ist nicht erfüllt. Die Ursache dieser Signale muss untersucht werden.
Nelson-Regeln: Wann ist ein Prozess "out of control"?
Neben dem offensichtlichen Fall (Punkt außerhalb UCL/LCL) gibt es standardisierte Muster-Regeln. Die am häufigsten verwendeten sind die Nelson-Regeln (benannt nach Lloyd Nelson, 1984):
| Regel | Signal | Was es bedeutet |
|---|---|---|
| 1 | Ein Punkt außerhalb der 3σ-Kontrollgrenzen. | Besondere Ursache. Sofortmaßnahme. |
| 2 | 9 aufeinanderfolgende Punkte auf derselben Seite der Mittellinie. | Verschiebung des Prozessmittelwerts (Shift). Z. B. Werkzeugverschleiß, Materialwechsel. |
| 3 | 6 aufeinanderfolgende Punkte, steigend oder fallend (Trend). | Schleichende Veränderung. Z. B. Verschleiß, Temperaturdrift, Feuchtigkeitsänderung. |
| 4 | 14 aufeinanderfolgende Punkte, abwechselnd auf und ab. | Systematische Schwingung. Z. B. zwei abwechselnde Kavitäten, zwei Lieferanten, zwei Maschinen im Wechsel. |
| 5 | 2 von 3 aufeinanderfolgenden Punkten jenseits der 2σ-Warngrenze (auf derselben Seite). | Erhöhte Streuung oder beginnende Verschiebung. Noch kein Eingriff, aber erhöhte Prüffrequenz. |
In der Praxis werden nicht immer alle Nelson-Regeln gleichzeitig angewendet. Viele Werke verwenden Regel 1 (Punkt außerhalb), Regel 2 (Run) und Regel 3 (Trend) als Standard und aktivieren die weiteren Regeln nur bei besonders kritischen Merkmalen.
Control Charts und Prozessdaten aus dem MES
Control Charts brauchen Daten. Die Frage ist, woher die Daten kommen und wie schnell.
| Datenquelle | Datentyp | Bezug zur Control Chart |
|---|---|---|
| Prozessdaten (automatisch von der Maschine) | Temperatur, Druck, Kraft, Drehmoment, Zykluszeit, Geschwindigkeit. Kontinuierlich, jeder Zyklus. | Ideale Datenbasis für x/mR-Karten. Jeder Zyklus liefert einen Wert. Die Control Chart wird in Echtzeit aktualisiert. Trends und Shifts werden sofort sichtbar. |
| Stichprobenmessungen (manuell am Messplatz) | Maßhaltigkeit, Gewicht, Oberflächenrauheit. Stichproben (z. B. alle 30 Minuten, 5 Teile). | Datenbasis für x̄/R-Karten. Weniger Datenpunkte, aber direkte Messung des Produktmerkmals. Zeitverzug zwischen Produktion und Messung. |
| Attributive Prüfungen (Sichtprüfung, Gut/Schlecht) | Fehleranteil, Fehleranzahl pro Los oder Schicht. | Datenbasis für p-Karten und c-Karten. Weniger statistisch aussagekräftig als Messwerte, aber oft der einzige Weg bei visuellen Merkmalen. |
Der Vorteil automatischer Prozessdatenerfassung für Control Charts: Kein Zeitverzug. Kein manueller Aufwand. Keine Übertragungsfehler. Jeder Zyklus wird erfasst, nicht nur jede 30. Minute. Das bedeutet: Trends werden in Minuten sichtbar, nicht in Stunden.
SYMESTIC erfasst Prozessdaten (Temperaturen, Drücke, Kräfte, Zykluszeiten) automatisch über das Prozessdaten-Modul. Die Daten werden als Zeitreihe gespeichert und visualisiert. Grenzwertüberschreitungen lösen Alarme aus. Das folgt dem Grundgedanken der Control Chart (Daten über die Zeit, mit Grenzen, Eskalation bei Überschreitung), ersetzt aber keine statistische Regelkarte.
Häufige Fragen zu Control Charts
Was ist der Unterschied zwischen Kontrollgrenzen und Toleranzgrenzen?
Kontrollgrenzen (UCL/LCL) werden aus dem Prozess berechnet. Sie sagen: "Das ist die natürliche Streuung dieses Prozesses." Toleranzgrenzen (USL/LSL, Upper/Lower Specification Limit) kommen vom Kunden oder von der Zeichnung. Sie sagen: "Das ist, was der Kunde akzeptiert." Ein Prozess kann innerhalb der Kontrollgrenzen laufen (beherrscht), aber trotzdem Toleranzgrenzen verletzen (nicht fähig). Der Prozessfähigkeitsindex Cpk vergleicht beide: Cpk ≥ 1,33 bedeutet, der Prozess hat genügend Abstand zur Toleranzgrenze.
Wie viele Datenpunkte brauche ich, bevor eine Control Chart aussagekräftig ist?
Mindestens 20 bis 25 Stichproben (oder Einzelwerte) unter stabilen Prozessbedingungen, um die Kontrollgrenzen zuverlässig zu berechnen. Das ist die sogenannte "Phase 1" (Baseline). Weniger Daten führen zu instabilen Kontrollgrenzen, die bei jeder neuen Stichprobe stark schwanken. In der Praxis: Wenn die Maschine 20 Zyklen pro Stunde macht und Prozessdaten automatisch erfasst werden, hat man die Baseline in einer Stunde. Bei manuellen Stichproben alle 30 Minuten dauert es 10 Stunden.
Wann verwende ich eine x̄/R-Karte und wann eine x/mR-Karte?
x̄/R-Karte: Wenn Stichproben möglich sind (mehrere Teile gleichzeitig messen). Das ist der Standard bei manuellen Messungen am Messplatz (z. B. 5 Teile alle 30 Minuten). x/mR-Karte: Wenn nur Einzelwerte vorliegen. Das ist typisch für Prozessdaten (Temperatur, Druck), die automatisch pro Zyklus erfasst werden, oder bei Chargen-Prozessen, wo nur ein Messwert pro Charge existiert.
Wie hängen Control Charts mit Six Sigma zusammen?
Control Charts sind ein Kernwerkzeug in der Control-Phase des DMAIC-Zyklus. Nachdem ein Prozess in der Improve-Phase verbessert wurde, stellt die Control Chart sicher, dass die Verbesserung dauerhaft ist. Wenn der Prozess wieder driftet, zeigt die Control Chart das sofort. In der Measure-Phase werden Control Charts verwendet, um den Ist-Zustand des Prozesses zu dokumentieren und zu prüfen, ob er überhaupt beherrscht ist, bevor man seine Fähigkeit bewertet.
Wie hängen Control Charts mit einem MES zusammen?
Ein MES liefert die Daten für Control Charts. Prozessdaten (Druck, Temperatur, Kraft) werden automatisch pro Zyklus erfasst und gespeichert. Produktionsdaten (Stückzahlen, Ausschuss, Zykluszeiten) werden als Zeitreihen bereitgestellt. Die Alarmierung bei Grenzwertüberschreitung ähnelt einem "Out of Control"-Signal, folgt aber festen Grenzwerten statt statistisch berechneter Kontrollgrenzen. Ein dediziertes SPC-System (z. B. Q-DAS, Minitab) kann die MES-Daten über Schnittstellen übernehmen und die vollständige statistische Auswertung (Cp, Cpk, Nelson-Regeln) durchführen. Die Kombination aus automatischer Datenerfassung (MES) und statistischer Auswertung (SPC) schließt die Lücke zwischen Maschine und Qualitätsentscheidung.
ExcelKostenloser Download
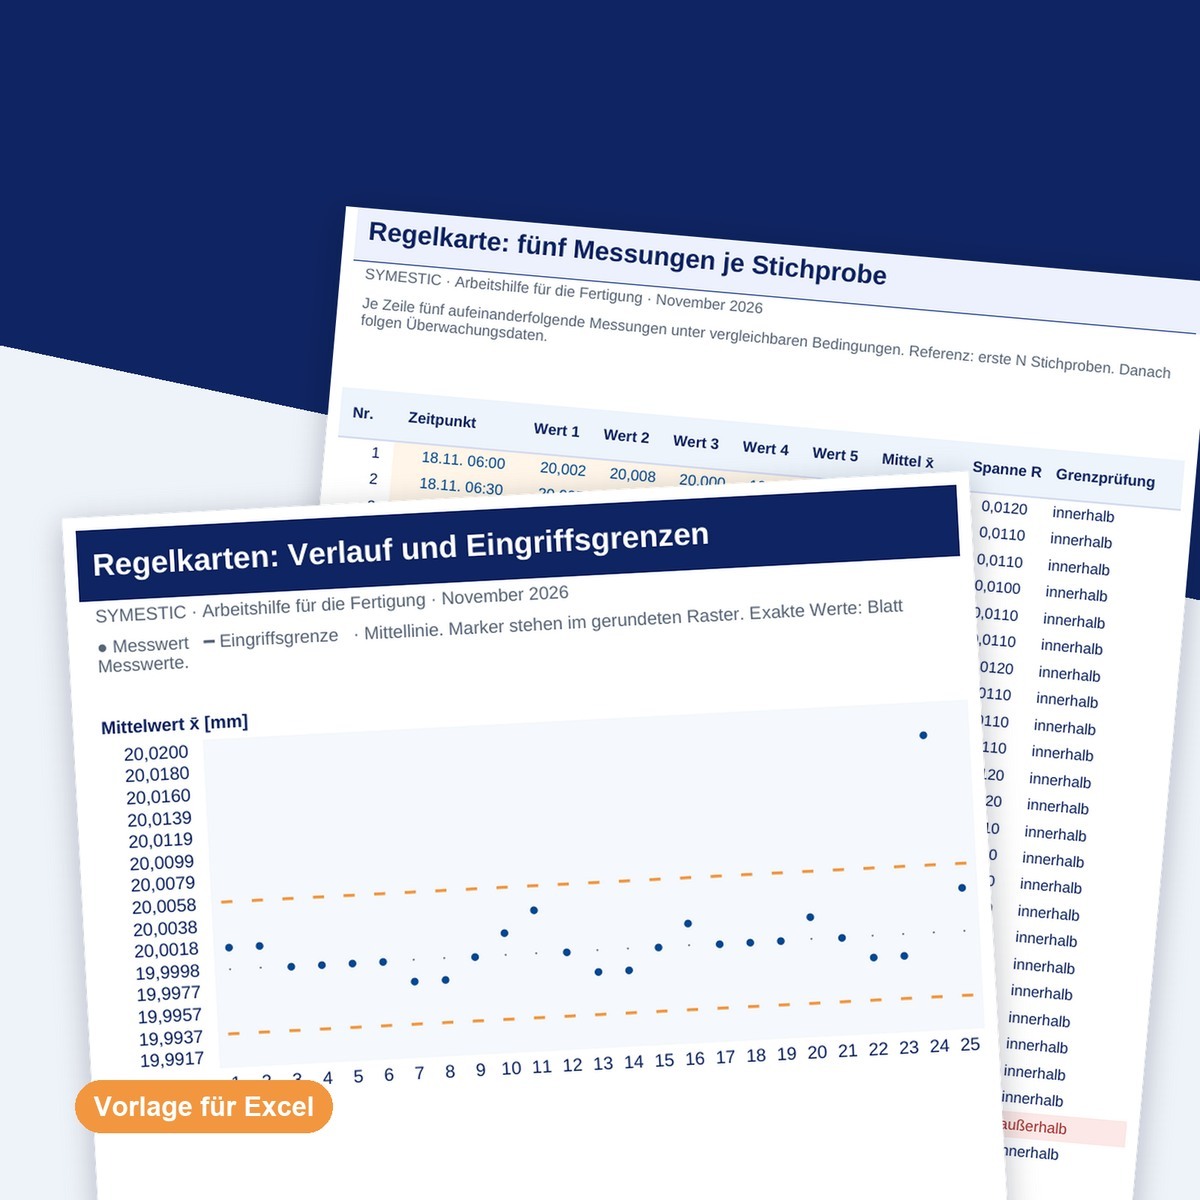
Regelkarte als Excel-Vorlage
Tragen Sie Messwerte ein und verfolgen Sie Mittelwert und Spannweite mit berechneten Eingriffsgrenzen.
- x̄-R-Karte für Stichproben mit je fünf Messungen
- Berechnete Grenzen aus einem festgelegten Referenzzeitraum
- Diagramme und Hinweise bei Punkten außerhalb der Grenzen
Excel
Regelkarte als Excel-Vorlage
- x̄-R-Karte für Stichproben mit je fünf Messungen
- Berechnete Grenzen aus einem festgelegten Referenzzeitraum
- Diagramme und Hinweise bei Punkten außerhalb der Grenzen

Six Sigma Black Belt mit über 25 Jahren in der Fertigungsindustrie, zuvor bei Johnson Controls, Visteon, iTAC und Dürr.
Buch: „OEE: Eine Zahl, viele Lügen“ (2025)
- Manufacturing Execution Systems (MES)
- OEE
- Shopfloor-Digitalisierung
- Six Sigma (Black Belt)
Überarbeitet
Alle Beiträge von Christian Fieg