




Inhalt
- Was ist ein Control Plan?
- Die drei Phasen des Control Plans
- Inhalte eines Control Plans nach IATF 16949
- Vom Papier in die Linie: Der Living Control Plan im MES
- Was SYMESTIC zum Living Control Plan beiträgt
- Kundenbeispiele: Control-Plan-Logik in der Praxis
- Typische Fehler beim Control Plan
- Häufige Fragen zum Control Plan
Was ist ein Control Plan?
Ein Control Plan (deutsch: Produktionslenkungsplan) ist ein strukturiertes Dokument, das beschreibt, wie kritische Produkt- und Prozessmerkmale in der Serienfertigung überwacht, geprüft und gesteuert werden. Er definiert für jeden Prozessschritt: Was wird geprüft? Wie wird geprüft? Wie oft? Und was passiert, wenn ein Wert außerhalb der Spezifikation liegt?
Der Control Plan ist ein Pflichtdokument im Automotive-Qualitätsmanagement nach IATF 16949. Er ist integraler Bestandteil des APQP-Prozesses (Advanced Product Quality Planning) und eines der 18 Elemente der PPAP-Vorlage (Production Part Approval Process). Ohne einen validierten Control Plan gibt es keine Serienfreigabe durch den OEM.
In der Praxis ist der Control Plan das Bindeglied zwischen der FMEA (die Risiken identifiziert) und dem Shopfloor (der die Maßnahmen umsetzt). Die FMEA sagt: "Dieses Merkmal ist kritisch, weil ein Ausfall zu einem Sicherheitsproblem führt." Der Control Plan sagt: "Deshalb wird dieses Merkmal alle 50 Teile mit einem kalibrierten Messmittel geprüft. Bei Abweichung wird die Linie gesperrt und 100-%-Prüfung eingeleitet."
Die drei Phasen des Control Plans
Der Control Plan existiert nicht als einzelnes, statisches Dokument. Im APQP-Prozess durchläuft er klassisch drei Phasen, die unterschiedliche Detailgrade und Prüfumfänge haben:
| Phase | Zeitpunkt | Zweck | Typischer Prüfumfang |
|---|---|---|---|
| Prototyp-Control-Plan | Während der Prototypenphase (APQP Phase 2). | Identifikation der kritischen Merkmale. Erste Prüfmethoden definieren. Grundlage für die Prozess-FMEA. | 100 % Prüfung aller Merkmale. Oft manuell. Kleine Stückzahlen. |
| Vorserien-Control-Plan | Während der Vorserienfertigung (APQP Phase 3). | Validierung der Prüfmethoden unter Serienbedingungen. Prozessfähigkeitsanalyse (Cpk). Basis für PPAP. | Erweiterte Stichproben. SPC-Erstbewertung. Maschinenqualifikation. |
| Serien-Control-Plan | Ab Serienstart. Lebendes Dokument für die gesamte Serienproduktion. | Laufende Überwachung aller kritischen Merkmale. Grundlage für tägliche Prüfungen, SPC und Reaktionspläne. | Stichproben nach festem Schema (z. B. 5 Teile pro Stunde). SPC-Regelkarten. Automatische Prozessdatenüberwachung. |
Inhalte eines Control Plans nach IATF 16949
Ein normgerechter Control Plan übersetzt die Ergebnisse der FMEA in konkrete Prüfanweisungen für den Shopfloor. Die Kerninhalte:
| Element | Was definiert wird | Beispiel |
|---|---|---|
| Prozessschritt | Jeder Fertigungsschritt, der im Prozessflussdiagramm aufgeführt ist. | Station 3: Ultraschallschweißen. |
| Prozessmerkmal | Maschinenparameter, die den Prozess steuern und Einfluss auf die Qualität haben. | Schweißenergie: 450 +/- 20 J. Schweißzeit: 1,2 +/- 0,1 s. |
| Produktmerkmal | Maße, Funktionen oder Eigenschaften des Teils, die geprüft werden müssen. | Abreißkraft Schweißnaht: min. 800 N. Besondere Merkmale (CC/SC) gekennzeichnet. |
| Spezifikation/Toleranz | Zulässiger Wertebereich für jedes Merkmal. | Durchmesser: 12,00 +/- 0,05 mm. |
| Prüfmethode und Prüfmittel | Wie geprüft wird und mit welchem Werkzeug. | Messschieber (kalibriert), SPC-Regelkarte, optische Sichtprüfung, Zugprüfmaschine. |
| Stichprobenumfang und Häufigkeit | Wie viele Teile pro Zeiteinheit geprüft werden. | 5 Teile pro Stunde. 1 Teil pro Schichtbeginn. 100 % bei Anlauf. |
| Reaktionsplan | Sofortmaßnahmen bei Abweichung oder Prozessstörung. | Linie sperren, 100-%-Prüfung ab letzter IO-Prüfung, Eskalation an Qualitätsleiter, 8D einleiten. |
| Verantwortlichkeit | Wer die Prüfung durchführt und wer den Reaktionsplan auslöst. | Werker (Prüfung), Schichtleiter (Eskalation), Qualität (8D). |
Besondere Merkmale (CC und SC): Der Control Plan kennzeichnet besondere Merkmale mit Symbolen. CC (Critical Characteristic) betrifft Sicherheit und gesetzliche Anforderungen. SC (Significant Characteristic) betrifft Funktion und Kundenzufriedenheit. Für CC-Merkmale gelten strengere Prüfvorgaben und sofortige Eskalationspflichten.
Vom Papier in die Linie: Der Living Control Plan im MES
In vielen Unternehmen ist der Control Plan ein statisches Excel- oder PDF-Dokument, das im Qualitätsordner liegt, bei Audits vorgezeigt wird und im Alltag der Fertigung kaum eine Rolle spielt. Der Werker kennt den Control Plan oft nicht oder arbeitet nach veralteten Versionen. Prüfungen werden vergessen, Ergebnisse werden auf Papier notiert und erst Tage später ausgewertet. Der Reaktionsplan wird im Ernstfall improvisiert, weil niemand weiß, wo er steht.
Eine Möglichkeit ist der Living Control Plan: ein digital eingebundener Lenkungsplan, der im MES hinterlegt ist und während der Produktion wirkt:
| Aspekt | Statischer Control Plan (Papier/Excel) | Living Control Plan (im MES) |
|---|---|---|
| Prozessdatenüberwachung | Stichprobenartig, manuell abgelesen, nachträglich dokumentiert. | Automatische Erfassung in Echtzeit. Grenzwertverletzung sofort sichtbar. |
| Reaktionsplan | Im Qualitätsordner beschrieben. Im Ernstfall wird improvisiert. | Eskalation per Benachrichtigung. |
| Versionierung | Veraltete Versionen kursieren. Änderungen erreichen den Shopfloor verspätet. | Immer aktuelle Version. Änderungen sofort wirksam an allen Terminals. |
| Audit-Nachweis | Papierformulare zusammensuchen. Lücken in der Dokumentation. | Lückenlose digitale Historie. Jede Prüfung mit Zeitstempel, Ergebnis und Werker dokumentiert. |
| FMEA-Verbindung | Manueller Abgleich. FMEA-Änderungen werden oft nicht in den Control Plan übertragen. | Closed-Loop: FMEA-Änderungen fließen in Prüfpläne ein. Wirksamkeit der Maßnahmen ist messbar. |
Was SYMESTIC zum Living Control Plan beiträgt
SYMESTIC unterstützt die operative Umsetzung des Control Plans an mehreren Stellen:
Prozessdatenerfassung: Automatische Erfassung von Maschinenparametern (Temperatur, Druck, Drehmoment, Schweißenergie) in Echtzeit. Prozessparameter, die im Control Plan als Prozessmerkmal definiert sind und von der Steuerung geliefert werden, lassen sich automatisch überwachen. Grenzwerte werden konfiguriert, Verletzungen werden gemeldet.
Qualitätsmanagement: Ausschuss wird von Hand oder automatisch aus dem Maschinensignal erfasst. Bei der Qualitätsprüfung am Platz wählt der Werker den Fehlergrund aus einem Katalog.
Maschinenalarme: SPS-Alarme werden über OPC UA aus der Steuerung erfasst. Das passt zur Reaktionsplan-Logik des Control Plans: Bei frei definierbaren Bedingungen geht eine Benachrichtigung per Push oder E-Mail an die Verantwortlichen.
Kundenbeispiele: Control-Plan-Logik in der Praxis
Meleghy (Automotive, 4 Werke): QM-Anbindung. OEE-Erfassung an den wichtigsten Prozessschritten. Dazu kommt eine Anbindung an die Qualitätssicherung über die SYMESTIC-Plattform, so dass Produktionsdaten und Qualitätsdaten zusammenlaufen. Ergebnis: 7 % Verbesserung der Ausbringung.
Klocke (Pharma, Verpackung): Prüfung im regulierten Umfeld. Erfassung von Stückzahlen und Stillständen über DI-Gateway. Einsatz im regulierten Umfeld nach GMP. Die Dokumentationsanforderungen im GMP-Umfeld sind vergleichbar mit denen eines Control Plans im Automotive: Jede Prüfung muss dokumentiert, jede Abweichung nachvollziehbar und jede Maßnahme belegt sein.
Typische Fehler beim Control Plan
Fehler 1: Control Plan existiert nur für das Audit. Der Plan wird für die PPAP-Vorlage erstellt und danach nie wieder angefasst. Änderungen im Prozess (neue Maschine, neues Material, geänderte Toleranz) werden nicht nachgetragen. Bei der nächsten OEM-Reklamation zeigt sich: Der Control Plan beschreibt einen Prozess, der so nicht mehr existiert.
Fehler 2: FMEA und Control Plan sind nicht verknüpft. Die FMEA wird von einem Team erstellt, der Control Plan von einem anderen. Die Risikobewertung der FMEA (hohe RPN für ein bestimmtes Merkmal) findet sich nicht im Control Plan wieder. Oder die FMEA wird aktualisiert, aber der Control Plan bleibt auf dem alten Stand.
Fehler 3: Prozessmerkmale werden nicht automatisch überwacht. Der Control Plan definiert Grenzwerte für Temperatur, Druck oder Schweißenergie, aber niemand prüft diese Werte in Echtzeit. Die Prüfung erfolgt stichprobenartig und manuell. Zwischen zwei Prüfungen können hunderte Teile außerhalb der Spezifikation produziert werden, ohne dass es jemand bemerkt.
Fehler 4: Reaktionsplan ist nicht operationalisiert. Der Control Plan beschreibt den Reaktionsplan ("Linie sperren, 100-%-Prüfung, 8D einleiten"), aber in der Praxis weiß der Werker nicht, was zu tun ist. Die Sperrung erfolgt nicht automatisch. Die 100-%-Prüfung wird vergessen. Die 8D-Einleitung verzögert sich um Tage.
Fehler 5: Besondere Merkmale (CC/SC) werden nicht besonders behandelt. Im Control Plan sind CC- und SC-Merkmale gekennzeichnet, aber auf dem Shopfloor gibt es keinen Unterschied zwischen der Prüfung eines normalen Merkmals und eines sicherheitskritischen Merkmals. Ohne digitale Kennzeichnung und verschärfte Prüflogik im MES bleibt die Besondere-Merkmale-Kennzeichnung eine Formalität.
Häufige Fragen zum Control Plan
Was ist der Unterschied zwischen Control Plan und Prüfplan?
Der Control Plan ist das übergeordnete Dokument, das alle Prüf- und Steuerungsmaßnahmen für einen Produktionsprozess zusammenfasst. Er umfasst Prozessmerkmale, Produktmerkmale, Prüfmethoden, Stichproben und Reaktionspläne. Ein Prüfplan ist ein Teilaspekt des Control Plans: Er beschreibt die konkreten Prüfanweisungen für ein bestimmtes Merkmal an einer bestimmten Station. In der Praxis wird der Control Plan oft als der "Master" betrachtet, aus dem die einzelnen Prüfpläne und Arbeitsanweisungen abgeleitet werden.
Ist der Control Plan nur für die Automobilindustrie relevant?
Der Control Plan wurde im Automotive-Kontext entwickelt (AIAG, IATF 16949), ist aber als Methode in jeder Serienfertigung anwendbar. Branchen mit hohen Qualitätsanforderungen (Pharma, Medizintechnik, Luft- und Raumfahrt) verwenden ähnliche Konzepte unter anderen Namen. Das Grundprinzip "Für jedes kritische Merkmal: Was wird geprüft, wie, wie oft und was passiert bei Abweichung?" ist universell.
Wie hängt der Control Plan mit der FMEA zusammen?
Die FMEA identifiziert die Risiken: Welche Fehler können auftreten? Wie schwerwiegend sind sie? Wie wahrscheinlich? Der Control Plan definiert die Gegenmaßnahmen: Wie werden die identifizierten Risiken in der Serienfertigung überwacht und beherrscht? Jedes Merkmal mit hoher Risikoprioritätszahl (RPN) in der FMEA sollte im Control Plan mit einer entsprechenden Prüfmaßnahme abgesichert sein. Die Verbindung ist nicht optional, sie ist eine Anforderung der IATF 16949.
Was ist ein Living Control Plan?
Ein Living Control Plan ist ein Control Plan, der nicht als statisches Dokument existiert, sondern digital im MES integriert ist und in Echtzeit wirkt. Prüfungen werden automatisch getriggert, Prozessdaten werden live überwacht, Grenzwertverletzungen lösen sofortige Reaktionen aus, und Änderungen werden automatisch an alle Stationen verteilt. Der Living Control Plan schließt die Lücke zwischen dem, was im Qualitätsordner steht, und dem, was auf dem Shopfloor tatsächlich passiert.
Welche Rolle spielt das MES für den Control Plan?
Das MES ist das System, das den Control Plan operativ umsetzt. Es erfasst Prozessdaten automatisch (Prozessmerkmale), triggert Prüfungen nach definierten Stichprobenplänen, überwacht Grenzwerte in Echtzeit, sperrt Teile oder Prozesse bei Abweichungen (Reaktionsplan) und dokumentiert jede Prüfung lückenlos (Audit-Nachweis). Ohne MES bleibt der Control Plan ein Papierdokument. Mit MES wird er zum operativen Steuerungsinstrument.
Vorlage für ExcelKostenloser Download
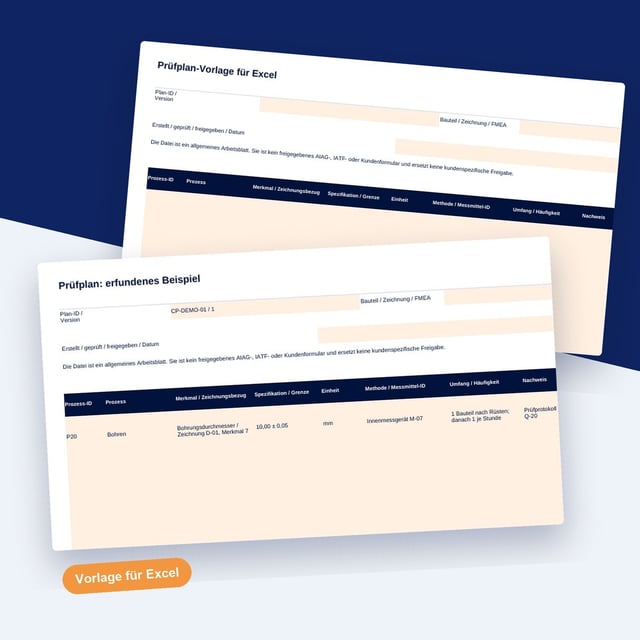
Prüfplan: Vorlage für Excel
Ordnen Sie jedem Prüfmerkmal Spezifikation, Prüfmethode, Häufigkeit und die Reaktion bei einer Abweichung zu.
- Merkmale mit Bezug zu Zeichnung und FMEA
- Methode, Messmittel, Häufigkeit und Reaktionsplan
- Getrenntes Beispiel an einem gefertigten Bauteil
Vorlage für Excel
Prüfplan: Vorlage für Excel
- Merkmale mit Bezug zu Zeichnung und FMEA
- Methode, Messmittel, Häufigkeit und Reaktionsplan
- Getrenntes Beispiel an einem gefertigten Bauteil

Six Sigma Black Belt mit über 25 Jahren in der Fertigungsindustrie, zuvor bei Johnson Controls, Visteon, iTAC und Dürr.
Buch: „OEE: Eine Zahl, viele Lügen“ (2025)
- Manufacturing Execution Systems (MES)
- OEE
- Shopfloor-Digitalisierung
- Six Sigma (Black Belt)
Überarbeitet
Alle Beiträge von Christian Fieg