


Inhalt
Was sind Ineffizienzen in der Fertigung?
Eine Ineffizienz in der Fertigung ist jeder Moment, in dem eine Maschine produzieren könnte, aber es nicht tut, oder in dem sie produziert, aber nicht mit der vorgesehenen Geschwindigkeit oder nicht mit dem vorgesehenen Ergebnis. Es ist die Differenz zwischen dem, was theoretisch möglich wäre, und dem, was tatsächlich passiert. Diese Differenz ist der Produktivitätsverlust.
In der Praxis sind Ineffizienzen das Normalste der Welt. Keine Fertigung läuft mit 100 % Auslastung, 100 % Geschwindigkeit und 0 % Ausschuss. Die Frage ist nicht, ob es Ineffizienzen gibt, sondern ob sie sichtbar sind und ob sie systematisch beseitigt werden.
Genau hier liegt das Problem: Die meisten Ineffizienzen sind unsichtbar. Nicht weil sie nicht existieren, sondern weil sie nicht gemessen werden. Ein Mikrostopp von 30 Sekunden fällt niemandem auf. Eine Taktzeit, die 0,5 Sekunden über dem Soll liegt, wird nicht bemerkt. Ein Rüstvorgang, der 25 Minuten statt 15 dauert, wird als normal akzeptiert, weil es immer schon so war.
Dieser Artikel erklärt, wo Ineffizienzen in der Fertigung konkret entstehen, warum sie unsichtbar bleiben, wie sie systematisch gemessen werden und wie die Praxis der Verlustbeseitigung aussieht.
Die sechs Verlustquellen: Wo Ineffizienzen entstehen
Die Systematik der Verlustquellen in der Fertigung ist seit Jahrzehnten bekannt. Sie stammt aus dem Total Productive Maintenance (TPM) und wird als "Six Big Losses" bezeichnet. Jede Ineffizienz in der Fertigung lässt sich einer dieser sechs Kategorien zuordnen:
| OEE-Faktor | Verlustquelle | Was passiert | Beispiel | Typische Größenordnung |
|---|---|---|---|---|
| Verfügbarkeit | Ungeplante Stillstände | Maschine steht, obwohl sie produzieren sollte. Technische Störung, Materialfehler, Werkzeugbruch | Hydraulikleitung leckt, Maschine steht 45 Minuten bis Instandhaltung vor Ort ist | 5-15 % der geplanten Produktionszeit |
| Rüsten und Einstellen | Produktwechsel, Werkzeugwechsel, Parameteranpassung. Maschine steht während des Umbaus | Spritzgussmaschine: Werkzeugwechsel dauert 35 Minuten statt der möglichen 20 Minuten | 3-10 % der geplanten Produktionszeit | |
| Leistung | Mikrostopps | Kurze Unterbrechungen unter 2-5 Minuten. Maschine stoppt kurz und läuft wieder an. Einzeln unbedeutend, in Summe erheblich | Greifer klemmt alle 15 Minuten für 20 Sekunden. Pro Schicht: 40 Mikrostopps = 13 Minuten Verlust | 5-15 % der Laufzeit. Oft der größte versteckte Verlust |
| Reduzierte Geschwindigkeit | Maschine läuft, aber langsamer als die Soll-Taktzeit. Verschleiß, suboptimale Parameter, Materialprobleme | Soll-Taktzeit 12 s, tatsächliche Taktzeit 13,5 s. Pro Stunde: 267 statt 300 Teile | 2-10 % der Laufzeit | |
| Qualität | Ausschuss und Nacharbeit | Teile werden produziert, entsprechen aber nicht den Qualitätsvorgaben. Ausschuss wird entsorgt, Nacharbeit kostet zusätzliche Ressourcen | 3 % Ausschussrate bei 5.000 Teilen/Tag = 150 Teile, die Material, Energie und Maschinenzeit verbraucht haben, ohne Wert zu erzeugen | 1-5 % der Gesamtproduktion |
| Anfahrverluste | Nach dem Rüsten oder Schichtbeginn produziert die Maschine Teile, die nicht den Spezifikationen entsprechen, bis der Prozess stabil läuft | Spritzgussmaschine braucht 8 Teile nach dem Rüsten, bis die Maßhaltigkeit stimmt. Bei 20 Rüstvorgängen pro Woche: 160 Anfahrteile | 0,5-3 % der Gesamtproduktion |
Diese sechs Verlustquellen addieren sich. In einer typischen Fertigung mit einer OEE von 65 % gehen 35 % der theoretisch verfügbaren Produktionskapazität durch eine Kombination dieser Verluste verloren. Das sind bei einer Maschine, die im Dreischichtbetrieb läuft, über 8 Stunden pro Tag, die nicht in Gutteile umgesetzt werden.
Warum Ineffizienzen unsichtbar bleiben
Das größte Problem bei Ineffizienzen ist nicht ihre Existenz. Es ist ihre Unsichtbarkeit. In den meisten Fertigungen gibt es eine systematische Lücke zwischen der tatsächlichen Leistung und der wahrgenommenen Leistung:
| Warum unsichtbar? | Mechanismus | Beispiel | Auswirkung |
|---|---|---|---|
| Mikrostopps werden nicht erfasst | Stillstände unter 2-5 Minuten sind zu kurz, um manuell dokumentiert zu werden. Der Bediener behebt das Problem und arbeitet weiter | Greifer klemmt, Sensor fehlerhaft, Materialstau. Jedes Mal 10-30 Sekunden. 50 Mal pro Schicht | 8-25 Minuten Verlust pro Schicht, die in keinem Bericht auftauchen. Über ein Jahr: hunderte Stunden |
| Taktzeitverluste werden nicht gemessen | Die Maschine läuft, also sieht es aus, als wäre alles in Ordnung. Dass sie 10 % langsamer läuft als die Soll-Taktzeit, fällt ohne automatische Messung nicht auf | Soll-Taktzeit 8 s, tatsächliche Taktzeit 8,8 s. Optisch kein Unterschied. Aber: 10 % weniger Output pro Schicht | Permanenter Leistungsverlust, der nie als Problem erkannt wird |
| Rüstzeiten werden akzeptiert | Es gibt keinen definierten Rüststandard. Die aktuelle Rüstzeit wird als "normal" akzeptiert, weil niemand weiß, wie schnell es sein könnte | Rüstzeit schwankt zwischen 15 und 40 Minuten, je nach Mitarbeiter. Ohne Messung gilt 40 Minuten als akzeptabel | Rüstpotenzial von 50 % oder mehr bleibt ungenutzt |
| "Sonstiges" verdeckt die wahren Ursachen | Stillstände werden in zu wenigen oder zu unpräzisen Kategorien erfasst. "Sonstiges" wird zur größten Kategorie | Pareto-Analyse zeigt "Sonstiges" als Nr. 1 mit 35 %. Dahinter verbergen sich 15 verschiedene Ursachen, die einzeln adressierbar wären | Keine gezielte Verbesserung möglich, weil die tatsächlichen Top-Ursachen nicht sichtbar sind |
| Manuelle Erfassung schönt die Zahlen | Schichtberichte werden aus dem Gedächtnis geschrieben. Unangenehme Stillstände werden verkürzt oder weggelassen. Stückzahlen werden aufgerundet | Tatsächliche OEE: 58 %. Manuell berichtete OEE: 72 %. Differenz: 14 Prozentpunkte, die als "Potenzial" unsichtbar bleiben | Das Management glaubt, die Fertigung läuft gut. Die tatsächlichen Verluste werden nie adressiert |
Diese Unsichtbarkeit ist der Kern des Problems. In der Lean-Methodik spricht man von der "Hidden Factory": die Fabrik in der Fabrik, die Nacharbeit produziert, Mikrostopps verarbeitet und Taktzeitverluste auffängt, ohne dass es jemand merkt.
Sichtbare Ineffizienzen vs. versteckte Ineffizienzen
| Kriterium | Sichtbare Ineffizienzen | Versteckte Ineffizienzen |
|---|---|---|
| Typische Beispiele | Maschinenstillstand über 15 Minuten. Großer Ausschuss. Fehlende Materialien. Geplante Wartung überzogen | Mikrostopps. Taktzeitverluste. Anfahrausschuss. Rüstzeitstreuung. Schichtabhängige Leistungsunterschiede |
| Wer bemerkt sie? | Jeder. Der Bediener, der Schichtführer, der Produktionsleiter. Die Maschine steht, das ist nicht zu übersehen | Niemand, solange nicht automatisch gemessen wird. Die Maschine läuft ja. Nur eben nicht optimal |
| Anteil an den Gesamtverlusten | Typischerweise 30-40 % der Gesamtverluste. Der kleinere Teil | Typischerweise 60-70 % der Gesamtverluste. Der größere Teil. Das ist die "Hidden Factory" |
| Wie werden sie erfasst? | Manuell möglich. Der Schichtführer sieht den Stillstand und dokumentiert ihn | Nur durch automatische Maschinendatenerfassung. Sekundengenaue Taktzeitmessung, automatische Mikrostopp-Erkennung |
| Typische Reaktion | Sofort. Instandhaltung wird gerufen, Material wird nachbestellt, Maßnahme wird eingeleitet | Keine. Weil sie nicht bemerkt werden, wird nichts unternommen. Der Verlust wird als "so ist es halt" akzeptiert |
Wie Ineffizienzen in der Praxis sichtbar gemacht werden
Bei Neoperl (internationaler Hersteller von Produkten rund um den Wasserfluss, vollautomatische Montageautomaten, Standorte in Deutschland, Bulgarien, UK und Italien) wurden die Ineffizienzen über SPS-basierte Alarmerfassung und automatische Stillstandsüberwachung sichtbar gemacht. Technische Stillstände werden durch die Anlage selbst begründet, ohne Eingriff der Mitarbeitenden. SPS-Alarme werden mit Stillständen und Qualitätsdefekten korreliert. SYMESTIC wurde als KVP-Werkzeug in der Organisation implementiert. Eigenständige Erweiterung durch den modularen Baukasten.
Bei Brita (international führender Anbieter von Trinkwasseroptimierungslösungen, vollautomatische Montagelinien, Standorte in Deutschland, Großbritannien, Italien und China) wurden digitale Maschinensignale zur Erfassung der tatsächlichen Ausbringung übernommen. Stillstandssignale werden über digitale Signale abgegriffen und transparent dargestellt. Moderne Linien sind über OPC-UA an Linienleitrechner angebunden, um Alarme aufzunehmen. Skalierung innerhalb des ersten Jahres auf die Werke Taunusstein und Bicester (UK).
In beiden Fällen war der entscheidende Schritt nicht die Beseitigung der Ineffizienzen, sondern deren Sichtbarmachung. Die meisten Verluste waren vorher nicht bekannt. Erst die automatische, sekundengenaue Erfassung hat gezeigt, wo die tatsächlichen Verluste lagen, und damit die Grundlage für gezielte Verbesserung geschaffen. Wie daraus systematische Prozessverbesserung wird, zeigt ein eigener Beitrag.
Von der Messung zur Beseitigung: Der systematische Weg
Ineffizienzen zu messen ist der erste Schritt. Sie zu beseitigen erfordert einen strukturierten Prozess:
Schritt 1: Automatische Datenerfassung einführen
Jeder Maschinentakt, jeder Stillstand, jede Abweichung wird automatisch erfasst. Keine manuelle Dokumentation, keine Schätzungen, keine Lücken. Das ist die Voraussetzung für alles Weitere.
Schritt 2: Verluste kategorisieren und priorisieren
Die erfassten Verluste werden nach den sechs Verlustquellen kategorisiert. Eine Pareto-Analyse zeigt, welche Verlustquelle den größten Anteil hat. Dort wird zuerst angesetzt.
Schritt 3: Ursachen analysieren
Für die Top-Verlustquelle wird die Ursache ermittelt. Nicht "die Maschine stand" (das ist das Symptom), sondern "der Greifer klemmt alle 15 Minuten, weil die Führungsschiene verschlissen ist" (das ist die Ursache).
Schritt 4: Maßnahme umsetzen und messen
Die Maßnahme wird umgesetzt (z. B. Führungsschiene tauschen) und der Effekt wird anhand der Daten gemessen. Hat sich die Mikrostopprate an dieser Maschine reduziert? Um wie viel?
Schritt 5: Standard setzen und wiederholen
Wenn die Maßnahme wirkt, wird sie als Standard dokumentiert (z. B. Führungsschiene alle 6 Monate tauschen). Dann wird die nächste Verlustquelle adressiert. Dieser Zyklus wiederholt sich kontinuierlich.
Häufige Fragen zu Ineffizienzen in der Fertigung
Was ist der Unterschied zwischen Ineffizienz und Verschwendung?
In der Lean-Terminologie ist Verschwendung (Muda) alles, was keinen Wert für den Kunden erzeugt: Überproduktion, Wartezeit, Transport, Überbearbeitung, Bestände, Bewegung, Fehler. Ineffizienz ist der übergeordnete Begriff: Jede Verschwendung ist eine Ineffizienz, aber nicht jede Ineffizienz passt exakt in eine Muda-Kategorie. Ein Mikrostopp ist eine Ineffizienz, die sich am ehesten als "Wartezeit" oder "Fehler" einordnen lässt, aber in der OEE-Systematik als Leistungsverlust kategorisiert wird. Für die Praxis ist die Unterscheidung weniger wichtig als die Messung.
Wie viel Produktionskapazität geht typischerweise durch Ineffizienzen verloren?
Bei einer durchschnittlichen OEE von 60-65 % gehen 35-40 % der theoretisch verfügbaren Produktionskapazität verloren. Das bedeutet: Von 24 Stunden im Dreischichtbetrieb werden nur etwa 15-16 Stunden tatsächlich in Gutteile umgesetzt. Die restlichen 8-9 Stunden verteilen sich auf Stillstände, Taktzeitverluste, Rüstzeiten, Ausschuss und andere Verluste. In Maschinenstunden oder Euro umgerechnet sind das bei einer einzelnen Anlage oft fünfstellige Beträge pro Jahr.
Welche Ineffizienzen haben den größten Hebel?
Das hängt von der konkreten Fertigung ab, aber es gibt ein Muster: Mikrostopps und Taktzeitverluste sind in den meisten Fertigungen die größten versteckten Verluste, weil sie bei manueller Erfassung nicht sichtbar werden. Bei automatischer Erfassung zeigt sich regelmäßig, dass 10-20 % der Produktionszeit durch diese beiden Kategorien verloren gehen. Danach folgen typischerweise Rüstzeiten und ungeplante Stillstände.
Kann man Ineffizienzen jemals vollständig beseitigen?
Nein. Jede Fertigung hat einen physikalischen und wirtschaftlichen Grenzwert. Rüstzeiten können reduziert, aber nicht auf null gebracht werden. Ausschuss kann minimiert, aber bei komplexen Produkten nicht vollständig eliminiert werden. Verschleiß ist ein physikalischer Prozess, der nicht gestoppt werden kann. Das Ziel ist nicht Perfektion, sondern kontinuierliche Verbesserung: die OEE Schritt für Schritt in Richtung des für die jeweilige Anlage und das jeweilige Produkt realistischen Optimums bewegen.
Wie hängen Ineffizienzen und OEE zusammen?
OEE ist die Kennzahl, die Ineffizienzen messbar macht. Jeder Prozentpunkt, der an der OEE fehlt, ist eine Ineffizienz. Wenn die OEE bei 65 % liegt, sind 35 % der theoretischen Kapazität Verlust. Die OEE zerlegt diese Verluste in drei Faktoren: Verfügbarkeit (Stillstände, Rüsten), Leistung (Mikrostopps, reduzierte Geschwindigkeit) und Qualität (Ausschuss, Anfahrverluste). Damit zeigt sie nicht nur, wie groß der Verlust ist, sondern auch wo er entsteht.
Ihre versteckten Ineffizienzen in Euro
Im kostenlosen 30-Minuten-Gespräch rechnen wir Stillstand, Rüsten und Ausschuss mit Ihren eigenen Zahlen in Euro um. Keine Software-Demo.
Ihre OEE live, statt am Monatsende in Excel
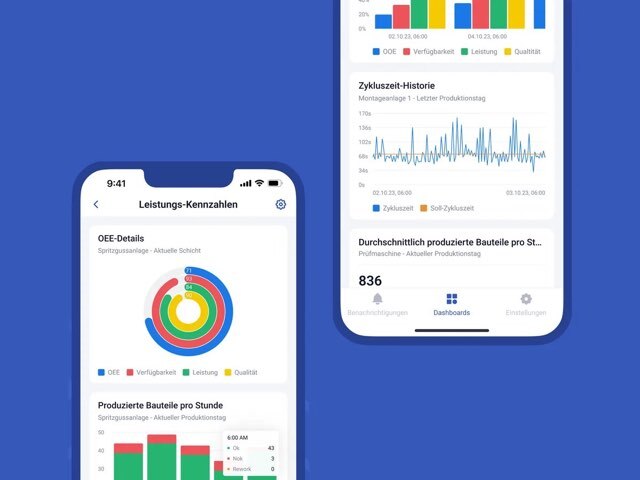
SYMESTIC misst Verfügbarkeit, Leistung und Qualität direkt an der Maschine. Die erste Anlage ist in unter drei Stunden angebunden, auch eine ältere.