Leistungsmessung in der Fertigung bedeutet, die tatsächliche Produktionsleistung einer Maschine, einer Linie oder eines Werks in Zahlen zu erfassen. Nicht geschätzt, nicht aus dem Gedächtnis rekonstruiert, sondern gemessen: wie viele Teile pro Stunde tatsächlich produziert wurden, wie lange die Maschine tatsächlich stillstand, wie viele Teile tatsächlich in Ordnung waren.
Das klingt trivial. In der Praxis ist es das nicht. Die meisten Fertigungen haben Daten, aber keine durchgängige Leistungsmessung. Es gibt Stückzähler an der Maschine, aber keine automatische Erfassung der Taktzeit. Es gibt Schichtberichte, aber die Stückzahlen werden aus dem Gedächtnis geschrieben. Es gibt OEE-Werte, aber die Definition von "geplante Produktionszeit" unterscheidet sich zwischen den Schichten. Welche Berichte dagegen helfen, zeigt der Beitrag zum OEE-Reporting.
Das Ergebnis: Entscheidungen werden auf Basis von Zahlen getroffen, die nicht stimmen. Und das Schlimmste daran ist, dass es niemandem auffällt, solange niemand nachrechnet.
Dieser Artikel erklärt, was Leistungsmessung in der Fertigung konkret bedeutet, welche Kennzahlen relevant sind, wie sie erfasst werden, wo die typischen Fehler liegen und wie automatische Messung die Grundlage für echte Verbesserung schafft.
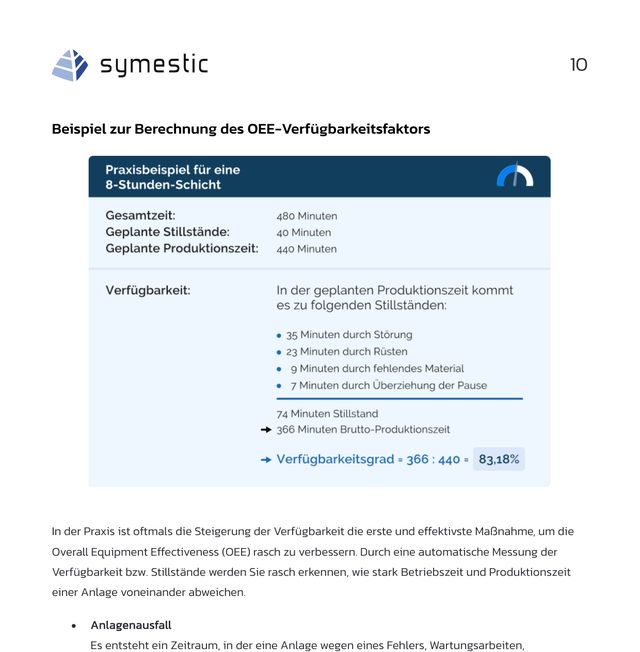
Abbildung: Die OEE verdichtet drei Kennzahlen zu einer.
Welche Kennzahlen gehören zur Leistungsmessung?
Leistungsmessung in der Fertigung umfasst nicht eine Kennzahl, sondern ein System aufeinander aufbauender Kennzahlen. Die folgende Tabelle zeigt die wichtigsten, sortiert nach den drei Dimensionen der Produktionsleistung:
Dimension
Kennzahl
Was sie misst
Formel / Berechnung
Typischer Fehler
Verfügbarkeit
Verfügbarkeit
Anteil der geplanten Produktionszeit, in der die Maschine tatsächlich produziert hat
Laufzeit / geplante Produktionszeit
Geplante Wartung wird aus der Berechnung ausgeschlossen. Rüstzeit wird nicht als Stillstand gezählt
MTBF
Mittlere Zeit zwischen Ausfällen. Wie zuverlässig läuft die Anlage?
Gesamtlaufzeit / Anzahl der Ausfälle
Mikrostopps unter 5 Minuten werden nicht als Ausfall gezählt, obwohl sie die MTBF verfälschen
MTTR
Mittlere Reparaturzeit. Wie schnell wird die Anlage nach einem Ausfall wieder produktiv?
Gesamte Reparaturzeit / Anzahl der Reparaturen
Wartezeit auf Ersatzteile wird nicht zur Reparaturzeit gezählt
Leistung
Leistungsgrad
Verhältnis von tatsächlicher Geschwindigkeit zur Soll-Geschwindigkeit
(Ist-Stückzahl x Soll-Taktzeit) / Laufzeit
Soll-Taktzeit ist veraltet oder zu großzügig angesetzt. Leistungsgrad sieht besser aus als er ist
Taktzeit
Tatsächliche Zeit pro Stück. Die Grundeinheit der Leistungsmessung
Laufzeit / Ist-Stückzahl
Durchschnittswerte verbergen Schwankungen. Eine Taktzeit von 12,5 s im Schnitt kann 10-18 s in der Realität bedeuten
Durchsatz
Anzahl produzierter Teile pro Zeiteinheit (Stunde, Schicht, Tag)
Ist-Stückzahl / Zeitraum
Durchsatz ohne Bezug auf Soll-Menge ist aussagelos. 500 Teile pro Schicht können gut oder schlecht sein
Qualität
Qualitätsrate
Anteil der Gutteile an der Gesamtproduktion
Gutteile / Gesamtmenge
Nacharbeit wird als Gutteil gezählt, obwohl sie zusätzliche Ressourcen verbraucht hat
Ausschussrate
Anteil der Schlechtteile an der Gesamtproduktion
Schlechtteile / Gesamtmenge
Ausschuss wird erst am Linienende erfasst, nicht an der verursachenden Station
Stückzahlen pro Schicht, grobe Stillstandszeiten, Ausschuss am Schichtende. Mikrostopps unter 5 Minuten werden nicht erfasst
Jeder Takt, jeder Stillstand (ab Sekunde 1), jede Abweichung von der Soll-Taktzeit, jeder Ausschussteil. Sekundengenau
Wer erfasst?
Der Bediener oder Schichtführer, am Ende der Schicht, aus dem Gedächtnis
Die Maschine selbst. Über digitale Signale, OPC UA oder SPS-Alarme. Kein manueller Aufwand
Genauigkeit
Geschätzt. Mikrostopps und Taktzeitverluste bleiben unsichtbar
Exakt. Jeder Maschinentakt wird gemessen. Keine Interpretationsspielräume
Aktualität
Verzögert. Der Schichtbericht liegt frühestens am Ende der Schicht vor, die Excel-Auswertung am nächsten Tag
Echtzeit. Der aktuelle OEE-Wert, die aktuelle Stückzahl und der aktuelle Stillstand sind jederzeit sichtbar
Aufwand
Hoch. 15-30 Minuten pro Schichtführer pro Schicht für die Dokumentation. Zusätzliche Stunden pro Woche für die Zusammenführung in Excel
Null. Die Daten fließen automatisch. Reports werden automatisch generiert
Vergleichbarkeit
Eingeschränkt. Jeder Standort hat eigene Definitionen, eigene Excel-Formate, eigene Interpretation der Kennzahlen
Standardisiert. Alle Werke nutzen dieselbe Plattform, dieselbe OEE-Definition, dieselben Kennzahlen
Die typischen Fehler bei der Leistungsmessung
Leistungsmessung scheitert in der Praxis selten an der Technik. Sie scheitert an falschen Definitionen, an fehlenden Referenzwerten und an der Verwechslung von Daten mit Erkenntnis:
Fehler
Was passiert
Auswirkung
Lösung
Falsche Soll-Taktzeit
Die Soll-Taktzeit stammt vom Maschinenhersteller, nicht aus der realen Produktion. Oder sie wurde vor Jahren festgelegt und nie aktualisiert
Der Leistungsgrad liegt bei über 100 %, was rechnerisch keinen Sinn ergibt. Oder er liegt dauerhaft bei 95 %, was suggeriert, dass kein Verbesserungspotenzial besteht
Soll-Taktzeit auf Basis der besten realen Zyklen festlegen. Regelmäßig überprüfen
Mikrostopps ignorieren
Stillstände unter 2-5 Minuten werden nicht erfasst, weil sie zu kurz sind, um manuell dokumentiert zu werden
Die Verfügbarkeit sieht gut aus, aber die Stückzahl stimmt nicht mit der Laufzeit überein. Die "versteckten" Verluste summieren sich auf 10-20 % der Produktionszeit
Automatische Erfassung ab Sekunde 1. Jeder Maschinenstillstand wird registriert
OEE ohne Faktorenzerlegung
Es wird nur der OEE-Gesamtwert betrachtet. Verfügbarkeit, Leistung und Qualität werden nicht separat analysiert
Eine OEE von 65 % kann an 80 % Verfügbarkeit liegen oder an 85 % Leistung. Die Maßnahme ist jeweils eine andere, aber ohne Zerlegung wird die falsche Stellschraube gedreht
OEE immer mit allen drei Faktoren darstellen. Verlustanalyse nach den sechs Verlustquellen
Messen ohne Handeln
Kennzahlen werden erfasst und in Reports dargestellt, aber nicht in Meetings besprochen und nicht zu Maßnahmen führend
Die Daten existieren, aber nichts verändert sich. Die Produktion hat ein Dashboard, aber keinen Verbesserungsprozess
Jede Kennzahl braucht einen Verantwortlichen, einen Zielwert und einen Prozess, der bei Abweichung greift
Verschiedene Definitionen pro Standort
Werk A rechnet geplante Wartung aus der Verfügbarkeit raus. Werk B nicht. Werk C zählt Rüstzeit als "geplanten Stillstand"
Werksvergleich ist unmöglich. Die OEE von Werk A bei 78 % kann schlechter sein als die 65 % von Werk B, weil die Definition großzügiger ist
Eine OEE-Definition für alle Werke, alle Schichten, alle Maschinen. Zentrale Plattform mit identischer Berechnung
Wie Leistungsmessung in der Praxis funktioniert
Bei Klocke (Pharma-Lohnhersteller, Verpackungsprozesse: Blister, Sachets, Ampullen, Standort Weingarten) wurde die Leistungsmessung über DI-Gateways aufgebaut. Stückzahlen und Stillstände werden automatisch erfasst, alle Anlagen sind über digitale I/O-Geräte vernetzt, ohne LAN-Infrastruktur. Der Einsatz erfolgt im regulierten Umfeld nach GMP. Anbindung an das ERP: Übernahme des Auftragszustands und Stammdaten aus dem ERP, Mapping von Maschinenzyklen und Stillständen zu Fertigungsaufträgen. Skalierung von einer Linie auf alle Linien am Standort innerhalb von 3 Wochen.
Bei Carcoustics (internationaler Automobilzulieferer, Spritzguss, Kaltschäumen, Stanzen, Standorte in Deutschland, Polen, Slowakei, Tschechien, Mexiko, USA und China) wurde die Leistungsmessung über IXON IoT-Geräte und das MQTT-Protokoll in Microsoft Azure aufgebaut. Konzernweite Analyse zu Performance-Kennzahlen. Digitale Unterstützung von Rüstprozessen. Bidirektionale Anbindung an SAP R3 über ABAP IDoc. Der modulare Baukasten ermöglicht eigenständige Skalierung. Skalierung innerhalb von 6 Monaten auf 500+ Anlagen in allen Werken.
In beiden Fällen war der entscheidende Schritt nicht die Kennzahlenberechnung, sondern die automatische Datenerfassung. Erst wenn die Messung automatisch, lückenlos und in Echtzeit erfolgt, werden die tatsächlichen Verluste sichtbar.
Wer nutzt welche Kennzahlen?
Rolle
Kennzahlen
Zeitraum
Frage, die beantwortet wird
Bediener / Schichtführer
Stückzahl Ist vs. Soll, aktuelle Taktzeit, aktueller Maschinenstatus, Stillstände der letzten Stunde
Jetzt / letzte Stunde
Liegen wir im Plan? Was ist gerade los? Wo muss ich eingreifen?
Produktionsleiter
OEE pro Maschine, Schichtvergleich, Top-Stillstandsursachen, Auftragsfortschritt
Schicht / Tag
Wie war die letzte Schicht? Wo weichen wir ab? Was muss heute anders laufen?
KVP-Manager / Lean-Manager
OEE-Trend, Pareto der Stillstandsursachen, Rüstzeiten, Taktzeitverteilung
Woche / Monat
Wo liegt der größte Hebel? Wirken die Maßnahmen? Welche neuen Probleme tauchen auf?
Welche Anlage fällt am häufigsten aus? Wie schnell reparieren wir? Wo lohnt sich vorbeugende Wartung?
Werksleiter / COO
OEE-Entwicklung, Werksvergleich, Ausbringung vs. Plan, Stillstandskosten
Monat / Quartal
Sind wir auf dem richtigen Weg? Wo investieren wir als nächstes? Welches Werk hat das größte Potenzial?
Häufige Fragen zur Leistungsmessung in der Fertigung
Was ist der Unterschied zwischen Leistungsmessung und Maschinendatenerfassung (MDE)? Maschinendatenerfassung ist die technische Grundlage: Signale von der Maschine aufnehmen (Takte, Stillstände, Alarme). Leistungsmessung geht einen Schritt weiter: Sie setzt die Rohdaten in Bezug zu Sollwerten, berechnet Kennzahlen und macht die Ergebnisse für verschiedene Zielgruppen nutzbar. MDE liefert Daten. Leistungsmessung liefert Erkenntnisse.
Braucht man OEE oder gibt es bessere Kennzahlen? OEE ist die am weitesten verbreitete Gesamtkennzahl in der Fertigung und in den meisten Fällen der richtige Einstieg. Die Stärke liegt in der Zerlegung in Verfügbarkeit, Leistung und Qualität, weil dadurch sofort sichtbar wird, wo der größte Verlust liegt. Andere Kennzahlen wie TEEP (berücksichtigt die Gesamtzeit, nicht nur die geplante Produktionszeit) oder NEE (Net Equipment Effectiveness) haben ihre Berechtigung in spezifischen Kontexten. Aber für die allermeisten Fertigungen gilt: OEE richtig angewendet ist besser als jede exotische Kennzahl, die niemand versteht.
Ab wie vielen Maschinen lohnt sich automatische Leistungsmessung? Ab der ersten. Die Frage ist nicht die Anzahl der Maschinen, sondern der Wert der Erkenntnis. Wenn eine einzige Maschine einen Engpass darstellt und 15 % mehr Durchsatz bringen könnte, rechtfertigt das die automatische Erfassung sofort. Ab einer Handvoll Maschinen wird die manuelle Erfassung unwirtschaftlich, weil der Aufwand für Datensammlung und Excel-Auswertung schneller wächst als der Nutzen.
Wie genau muss Leistungsmessung sein? Die richtige Frage ist nicht "wie genau", sondern "genau genug wofür". Für das tägliche Produktionsmeeting reichen minutengenaue Daten. Für die Analyse von Mikrostopps und Taktzeitverlusten braucht man sekundengenaue Daten. Die automatische Maschinendatenerfassung liefert beides ohne Mehraufwand. Der häufigste Fehler ist nicht zu ungenaue Messung, sondern gar keine Messung der tatsächlichen Taktzeit.
Was passiert, wenn die Leistungsmessung zeigt, dass die Zahlen schlechter sind als gedacht? Genau das passiert fast immer. Nicht weil die Produktion schlechter geworden ist, sondern weil die manuelle Erfassung die Verluste nicht vollständig erfasst hat. Mikrostopps, Taktzeitverluste, nicht dokumentierte Ausschussteile werden plötzlich sichtbar. Das ist kein Problem, das ist der Beginn der Verbesserung. Denn erst wenn die tatsächlichen Verluste sichtbar sind, kann man sie gezielt angehen.
Whitepaper46 Seiten · PDF
OEE Essentials: die OEE richtig rechnen und steigern
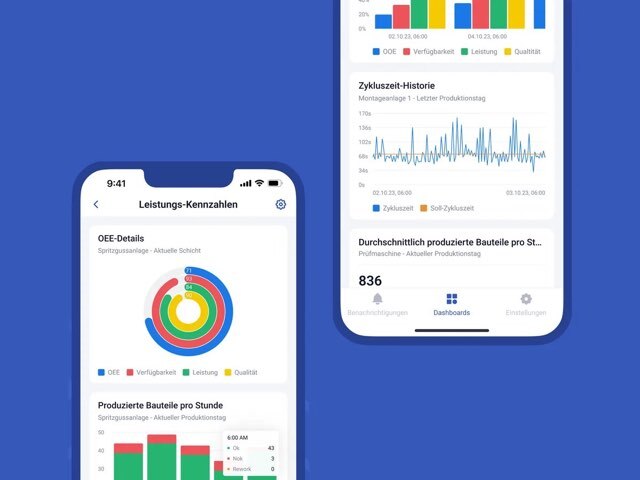
Leistung lässt sich am klarsten über Verfügbarkeit, Leistung und Qualität messen.
Im kostenlosen Potentialgespräch (30 Minuten) gehen wir Stillstand, Rüsten und Ausschuss mit Ihnen durch und rechnen die Verluste mit Ihren eigenen Zahlen in Euro um. Keine Softwarevorführung.
Sehen Sie SYMESTIC an Ihrem eigenen Anwendungsfall
In der kostenlosen Live-Demo zeigt Ihnen ein Produktexperte an der laufenden Plattform, wie OEE, Stillstände und die Anbindung Ihrer Maschinen und Ihres ERP konkret aussehen.