




Inhalt
- Was ist Maschinenverfügbarkeit?
- Technische Verfügbarkeit vs. OEE-Verfügbarkeit: Zwei Kennzahlen, zwei Aussagen
- Maschinenverfügbarkeit oder Anlagenverfügbarkeit?
- Maschinenverfügbarkeit berechnen: Rechenbeispiel mit Stillstandsaufschlüsselung
- Die 6 typischen Verfügbarkeitsverluste in der Fertigung
- Warum manuelle Erfassung die Maschinenverfügbarkeit systematisch überschätzt
- Maschinenverfügbarkeit und OEE: Wie der Verfügbarkeitsfaktor die Gesamt-OEE dominiert
- Häufige Fragen zur Maschinenverfügbarkeit
Was ist Maschinenverfügbarkeit?
Die Maschinenverfügbarkeit gibt an, welchen Anteil der geplanten Produktionszeit eine Maschine tatsächlich produziert hat. Sie ist der erste und oft wirkungsstärkste der drei OEE-Faktoren (Verfügbarkeit, Leistung, Qualität).
Die Grundformel:
Maschinenverfügbarkeit (%) = Laufzeit / Geplante Produktionszeit x 100
Laufzeit ist dabei die geplante Produktionszeit abzüglich aller Stillstände, ob geplant (Rüsten, geplante Wartung) oder ungeplant (Störungen, Materialwarten, organisatorische Stopps). Die geplante Produktionszeit ist die Kalenderzeit abzüglich der Zeiten, in denen die Maschine planmäßig nicht produzieren soll (Wochenende, Feiertage, produktionsfreie Schichten).
Der entscheidende Punkt: Die Maschinenverfügbarkeit in der OEE-Systematik misst nicht, ob die Maschine funktionsfähig ist (das wäre die technische Verfügbarkeit), sondern ob sie tatsächlich produziert. Eine Maschine kann technisch einwandfrei sein und trotzdem eine niedrige OEE-Verfügbarkeit haben, weil sie auf Material wartet, gerüstet wird oder der Bediener fehlt.
Sparen Sie sich die manuelle Zettelwirtschaft. Berechnen Sie Verfügbarkeit, Leistung und Qualität Ihrer Anlagen in wenigen Sekunden mit unserem kostenlosen OEE-Rechner.
Technische Verfügbarkeit vs. OEE-Verfügbarkeit: Zwei Kennzahlen, zwei Aussagen
In der Praxis werden diese beiden Begriffe ständig verwechselt. Das führt zu falschen Schlussfolgerungen und falschen Maßnahmen.
| Aspekt | Technische Verfügbarkeit | OEE-Verfügbarkeit |
|---|---|---|
| Kernfrage | Wie zuverlässig ist die Maschine? | Wie viel der geplanten Zeit wurde produziert? |
| Formel | MTBF / (MTBF + MTTR) | Laufzeit / Geplante Produktionszeit |
| Berücksichtigt Rüstzeit? | Nein | Ja (als Verfügbarkeitsverlust) |
| Berücksichtigt Materialwarten? | Nein | Ja |
| Berücksichtigt organisatorische Stillstände? | Nein | Ja |
| Typischer Wert | 95-99 % (Maschine funktioniert fast immer) | 70-85 % (aber produziert wurde weniger) |
| Verantwortung | Instandhaltung | Produktion + Instandhaltung + Logistik |
Hier geht es zum MTTR/MTBF-Rechner.
Ein häufiges Szenario: Die Instandhaltung meldet 97 % technische Verfügbarkeit. Die Produktionsleitung sieht 72 % OEE-Verfügbarkeit. Beide Zahlen stimmen. Die Differenz von 25 Prozentpunkten sind Rüstzeiten, Materialwarten, Schichtwechsel-Verluste und organisatorische Stillstände. Diese Verluste sind nicht Aufgabe der Instandhaltung, sie liegen in der Produktionsorganisation. Wer nur die technische Verfügbarkeit optimiert, adressiert weniger als ein Drittel des Problems.
Maschinenverfügbarkeit oder Anlagenverfügbarkeit?
Die beiden Begriffe werden oft gleich verwendet, meinen aber nicht dasselbe Objekt. Maschinenverfügbarkeit bezieht sich auf eine einzelne Maschine: Wie viel der geplanten Zeit hat sie produziert? Anlagenverfügbarkeit bezieht sich auf eine Anlage oder Linie aus mehreren Maschinen, die zusammenarbeiten.
Der Unterschied ist mehr als Wortwahl. An einer verketteten Linie bestimmt der Engpass, was die Linie schafft. Eine Maschine davor kann stehen, ohne dass die Linie Ausbringung verliert, solange ein Puffer den Engpass versorgt. Umgekehrt kann jede einzelne Maschine eine hohe Verfügbarkeit melden und die Linie trotzdem weniger schaffen, weil die Stopps an unterschiedlichen Stellen zu unterschiedlichen Zeiten auftreten. Die Anlagenverfügbarkeit wird deshalb am Engpass gemessen, die Ursachen liefern die Zustände der übrigen Maschinen. Wie das an einer Linie aussieht, beschreibt OEE an Verpackungslinien. Ob sich dafür ein MES lohnt, zeigen die 7 Anzeichen, dass Ihre Produktion ein MES braucht.
Maschinenverfügbarkeit berechnen: Rechenbeispiel mit Stillstandsaufschlüsselung
Eine Spritzgussmaschine ist für zwei Schichten geplant (960 Minuten geplante Produktionszeit). Während des Tages treten folgende Stillstände auf:
| Stillstandsart | Dauer | Kategorie |
|---|---|---|
| Werkzeugwechsel (2 Rüstvorgänge) | 90 Min. | Geplanter Stillstand (Rüsten) |
| Hydraulikstörung | 35 Min. | Technische Störung |
| Granulat nicht rechtzeitig bereitgestellt | 25 Min. | Organisatorischer Stillstand |
| Schichtwechsel-Übergabe | 20 Min. | Organisatorischer Stillstand |
Gesamte Stillstandszeit: 170 Minuten
Laufzeit: 960 - 170 = 790 Minuten
Maschinenverfügbarkeit: 790 / 960 = 82,3 %
Die Zahl 82,3 % allein ist wenig aussagekräftig. Erst die Verteilung zeigt, wo der Hebel liegt: 90 Minuten Rüsten (53 % der Verluste), 35 Minuten technische Störung (21 %), 45 Minuten organisatorische Stillstände (26 %). In diesem Fall ist SMED (Rüstzeitoptimierung) der größte Hebel, nicht die Instandhaltung. Ohne die Aufschlüsselung hätte die Standardreaktion "mehr vorbeugende Wartung" nur 21 % der Verluste adressiert.
Die 6 typischen Verfügbarkeitsverluste in der Fertigung
Die Maschinenverfügbarkeit wird durch sechs Verlustarten reduziert. Jede Verlustart hat eine andere Ursache und erfordert eine andere Gegenmaßnahme.
| Verlustart | Typische Ursachen | Gegenmaßnahme | Typischer Anteil |
|---|---|---|---|
| Rüsten und Einstellen | Werkzeugwechsel, Formatwechsel, Anfahren | SMED, Rüstoptimierung | 30-50 % der Verluste |
| Technische Störungen | Maschinendefekte, SPS-Fehler, Sensorausfälle | TPM, vorbeugende Instandhaltung | 15-25 % |
| Organisatorische Stillstände | Materialwarten, Bediener fehlt, Auftrag fehlt | Materialfluss-Optimierung, Betriebsdatenerfassung | 10-20 % |
| Mikrostillstände | Kurze Stopps unter 2-3 Min., oft nicht manuell erfasst | Automatische Erfassung, Ursachenanalyse | 8-12 % |
| Geplante Wartung (innerhalb der Produktionszeit) | Wartung während der Schicht statt in produktionsfreier Zeit | Wartungsplanung außerhalb der Produktionszeit | 5-15 % |
| Anlaufverluste | Einfahren nach Rüsten, Aufwärmen, Parameteroptimierung | Standardisierte Einfahrprozesse | 3-8 % |
Die Erfahrung aus der Praxis zeigt ein klares Muster: Die meisten Betriebe adressieren technische Störungen zuerst, weil sie auffällig sind. Aber Rüstzeiten und organisatorische Stillstände machen zusammen oft 40 bis 70 % der Verfügbarkeitsverluste aus. Und Mikrostillstände (8 bis 12 %) werden bei manueller Erfassung gar nicht sichtbar, weil der Bediener Stopps unter 2 bis 3 Minuten nicht als Stillstand wahrnimmt.
Warum manuelle Erfassung die Maschinenverfügbarkeit systematisch überschätzt
Bei manueller Erfassung notiert der Bediener die großen Stillstände am Schichtende: "45 Minuten Rüsten, 20 Minuten Störung". Mikrostillstände, kurze Wartezeiten und Schichtwechsel-Verluste fallen weg. Das Ergebnis: Die manuell gemeldete Verfügbarkeit liegt typischerweise 10 bis 20 Prozentpunkte über dem tatsächlichen Wert.
Automatische Maschinendatenerfassung über SPS-Signale, OPC-UA oder digitale I/O ändert das grundlegend. Die Maschine meldet ihren Zustand selbst: läuft, steht, rüstet, Störung. Jede Sekunde wird erfasst und kategorisiert.
Bei einem Automobilzulieferer (Spritzguss-, Kaltschäum- und Stanzprozesse) läuft die automatische Verfügbarkeitserfassung über mehr als 500 Anlagen in 12 Werken. Der Nutzen kommt nicht durch neue Technologie, sondern durch Transparenz: Erstmals sind die Verfügbarkeitsverluste pro Anlage, Schicht und Stillstandsgrund sichtbar und vergleichbar.
ErfolgsgeschichteAutomotive · PDF
Wie Meleghy Automotive seine Werke mit einer einzigen MES-Plattform verbindet
- −10 %Stillstand
- +7 %Ausbringung
- 4 Werkein sechs Monaten
 Case Study
Bei vollautomatischen Montagelinien liegt der Schlüssel in der Korrelation: Werden SPS-Alarme automatisch mit Stillständen und Qualitätsdefekten verknüpft, zeigt sich, welcher Alarm welchem Stillstand vorausgeht. So werden systematische Ursachen sichtbar, die bei manueller Erfassung nicht auffallen.
Bei einem Pharma-Verpackungsbetrieb (Blister, Sachets, Ampullen) wurden alle Linien innerhalb von 3 Wochen angebunden, ohne Eingriff in die SPS. Auch hier: Die Linien liefen vorher schon. Aber ohne die sekundengenaue Erfassung wusste niemand, wo die Verfügbarkeit tatsächlich verloren ging.
Maschinenverfügbarkeit und OEE: Wie der Verfügbarkeitsfaktor die Gesamt-OEE dominiert
Die OEE multipliziert drei Faktoren: Verfügbarkeit x Leistung x Qualität. Mathematisch bedeutet das: Der Faktor mit dem niedrigsten Wert hat den größten Einfluss auf die Gesamt-OEE. In der Praxis ist das fast immer die Verfügbarkeit.
Ein Beispiel: Eine Anlage hat 78 % Verfügbarkeit, 92 % Leistung und 97 % Qualität. Die OEE beträgt 69,6 %. Wenn die Verfügbarkeit um 5 Prozentpunkte auf 83 % steigt, steigt die OEE auf 74,1 %. Dieselben 5 Prozentpunkte bei der Leistung (97 %) hätten die OEE nur auf 73,4 % gebracht, bei der Qualität (aus 97 % wird praktisch kaum 5 PP mehr möglich) noch weniger.
Die Maschinenverfügbarkeit ist damit der wirkungsstärkste Hebel für die OEE-Verbesserung. Das gilt besonders in der diskreten Fertigung, wo Qualitätsraten typischerweise über 95 % liegen und Leistungsraten über 85 %, aber die Verfügbarkeit oft zwischen 65 % und 80 % schwankt.
Häufige Fragen zur Maschinenverfügbarkeit
Was ist Maschinenverfügbarkeit?
Die Maschinenverfügbarkeit gibt an, welchen Anteil der geplanten Produktionszeit eine Maschine tatsächlich produziert hat. Sie berechnet sich als Laufzeit geteilt durch geplante Produktionszeit und ist der erste Faktor der OEE.
Was ist der Unterschied zwischen Maschinen- und Anlagenverfügbarkeit?
Die Maschinenverfügbarkeit gilt für eine einzelne Maschine, die Anlagenverfügbarkeit für eine Anlage oder Linie aus mehreren Maschinen. An einer Linie wird sie am Engpass gemessen, weil er bestimmt, was die Linie schafft.
Was ist der Unterschied zwischen technischer Verfügbarkeit und OEE-Verfügbarkeit?
Die technische Verfügbarkeit (MTBF-basiert) misst, wie zuverlässig die Maschine funktioniert. Die OEE-Verfügbarkeit misst, wie viel der geplanten Zeit tatsächlich produziert wurde, inklusive Rüstzeiten, Materialwarten und organisatorischen Stillständen. Die technische Verfügbarkeit liegt typischerweise 15 bis 25 Prozentpunkte höher.
Was ist eine gute Maschinenverfügbarkeit?
In der diskreten Fertigung liegt die OEE-Verfügbarkeit typischerweise zwischen 70 % und 85 %. Werte über 90 % gelten als Weltklasse. Entscheidend ist nicht der Absolutwert, sondern die Aufschlüsselung der Verluste und deren systematische Reduktion.
Warum ist die Maschinenverfügbarkeit der wichtigste OEE-Faktor?
Weil die Verfügbarkeit in der Praxis fast immer der niedrigste der drei OEE-Faktoren ist. Da OEE multiplikativ berechnet wird, hat der niedrigste Faktor den größten Hebeleffekt. 5 Prozentpunkte mehr Verfügbarkeit bringen mehr OEE-Gewinn als 5 Prozentpunkte mehr Leistung oder Qualität.
Warum sinkt die gemessene Verfügbarkeit bei automatischer Erfassung?
Weil automatische Maschinendatenerfassung alle Stillstände registriert, auch Mikrostillstände unter 2 bis 3 Minuten und kurze organisatorische Wartezeiten, die manuell nicht erfasst werden. Die manuell gemeldete Verfügbarkeit liegt typischerweise 10 bis 20 Prozentpunkte über dem tatsächlichen Wert.
Wie sich die eigene Maschinenverfügbarkeit live und je Anlage auswerten lässt, zeigt eine kostenlose Demo am eigenen Anwendungsfall. Worauf es bei der Software dafür ankommt, steht auf der Seite OEE-Software.
Proof of Value
Echte Verfügbarkeit an einer Maschine messen
Im Proof of Value binden wir eine Ihrer Maschinen an und messen ihre Verfügbarkeit vier Wochen lang automatisch.
Im Einsatz in über 20 Ländern


AnwendungsfallStillstand
Jeden Stillstand erfassen, mit Grund, auch den kurzen
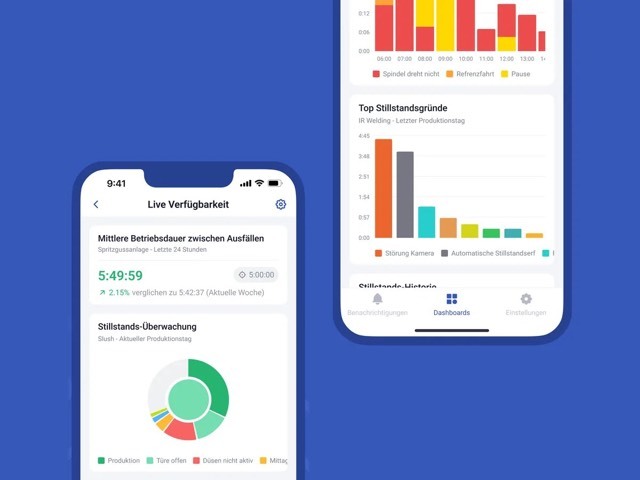
SYMESTIC erkennt Stillstände direkt an der Maschine, der Werker wählt den Grund am Platz. Sie sehen, welche Anlage wie oft steht und warum. Meleghy Automotive senkte mit SYMESTIC die Stillstandszeiten um 10 %.
Live-Demo30 Minuten · kostenlos
Sehen Sie SYMESTIC an Ihrem eigenen Anwendungsfall
In der kostenlosen Live-Demo zeigt Ihnen ein Produktexperte an der laufenden Plattform, wie OEE, Stillstände und die Anbindung Ihrer Maschinen und Ihres ERP konkret aussehen.
Im Einsatz in über 20 Ländern

AnwendungsfallStillstand
Wissen, warum die Linie stand, nicht nur wie lange
SYMESTIC erkennt jeden Stillstand an der Maschine, der Werker wählt den Grund. Meleghy Automotive senkte mit SYMESTIC die Stillstandszeiten um 10 %.
Im Einsatz in über 20 Ländern

Six Sigma Black Belt mit über 25 Jahren in der Fertigungsindustrie, zuvor bei Johnson Controls, Visteon, iTAC und Dürr.
Buch: „OEE: Eine Zahl, viele Lügen“ (2025)
- Manufacturing Execution Systems (MES)
- OEE
- Shopfloor-Digitalisierung
- Six Sigma (Black Belt)
Überarbeitet
Alle Beiträge von Christian Fieg