




Inhalt
Was sind Mikrostopps?
Mikrostopps sind kurzzeitige Produktionsunterbrechungen, die in der Regel weniger als zwei Minuten dauern und sich ohne Eingriff von außen selbst beheben. Die Maschine stoppt kurz und läuft dann von allein wieder an. Ein Teil klemmt in der Zuführung, ein Sensor löst falsch aus, ein Greifer positioniert nicht exakt. Der Werker schiebt das Teil zurecht oder die Maschine korrigiert sich selbst. Weiter geht es.
Das Problem: Jeder einzelne Mikrostopp ist harmlos. Zwei Sekunden, fünf Sekunden, vielleicht zehn. Aber Mikrostopps kommen nicht einzeln. Sie kommen in Serien. 30, 50, 100 Mal pro Schicht. Und in Summe kosten sie mehr Produktionszeit als mancher große Stillstand, der sofort auffällt und repariert wird.
Die Abgrenzung zu einem regulären Stillstand ist nicht akademisch, sondern praktisch relevant: Stillstände werden gemeldet, erfasst, analysiert. Mikrostopps werden übersehen. Kein Werker meldet einen Stopp von drei Sekunden. Kein manuelles Erfassungssystem kann 80 Unterbrechungen pro Schicht dokumentieren. Mikrostopps existieren in einem Bereich, der zu kurz für menschliche Aufmerksamkeit ist und zu häufig für manuelle Dokumentation.
Warum sind Mikrostopps ein so grosses Problem?
Kumulativer Verlust. Eine Verpackungslinie mit einer Solltaktzeit von 0,5 Sekunden pro Einheit produziert in einer 8-Stunden-Schicht theoretisch 57.600 Einheiten. Wenn pro Schicht 200 Mikrostopps von durchschnittlich 5 Sekunden auftreten, gehen 1.000 Sekunden verloren. Das sind knapp 17 Minuten. Klingt wenig. Hochgerechnet auf drei Schichten, fünf Tage, 48 Wochen: 200 Stunden pro Jahr. An einer einzigen Linie.
Unsichtbarkeit. Der Schichtbericht zeigt: "Keine besonderen Vorkommnisse." Die OEE zeigt 78 %. Aber niemand kann erklären, warum die Ausbringung 12 % unter dem theoretischen Maximum liegt. Die Antwort sind fast immer Mikrostopps, die im Leistungsfaktor der OEE verschwinden, ohne dass jemand ihre Ursache kennt.
Gewöhnungseffekt. Werker und Schichtleiter gewöhnen sich an Mikrostopps. "Das macht die Maschine halt manchmal." Nach ein paar Wochen wird der Stopp nicht mehr als Problem wahrgenommen, sondern als normales Verhalten der Anlage. Damit wird aus einem lösbaren technischen Problem ein akzeptierter Dauerzustand.
Wo tauchen Mikrostopps in der OEE auf?
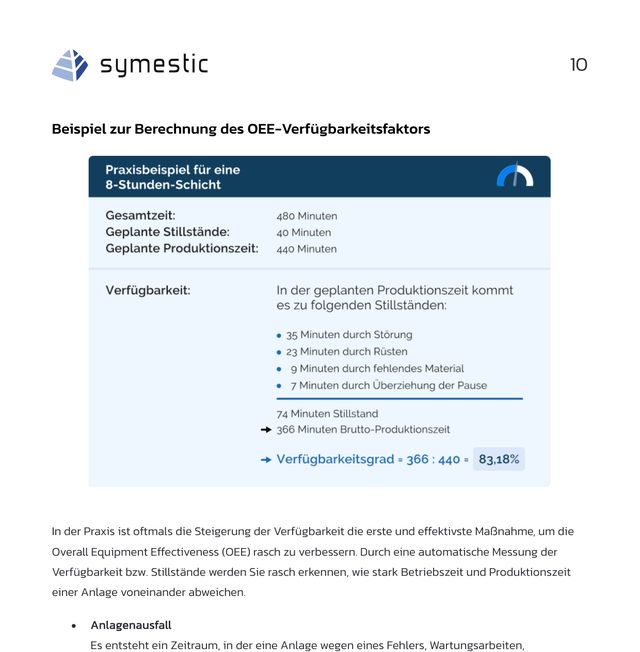
In der OEE-Berechnung schlagen Mikrostopps im Leistungsfaktor (Performance) zu Buche. Der Leistungsfaktor vergleicht die tatsächliche Ausbringung mit der theoretisch möglichen Ausbringung bei Solltaktzeit. Wenn eine Maschine wegen Mikrostopps immer wieder kurz anhält, sinkt die tatsächliche Ausbringung, und der Leistungsfaktor fällt.
In der TPM-Systematik (Total Productive Maintenance) gehören Mikrostopps zu den "Six Big Losses" und werden dort als "Minor Stoppages" oder "Idling and Minor Stops" bezeichnet. Sie bilden zusammen mit reduzierten Geschwindigkeitsverlusten (Speed Losses) die beiden Verlustarten, die den Leistungsfaktor drücken.
Das Tückische: Weil Mikrostopps nicht als Stillstand erfasst werden, zeigt die OEE-Auswertung nur den Effekt (niedrigerer Leistungsfaktor), aber nicht die Ursache. Ein Leistungsfaktor von 85 % kann bedeuten: Die Maschine läuft 15 % langsamer als die Solltaktzeit. Oder: Die Maschine läuft auf Solltaktzeit, stoppt aber 200 Mal pro Schicht für wenige Sekunden. Die Massnahmen wären grundverschieden, aber ohne automatische Erfassung sieht man den Unterschied nicht.
Was verursacht Mikrostopps?
Mikrostopps haben fast immer mechanische oder sensorische Ursachen. Selten ist die Steuerungslogik das Problem. Meistens ist es die physische Interaktion zwischen Material, Werkzeug und Maschine.
Materialzuführung. Die häufigste Ursache. Ein Teil liegt schief in der Zuführschiene, ein Rohling verklemmt im Greifer, eine Folie haftet an der Rolle. Bei hochautomatisierten Linien, Verpackung, Montage, Spritzguss, sind Zuführprobleme für 30 bis 50 Prozent aller Mikrostopps verantwortlich.
Sensorik. Ein Sensor erkennt ein Teil nicht, weil es leicht verschoben liegt. Oder ein Lichtschrankensignal wird durch Verschmutzung, Staub oder Kondensat gestört. Die Maschine stoppt, weil sie die Freigabe für den nächsten Zyklus nicht bekommt. Nach dem Reinigen oder nach einem erneuten Versuch läuft sie weiter.
Verschleiß an Verschleißteilen. Greifer, die nicht mehr exakt schließen. Führungsschienen, die minimal ausgeschlagen sind. Pneumatikzylinder, die einen Sekundenbruchteil zu langsam einfahren. Jedes dieser Probleme für sich verursacht keine Störung, nur eine minimale Verzögerung. Aber in Summe genug, um den Zyklus zu unterbrechen.
Thermische Effekte. Maschinen verändern ihr Verhalten mit der Betriebstemperatur. Toleranzen verschieben sich, Materialien dehnen sich aus, Schmierstoffe verändern ihre Viskosität. Mikrostopps, die morgens in der Aufwärmphase häufen und nachmittags nachlassen, sind ein klassischer Hinweis auf thermische Ursachen.
Materialschwankungen. Unterschiedliche Chargen desselben Rohmaterials haben leicht unterschiedliche Eigenschaften: Dicke, Steifigkeit, Oberflächenreibung. Was bei Charge A reibungslos läuft, klemmt bei Charge B dreimal pro Stunde.
Wie erfasst man Mikrostopps?
Manuell gar nicht. Das ist der entscheidende Punkt. Ein Werker, der 200 Mikrostopps pro Schicht auf einem Zettel dokumentieren soll, macht das zwei Tage lang. Danach nie wieder. Und selbst wenn: Die zeitliche Auflösung reicht nicht, um Muster zu erkennen.
Mikrostopps lassen sich nur automatisch erfassen. Dafür braucht es drei Dinge:
1. Zykluserkennung. Das MDE-System muss den Maschinenzyklus kennen: Wann beginnt ein Zyklus, wann endet er, wie lang ist die Solltaktzeit? Das geschieht über digitale Signale aus der Maschinensteuerung (Zyklusstart, Zyklusende, Teileauswurf) oder über OPC UA bei modernen Steuerungen. Bei älteren Maschinen ohne digitale Schnittstelle reicht oft ein einfaches digitales I/O-Signal vom Zykluszähler.
2. Schwellenwert-Definition. Ab welcher Zyklusabweichung zählt etwas als Mikrostopp? Typischerweise wird ein Mikrostopp erkannt, wenn die Zeit zwischen zwei Zyklen länger ist als die Solltaktzeit plus ein definierter Toleranzbereich. Bei einer Solltaktzeit von 3 Sekunden und einer Toleranz von 20 % wird jeder Zyklus über 3,6 Sekunden als Mikrostopp erfasst. Die Obergrenze, ab der ein Mikrostopp als Stillstand zählt, liegt meist bei 1 bis 2 Minuten.
3. Korrelation mit SPS-Alarmen. Die reine Erkennung "hier war ein Mikrostopp" reicht nicht. Um die Ursache zu finden, müssen Mikrostopps mit SPS-Alarmen korreliert werden. Wenn zum Zeitpunkt des Mikrostopps der SPS-Alarm "Lichtschranke Station 3 nicht frei" aktiv war, weiß man: Das Problem liegt an Station 3, wahrscheinlich Zuführung oder Sensorik. Dieses Verfahren, automatische Korrelation von Zyklusunterbrechungen mit SPS-Alarmen, ist einer der wirkungsvollsten Hebel in der Mikrostoppanalyse.
Das IoT-Gateway erfasst die Maschinensignale sekundengenau.
Wie reduziert man Mikrostopps?
Die Reihenfolge ist immer gleich: Messen, Priorisieren, Massnahme, Wirksamkeit prüfen.
Schritt 1: Pareto-Analyse. Aus den automatisch erfassten Mikrostoppdaten eine Pareto-Auswertung erstellen. Die Top 3 Ursachen machen typischerweise 60 bis 70 Prozent aller Mikrostopps aus. Nur diese drei werden zuerst bearbeitet.
Schritt 2: Ursache verstehen. Für die Top-Ursache die Korrelation mit SPS-Alarmen und Prozessparametern analysieren. Tritt der Mikrostopp immer an derselben Station auf? Immer bei demselben Produkt? Immer nach einer bestimmten Laufzeit? Immer bei einer bestimmten Umgebungstemperatur? Die Muster liefern die Ursache.
Schritt 3: Gezielte Massnahme.
- Zuführungsprobleme: Führungsschienen justieren, Greifer tauschen, Materialzuführung reinigen. Oft reicht eine Anpassung der Zuführgeometrie um Millimeter.
- Sensorprobleme: Sensor reinigen, neu ausrichten, Empfindlichkeit anpassen. Bei wiederkehrenden Sensorproblemen: Sensortyp wechseln (z. B. von Lichtschranke auf induktiven Sensor).
- Verschleiß: Verschleißteile in den präventiven Wartungsplan aufnehmen mit kürzeren Wechselintervallen als bisher.
- Thermische Effekte: Aufwärmphase standardisieren. Maschinenstartprozedur definieren, die die Anlage erst nach Erreichen der Betriebstemperatur freigibt.
- Materialschwankungen: Toleranzband der Maschine an die tatsächliche Materialstreuung anpassen. Oder Materialeingangskontrolle verschärfen.
Schritt 4: Wirksamkeit prüfen. Nach der Maßnahme die Mikrostoppfrequenz an derselben Station über mindestens zwei Wochen verfolgen. Wenn die Häufigkeit sinkt, war die Maßnahme richtig. Wenn nicht: Zurück zu Schritt 2.
Mikrostopps vs. Stillstände vs. Geschwindigkeitsverluste
| Kriterium | Mikrostopp | Stillstand | Geschwindigkeitsverlust |
|---|---|---|---|
| Dauer | Sekunden bis ca. 2 Minuten | Minuten bis Stunden | Dauerhaft (kein Stopp, aber langsamer) |
| Häufigkeit | Sehr hoch (dutzende bis hunderte pro Schicht) | Gering (wenige pro Schicht) | Permanent |
| Sichtbarkeit | Sehr gering. Wird selten gemeldet | Hoch. Sofort sichtbar | Gering. Fällt nur im Soll-Ist-Vergleich auf |
| OEE-Faktor | Leistung (Performance) | Verfügbarkeit (Availability) | Leistung (Performance) |
| Typische Ursache | Zuführung, Sensorik, Verschlei? | Technische Störung, Rüsten, Wartung | Bewusste Reduzierung, Qualitätsprobleme bei Sollgeschwindigkeit |
| Erfassung | Nur automatisch (MDE/MES) | Manuell oder automatisch | Nur über Soll-Ist-Taktzeitvergleich |
| Reduktion | Pareto-Analyse, SPS-Korrelation, gezielte mechanische Maßnahmen | Instandhaltung, SMED, Predictive Maintenance | Prozessoptimierung, Werkzeugwechsel, Parameteranpassung |
Häufige Fragen zu Mikrostopps
Ab welcher Dauer zählt eine Unterbrechung als Mikrostopp?
Es gibt keine verbindliche Norm. In der Praxis hat sich eine Obergrenze von 1 bis 2 Minuten etabliert. Alles darunter gilt als Mikrostopp, alles darüber als Stillstand. Die Untergrenze liegt bei der Zykluszeit-Toleranz: Eine Abweichung von wenigen Zehntelsekunden ist normales Maschinenverhalten. Erst wenn der Zyklus deutlich länger dauert als die Solltaktzeit plus Toleranz, wird ein Mikrostopp registriert. Die exakten Schwellenwerte werden pro Maschine und Produkt konfiguriert.
Wie viele Mikrostopps pro Schicht sind "normal"?
Das hängt stark vom Maschinentyp und Automatisierungsgrad ab. Vollautomatische Montageanlagen mit vielen Zuführstationen haben typischerweise 50 bis 300 Mikrostopps pro Schicht. CNC-Bearbeitungszentren, die ein Teil über mehrere Minuten bearbeiten, haben deutlich weniger. Die Frage ist nicht, wie viele Mikrostopps "normal" sind, sondern wie viel Produktionszeit sie in Summe kosten und ob die Top-Ursachen beseitigt werden können.
Kann man Mikrostopps mit einem ERP-System erfassen?
Nein. ERP-Systeme arbeiten auf Auftragsebene, nicht auf Zyklusebene. Ein ERP-System weiß, dass ein Auftrag länger gedauert hat als geplant. Aber es weiß nicht, ob das an 150 Mikrostopps lag oder an einer falschen Solltaktzeit. Für die Mikrostopperfassung braucht es ein MES oder MDE-System mit sekundengenauen Maschinensignalen.
Was ist der Unterschied zwischen Mikrostopps und Leerlaufzeiten?
Ein Mikrostopp ist eine technisch bedingte Unterbrechung: Die Maschine stoppt, weil etwas klemmt, ein Sensor nicht auslöst oder ein Zyklus fehlschlägt. Eine Leerlaufzeit ist eine organisatorisch bedingte Unterbrechung: Die Maschine könnte produzieren, aber es fehlt Material, ein Auftrag oder eine Information. Mikrostopps sind ein Leistungsproblem. Leerlaufzeiten sind ein Verfügbarkeitsproblem.
Helfen Mikrostoppdaten auch bei der Instandhaltungsplanung?
Ja. Eine steigende Mikrostoppfrequenz an einer bestimmten Station ist oft ein Frühindikator für einen bevorstehenden größeren Ausfall. Wenn die Zuführung an Station 7 letzte Woche 20 Mikrostopps pro Schicht verursacht hat und diese Woche 60, ist das ein klares Signal, dass sich ein Verschleiß Problem verschärft. Die Instandhaltung kann eingreifen, bevor es zum Stillstand kommt. Das ist Condition Monitoring über die Mikrostoppfrequenz, einfach, ohne zusätzliche Sensorik, nur auf Basis der ohnehin erfassten Zyklusdaten.
Proof of Value
Mikrostopps an einer Maschine sichtbar machen
Im Proof of Value binden wir eine Ihrer Maschinen an und erfassen vier Wochen lang jeden Stillstand, auch die kurzen.
Im Einsatz in über 20 Ländern


- 1Eine Anlage anbinden
- 2Vier Wochen live messen
- 3Ergebnis gegen Ihre Kriterien prüfen
Whitepaper46 Seiten · PDF
OEE Essentials: die OEE richtig rechnen und steigern
- OEE-Faktoren berechnen und einordnen
- Häufige Berechnungsfehler
- Verfügbarkeit, Leistung und Qualität steigern
Live-Demo30 Minuten · kostenlos
Sehen Sie SYMESTIC an Ihrem eigenen Anwendungsfall
In der kostenlosen Live-Demo zeigt Ihnen ein Produktexperte an der laufenden Plattform, wie OEE, Stillstände und die Anbindung Ihrer Maschinen und Ihres ERP konkret aussehen.
Im Einsatz in über 20 Ländern

ErfolgsgeschichteAutomotive · PDF
Wie Meleghy Automotive seine Werke mit einer einzigen MES-Plattform verbindet
- −10 %Stillstand
- +7 %Ausbringung
- 4 Werkein sechs Monaten
 Case Study

Über 30 Jahre industrielle Automatisierung und Maschinenanbindung, von der Simatic S5 bis OPC UA. Dipl.-Ing. Nachrichtentechnik.
- Maschinendatenerfassung (MDE)
- Betriebsdatenerfassung (BDE)
- Maschinenanbindung
- SPS-Programmierung (S5 / S7 / TIA)
Überarbeitet
Alle Beiträge von Martin Brandel