




Inhalt
Nacharbeit: Bedeutung und Abgrenzung zum Ausschuss
Nacharbeit (englisch: Rework) ist jeder zusätzliche Arbeitsschritt an einem bereits produzierten Teil, um es in einen Zustand zu bringen, der den Qualitätsanforderungen entspricht. Das Teil wurde bearbeitet, hat aber die Prüfung nicht bestanden, und muss ein zweites Mal durch einen Prozess laufen, manuell korrigiert oder nachbearbeitet werden.
Nacharbeit ist nicht dasselbe wie Ausschuss. Ausschuss ist ein Teil, das nicht mehr gerettet werden kann.
Es wird verschrottet. Nacharbeit ist ein Teil, das noch gerettet werden kann, aber nur mit zusätzlichem Aufwand.
Beide gehören zu den Qualitätsverlusten im OEE-Modell, aber ihre Kosten- und Prozessfolgen sind unterschiedlich.
| Merkmal | Nacharbeit (Rework) | Ausschuss (Scrap) |
|---|---|---|
| Definition | Teil wird ein zweites Mal bearbeitet, um die Spezifikation zu erreichen | Teil wird verschrottet, Materialwert und Bearbeitungszeit gehen verloren |
| Materialverlust | Kein Materialverlust (Teil bleibt erhalten) | Vollständiger Materialverlust |
| Zusätzliche Kosten | Zusätzliche Arbeitszeit, Maschinenzeit, Prüfzeit, Handlingzeit | Material + gesamte bisherige Bearbeitungszeit + Entsorgung |
| OEE-Wirkung | Senkt den Qualitätsfaktor (je nach Definition: Teil wird erst beim zweiten Mal als Gutteil gezählt) | Senkt den Qualitätsfaktor (Teil geht komplett als Verlust ein) |
| Prozessfolge | Teil muss zurück in die Linie oder in eine Nacharbeitsstation. Blockiert Kapazität, stört den Fluss, erfordert Handling. | Teil wird aus dem Prozess entfernt. Klarer Abschluss, aber vollständiger Verlust. |
Gemessen am Gesamtaufwand pro Teil kann Nacharbeit teurer sein als Ausschuss.
Das Material wird beim Ausschuss zwar verloren, aber die Nacharbeit bindet zusätzliche Maschinenkapazität, Personal und Prüfzeit, die sonst für neue Gutteile genutzt werden könnten. Außerdem verbleibt das nachbearbeitete Teil im Materialfluss und muss erneut geprüft werden, was die Komplexität im Prozess erhöht.
Was Nacharbeit tatsächlich kostet
Nacharbeitskosten bleiben unsichtbar, solange sie nicht als eigene Kostenposition erfasst werden.
Die Nacharbeit verteilt sich über mehrere Kostenstellen: Personalkosten (Werker), Maschinenkosten (Nacharbeitsstation), Qualitätskosten (erneute Prüfung) und Logistikkosten (Handling, Transport zurück in die Linie).
Ein konstruiertes Rechenbeispiel: Ein Automobilzulieferer produziert Türverkleidungen. Tagesproduktion: 1.200 Teile. Nacharbeitsquote: 4 % (48 Teile pro Tag). Durchschnittliche Nacharbeitszeit pro Teil: 12 Minuten.
Personalkosten Nacharbeitsplatz: 45 Euro pro Stunde.
| Position | Berechnung | Ergebnis |
|---|---|---|
| Nacharbeitszeit pro Tag | 48 Teile × 12 Min = 576 Min = 9,6 Stunden | 9,6 h/Tag |
| Personalkosten pro Tag | 9,6 h × 45 Euro | 432 Euro/Tag |
| Personalkosten pro Monat (22 Tage) | 432 × 22 | 9.504 Euro/Monat |
| Zusätzlich: Prüfzeit, Handling, Dokumentation (Annahme: Faktor 1,5) | 9.504 × 1,5 | 14.256 Euro/Monat |
| Gesamtkosten pro Jahr | 14.256 × 12 | 171.072 Euro/Jahr |
Wenn die Nacharbeitsquote von 4 % auf 2 % halbiert wird, sinken die Kosten um rund 85.500 Euro pro Jahr (171.072 ÷ 2).
Nur an dieser einen Linie.
Die versteckten Kosten kommen noch dazu: Nacharbeitsteile blockieren den Nacharbeitsplatz, der sonst für andere Linien verfügbar wäre. Nacharbeitsteile stören die JIS-Sequenz in der Automotive-Fertigung.
Nacharbeitsteile, die nach der Korrektur erneut durchfallen, werden zum Ausschuss und verursachen doppelte Kosten.
Nacharbeit im OEE-Modell
Im OEE-Modell gehört Nacharbeit zu den Qualitätsverlusten. Der Qualitätsfaktor der OEE berechnet sich als:
Qualität (%) = Gutteile / Gesamtproduktion × 100
Dabei zählen Nacharbeitsteile als „nicht gut beim ersten Mal“ (First Pass Yield).
Ein Teil, das nachgearbeitet und anschließend als Gutteil verkauft wird, senkt trotzdem den Qualitätsfaktor, weil es nicht beim ersten Durchlauf die Spezifikation erreicht hat.
Die Qualitätsverluste sind eine der Six Big Losses im OEE-Modell:
| Verlusttyp | OEE-Faktor | Beschreibung |
|---|---|---|
| Ungeplante Stillstände | Verfügbarkeit | Maschine steht wegen technischem Ausfall |
| Rüsten und Einstellen | Verfügbarkeit | Maschine steht wegen Werkzeugwechsel |
| Mikrostopps | Leistung | Kurze Unterbrechungen unter 5 Minuten |
| Reduzierte Geschwindigkeit | Leistung | Maschine läuft langsamer als Solltaktzeit |
| Anlaufverluste (Nacharbeit nach Rüsten) | Qualität | Teile nach Anfahren sind nicht verkaufsfähig, erfordern Nacharbeit |
| Produktionsausschuss und Nacharbeit | Qualität | Teile während stabiler Produktion sind nicht spezifikationsgerecht |
Nacharbeit betrifft also die letzten beiden Verlustarten. Wer seine OEE verbessern will, muss neben Verfügbarkeit und Leistung auch die Qualitätsverluste adressieren. Gilt die Nacharbeitsquote als normal, bleibt dieser Hebel unbearbeitet.
Die fünf häufigsten Ursachen von Nacharbeit
| Ursache | Typische Fehlerbilder | Typische Maßnahme |
|---|---|---|
| Prozessparameter-Abweichung | Temperatur, Druck, Geschwindigkeit außerhalb Toleranz. Oberflächenfehler, Maßhaltigkeit nicht gegeben. | Prozessdatenüberwachung, SPC, automatische Alarmierung bei Drift |
| Anlaufverluste nach Rüsten | Erste Teile nach Werkzeugwechsel oder Artikelwechsel sind nicht spezifikationsgerecht | Rüststandards, automatische Parameterübernahme, Einfahrteile-Tracking |
| Materialqualitätsschwankungen | Vormaterial außerhalb Spezifikation, Chargenunterschiede, Verunreinigungen | Wareneingangsprüfung, Chargenrückverfolgung, Lieferantenmanagement |
| Bedienfehler | Falsches Programm gewählt, falsches Material eingelegt, Prüfschritt übersprungen | Poka Yoke, Werkerführung, Bedienertraining, Verriegelungslogik |
| Werkzeugverschleiß | Schleichende Qualitätsverschlechterung über die Standzeit, Gratbildung, Maßverlust | Standzeit-Tracking, zustandsbasierter Werkzeugwechsel, Prozessdatenkorrelation |
Welche Ursache im eigenen Werk vorne liegt, zeigt erst die Erfassung nach Gründen. Ein konstruiertes Beispiel, fortgeführt mit den Zahlen von oben: Eine Woche bringt 240 Nacharbeitsteile (5 Tage × 48), im Mittel 12 Minuten je Teil.
| Ursache | Teile | Minuten je Teil | Nacharbeitszeit | Anteil an der Zeit |
|---|---|---|---|---|
| Anlaufverluste nach Rüsten | 96 (40 %) | 6 | 576 min | 20 % |
| Prozessparameter-Abweichung | 72 (30 %) | 16 | 1.152 min | 40 % |
| Bedienfehler | 36 (15 %) | 8 | 288 min | 10 % |
| Materialqualitätsschwankungen | 24 (10 %) | 18 | 432 min | 15 % |
| Werkzeugverschleiß | 12 (5 %) | 36 | 432 min | 15 % |
| Summe | 240 | 12 | 2.880 min = 48 h | 100 % |
Nach Stückzahl führt der Anlauf mit 40 % der Teile, nach Nacharbeitszeit die Prozessparameter mit 40 % der Stunden. Wer nur Teile zählt, setzt zuerst beim Anlauf an, obwohl dort ein Fünftel der Zeit liegt.
Warum Nacharbeit so schwer zu messen ist
Die Nacharbeitsquote im Monatsreport kann niedriger sein als die tatsächliche. Vier Gründe:
Problem 1: Nacharbeit wird nicht als Nacharbeit erfasst. Der Werker korrigiert ein Teil direkt an der Linie, ohne es als Nacharbeit zu melden. Im System erscheint das Teil als „Gutteil beim ersten Durchlauf“. Die tatsächliche Nacharbeitsquote liegt höher als die erfasste.
Problem 2: Nacharbeit wird zeitlich verschoben. Das Teil wandert in eine Box und wird am Schichtende oder am Wochenende korrigiert. Die Nacharbeit taucht nicht in der Schichtauswertung auf, in der der Fehler entstanden ist. Der Zusammenhang zwischen Ursache und Wirkung geht verloren.
Problem 3: Die Ursachen werden nicht klassifiziert. Im Monatsreport steht: „3,5 % Nacharbeitsquote“.
Aber niemand weiß: Wie viel davon war Anlaufverlust? Wie viel Prozessparameter? Wie viel Bedienfehler? Ohne diese Aufschlüsselung kann man keine gezielten Maßnahmen ableiten.
Problem 4: Nacharbeit wird als normal akzeptiert. Eine Quote von einigen Prozent gilt dann als „einfach so“. Was sie kostet, fragt niemand, weil die Nacharbeit als Teil des normalen Produktionsprozesses läuft und nicht als Kostenposition erfasst wird.
Wie SYMESTIC Nacharbeit messbar und reduzierbar macht
SYMESTIC repariert keine Teile und optimiert keine Werkzeuge. SYMESTIC macht Nacharbeit sichtbar: Wie viel, wo, wann, welche Ursache. Das ist die Datenbasis, ohne die keine gezielte Reduktion möglich ist.
- Nacharbeitsklassifikation. Am Shopfloor-Client klassifiziert der Werker oder Qualitätsprüfer jedes Nacharbeitsteil: Oberflächenfehler, Maßhaltigkeit, Materialfehler, Anlaufverlust, Bedienfehler.
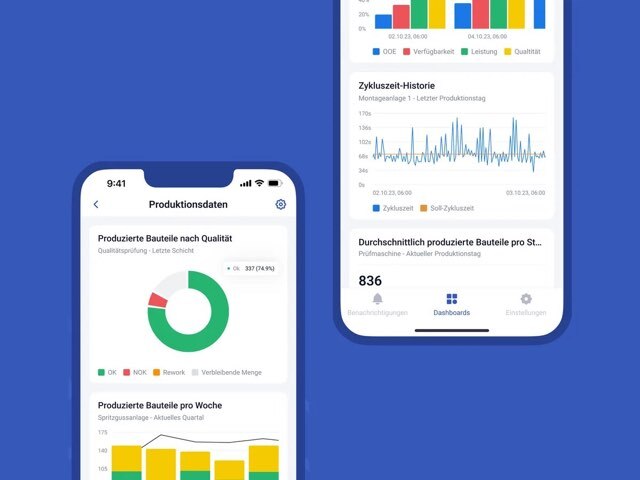
Die Kategorien sind konfigurierbar. Damit zeigt die Analyse neben der Menge auch, welche Ursache die meiste Nacharbeit verursacht. - Qualitätsfaktor in Echtzeit. SYMESTIC berechnet den OEE-Qualitätsfaktor pro Maschine, pro Linie, pro Schicht automatisch. Auf dem Dashboard sieht der Produktionsleiter sofort: Welche Maschine hat die höchste Nacharbeitsquote? Welche Schicht? Welches Produkt?
- Top-Nacharbeitsgründe. Sie ordnet die Gründe nach ihrem Anteil an der Nacharbeit. Wie das Beispiel oben zeigt, lohnt zusätzlich der Blick auf die Nacharbeitszeit je Grund: Ein Fehler mit 20 Minuten Nacharbeit kostet je Fall zehnmal so viel wie einer mit 2 Minuten; ob er insgesamt mehr kostet, entscheidet die Zahl der Fälle.
- Prozessdaten im Zeitverlauf. Über das Prozessdaten-Modul werden Temperatur, Druck, Vibration und andere Messwerte erfasst. Wenn die Nacharbeitsquote steigt, kann geprüft werden: Welcher Prozessparameter hat sich gleichzeitig verändert?
- Alarme. Über das Alarme-Modul liest das Cloud Gateway Alarme per OPC UA direkt aus der Steuerung. Steigt die Nacharbeit, lässt sich prüfen, welche Alarme im selben Zeitraum auftraten.
- Schicht- und Maschinenvergleich. SYMESTIC vergleicht die Nacharbeitsquote über Schichten und über Maschinen. Wenn Maschine 1 bei gleichem Produkt 2 % Nacharbeit hat und Maschine 2 hat 6 %, liegt die Ursache eher bei der Maschine (Einstellung, Verschleiß, Werkzeug) als beim Produkt; Schicht und Material sind gegenzuprüfen.
Drei Hebel zur Reduktion von Nacharbeit
Hebel 1: Nacharbeit sichtbar machen. Automatische Erfassung einrichten. Jedes Nacharbeitsteil erfassen und klassifizieren. Nach einigen Wochen Erfassung zeigt die Auswertung nach Gründen die größten Ursachen.
Hebel 2: Anlaufverluste reduzieren. Mit Rüsten als Stillstandsgrund und Nacharbeit nach Gründen zeigt SYMESTIC, wie lange ein Rüstvorgang dauert und wie viele Teile mit dem Grund Anlaufverlust nachgearbeitet werden, je Maschine und je Schicht. Auf dieser Basis lassen sich Rüststandards festlegen.
Hebel 3: Prozessparameter-Drift erkennen. Über die Prozessdatenüberwachung in SYMESTIC wird sichtbar, wenn ein Parameter langsam driftet, bevor die Teile außerhalb der Toleranz sind. Frühzeitiges Eingreifen verhindert, dass eine ganze Charge nachgearbeitet werden muss.
Nacharbeit nach Branche
| Branche | Hauptursache | Besonderheit |
|---|---|---|
| Automobilzulieferer (Interieur, Karosserie) | Oberflächenfehler, Fügequalität, Maßabweichungen | JIS-Sequenz wird gestört, Nacharbeit muss vor Verpackung abgeschlossen sein |
| Metallverarbeitung (CNC, Stanzen) | Werkzeugverschleiß, Gratbildung, Maßhaltigkeit | Nacharbeit als manuelles Entgraten oder Nachschleifen |
| Kunststoffverarbeitung (Spritzguss) | Anlaufverluste, Einfallstellen, Gratbildung, Verzug | Erste Teile nach Werkzeugwechsel erfordern teils Nacharbeit |
| Verpackung (Pharma, FMCG) | Falsche Etikettierung, Siegelnahtfehler, Füllmengenabweichung | Regulierte Umgebung: Nacharbeit erfordert Dokumentation nach GMP |
| Lebensmittelindustrie | Gewichtsabweichung, Verpackungsfehler, Kontamination | Nacharbeit wegen Hygienevorgaben teils nicht möglich, dann bleibt nur Ausschuss |
Häufige Fragen zur Nacharbeit
Was ist der Unterschied zwischen Nacharbeit und Ausschuss?
Nacharbeit ist ein zusätzlicher Bearbeitungsschritt, um ein fehlerhaftes Teil in die Spezifikation zu bringen.
Das Teil bleibt erhalten, aber erfordert zusätzliche Kosten (Zeit, Personal, Maschinenkapazität, Prüfung). Ausschuss ist ein Teil, das nicht mehr korrigiert werden kann und verschrottet wird. Beide senken den Qualitätsfaktor der OEE, aber ihre Kostenstrukturen sind unterschiedlich.
Wie wirkt sich Nacharbeit auf die OEE aus?
Nacharbeit senkt den Qualitätsfaktor der OEE. Ein Nacharbeitsteil zählt nicht als „Gutteil beim ersten Durchlauf“ (First Pass Yield). Bei einer Nacharbeitsquote von 4 % beträgt der Qualitätsfaktor maximal 96 %. Wenn gleichzeitig die Verfügbarkeit bei 90 % und die Leistung bei 95 % liegt, ergibt sich eine OEE von 90 % × 95 % × 96 % = 82,1 %; ohne Qualitätsverlust wären es 90 % × 95 % = 85,5 %.
Kann SYMESTIC Nacharbeit reduzieren?
SYMESTIC reduziert keine Nacharbeit direkt. SYMESTIC macht Nacharbeit messbar: Wie viel, welche Maschine, welche Ursache, welche Schicht. Mit dieser Datenbasis können gezielte Maßnahmen eingeleitet und deren Wirksamkeit geprüft werden.
Was ist eine akzeptable Nacharbeitsquote?
Das hängt von der Branche und dem Prozess ab. Wichtiger ist, ob die tatsächliche Quote und ihre Ursachen bekannt sind. Ohne automatische Erfassung fehlen in der gemeldeten Quote die Teile, die direkt an der Linie korrigiert wurden.
Wie schnell sehe ich Ergebnisse?
Ein MES wie SYMESTIC liefert die Datenbasis ab dem ersten Tag der Anbindung; die erste Anlage ist in unter drei Stunden angebunden. Bei Schmiedetechnik Plettenberg waren Echtzeitdaten vom ersten Tag an da. Wie schnell die Quote danach sinkt, hängt davon ab, wie schnell die größten Ursachen abgestellt werden.
Wie Nacharbeit nach Gründen an den eigenen Anlagen aussieht, zeigt eine kostenlose Live-Demo am eigenen Anwendungsfall.
Was fehlerhafte Teile Sie kosten
Im kostenlosen 30-Minuten-Gespräch rechnen wir Ihren Ausschuss und die Kapazität, die fehlerhafte Teile binden, mit Ihren eigenen Zahlen in Euro um.
Verlustrechnung
Abweichung sehen, bevor Ausschuss entsteht
SYMESTIC prüft Prozesswerte laufend gegen Ihre Grenzwerte und meldet sich, solange das Bauteil noch gut ist.

Über den Autor
Christian FiegHead of Sales
Six Sigma Black Belt mit über 25 Jahren in der Fertigungsindustrie, zuvor bei Johnson Controls, Visteon, iTAC und Dürr. Autor des Buchs „OEE: Eine Zahl, viele Lügen“.
Alle Beiträge von Christian Fieg