Von Martin Brandel · Zuletzt aktualisiert: November 2026
Was ist vorbeugende Instandhaltung?
Vorbeugende Instandhaltung (englisch: Preventive Maintenance) bezeichnet die planmäßige Wartung von Maschinen und Anlagen nach festen Intervallen oder definierten Regeln, bevor ein Ausfall eintritt. Die DIN 31051 fasst unter Instandhaltung Wartung, Inspektion, Instandsetzung und Verbesserung zusammen, mit dem Ziel, den Sollzustand einer Anlage zu erhalten oder wiederherzustellen. Wie die Intervalle festgelegt werden, beschreibt der Beitrag zur Wartungsplanung.
Das Prinzip ist einfach: Statt zu warten, bis eine Maschine ausfällt, und sie dann zu reparieren (reaktive Instandhaltung), wird regelmäßig geprüft und gewartet.
Beispiele sind Ölwechsel nach 2.000 Betriebsstunden, Riemenwechsel alle 6 Monate und Lageraustausch nach 10.000 Zyklen. Die Intervalle basieren auf Herstellerangaben, Erfahrungswerten oder gesetzlichen Vorschriften.
In der Fertigungsindustrie ist vorbeugende Instandhaltung die am weitesten verbreitete Wartungsstrategie. Sie ist der Kompromiss zwischen zwei Extremen: der reaktiven Wartung (billig im Alltag, teuer bei Ausfall) und der zustandsbasierten Wartung (präzise, aber aufwendig in der Umsetzung). Die meisten produzierenden Unternehmen im DACH-Raum arbeiten heute mit einer Mischung aus vorbeugender und reaktiver Instandhaltung.
Die vier Instandhaltungsstrategien im Überblick
Vorbeugende Instandhaltung ist eine von vier grundlegenden Strategien. Um sie richtig einzuordnen, hilft der Vergleich.
Strategie
Auslöser
Vorteile
Nachteile
Reaktiv
Ausfall tritt ein
Kein Planungsaufwand, keine Wartungskosten im Normalbetrieb
Über- oder Unterwartung, Teile werden getauscht bevor sie verschlissen sind
Zustandsbasiert
Messdaten zeigen Handlungsbedarf
Gezielte Eingriffe, maximale Komponentennutzung
Erfordert Sensorik oder Datenerfassung, Know-how zur Interpretation
Prädiktiv (vorausschauend)
Algorithmus prognostiziert Ausfallzeitpunkt
Optimale Nutzung der Restlebensdauer, minimale Stillstände
Hohe Datenanforderungen, Modellierungsaufwand, historische Daten nötig
In der Praxis kombinieren die meisten Fertigungsunternehmen mehrere Strategien: Vorbeugende Wartung für die Mehrheit der Maschinen, zustandsbasierte Wartung für kritische Engpassmaschinen und reaktive Wartung für unkritische Peripheriegeräte.
Für jede Anlage gilt es, die richtige Strategie zu wählen. Wie man diese Wahl trifft, beschreibt der Beitrag zur Wartungsstrategie.
Wie vorbeugende Instandhaltung funktioniert
Die Umsetzung folgt einem einfachen Prinzip: Für jede Maschine und jede kritische Komponente wird ein Wartungsplan erstellt, der festlegt, was wann geprüft, geschmiert, eingestellt oder getauscht wird.
Zeitbasierte Wartung. Das ist die häufigste Form. Der Wartungsplan orientiert sich am Kalender oder an Betriebsstunden. Beispiele: Hydrauliköl alle 4.000 Betriebsstunden wechseln, Filtereinsätze monatlich prüfen, Hauptlager jährlich inspizieren.
Der Vorteil: Die Planung ist einfach und vorhersehbar. Der Nachteil: Wird die Maschine weniger belastet als angenommen, wird zu früh getauscht. Ist die Belastung höher, kommt die Wartung zu spät.
Zyklusbasierte Wartung. Statt nach Zeit wird nach Stückzahlen oder Zyklen gewartet. Beispiele: Werkzeugwechsel nach 50.000 Hüben an einer Presse, Düsenreinigung nach 10.000 Schuss an einer Spritzgussmaschine.
Diese Methode ist genauer als rein zeitbasierte Wartung, weil sie die tatsächliche Belastung der Maschine berücksichtigt. Sie erfordert aber eine automatische Zykluszählung.
Nutzungsbasierte Wartung. Die Wartungsintervalle richten sich nach der tatsächlichen Nutzung: Betriebsstunden, Energieverbrauch, produzierte Menge. Wenn eine Maschine in einer Woche nur 20 Stunden läuft statt 120, verschiebt sich der Wartungstermin entsprechend. Das spart Wartungskosten und Ersatzteile, erfordert aber eine zuverlässige Betriebsdatenerfassung.
Was vorbeugende Instandhaltung kostet und was sie spart
Ein Rechenbeispiel aus einem typischen mittelständischen Fertigungsbetrieb.
Ein Unternehmen mit 30 Produktionsmaschinen hat im Durchschnitt 3 ungeplante Maschinenausfälle pro Monat. Jeder Ausfall dauert durchschnittlich 5 Stunden (Fehlersuche, Ersatzteilbeschaffung, Reparatur, Wiederanlauf). Die Stillstandskosten pro Stunde (Maschinenkosten, Personal, entgangene Produktion) liegen bei 600 Euro.
Das ergibt: 3 × 5 × 600 = 9.000 Euro pro Monat, also 108.000 Euro pro Jahr an ungeplanten Stillstandskosten.
Abbildung: Rechenbeispiel zu den ungeplanten Stillstandskosten.
Dazu kommen Folgekosten, die in dieser Rechnung noch nicht enthalten sind: Folgeschäden an benachbarten Komponenten (ein defektes Lager beschädigt die Welle), Qualitätsprobleme durch Maschinenausfall mitten im Auftrag (Ausschuss, Nacharbeit), Expresslieferungen für Ersatzteile (Aufschläge von 50 bis 200 %), Überstunden für die Instandhaltung bei Notfallreparaturen.
Wenn vorbeugende Instandhaltung 40 bis 60 % der ungeplanten Ausfälle verhindert (ein realistischer Erfahrungswert), spart das 43.000 bis 65.000 Euro pro Jahr an Stillstandskosten.
Die Kosten für die vorbeugende Wartung selbst (Personalzeit, Ersatzteile, geplante Stillstände) liegen typischerweise bei 30 bis 50 % der eingesparten Kosten. Das ergibt einen Netto-Spareffekt von 21.600 bis 45.360 Euro pro Jahr für einen Betrieb dieser Größe.
Das Grundproblem der vorbeugenden Instandhaltung
Vorbeugende Wartung hat ein systematisches Problem: Die Intervalle sind Schätzungen.
Der Maschinenhersteller empfiehlt einen Lagerwechsel nach 8.000 Betriebsstunden. Aber ob das Lager bei 7.000 oder bei 12.000 Stunden tatsächlich verschlissen ist, hängt von Dutzenden Faktoren ab: Belastungsprofil, Umgebungstemperatur, Schmierungszustand, Materialqualität, Aufstellgenauigkeit, Schwingungen aus benachbarten Anlagen.
Das führt zu zwei Fehlern:
Überwartung. Komponenten werden getauscht, die noch einwandfrei funktionieren. Ein Lager, das nach 8.000 Stunden getauscht wird, hätte vielleicht noch 4.000 Stunden gehalten.
Das kostet Ersatzteile, Arbeitszeit und geplanten Stillstand ohne Nutzen. Studien schätzen, dass 30 bis 40 % aller präventiven Wartungsmaßnahmen an Komponenten durchgeführt werden, die noch nicht wartungsbedürftig sind.
Unterwartung. Die Intervalle sind zu lang, und die Maschine fällt trotz Wartungsplan ungeplant aus. Das passiert vor allem, wenn sich die Betriebsbedingungen ändern (höhere Auslastung, anderes Material, Schichtmodell-Änderung) und die Wartungsintervalle nicht angepasst werden.
Zustandsbasierte und prädiktive Instandhaltung lösen dieses Problem: Sie warten nach dem tatsächlichen Zustand der Maschine statt nach starrem Zeitplan. Sie setzen aber Daten voraus. Welchen Beitrag ein MES dazu leistet, zeigt der nächste Abschnitt.
Was ein MES zur Instandhaltung beiträgt
SYMESTIC ist kein CMMS (Computerized Maintenance Management System) und kein Instandhaltungsplanungstool. SYMESTIC plant keine Wartungsaufträge und verwaltet keine Ersatzteillager. Dafür gibt es spezialisierte Systeme.
Aber ein MES wie SYMESTIC liefert die Daten, ohne die eine intelligente Instandhaltung nicht funktioniert.
Betriebsstunden und Zyklen pro Maschine. SYMESTIC erfasst automatisch, wie lange jede Maschine läuft und wie viele Zyklen sie produziert. Damit hat die Instandhaltung jederzeit eine exakte Grundlage für nutzungsbasierte Wartungsintervalle: gemessene statt geschätzte Werte. Wenn der Wartungsplan "alle 5.000 Zyklen" vorsieht, zeigt SYMESTIC in Echtzeit, wo jede Maschine steht.
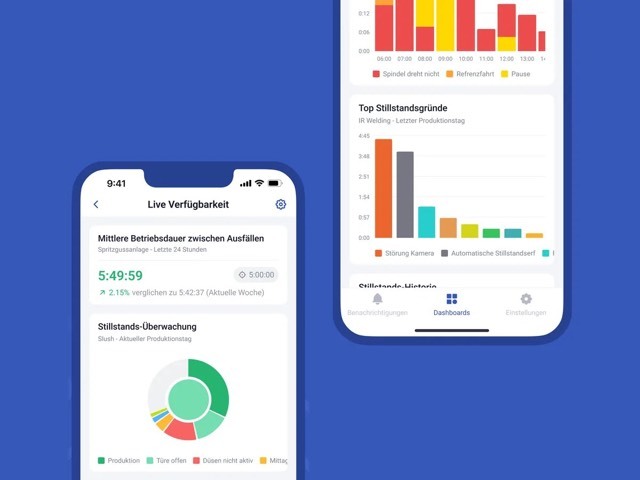
Stillstandserfassung und -klassifikation. Jeder Stillstand wird automatisch mit Dauer und Zeitpunkt erfasst. Über den Shopfloor-Client klassifiziert der Werker die Ursache: technischer Defekt, Rüsten, Materialmangel, organisatorisch. Damit entsteht eine lückenlose Historie, die zeigt, welche Maschinen am häufigsten wegen technischer Defekte stehen und welche Ursachen dominieren.
Zykluszeitdrift als Frühwarnsignal. Wenn die Zykluszeit einer Maschine langsam ansteigt, obwohl Produkt und Parameter unverändert sind, deutet das auf Verschleiß hin. SYMESTIC erfasst jede Zykluszeit automatisch. Ein Trend von 12,0 auf 12,8 Sekunden über 4 Wochen ist mit bloßem Auge nicht erkennbar, aber in den Daten sofort sichtbar.
Maschinenalarme. Über das Alarme-Modul werden SPS-Alarme in SYMESTIC erfasst und mit Stillständen korreliert. Wenn ein bestimmter Alarm wiederholt auftritt, bevor ein Ausfall eintritt, entsteht ein Muster. Dieses Muster ist der erste Schritt von der vorbeugenden zur zustandsbasierten Instandhaltung.
Verfügbarkeitsfaktor der OEE. Der Verfügbarkeitsfaktor zeigt direkt, wie viel Produktionszeit durch Stillstände verloren geht. Wenn die Verfügbarkeit nach einer Wartungsmaßnahme steigt, belegt das den Nutzen. Wenn sie trotz Wartung sinkt, stimmt etwas am Wartungsplan nicht. Die OEE macht den Erfolg der Instandhaltung messbar.
In der Praxis starten viele Fertigungsunternehmen mit vorbeugender Instandhaltung nach Herstellerangaben. Sobald sie über ein MES verlässliche Betriebsdaten haben, passen sie die Intervalle an die tatsächliche Nutzung an.
Das ist der Übergang von starrer Zeitplanung zu datenbasierter Wartung. Er funktioniert ohne spezielle Condition-Monitoring-Sensorik.
Vorbeugende Instandhaltung und TPM
Total Productive Maintenance (TPM) ist eine Managementmethode, die vorbeugende Instandhaltung als einen von mehreren Bausteinen integriert.
Kerngedanke von TPM: Instandhaltung ist die Aufgabe aller Mitarbeiter, die mit der Maschine arbeiten, und nicht allein der Instandhaltungsabteilung.
In der Praxis bedeutet das: Der Maschinenbediener führt einfache Wartungsaufgaben selbst durch (autonome Instandhaltung): Reinigung, Sichtkontrolle, Schmierung, kleine Einstellungen. Die Instandhaltungsabteilung konzentriert sich auf komplexe Aufgaben: Lagerwechsel, Kalibrierung, Steuerungsarbeiten.
So werden kleine Probleme früher erkannt, weil der Bediener die Maschine täglich sieht und Veränderungen bemerkt.
SYMESTIC unterstützt diesen Prozess, indem es die Ergebnisse sichtbar macht. Wenn der Bediener einen nicht-technischen Stillstand am Shopfloor-Client als "Reinigung" oder "Sichtkontrolle" erfasst, fließt das in die Stillstandsanalyse ein. Wenn die technisch bedingten Stillstände nach Einführung von TPM-Routinen sinken, belegt das den Erfolg in Zahlen.
Häufige Fragen zur vorbeugenden Instandhaltung
Wann lohnt sich vorbeugende Instandhaltung?
Immer dann, wenn ein ungeplanter Ausfall teurer ist als die geplante Wartung. Das trifft auf die Mehrheit der Produktionsmaschinen zu. Ausnahmen: unkritische Geräte, deren Ausfall die Produktion nicht beeinträchtigt und deren Reparatur schnell und günstig ist. Für diese Anlagen kann reaktive Wartung wirtschaftlich sinnvoller sein.
Wie bestimme ich die richtigen Wartungsintervalle?
Ausgangspunkt sind die Herstellerangaben. In der Praxis werden diese Intervalle über Erfahrungswerte angepasst: Wenn eine Komponente regelmäßig vor dem geplanten Termin ausfällt, wird das Intervall verkürzt. Wenn sie bei der Wartung noch einwandfrei ist, kann das Intervall verlängert werden. Ein MES liefert die Betriebsdaten (Stunden, Zyklen, Stillstandshistorie), um diese Anpassungen datenbasiert statt nach Bauchgefühl vorzunehmen.
Was ist der Unterschied zwischen vorbeugender und zustandsbasierter Instandhaltung?
Vorbeugende Instandhaltung wartet nach festem Plan (alle X Stunden, alle Y Zyklen). Zustandsbasierte Instandhaltung wartet, wenn Messdaten zeigen, dass es nötig ist (Vibration nimmt zu, Temperatur steigt, Zykluszeit driftet). Zustandsbasiert ist präziser, erfordert aber Datenerfassung und Interpretations-Know-how. In der Praxis starten die meisten Unternehmen mit vorbeugender Wartung und ergänzen zustandsbasierte Elemente schrittweise.
Kann SYMESTIC die Instandhaltung planen?
SYMESTIC ist kein CMMS und plant keine Wartungsaufträge. Aber SYMESTIC liefert die Datenbasis, die jedes CMMS braucht: exakte Betriebsstunden, Zykluszahlen, Stillstandshistorien, Alarmprotokolle und OEE-Kennzahlen pro Maschine. Über die REST-API oder die Maschinendatenerfassung können diese Daten an ein CMMS oder an das ERP weitergegeben werden.
Wie hängt vorbeugende Instandhaltung mit OEE zusammen?
Der Verfügbarkeitsfaktor der OEE misst, wie viel der geplanten Produktionszeit tatsächlich für die Produktion genutzt wird. Ungeplante Ausfälle senken die Verfügbarkeit. Vorbeugende Instandhaltung reduziert ungeplante Ausfälle und erhöht damit die Verfügbarkeit.
Geplante Wartungsstillstände werden in der OEE-Berechnung je nach Methodik als geplanter Stillstand herausgerechnet oder als Verfügbarkeitsverlust gezählt. Eine einheitliche Definition im Unternehmen ist nötig.
Vorlage für ExcelKostenloser Download
Den Wartungsplan als Excel-Vorlage
Was wann geprüft, gewartet oder geschmiert wird, halten Sie in der Excel-Vorlage je Anlage fest, mit Intervall in Tagen, Wochen oder Monaten. Die Datei zeigt, welche Aufgabe fällig oder überfällig ist, und hat ein Nachweisblatt für jede erledigte Wartung.
Sehen Sie SYMESTIC an Ihrem eigenen Anwendungsfall
In der kostenlosen Live-Demo zeigt Ihnen ein Produktexperte an der laufenden Plattform, wie OEE, Stillstände und die Anbindung Ihrer Maschinen und Ihres ERP konkret aussehen.







 Case Study
