


Inhalt
Was sind Produktionsdaten?
Produktionsdaten sind alle Informationen, die während der Fertigung an Maschinen, Anlagen und Arbeitsplätzen entstehen. Sie beschreiben, was gerade passiert: Wie viele Teile wurden produziert? Wie schnell läuft die Maschine? Steht sie still, und wenn ja, warum? Wie hoch ist die Temperatur in der Spritzgussform? Welcher Auftrag wird gerade bearbeitet, und wer arbeitet an der Linie?
In der diskreten Fertigung lassen sich Produktionsdaten in drei Kategorien einteilen, die sich grundlegend in Herkunft, Erfassungsmethode und Verwendungszweck unterscheiden: Maschinendaten (MDE), Betriebsdaten (BDE) und Prozessdaten. Diese Unterscheidung ist entscheidend, weil sie bestimmt, wie die Daten erfasst werden, wie zuverlässig sie sind und welche Entscheidungen sich daraus ableiten lassen.
MDE, BDE und Prozessdaten: Drei Kategorien
| Kategorie | Was wird erfasst? | Typische Datenpunkte | Quelle |
|---|---|---|---|
| Maschinendaten (MDE) | Automatisch erzeugte Signale der Maschine über ihren Betriebszustand | Stückzähler (Gut/Schlecht), Taktzeit, Maschinenstatus (Produktion/Stillstand/Rüsten), Stillstandsdauer, Zykluszeit | SPS-Signal, digitaler I/O, OPC UA |
| Betriebsdaten (BDE) | Organisatorische Daten, die den Kontext der Produktion beschreiben | Auftragsnummer, Artikelnummer, Losgröße, Schicht, Bediener, Stillstandsgrund (manuell qualifiziert), Start-/Endezeit Auftrag | ERP-System, manuelle Eingabe, Barcode-Scan |
| Prozessdaten | Physikalische Messgrößen des Fertigungsprozesses | Temperatur, Druck, Drehmoment, Feuchtigkeit, Einspritzdruck, Nachdruck, Kühlwassertemperatur | Analoge Sensoren, SPS-Variablen, OPC UA |
In der Praxis werden diese drei Kategorien oft vermischt. Ein "Produktionsdaten-Dashboard" zeigt typischerweise eine Kombination aus allen dreien: Die Maschine meldet den Takt (MDE), das ERP liefert den Auftrag (BDE) und ein Temperatursensor überwacht den Prozess (Prozessdaten). Erst zusammen ergibt sich ein vollständiges Bild der Fertigung.
Was eine einzelne Maschine pro Schicht liefert
Um greifbar zu machen, was "Produktionsdaten" konkret bedeutet, hier ein Beispiel einer Spritzgussmaschine in einer 8-Stunden-Schicht:
| Datenpunkt | Wert (Beispiel) | Kategorie | Erfassung |
|---|---|---|---|
| Gutteile produziert | 1.847 | MDE | Automatisch (Stückzähler) |
| Ausschussteile | 23 | MDE | Automatisch (Ausschleusung) |
| Durchschnittliche Taktzeit | 13,2 Sekunden | MDE | Automatisch (Zykluserkennung) |
| Anzahl Stillstände | 7 | MDE | Automatisch (Signalwechsel) |
| Gesamte Stillstandszeit | 68 Minuten | MDE | Automatisch |
| Stillstandsgründe | 3x Materialwechsel, 2x Werkzeugstörung, 1x Reinigung, 1x kein Bediener | BDE | Manuell (Werker qualifiziert am Terminal) |
| Fertigungsauftrag | FA-2026-4711 | BDE | ERP-Übernahme oder Barcode-Scan |
| Bediener | Müller, T. | BDE | Login am Terminal |
| Massetemperatur Zone 3 | 218 °C (Soll: 215-225 °C) | Prozessdaten | Automatisch (Analogsensor via SPS) |
| Nachdruck | 82 bar | Prozessdaten | Automatisch (SPS-Variable via OPC UA) |
Aus diesen Datenpunkten berechnet ein MES die OEE: Verfügbarkeit (geplante Produktionszeit minus Stillstandszeit), Leistung (tatsächliche vs. Soll-Taktzeit) und Qualität (Gutteile vs. Gesamtteile). In diesem Beispiel: Verfügbarkeit 85,8 %, Leistung 94,6 % (bei einer Soll-Taktzeit von 12,5 Sekunden), Qualität 98,8 %. OEE: 80,2 %.
Automatisch vs. manuell: Wie Produktionsdaten erfasst werden
Die Frage, wie Produktionsdaten erfasst werden, bestimmt ihre Qualität. Und die Qualität der Daten bestimmt die Qualität jeder Entscheidung, die darauf basiert.
| Merkmal | Manuelle Erfassung (Papier/Excel) | Automatische Erfassung (MDE/MES) |
|---|---|---|
| Zeitpunkt der Verfügbarkeit | Am Schichtende oder nächsten Morgen | In Echtzeit, pro Takt |
| Genauigkeit Stückzahlen | Geschätzt oder gerundet (Werker zählt nicht jeden Takt) | Exakt (jeder Takt wird als Signal erfasst) |
| Stillstandserfassung | Nur lange Stillstände werden notiert, Mikrostopps unter 5 Min. fehlen | Jeder Stillstand wird sekundengenau erfasst |
| Taktzeit | Nicht erfassbar (kein Mensch misst jeden Takt) | Jede Zykluszeit wird automatisch berechnet |
| Stillstandsgrund | Aus der Erinnerung, oft pauschal ("Technik") | SPS-Alarm liefert technischen Grund automatisch, Werker ergänzt organisatorischen Grund |
| Aufwand für Werker | 5-15 Min. pro Schicht für Schichtbuch, Fehlerquelle | Minimal (nur Stillstandsqualifizierung, wenn nötig) |
| Datenqualität für OEE | OEE wird oft 5-15 Prozentpunkte zu hoch ausgewiesen | OEE basiert auf exakten Maschinensignalen |
Der kritische Punkt: Manuelle Erfassung ist nicht einfach "ungenauer". Sie ist systematisch verzerrt. Kurze Stillstände werden vergessen. Rundungen summieren sich. Schichtbücher werden nachträglich ausgefüllt. Das Ergebnis: Die OEE erscheint höher als sie ist. Und damit verschwindet der Handlungsdruck, der nötig wäre, um Verbesserungen anzustoßen.
Wie Maschinen angebunden werden: Drei Wege
Nicht jede Maschine hat eine moderne Steuerung mit OPC-UA-Schnittstelle. In einem typischen Maschinenpark eines mittelständischen Fertigungsunternehmens stehen Anlagen aus drei Jahrzehnten nebeneinander. Die Anbindung muss deshalb für jede Maschine individuell gelöst werden, ohne SPS-Eingriff und ohne Produktionsunterbrechung.
| Anbindungsmethode | Geeignet für | Verfügbare Daten | Installationszeit |
|---|---|---|---|
| Digitale I/O-Gateways | Bestandsanlagen ohne digitale Schnittstelle | Maschinenstatus (Produktion/Stillstand), Stückzähler, einfache Alarmsignale | 2-4 Stunden pro Maschine |
| OPC UA | Moderne Steuerungen (Siemens S7-1500, Beckhoff, Wago u. a.) | Alle SPS-Variablen: Stückzähler, Taktzeiten, Prozessparameter, Alarme, Energiedaten | 4-8 Stunden pro Maschine (je nach SPS-Konfiguration) |
| Herstellerspezifische Protokolle (EUROMAP, MQTT) | Spritzgussmaschinen (EUROMAP 63/77), Anlagen mit MQTT-Publisher | Maschinenstatus, Zyklusdaten, Prozessparameter, Schusskurven | 4-8 Stunden pro Maschine |
In der Praxis werden in einem Werk oft alle drei Methoden parallel eingesetzt: Die neue CNC-Fräse liefert Daten über OPC UA, die Spritzgussmaschine über EUROMAP, und die Stanze von 1998 wird über ein DI-Gateway angebunden. Entscheidend ist, dass alle Daten in einer einzigen Plattform zusammenlaufen und dort vergleichbar werden.
Was mit Produktionsdaten tatsächlich passiert
Produktionsdaten zu erfassen ist der erste Schritt. Aber Daten allein verändern nichts. Die Frage ist: Was wird daraus?
| Anwendung | Welche Daten werden genutzt? | Was wird daraus? |
|---|---|---|
| OEE-Berechnung | Stückzähler, Taktzeit, Stillstände, Ausschuss | Verfügbarkeit, Leistung, Qualität pro Maschine, Linie, Werk und Schicht |
| Stillstandsanalyse | Stillstandsdauer, Stillstandsgrund (SPS-Alarm + manuelle Qualifizierung) | Top-10-Stillstandsursachen, Pareto-Analyse, Ansatzpunkte für Verbesserung |
| ERP-Rückmeldung | Produzierte Stückzahlen, Auftragszeiten, Ausschuss | Automatische Buchung im ERP (SAP, Infor), keine manuelle Eingabe |
| Qualitätsüberwachung | Prozessparameter (Temperatur, Druck, Drehmoment) + Stückzähler | SPC-Regelkarten, Trendanalysen, Korrelation zwischen Parametern und Ausschuss |
| Alarmierung | Maschinenstatus, Schwellenwerte für Prozessparameter | Sofortige Benachrichtigung bei Stillstand, Ausschusshäufung oder Parameterverletzung |
| Rückverfolgbarkeit | Teilenummer, Prozessparameter pro Teil, Chargen, Materialnummern | Lückenlose Teilehistorie für Qualitätsaudits und Reklamationsanalyse |
Bei Meleghy Automotive (4 Werke, Umform-, Füge- und Beschichtungsprozesse) werden Maschinenzyklen automatisch Fertigungsaufträgen zugeordnet und bidirektional an SAP R3 zurückgespielt. Das Ergebnis nach 6 Monaten: 10 % weniger Stillstände und 7 % mehr Ausbringung. Diese Ergebnisse entstehen nicht durch die Daten selbst, sondern dadurch, dass die Daten sichtbar werden und die richtigen Personen in Echtzeit darauf reagieren können.
Bei Schmiedetechnik Plettenberg (Umform- und Schmiedeprozesse, bidirektionale InforCOM-Anbindung) hat die Echtzeittransparenz über Maschinen, Schichten und Aufträge die Basis für schnellere Ursachenanalyse und effizientere Schichtwechsel geschaffen.
Häufige Fragen zu Produktionsdaten
Was ist der Unterschied zwischen MDE und BDE?
Maschinendatenerfassung (MDE) liefert automatische Signale der Maschine: Stückzähler, Taktzeit, Maschinenstatus. Betriebsdatenerfassung (BDE) liefert den organisatorischen Kontext: Auftragsnummer, Bediener, Schicht, manuell qualifizierte Stillstandsgründe. MDE sagt, was die Maschine tut. BDE sagt, warum und für wen.
Können alte Maschinen Produktionsdaten liefern?
Ja. Auch Maschinen ohne digitale Schnittstelle liefern elektrische Signale (Betriebsbereit, Zyklus-Ende, Störung), die über digitale I/O-Gateways abgegriffen werden. Die Installation dauert 2-4 Stunden pro Maschine, ohne SPS-Eingriff und ohne Produktionsunterbrechung.
Warum reicht manuelle Datenerfassung nicht aus?
Weil manuelle Erfassung systematisch verzerrt ist. Kurze Stillstände unter 5 Minuten werden vergessen, Stückzahlen gerundet, Schichtbücher nachträglich ausgefüllt. Die OEE wird dadurch oft 5-15 Prozentpunkte zu hoch ausgewiesen. Entscheidungen auf dieser Basis adressieren die falschen Probleme.
Was sind Prozessdaten und wofür braucht man sie?
Prozessdaten sind physikalische Messgrößen des Fertigungsprozesses: Temperatur, Druck, Drehmoment, Feuchtigkeit. Sie werden gebraucht, um Ursache-Wirkungs-Zusammenhänge zwischen Prozessparametern und Qualitätsproblemen zu erkennen. Beispiel: Steigt die Massetemperatur über 225 °C, verdoppelt sich die Ausschussrate.
Wie werden Produktionsdaten an das ERP zurückgemeldet?
Bei einer bidirektionalen ERP-Anbindung übernimmt das MES die Fertigungsaufträge aus dem ERP, ordnet Maschinenzyklen automatisch den Aufträgen zu und meldet produzierte Stückzahlen, Zeiten, Ausschuss und Statusinformationen zurück. Es entsteht ein durchgängiger Datenfluss ohne manuelle Zwischenschritte.
Eine Anlage. Vier Wochen. Ihre Kriterien.
Produktionsdaten an einer Maschine automatisch erfassen
Im Proof of Value binden wir eine Ihrer Maschinen an und erfassen vier Wochen lang Zustände, Mengen und Stillstände automatisch statt von Hand.
Einstieg500 € einmalig · zzgl. USt.
- Eine Anlage anbinden
- Vier Wochen live messen
- Ergebnis gegen Ihre Kriterien prüfen
Schluss mit Laufzetteln am Schichtende
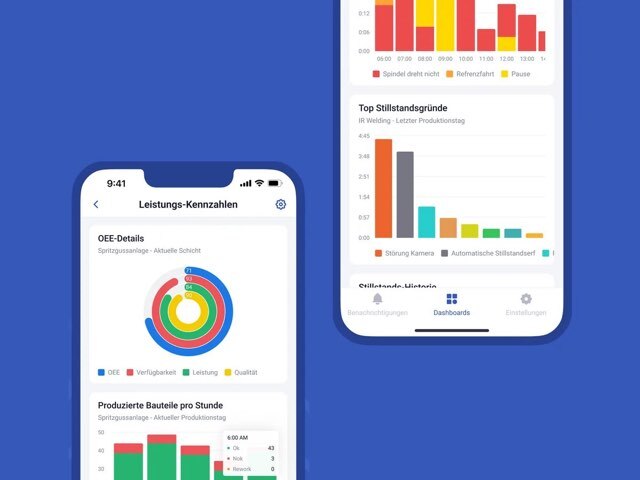
SYMESTIC erfasst Zeiten, Mengen und Ausschuss an der Anlage und meldet sie automatisch an Ihr ERP zurück.