


Inhalt
Was ist Produktionsgeschwindigkeit?
Produktionsgeschwindigkeit ist ein umgangssprachlicher Begriff. In der Fertigungstechnik gibt es dafür drei präzise Kennzahlen, die jeweils etwas anderes messen: Taktzeit, Zykluszeit und Ausbringung. Wer "Produktionsgeschwindigkeit" sagt, meint in der Regel eine davon, ohne zu wissen, welche. Und genau hier beginnen die Probleme, denn jede dieser Kennzahlen beantwortet eine andere Frage.
Die Taktzeit gibt vor, wie schnell produziert werden muss, um den Kundenbedarf zu decken. Die Zykluszeit misst, wie schnell die Maschine tatsächlich produziert. Und die Ausbringung (Stück pro Stunde, Stück pro Schicht) zeigt, was am Ende wirklich herausgekommen ist. Die Differenz zwischen diesen drei Werten ist der Ort, an dem Produktivität verloren geht.
Dieser Artikel erklärt die drei Kennzahlen, zeigt die Formeln und ein durchgerechnetes Beispiel und beschreibt, wie man Geschwindigkeitsverluste in der Fertigung systematisch erkennt und reduziert.
Die drei Kennzahlen hinter der Produktionsgeschwindigkeit
| Kennzahl | Definition | Formel | Was sie beantwortet |
|---|---|---|---|
| Taktzeit (Kundentakt) | Die verfügbare Produktionszeit geteilt durch den Kundenbedarf. Gibt das Tempo vor, in dem produziert werden muss | Verfügbare Zeit / Kundenbedarf | Wie schnell muss ich produzieren? |
| Zykluszeit (Ist-Taktzeit) | Die tatsächlich gemessene Zeit, die eine Maschine für ein Teil benötigt. Beinhaltet Bearbeitungszeit, Handling und Maschinenwechsel | Gemessen: Zeit pro Teil an der Maschine | Wie schnell produziert meine Maschine tatsächlich? |
| Ausbringung (Output, Durchsatz) | Die Anzahl der Gutteile, die in einem Zeitraum tatsächlich produziert wurden. Berücksichtigt Stillstände, Ausschuss und Taktzeitverluste | Gutteile / Zeitraum (z.B. Stück/Stunde) | Was kommt am Ende heraus? |
Die Beziehung der drei Kennzahlen zueinander ist der Schlüssel: Wenn die Zykluszeit schneller ist als die Taktzeit, produziert die Maschine schneller als der Kunde braucht. Wenn die Zykluszeit langsamer ist als die Taktzeit, wird der Kundenbedarf nicht gedeckt. Und die Ausbringung zeigt, was nach Abzug aller Verluste (Stillstände, Ausschuss, Mikrostopps) tatsächlich übrig bleibt.
Rechenbeispiel: Taktzeit, Zykluszeit und Ausbringung
Eine Spritzgussmaschine produziert Gehäuseteile. Die Schicht dauert 8 Stunden (480 Minuten). Davon sind 30 Minuten geplante Pausen. Die verfügbare Produktionszeit beträgt also 450 Minuten. Der Kundenbedarf liegt bei 900 Teilen pro Schicht.
| Kennzahl | Berechnung | Ergebnis |
|---|---|---|
| Taktzeit (Kundentakt) | 450 min / 900 Teile | 0,5 min/Teil = 30 Sekunden |
| Geplante Zykluszeit | Maschinenspezifikation | 25 Sekunden/Teil |
| Tatsächliche Zykluszeit (gemessen) | Messung durch MES über eine Schicht | 28 Sekunden/Teil (Durchschnitt) |
| Theoretisch mögliche Ausbringung (bei 25 s) | 450 min x 60 s / 25 s | 1.080 Teile |
| Tatsächliche Ausbringung (nach Verlusten) | Gemessen: Gutteile nach Abzug von Stillständen, Mikrostopps, Ausschuss | 780 Gutteile |
Die Maschine könnte theoretisch 1.080 Teile produzieren (bei geplanter Zykluszeit von 25 s). Tatsächlich sind es 780 Gutteile. Die Differenz von 300 Teilen (28 %) sind Verluste: Stillstände, Mikrostopps, Taktzeitverluste und Ausschuss. Genau diese Verluste macht die OEE (Overall Equipment Effectiveness) sichtbar, indem sie Verfügbarkeit, Leistung und Qualität getrennt ausweist.
Wo Produktionsgeschwindigkeit verloren geht
In der Praxis gibt es sechs Hauptursachen für Geschwindigkeitsverluste. Diese werden in der OEE-Methodik als "Six Big Losses" bezeichnet:
| Verlusttyp | OEE-Faktor | Beispiel aus der Fertigung | Typischer Verlust |
|---|---|---|---|
| Ungeplante Stillstände | Verfügbarkeit | Maschinenausfall, Werkzeugbruch, Materialfehler | 5-15 % der Produktionszeit |
| Rüstzeiten und Einstellvorgänge | Verfügbarkeit | Produktwechsel, Werkzeugwechsel, Anfahrverluste | 5-20 % der Produktionszeit |
| Mikrostopps | Leistung | Kurze Unterbrechungen unter 5 Minuten (Sensor, Stau, Bedienereingriff) | 3-10 % der Produktionszeit (oft unsichtbar bei manueller Erfassung) |
| Reduzierte Geschwindigkeit | Leistung | Maschine läuft langsamer als geplante Zykluszeit (Verschleiß, Materialqualität, suboptimale Parameter) | 2-8 % der Produktionszeit |
| Ausschuss | Qualität | Produzierte Teile, die nicht der Spezifikation entsprechen | 1-5 % der Produktion |
| Nacharbeit | Qualität | Teile, die nachbearbeitet werden müssen (kostet zusätzliche Maschinenzeit) | 1-3 % der Produktion |
Die meisten Unternehmen kennen ihre Stillstände, zumindest die großen. Aber Mikrostopps und reduzierte Geschwindigkeit werden bei manueller Erfassung systematisch unterschätzt. Eine Maschine, die statt 25 Sekunden Zykluszeit 28 Sekunden braucht, produziert rund 11 % weniger Teile, ohne dass jemand einen Stillstand meldet. Diesen Leistungsverlust erkennt man nur durch automatische Taktzeitmessung. Wie sich das auf die Produktionsrate auswirkt, erklärt ein eigener Beitrag.
Wie man Produktionsgeschwindigkeit misst
| Methode | Was gemessen wird | Genauigkeit | Limitation |
|---|---|---|---|
| Manuelle Strichliste / Schichtbuch | Stückzahlen am Schichtende, grobe Stillstandszeiten | Niedrig. OEE wird typischerweise 5-15 Prozentpunkte zu hoch ausgewiesen | Mikrostopps fehlen, Taktzeitschwankungen unsichtbar, Daten erst nach Schichtende verfügbar |
| Automatische Maschinendatenerfassung (MDE) | Taktzeiten pro Teil, Stillstände mit sekundengenauer Zuordnung, Stückzahlen in Echtzeit | Hoch. Jedes Teil, jeder Stillstand, jede Taktzeitschwankung wird erfasst | Erfordert Maschinenanbindung (IoT-Gateway oder OPC UA) |
| MES mit OEE-Berechnung | OEE mit Drill-Down auf Verfügbarkeit, Leistung, Qualität. Pareto der Stillstandsursachen. Trend über Schichten/Wochen | Hoch. Automatische Berechnung auf Basis der MDE-Daten | Erfordert MDE als Datenbasis plus Auftragskontext aus dem ERP für produktspezifische Auswertung |
Praxis: Wie Geschwindigkeitsverluste sichtbar und reduziert werden
Bei Neoperl (vollautomatische Montageautomaten, Produkte rund um den Wasserfluss) hat die automatische Maschinendatenerfassung über SYMESTIC die Geschwindigkeitsverluste erstmals quantifiziert. SPS-basierte Alarmerfassung ordnet Stillstände automatisch den richtigen Ursachen zu. Der entscheidende Faktor war nicht die Software, sondern dass die Zykluszeiten und Mikrostopps erstmals sichtbar waren.
Bei Brita (vollautomatische Montagelinien, Filtertechnologie) wurden digitale Maschinensignale zur Erfassung der tatsächlichen Ausbringung übernommen. Stillstandssignale werden über digitale Signale abgegriffen und transparent dargestellt. Moderne Linien sind über OPC UA an den Linienleitrechner angebunden, um Alarme aufzunehmen.
In beiden Fällen hat die Messung der tatsächlichen Geschwindigkeit den Anstoß für Verbesserung gegeben. Ohne automatische Taktzeitmessung bleiben Geschwindigkeitsverluste unsichtbar, weil die Maschine "läuft", aber langsamer als geplant.
Häufige Fragen zur Produktionsgeschwindigkeit
Was ist der Unterschied zwischen Taktzeit und Zykluszeit?
Die Taktzeit ist ein berechneter Wert: verfügbare Produktionszeit geteilt durch Kundenbedarf. Sie gibt vor, wie schnell produziert werden muss. Die Zykluszeit ist ein gemessener Wert: die tatsächliche Zeit, die die Maschine für ein Teil benötigt. Wenn die Zykluszeit größer ist als die Taktzeit, wird der Kundenbedarf nicht gedeckt.
Wie misst man Produktionsgeschwindigkeit automatisch?
Über ein Taktsignal aus der Maschine. Jedes Mal, wenn die Maschine ein Teil fertigstellt, sendet sie ein Signal (digital über I/O-Gateway oder über OPC UA). Das MES berechnet aus dem Zeitabstand zwischen zwei Signalen die Zykluszeit. Aus der Summe der Signale ergibt sich die Stückzahl. Aus der Differenz zur geplanten Zykluszeit der Leistungsverlust.
Warum stimmt die gemessene Ausbringung nie mit der theoretischen überein?
Weil zwischen der geplanten Zykluszeit und der tatsächlichen Ausbringung sechs Verlustquellen liegen: ungeplante Stillstände, Rüstzeiten, Mikrostopps, reduzierte Geschwindigkeit, Ausschuss und Nacharbeit. Die OEE macht diese Verluste sichtbar und ordnet sie den drei Faktoren Verfügbarkeit, Leistung und Qualität zu.
Was ist ein guter Wert für die Ausbringung?
Das hängt vom Prozess ab. Eine Spritzgussmaschine mit 85 % OEE und einer geplanten Zykluszeit von 25 Sekunden produziert in einer 450-Minuten-Schicht rund 918 Gutteile. Bei 60 % OEE sind es nur 648 Gutteile, 270 Teile weniger. Die Frage ist nicht, ob der absolute Wert "gut" ist, sondern wo die Verluste liegen und ob sie reduzierbar sind.
Wie hängt Produktionsgeschwindigkeit mit der OEE zusammen?
Die OEE ist das Werkzeug, um Geschwindigkeitsverluste zu quantifizieren. Der OEE-Faktor "Leistung" misst speziell die Geschwindigkeitsverluste: Mikrostopps und reduzierte Geschwindigkeit. Leistung = (Soll-Zykluszeit x produzierte Teile) / Laufzeit. Ein Leistungswert von 85 % bedeutet: 15 % der Laufzeit gehen durch Geschwindigkeitsverluste verloren.
Langsamer laufende Anlagen senken den Leistungsfaktor der OEE.
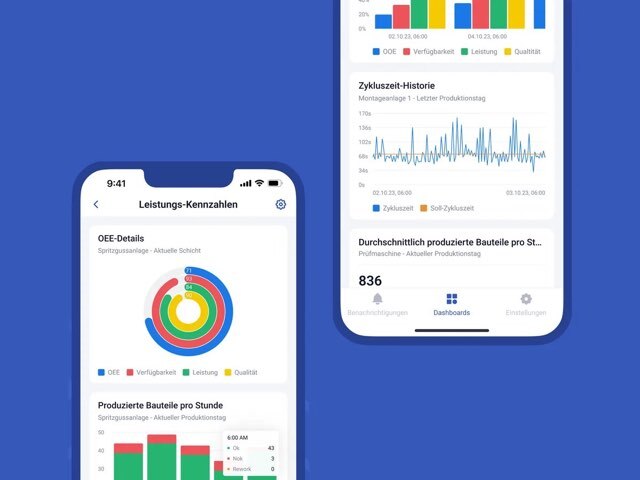
Ihre OEE live, statt am Monatsende in Excel
SYMESTIC misst Verfügbarkeit, Leistung und Qualität direkt an der Maschine. Die erste Anlage ist in unter drei Stunden angebunden, auch eine ältere.