


Inhalt
Was ist Prozessanalyse in der Fertigung?
Prozessanalyse ist die systematische Untersuchung eines Fertigungsprozesses mit dem Ziel, Verluste zu identifizieren, Ursachen zu verstehen und gezielte Maßnahmen abzuleiten. Sie beantwortet die Frage: Warum produziert dieser Prozess nicht so gut, wie er könnte?
In der Fertigung bedeutet Prozessanalyse konkret: Maschinendaten, Stillstände, Qualitätsereignisse, Taktzeiten und Prozessparameter werden erfasst, strukturiert und ausgewertet. Das Ergebnis ist nicht ein allgemeines Verständnis, sondern eine priorisierte Liste von Verlustursachen mit deren Kostenwirkung.
Der Unterschied zwischen Prozessanalyse und Prozessbeobachtung: Beobachtung zeigt, was passiert. Analyse zeigt, warum es passiert und was es kostet. Ohne diese Ursachen-Kosten-Verbindung bleibt jede Analyse wirkungslos, weil niemand weiß, wo Verbesserung den größten Hebel hat.
Die zwei Arten der Prozessanalyse
In der Fertigungspraxis gibt es zwei grundlegend verschiedene Ansätze. Beide haben ihre Berechtigung, aber ihre Stärken und Schwächen sind unterschiedlich.
| Merkmal | Manuelle Prozessanalyse | Datenbasierte Prozessanalyse |
|---|---|---|
| Datenquelle | Begehung, Beobachtung, Interviews, Stoppuhr, Papierformulare | Automatisch erfasste Maschinendaten (Laufzeit, Stillstand, Taktzeit, Qualität, Prozessparameter) |
| Zeitraum | Stichprobe (1 Schicht, 1 Tag, 1 Woche) | Kontinuierlich (jede Sekunde, jede Schicht, jede Maschine) |
| Objektivität | Abhängig vom Beobachter (Hawthorne-Effekt: Verhalten ändert sich bei Beobachtung) | Objektiv (Maschine liefert Daten unabhängig davon, ob jemand zuschaut) |
| Granularität | Gering (große Stillstände werden erfasst, Mikrostopps und Taktzeit-Schwankungen nicht) | Hoch (sekundengenaue Erfassung jedes Stillstands, jeder Taktzeit, jedes Qualitätsereignisses) |
| Wiederholbarkeit | Aufwendig (jede Analyse erfordert erneut Personalaufwand) | Automatisch (Analyse läuft kontinuierlich, Trends werden sichtbar) |
| Stärke | Erfasst auch organisatorische und ergonomische Aspekte, die Maschinen nicht sehen | Erfasst alles, was messbar ist, ohne Lücken und ohne Verzerrung |
| Schwäche | Unvollständig, verzerrt, nicht skalierbar | Erfasst keine organisatorischen Ursachen (fehlendes Material, Bediener in Besprechung) |
Die beste Prozessanalyse kombiniert beide Ansätze: Automatische Datenerfassung als Basis, ergänzt durch gezielte Beobachtungen vor Ort, wenn die Daten eine Anomalie zeigen, die sie nicht selbst erklären können.
Die fünf Schritte einer Prozessanalyse
Eine Prozessanalyse in der Fertigung folgt immer derselben Logik, unabhängig von Branche und Prozess.
Schritt 1: Prozess abgrenzen und Daten erfassen. Welche Maschine, welche Linie, welches Produkt wird analysiert? Welche Daten werden erfasst: Laufzeit, Stillstand, Taktzeit, Ausschuss, Prozessparameter? Die Datenerfassung muss automatisch erfolgen, nicht manuell. Bei manueller Erfassung fehlen die kurzen Stillstände, die Taktzeitschwankungen und die Nachtschichten.
Schritt 2: Ist-Zustand messen. Die Kennzahlen des Prozesses werden über einen repräsentativen Zeitraum gemessen. Mindestens 2 bis 4 Wochen, um Schwankungen über Schichten, Produkte und Wochentage zu erfassen. Die wichtigsten Kennzahlen: OEE (Verfügbarkeit, Leistung, Qualität), Stillstandszeit und -Ursachen, Ausschussrate, Taktzeit-Varianz.
Schritt 3: Verluste klassifizieren und priorisieren. Jeder Verlust wird klassifiziert: Ist es ein Verfügbarkeitsverlust (Stillstand), ein Leistungsverlust (Taktzeit) oder ein Qualitätsverlust (Ausschuss)? Die Pareto-Analyse zeigt: Welche 3 Ursachen verursachen die höchsten Kosten? Nicht die häufigsten Ereignisse, sondern die teuersten.
Schritt 4: Ursachen analysieren. Für die Top-3-Verluste wird die Ursache analysiert. Warum fällt die Maschine aus? Warum schwankt die Taktzeit? Warum steigt der Ausschuss nach dem Rüsten? Methoden: 5-Why, Ishikawa, Korrelation von Prozessparametern mit Qualitätsereignissen. Hier ergänzt die manuelle Beobachtung die automatischen Daten.
Schritt 5: Maßnahmen ableiten und Wirksamkeit messen. Jede Maßnahme hat ein klares Ziel (z. B. "Stillstandsursache X um 50 % reduzieren"), einen Verantwortlichen und einen Termin. Die Wirksamkeit wird an derselben Kennzahl gemessen, die das Problem aufgezeigt hat. Wenn die Kennzahl sich nicht verbessert, war die Maßnahme falsch.
Rechenbeispiel: Prozessanalyse an einer Verpackungslinie
Ein Pharmaunternehmen analysiert eine Blister-Verpackungslinie. Die gemeldete OEE: 72 %. Nach 4 Wochen automatischer Datenerfassung: Die tatsächliche OEE liegt bei 61 %.
| Verlustursache | Verlusttyp | Anteil am Gesamtverlust | Kosten pro Monat |
|---|---|---|---|
| Mikrostopps (Folie klemmt, Sensor blockiert) | Leistung | 35 % | 8.400 Euro |
| Formatwechsel (Rüsten + Einfahren) | Verfügbarkeit | 25 % | 6.000 Euro |
| Ungeplante technische Stillstände | Verfügbarkeit | 20 % | 4.800 Euro |
| Anlaufausschuss nach Rüsten | Qualität | 12 % | 2.880 Euro |
| Sonstige | Diverse | 8 % | 1.920 Euro |
| Gesamtverlust | 100 % | 24.000 Euro/Monat |
Erkenntnis 1: Der größte Verlust sind Mikrostopps (35 % / 8.400 Euro), die in der manuellen Erfassung komplett unsichtbar waren. Jeder einzelne Mikrostopp dauert 10 bis 90 Sekunden, aber es treten 80 bis 120 pro Schicht auf.
Erkenntnis 2: Die tatsächliche OEE (61 %) weicht um 11 Prozentpunkte von der gemeldeten (72 %) ab. Die Differenz: Mikrostopps und kurze Stillstände unter 5 Minuten, die niemand dokumentiert hat.
Erkenntnis 3: Wenn die Top-2-Ursachen (Mikrostopps + Formatwechsel) um 40 % reduziert werden, beträgt die Einsparung: (8.400 + 6.000) × 0,4 = 5.760 Euro pro Monat, 69.120 Euro pro Jahr. An einer einzigen Linie.
Methoden der Prozessanalyse
| Methode | Was sie zeigt | Wann einsetzen | Datenbedarf |
|---|---|---|---|
| Pareto-Analyse | Welche wenigen Ursachen verursachen den größten Verlust (80/20-Regel) | Immer als erstes: Priorisierung der Top-Verluste | Stillstands Ursachen, Ausschussursachen mit Häufigkeit und Dauer |
| OEE-Zerlegung | Ob der Verlust in Verfügbarkeit, Leistung oder Qualität liegt | Immer: Strukturierte Verlustbewertung jeder Anlage | Laufzeit, Stillstand, Solltaktzeit, Ist Ausbringung, Gutteile |
| Schichtvergleich | Ob organisatorische oder personelle Unterschiede die Leistung beeinflussen | Wenn dieselbe Maschine bei gleichem Produkt unterschiedliche OEE-Werte hat | OEE pro Schicht, Stillstandsursachen pro Schicht |
| Maschinenvergleich | Ob technische Unterschiede zwischen gleichen Maschinen bestehen | Wenn gleiche Produkte auf verschiedenen Maschinen unterschiedlich laufen | OEE pro Maschine, Taktzeit pro Maschine |
| Prozessdatenkorrelation | Ob ein Prozessparameter (Temperatur, Druck, Vibration) mit Qualitätsproblemen zusammenhängt | Wenn die Ausschussrate steigt, aber die Ursache unklar ist | Prozessparameter zeitlich korreliert mit Qualitätsereignissen |
| Taktzeit-Analyse | Ob die Maschine gleichmäßig oder mit Schwankungen produziert (Mikrostopps, Geschwindigkeitsverluste) | Wenn der Leistungsfaktor der OEE unter 95 % liegt | Taktzeit jedes einzelnen Teils (sekundengenau) |
| 5-Why / Ishikawa | Die Grundursache hinter einer Verlustursache | Wenn die Pareto-Analyse die Top-Ursachen identifiziert hat, aber die Grundursache unklar ist | Qualitative Befragung + Daten zur Validierung |
Warum die meisten Prozessanalysen scheitern
Prozessanalysen werden durchgeführt, aber die Ergebnisse führen nicht zu Verbesserungen. Vier Gründe.
Problem 1: Die Datenbasis ist falsch. Die Analyse basiert auf manuell erfassten Daten. Der Schichtführer schätzt die Stillstandszeit. Der Werker rundet die Stückzahl. Mikrostopps werden nicht erfasst. Ergebnis: Die Analyse zeigt ein Bild, das mit der Realität wenig zu tun hat. Die Maßnahmen adressieren die falschen Ursachen.
Problem 2: Die Analyse ist einmalig. Ein Berater kommt, analysiert eine Woche lang, schreibt einen Bericht, geht wieder. Der Bericht liegt im Schrank. Nach 4 Wochen hat sich nichts verändert. Eine wirksame Prozessanalyse ist kein Projekt, sie ist ein kontinuierlicher Prozess.
Problem 3: Die Ergebnisse sind nicht priorisiert. Die Analyse zeigt 15 Verbesserungsmöglichkeiten. Alle sind "wichtig". Niemand weiß, wo anfangen. Ergebnis: Es passiert nichts. Eine wirksame Analyse priorisiert nach Kostenwirkung, nicht nach Anzahl der Ereignisse.
Problem 4: Die Wirksamkeit wird nicht gemessen. Eine Maßnahme wird umgesetzt, aber niemand prüft, ob sie gewirkt hat. Die Kennzahl, die das Problem aufgezeigt hat, wird nicht nachverfolgt. Ergebnis: Aufwand ohne messbaren Nutzen.
Wie SYMESTIC die Datenbasis für Prozessanalysen liefert
SYMESTIC führt keine Prozessanalysen durch und gibt keine Handlungsempfehlungen. SYMESTIC liefert die Rohdaten, die eine Prozessanalyse erst möglich machen: automatisch, sekundengenau, lückenlos.
- Automatische Maschinendatenerfassung. SYMESTIC erkennt über das Maschinensignal sekundengenau, wann eine Maschine läuft, wann sie steht und wie viele Teile produziert werden. Ohne manuelle Eingabe, ohne Schätzung. Die Anbindung erfolgt in 2 bis 4 Stunden pro Maschine, ohne Eingriff in die Steuerung.
- Stillstandsklassifikation. Jeder Stillstand wird am Shopfloor-Client klassifiziert: technisch, Rüsten, Materialmangel, organisatorisch, Qualitätsproblem. Die Pareto-Analyse zeigt die Top-3-Ursachen.
- OEE-Zerlegung in Echtzeit. Verfügbarkeit, Leistung und Qualität werden pro Maschine, pro Schicht, pro Produkt automatisch berechnet. Die Zerlegung zeigt sofort, ob der Verlust bei der Verfügbarkeit, der Leistung oder der Qualität liegt.
- Schicht- und Maschinenvergleich. SYMESTIC vergleicht OEE, Stillstandsmuster und Ausbringung über Schichten und über Maschinen. Wenn die Frühschicht konstant 78 % OEE erreicht und die Nachtschicht zwischen 60 und 82 % schwankt, ist das ein organisatorisches Problem, kein technisches.
- Prozessdatenkorrelation. Über das Prozessdaten-Modul werden Temperatur, Druck, Vibration und andere Messwerte mit Produktionskennzahlen korreliert. Wenn die Ausschussrate steigt, zeigt die Analyse: Welcher Prozessparameter hat sich gleichzeitig verändert?
- SPS-Alarmerfassung. Über das Alarme-Modul werden SPS-Alarme mit Stillständen und Qualitätsereignissen korreliert.
- Mikrostopp-Erkennung. SYMESTIC erfasst auch kurze Unterbrechungen unter 5 Minuten, die in manuellen Systemen unsichtbar bleiben.
Drei Schritte zur wirksamen Prozessanalyse
Schritt 1: Datenerfassung automatisieren. Automatische Maschinendatenerfassung einrichten. Jede Maschine, jede Schicht, sekundengenau. Nach 2 bis 4 Wochen zeigt die Datenbasis den tatsächlichen Ist-Zustand. Erfahrungsgemäss weicht die tatsächliche OEE um 5 bis 15 Prozentpunkte von der geschätzten ab. Das ist kein Rückschritt, das ist der Startpunkt für gezielte Verbesserung.
Schritt 2: Top-3-Verluste identifizieren und Ursachen analysieren. Pareto-Analyse der Stillstands- und Qualitätsursachen. Die drei teuersten Ursachen werden mit 5-Why oder Prozessdatenkorrelation untersucht. Maßnahmen werden abgeleitet: Wer? Was? Bis wann?
Schritt 3: Wirksamkeit messen und Zyklus wiederholen. Jede Maßnahme wird an der Kennzahl gemessen, die das Problem aufgezeigt hat. Wenn die Kennzahl sich verbessert, war die Maßnahme richtig. Wenn nicht, muss die Ursachenanalyse wiederholt werden. Dieser Zyklus läuft kontinuierlich, nicht einmalig.
Prozessanalyse nach Branche
| Branche | Häufigster Analysefokus | Typische Erkenntnis |
|---|---|---|
| Automobilzulieferer | Stillstände, Rüstzeiten, Taktzeit-Einhaltung | Organisatorische Stillstände (Materialmangel, Besprechungen) sind oft grösser als technische |
| Metallverarbeitung | Rüstzeiten, Werkzeugstandzeiten, Maschinenvergleich | Rüstzeiten variieren je nach Bediener um 30 bis 50 % bei gleichem Werkzeug |
| Kunststoffverarbeitung | Anlaufverluste, Prozessparameter-Drift, Ausschuss nach Rüsten | Anlaufausschuss wird oft nicht als Ausschuss gezählt und verfälscht die Qualitätskennzahl |
| Verpackung (Pharma, FMCG) | Mikrostopps, Formatwechselzeiten, Linieneffizienz | Mikrostopps machen 30 bis 50 % des Leistungsverlusts aus und sind manuell unsichtbar |
| Lebensmittelindustrie | Mikrostopps, Reinigungszeiten, Materialverlust | Reinigungszeiten variieren stark und bieten erhebliches Optimierungspotenzial |
Häufige Fragen zur Prozessanalyse
Was ist der Unterschied zwischen Prozessanalyse und Prozessüberwachung?
Prozessüberwachung zeigt den aktuellen Zustand in Echtzeit: Läuft die Maschine? Wie viele Teile sind produziert? Gibt es einen Stillstand? Prozessanalyse geht tiefer: Warum steht die Maschine? Wie oft? Was kostet es? Welche Ursache? Überwachung ist die Grundlage, Analyse ist die Auswertung. Beides braucht automatische Daten.
Welche Daten brauche ich für eine Prozessanalyse?
Mindestens: Laufzeit, Stillstandszeit (mit Klassifikation), Stückzahl (Gut- und Schlechtteile), Solltaktzeit. Für eine vertiefte Analyse: Prozessparameter (Temperatur, Druck, Vibration), SPS-Alarme, Rüstzeiten pro Artikel, Auftragsdaten. Je mehr Daten automatisch erfasst werden, desto präziser und handlungsorientierter die Analyse.
Wie lange dauert eine Prozessanalyse?
Die erste Datenbasis steht nach 2 bis 4 Wochen automatischer Erfassung. Die Pareto-Analyse der Top-Verluste ist dann innerhalb eines Tages möglich. Die Ursachenanalyse der Top-3-Verluste dauert 1 bis 2 Wochen. Eine wirksame Prozessanalyse ist aber kein einmaliges Projekt, sondern ein kontinuierlicher Zyklus aus Messen, Analysieren, Maßnahmen ableiten, Wirksamkeit prüfen.
Kann SYMESTIC Prozessanalysen durchführen?
SYMESTIC führt keine Prozessanalysen durch. SYMESTIC liefert die automatische Datenbasis, die eine Prozessanalyse erst möglich macht: sekundengenaue Maschinendaten, Stillstandsklassifikation, OEE-Zerlegung, Pareto-Analyse, Schichtvergleich, Maschinenvergleich, Prozessdatenkorrelation. Die Analyse selbst liegt beim Produktionsteam, unterstützt durch die Daten, die SYMESTIC liefert. Bei Schmiedetechnik Plettenberg hat die Echtzeittransparenz zu schnellerer Ursachenanalyse und stabileren Fertigungsprozessen geführt.
Wie schnell sehe ich Ergebnisse?
Nach 2 bis 4 Wochen automatischer Datenerfassung sind der tatsächliche Ist-Zustand und die Top-Verlustursachen sichtbar. Die ersten Maßnahmen können eingeleitet werden. Ein messbarer Rückgang der Verluste ist in 4 bis 12 Wochen realistisch. Die Maschinenanbindung über SYMESTIC erfolgt in 2 bis 4 Stunden pro Maschine. Ein MES wie SYMESTIC liefert die Datenbasis ab dem ersten Tag.
Ihre Verlustarten in Euro
Im kostenlosen 30-Minuten-Gespräch zerlegen wir Ihre Verluste in Stillstand, Rüsten und Ausschuss und rechnen sie mit Ihren Zahlen in Euro um.
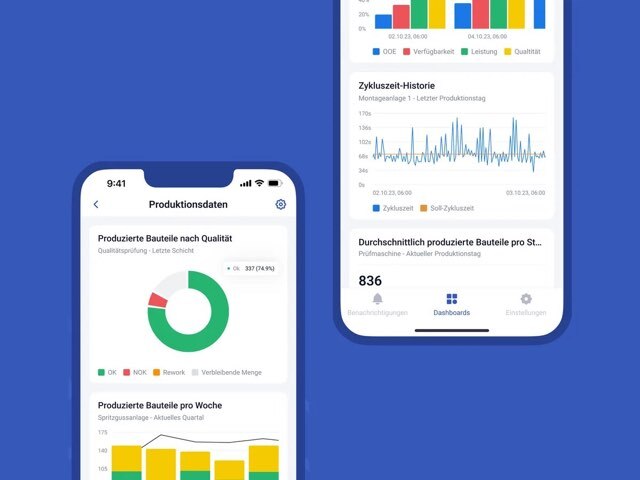
Abweichung sehen, bevor Ausschuss entsteht
SYMESTIC prüft Prozesswerte laufend gegen Ihre Grenzwerte und meldet sich, solange das Bauteil noch gut ist.