OEE-Reports sind strukturierte Auswertungen von Produktionsdaten, die aus automatisch erfassten Maschinendaten erzeugt werden. Sie zeigen, wie eine Maschine, eine Linie oder ein ganzes Werk in einem definierten Zeitraum gelaufen ist: Verfügbarkeit, Leistung, Qualität und die daraus berechnete OEE.
Das klingt nach einer Selbstverständlichkeit. In der Praxis ist es das nicht. In den meisten Fertigungen gibt es Daten, aber keine Reports. Es gibt Schichtberichte, die aus dem Gedächtnis geschrieben werden. Es gibt Excel-Tabellen, die einmal pro Woche aktualisiert werden. Und es gibt Dashboards, die niemand anschaut, weil sie nicht die Fragen beantworten, die im Produktionsmeeting gestellt werden.
Ein guter OEE-Report macht genau das: Er beantwortet die Fragen, die zu besseren Entscheidungen führen. Nicht mehr Daten, sondern die richtigen Daten, zur richtigen Zeit, für die richtige Zielgruppe.
Dieser Artikel erklärt, welche Report-Typen es in der Fertigung gibt, was sie enthalten, wer sie nutzt, was den Unterschied zwischen Dashboard und Report ausmacht und warum automatische Berichterstattung der Schlüssel zum funktionierenden KVP ist.
Dashboard vs. Report: Was ist der Unterschied?
Die Begriffe werden häufig synonym verwendet. In der Praxis erfüllen sie unterschiedliche Funktionen:
Kriterium
Dashboard
Report
Zeitbezug
Echtzeit oder nahe Echtzeit. Zeigt den aktuellen Zustand der Produktion
Rückblickend. Zeigt, was in einem abgeschlossenen Zeitraum passiert ist (Schicht, Tag, Woche, Monat)
Zweck
Überwachung. Sofort reagieren, wenn etwas abweicht. Stillstände erkennen, Alarme sehen, Status prüfen
Automatisch, kontinuierlich. Alle paar Sekunden bis Minuten
Periodisch. Am Ende einer Schicht, eines Tages, einer Woche
Beide sind notwendig. Ein Dashboard ohne Reports führt zu schnellem Reagieren, aber nicht zu systematischer Verbesserung. Reports ohne Dashboards führen zu guter Analyse, aber zu langsamem Reagieren. In einem funktionierenden MES arbeiten beide zusammen: Das Dashboard steuert die Schicht, der Report steuert die Verbesserung.
Abbildung: Dashboard und Report nutzen dieselben Maschinendaten für unterschiedliche Aufgaben.
Welche Report-Typen gibt es in der Fertigung?
Report-Typ
Zeitraum
Inhalt
Zielgruppe
Zweck
Schichtreport
1 Schicht (8h)
OEE pro Maschine, Stückzahlen Ist vs. Soll, Top-Stillstandsursachen, Ausschussmenge, offene Aufträge
Schichtübergabe, Tagessteuerung. Was ist passiert, was muss die nächste Schicht wissen?
Tagesreport
1 Tag (alle Schichten)
OEE-Übersicht aller Anlagen, Verfügbarkeits-/Leistungs-/Qualitätsverluste aggregiert, Schichtvergleich, Auftragsfortschritt
Produktionsleiter, Werksleiter
Tägliches Produktionsmeeting. Wo stehen wir, wo weichen wir ab?
Wochenreport
1 Woche
OEE-Trend über die Woche, Top-5-Stillstandsursachen, Maßnahmen-Tracking, Vergleich mit Vorwoche
KVP-Manager, Produktionsleiter
Wöchentliche KVP-Runde. Wirken die Maßnahmen? Welche neuen Probleme tauchen auf?
Monatsreport
1 Monat
OEE-Entwicklung, Ausbringung vs. Plan, Stillstandsanalyse nach Kategorien, Werksvergleich, Energieverbrauch
Werksleiter, COO, Geschäftsführung
Strategische Steuerung. Sind wir auf dem richtigen Weg? Wo investieren wir als nächstes?
Stillstandsanalyse
Flexibel
Top-Stillstandsursachen nach Dauer und Häufigkeit, Pareto-Analyse, technische vs. organisatorische Stillstände
Instandhaltung, KVP-Manager
Ursachenanalyse. Wo liegt der größte Hebel zur Verbesserung?
Anlagenvergleich
Flexibel
OEE, Verfügbarkeit, Leistung, Qualität pro Anlage nebeneinander. Gleiche Kennzahl, gleicher Zeitraum, verschiedene Maschinen
Produktionsleiter, Werksleiter
Benchmark. Welche Anlage performt am besten, welche hat das größte Verbesserungspotenzial?
Was ein OEE-Report enthalten muss
Nicht jede Kennzahl gehört in jeden Report. Der Fehler, den viele Unternehmen machen: Sie packen alles auf eine Seite und wundern sich, dass niemand den Report liest. Ein guter OEE-Report folgt einem Prinzip: Wenige Kennzahlen, aber die richtigen. Und eine klare Handlungsempfehlung.
Element
Was es zeigt
Warum es wichtig ist
OEE-Wert (Gesamt)
Die Gesamtanlageneffektivität als einzelne Zahl. Produkt aus Verfügbarkeit x Leistung x Qualität
Gibt den Überblick. Liegt die OEE bei 72 % oder bei 58 %? Das bestimmt den Handlungsdruck
OEE-Faktoren einzeln
Verfügbarkeit, Leistung und Qualität als separate Werte
Zeigt, wo der Verlust liegt. Eine OEE von 65 % kann an 80 % Verfügbarkeit liegen oder an 85 % Leistung. Die Maßnahme ist jeweils eine andere
Top-Stillstandsursachen
Die häufigsten und längsten Stillstände, sortiert nach Dauer oder Häufigkeit (Pareto)
Zeigt den größten Hebel. Die Ursache mit der höchsten Gesamtdauer ist der erste Ansatzpunkt für Verbesserung
Ist vs. Soll
Tatsächliche Stückzahl vs. geplante Stückzahl. Tatsächliche Taktzeit vs. Soll-Taktzeit
Macht die Abweichung konkret. Nicht "die Leistung war schlecht", sondern "es fehlen 47 Teile gegenüber dem Plan"
Trendverlauf
OEE-Entwicklung über Tage, Wochen oder Monate als Liniengrafik
Zeigt, ob sich etwas verbessert oder verschlechtert. Ein einzelner OEE-Wert ist eine Momentaufnahme. Der Trend zeigt die Richtung
Vergleich (Schicht/Anlage/Produkt)
Gleiche Kennzahl, verschiedene Dimensionen nebeneinander
Macht Unterschiede sichtbar. Wenn Schicht A bei 72 % liegt und Schicht B bei 61 %, gibt es einen Grund dafür
Manueller Report vs. automatischer Report
Kriterium
Manueller Report (Excel, Schichtbericht)
Automatischer Report (MES/Cloud-Plattform)
Datenquelle
Manuelle Eingabe. Bediener schreibt Stückzahlen und Stillstände aus dem Gedächtnis in ein Formular
Geschätzt. Mikrostopps unter 5 Minuten werden nicht erfasst. Taktzeiten werden nicht gemessen. OEE typischerweise 5-15 Prozentpunkte zu hoch
Exakt. Sekundengenau. Jeder Mikrostopp, jede Taktzeitabweichung, jeder Ausschussteil wird erfasst
Aufwand
Hoch. Schichtführer verbringt 15-30 Minuten pro Schicht mit dem Ausfüllen des Berichts. Zusammenführung in Excel kostet zusätzliche Stunden pro Woche
Null. Der Report wird automatisch generiert und per E-Mail versendet oder auf dem Dashboard bereitgestellt
Aktualität
Verzögert. Der Report ist frühestens nach Schichtende verfügbar, oft erst am nächsten Tag nach manueller Aufbereitung
Sofort. Der Schichtreport ist am Ende der Schicht fertig. Der Tagesreport liegt morgens um 6:00 im Postfach
Vergleichbarkeit
Eingeschränkt. Jeder Standort hat eigene Formate, eigene Definitionen, eigene Excel-Tabellen. Werksvergleiche sind aufwendig und unzuverlässig
Standardisiert. Alle Werke nutzen dieselbe Plattform, dieselbe OEE-Definition, dieselben Report-Formate. Vergleiche sind auf Knopfdruck möglich
Kosten
Versteckt, aber hoch. Personalzeit für Datenerfassung, Aufbereitung, Verteilung. Plus Kosten durch falsche Entscheidungen auf Basis ungenauer Daten
Transparente SaaS-Gebühr. Reporting ist in der Cloud-MES-Plattform enthalten, kein zusätzliches Tool nötig
Wie OEE-Reports im Alltag eingesetzt werden
Reports sind nur nützlich, wenn sie zu Handlungen führen. In der Praxis gibt es vier typische Einsatzpunkte:
1. Tägliches Produktionsmeeting (Shopfloor Management) Der Produktionsleiter öffnet den Tagesreport. Auf einen Blick: OEE aller Anlagen vom Vortag, Top-3-Stillstandsursachen, Abweichung Ist vs. Soll. Das Meeting dauert 15 Minuten, nicht 45, weil die Datenbasis klar ist und nicht diskutiert werden muss. Die Frage ist nicht mehr "Wie war es gestern?", sondern "Was machen wir heute anders?"
2. Wöchentliche KVP-Runde Der KVP-Manager zeigt den Wochenreport mit OEE-Trend und Top-5-Stillstandsursachen (Pareto). Die Maßnahmen der Vorwoche werden geprüft: Hat sich die Stillstandsdauer bei der Hauptursache reduziert? Ist die OEE gestiegen? Falls nicht, wird die Maßnahme angepasst. Der Report liefert die Fakten, nicht das Bauchgefühl.
3. Schichtübergabe Die abgehende Schicht übergibt den automatisch generierten Schichtreport. Die ankommende Schicht sieht sofort: Welche Maschine hatte Probleme? Welcher Auftrag läuft noch? Wo gab es Ausschuss? Die Übergabe ist standardisiert und vollständig, unabhängig davon, wer sie macht.
4. Management-Reporting (Monats-/Quartalsbericht) Der Werksleiter erstellt den Monatsbericht für die Geschäftsführung. OEE-Entwicklung über die letzten 12 Monate, Werksvergleich, Ausbringung vs. Plan, Stillstandskosten. In einem Cloud-MES sind diese Daten auf Knopfdruck verfügbar. Kein manuelles Zusammenführen aus verschiedenen Excel-Dateien.
Praxis: Wie automatisches OEE-Reporting funktioniert
Bei Brita (Trinkwasseroptimierung, vollautomatische Montagelinien, Werke in Deutschland und UK) wurde das Reporting durch die automatische Übernahme digitaler Maschinensignale aufgebaut. Stillstandssignale werden über digitale Signale abgegriffen, moderne Linien per OPC UA angebunden. Die Daten fließen in Echtzeit-Dashboards und automatische Reports. Mit dem modularen Baukasten erweitert Brita selbstständig die Integration und nutzt neue Funktionen.
Bei Neoperl (Vollautomatische Montageautomaten) liefert die SPS-basierte Alarmerfassung automatisch die Grundlage für strukturierte Reports. Technische Stillstände werden durch die Anlage selbst begründet, ohne Eingriff der Mitarbeitenden. Die Korrelation von SPS-Alarmen mit Stillständen und Qualitätsdefekten schafft eine Reporting-Basis, die im KVP als zentrales Werkzeug genutzt wird.
In beiden Fällen war der entscheidende Punkt nicht der Report selbst, sondern die Tatsache, dass der Report automatisch entsteht, ohne manuellen Aufwand, ohne Interpretationsspielraum, ohne Verzögerung. Der Report wird nicht erstellt, er ist einfach da.
Häufige Fragen zu OEE-Reports in der Fertigung
Welche Kennzahlen gehören in einen OEE-Report? Das hängt von der Zielgruppe ab. Der Schichtführer braucht OEE, Stückzahl, Stillstände und Ausschuss pro Maschine. Der Werksleiter braucht den OEE-Trend, Werksvergleich und Ist vs. Plan. Der KVP-Manager braucht die Pareto-Analyse der Stillstandsursachen und den Maßnahmen-Tracking-Status. Die Regel: Je höher die Managementebene, desto aggregierter die Daten und desto länger der Betrachtungszeitraum.
Wie oft sollten OEE-Reports erstellt werden? Schichtreports nach jeder Schicht (automatisch). Tagesreports jeden Morgen vor dem Produktionsmeeting (automatisch). Wochenreports freitags für die KVP-Runde (automatisch). Monatsreports am Monatsanfang für das Management (automatisch). Wenn einer dieser Reports manuellen Aufwand verursacht, stimmt etwas am System nicht.
Braucht man für OEE-Reporting ein MES? Technisch nicht. Man kann OEE-Reports in Excel erstellen. Aber: Die Datenerfassung bleibt manuell, die Genauigkeit ist eingeschränkt, die Aktualität ist verzögert, und der Aufwand steigt mit jeder zusätzlichen Maschine. Ein Cloud-MES erfasst die Daten automatisch, berechnet die Kennzahlen in Echtzeit und generiert die Reports ohne manuellen Aufwand. Ab einer Handvoll Maschinen ist die manuelle Alternative nicht mehr wirtschaftlich.
Was ist der häufigste Fehler bei OEE-Reports? Zu viele Daten, zu wenig Handlung. Ein Report, der 20 Kennzahlen auf einer Seite zeigt, wird nicht gelesen. Ein Report, der drei Kennzahlen zeigt und eine klare Frage beantwortet ("Wo liegt der größte Verlust?", "Wirkt die Maßnahme?"), wird zum Werkzeug. Der zweithäufigste Fehler: Reports erstellen, aber nicht besprechen. Ein Report, der nicht in einem Meeting diskutiert wird, ist eine Datei, kein Werkzeug.
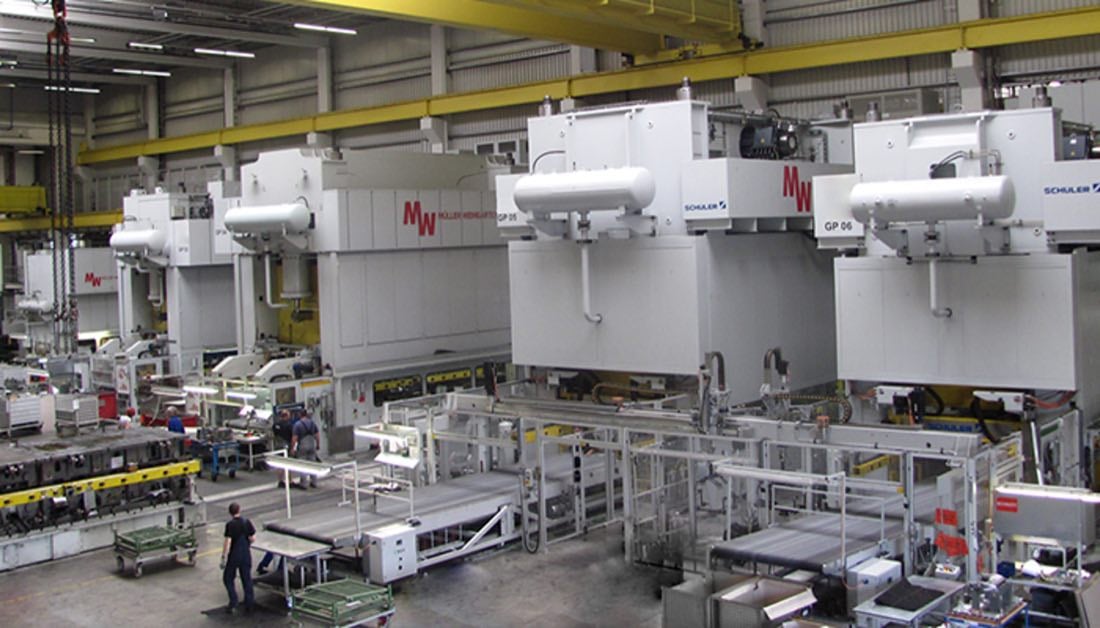
Können verschiedene Werke denselben Report nutzen? Ja, genau das ist der Vorteil einer Cloud-Plattform. Alle Werke nutzen dieselbe OEE-Definition, dieselbe Datenquelle, dasselbe Report-Format. Der Werksvergleich ist nicht mehr eine Diskussion über Methodik, sondern eine Diskussion über Ergebnisse. Bei Meleghy Automotive (4 Werke in Deutschland, Spanien, Tschechien und Ungarn) wurde genau das umgesetzt: konzernweite OEE-Erfassung mit identischen Reports über alle Standorte.
Live-Demo30 Minuten · kostenlos
Automatische OEE-Reports im laufenden System sehen
In einer Live-Demo zeigen wir die OEE-Berichte, die jede Ebene sieht, von der einzelnen Maschine bis zur Werksleitung.
Im kostenlosen Potentialgespräch (30 Minuten) gehen wir Stillstand, Rüsten und Ausschuss mit Ihnen durch und rechnen die Verluste mit Ihren eigenen Zahlen in Euro um. Keine Softwarevorführung.







 Case Study
