




Inhalt
- Was ist Smart Energy Management?
- Warum Energieverbrauch in der Fertigung ein blindes Thema ist
- Die wichtigsten Energiekennzahlen in der Fertigung
- Rechenbeispiel: Energiekosten und OEE
- Smart Energy Management vs. klassisches Energiemanagement (ISO 50001)
- Wo das größte Einsparpotential liegt
- Wie SYMESTIC Energie-Monitoring in die Produktion integriert
- Häufige Fragen zu Smart Energy Management
Was ist Smart Energy Management?
Smart Energy Management in der Fertigung bedeutet, den Energieverbrauch pro Maschine, pro Linie und pro Produkt in Echtzeit zu messen, sichtbar zu machen und gezielt zu reduzieren. Es geht nicht um Gebäudeautomation oder Heizungssteuerung, sondern um den Energieverbrauch der Produktionsanlagen: Pressen, Spritzgussmaschinen, CNC-Bearbeitungszentren, Öfen, Kompressoren, Kühlanlagen.
In der Industrie entfallen etwa zwei Drittel des Endenergieverbrauchs auf Prozesswärme. Trotzdem wissen die wenigsten Unternehmen, wie viel Energie eine einzelne Maschine verbraucht, geschweige denn wie viel Energie pro Gutteil anfällt. Die Stromrechnung kommt monatlich vom Versorger, aufgeschlüsselt nach Zähler, nicht nach Maschine. Damit lässt sich kein Energieverbrauch optimieren.
Smart Energy Management ändert das: Energiemesszangen oder Stromwandler erfassen den Verbrauch pro Maschine. Die Daten fließen in ein MES oder Energie-Monitoring-System. Dort werden sie mit Produktionsdaten verknüpft: Welche Maschine verbraucht wie viel im Leerlauf, beim Rüsten, in der Produktion? Wie viel kWh pro Gutteil? Wie hoch sind die Spitzenlasten, und wann treten sie auf? Die Grundlagen beschreibt der Beitrag zum Energiemonitoring.
Warum Energieverbrauch in der Fertigung ein blindes Thema ist
Energie ist in den meisten Fertigungsbetrieben der zweit- oder drittgrößte Kostenblock nach Material und Personal. Trotzdem wird Energie fast nie auf Maschinenebene gemessen. Die Gründe:
- Kein Maschinenbezug. Der Stromzähler sitzt am Gebäudeanschluss oder an der Unterverteilung. Er misst den Verbrauch einer Halle, nicht einer Maschine. Wenn drei Pressen und eine Kühlanlage an einer Unterverteilung hängen, zeigt der Zähler die Summe. Wer wie viel verbraucht, bleibt unsichtbar.
- Kein Produktbezug. Selbst wenn der Maschinenverbrauch bekannt wäre: Wie viel Energie steckt in einem einzelnen Teil? Das erfordert die Verknüpfung von Energiedaten mit Stückzahlen und Taktzeiten. Ohne MES gibt es diese Verknüpfung nicht.
- Leerlaufverbrauch wird ignoriert. Viele Maschinen verbrauchen im Leerlauf 30 bis 60 % ihres Nennverbrauchs. Hydraulikpressen halten den Druck. Spritzgussmaschinen halten die Zylindertemperatur. Kompressoren laufen im Leerlauf weiter. Diese Kosten fallen an, ohne dass ein Teil produziert wird.
- Energie wird als Fixkosten behandelt. In der Kalkulation steckt Energie oft in den Gemeinkosten. Der Maschinenstundensatz enthält einen Energie-Pauschalbetrag. Ob eine Maschine energieeffizient läuft oder nicht, hat keinen Einfluss auf die Auftragskalkulation.
Das Ergebnis: Energie wird bezahlt, aber nicht gemanagt. Smart Energy Management beginnt dort, wo Energieverbrauch aufhört, eine Pauschale zu sein, und anfängt, eine Messgröße zu werden.
Die wichtigsten Energiekennzahlen in der Fertigung
| Kennzahl | Formel | Was sie aussagt | Typischer Einsatz |
|---|---|---|---|
| kWh pro Gutteil | Energieverbrauch Maschine / Anzahl Gutteile | Energieeffizienz der Produktion. Sinkende Werte = höhere Effizienz. | Maschinenvergleich, Auftragsvergleich, Kalkulation |
| Energieverbrauch pro Maschinenstunde | Energieverbrauch / Betriebsstunden | Durchschnittlicher Verbrauch. Basis für den Maschinenstundensatz. | Kostenkalkulation, Maschinenbewertung |
| Leerlaufverbrauch | Energieverbrauch bei Maschinenstatus "steht" | Energie, die verbraucht wird, ohne dass produziert wird. Reines Verschwendungspotential. | Abschaltstrategien, Standby-Regelungen |
| Spitzenlast (kW Peak) | Maximale Leistungsaufnahme in einem Zeitfenster (z. B. 15 min) | Bestimmt den Leistungspreis beim Energieversorger. Spitzenlastvermeidung spart direkt Geld. | Lastmanagement, Schichtplanung, Maschinenanlaufsteuerung |
| Energiekosten pro Auftrag | kWh pro Gutteil x Stückzahl x Energiepreis | Tatsächliche Energiekosten eines Fertigungsauftrags statt Pauschalzuschlag. | Nachkalkulation, Angebotskalkulation |
Die wichtigste Kennzahl für die meisten Fertigungsbetriebe ist kWh pro Gutteil. Sie verbindet Energieverbrauch direkt mit dem Produktionsergebnis. Wenn eine Maschine dieselbe Stückzahl mit weniger Energie produziert, oder wenn weniger Ausschuss anfällt (also mehr Gutteile bei gleichem Energieeinsatz), sinkt der Wert. Die Kennzahl ist damit ein direkter Indikator für die Kombination aus Energieeffizienz und Produktionsqualität.
Rechenbeispiel: Energiekosten und OEE
Eine Spritzgussmaschine verbraucht 45 kW im Betrieb und 18 kW im Leerlauf. Energiepreis: 0,22 Euro/kWh. Schichtlänge: 8 Stunden.
| Szenario | Betriebszeit | Leerlaufzeit | Energieverbrauch | Gutteile | kWh pro Gutteil | Energiekosten |
|---|---|---|---|---|---|---|
| Ist (OEE 55 %) | 5,5 h | 2,5 h | 292 kWh | 1.650 | 0,177 kWh | 64,24 Euro |
| Verbessert (OEE 72 %) | 7,0 h | 1,0 h | 333 kWh | 2.520 | 0,132 kWh | 73,26 Euro |
Im verbesserten Szenario steigt der absolute Energieverbrauch um 41 kWh (die Maschine läuft länger). Aber die kWh pro Gutteil sinken von 0,177 auf 0,132: eine Reduktion um 25 %. Der Grund: Weniger Leerlauf (der Energie kostet, ohne Teile zu produzieren), weniger Ausschuss (der Energie verbraucht hat, aber kein Gutteil ergibt) und höhere Ausbringung in derselben Schicht.
Das ist der zentrale Zusammenhang zwischen OEE und Energieeffizienz: Wer seine OEE verbessert, verbessert automatisch auch seine Energiekennzahlen. Jedes Prozent weniger Ausschuss, jede Minute weniger Leerlauf, jeder Stillstand weniger spart nicht nur Zeit und Material, sondern auch Energie.
Smart Energy Management vs. klassisches Energiemanagement (ISO 50001)
| Kriterium | Klassisches Energiemanagement (ISO 50001) | Smart Energy Management |
|---|---|---|
| Datenbasis | Monatliche Zählerablesungen, Jahresverbrauchswerte, Energieaudits | Echtzeit-Verbrauchsdaten pro Maschine, pro Auftrag, pro Stück |
| Granularität | Gebäude, Halle, Kostenstelle | Maschine, Auftrag, Produkt, Prozessschritt |
| Reaktionszeit | Monate (nächstes Audit, nächster Managementreview) | Sekunden bis Minuten (Echtzeit-Dashboards, Alarme) |
| Verknüpfung mit Produktion | Keine oder nur manuell (Excel) | Automatisch: Energieverbrauch wird mit OEE, Stückzahlen, Stillständen korreliert |
| Typische Maßnahmen | LED-Beleuchtung, Druckluftlecks, Gebäudeisolierung | Leerlaufabschaltung, Spitzenlastvermeidung, Optimierung energieintensiver Prozessschritte, kWh pro Gutteil als KPI |
| Ziel | Zertifizierung, Compliance, pauschale Verbrauchsreduktion | Energieverbrauch pro Stück senken, Spitzenlast reduzieren, Transparenz auf Maschinenebene |
Klassisches Energiemanagement nach ISO 50001 ist wichtig und sinnvoll. Aber es operiert auf einem zu hohen Aggregationsniveau, um den Energieverbrauch einzelner Maschinen und Prozesse zu optimieren. Smart Energy Management ergänzt ISO 50001 um die fehlende Maschinenebene: Echtzeit, pro Maschine, verknüpft mit Produktionsdaten.
Wo das größte Einsparpotential liegt
| Hebel | Typisches Einsparpotential | Wie es funktioniert | Voraussetzung |
|---|---|---|---|
| Leerlaufreduzierung | 3 bis 8 % des Maschinenverbrauchs | Maschinen, die nicht produzieren, werden in Standby geschaltet oder abgeschaltet. Erfordert Kenntnis der tatsächlichen Leerlaufzeiten pro Maschine. | Automatische Stillstands- und Leerlauferkennung |
| Spitzenlastvermeidung | 5 bis 15 % der Energiekosten (Leistungspreis) | Energieintensive Maschinen werden zeitversetzt angelassen statt gleichzeitig. Lastspitzen werden geglättet. | Echtzeit-Lastmonitoring, Maschinenanlaufsteuerung |
| OEE-Verbesserung | 10 bis 25 % weniger kWh pro Gutteil | Weniger Stillstände, weniger Ausschuss, höhere Ausbringung. Gleiche Energie, mehr Gutteile. | MDE/BDE, OEE-Tracking, Stillstandsanalyse |
| Prozessoptimierung | 2 bis 5 % des Prozessenergieverbrauchs | Korrelation von Prozessparametern (Temperaturen, Drücke, Drehzahlen) mit Energieverbrauch. Identifikation ineffizienter Betriebspunkte. | Prozessdatenerfassung, Energiemonitoring auf Maschinenebene |
| Maschinenvergleich | Identifikation von Ausreißern | Gleiche Maschinen, gleiches Produkt, unterschiedlicher Verbrauch. Der Unterschied zeigt Wartungsbedarf, falsche Einstellungen oder verschlissene Komponenten. | Energiemonitoring pro Maschine, Vergleichsdashboard |
Der größte Hebel ist fast immer die OEE-Verbesserung. Nicht weil sie direkt auf Energie zielt, sondern weil sie den Nenner vergrößert: mehr Gutteile bei gleichem oder ähnlichem Energieeinsatz. Leerlaufreduzierung und Spitzenlastvermeidung sind zusätzliche, eigenständige Hebel.
Wie SYMESTIC Energie-Monitoring in die Produktion integriert
SYMESTIC bietet Energie-Monitoring als Modul innerhalb der Cloud-MES-Plattform. Der entscheidende Unterschied zu dedizierten Energie-Monitoring-Systemen: Die Energiedaten stehen nicht isoliert, sondern sind mit Produktionsdaten verknüpft.
- Erfassung über IoT-Gateways. Der Energieverbrauch pro Maschine wird über die Anbindung der Anlage erfasst.
- Verknüpfung mit OEE und Auftragsdaten. Energieverbrauch wird automatisch mit Maschinenstatus (läuft / steht / rüstet), Stückzahlen und Auftragsdaten korreliert. Daraus entstehen Kennzahlen wie kWh pro Gutteil, kWh pro Auftrag und Leerlaufverbrauch pro Maschine.
- Echtzeit-Dashboards. Energieverbrauch pro Maschine, pro Linie, pro Werk. Leerlaufzeiten mit Energiekosten bewertet. Spitzenlast-Alarme bei Überschreitung definierter Schwellwerte.
- Trend-Analysen. Energieverbrauch über Tage, Wochen, Monate. Vergleich zwischen Maschinen, Schichten, Produkten. Saisonale Muster und Drift-Erkennung (wenn eine Maschine zunehmend mehr Energie für dieselbe Aufgabe verbraucht, deutet das auf Verschleiß hin).
- Integration in die Produktions-KPIs. Energieverbrauch wird nicht in einem separaten System dargestellt, sondern neben OEE, Verfügbarkeit, Leistung und Qualität. Damit sieht der Produktionsleiter alle relevanten Kennzahlen auf einem Dashboard.
Häufige Fragen zu Smart Energy Management
Was ist der Unterschied zwischen Energiemonitoring und Smart Energy Management?
Energiemonitoring ist die Erfassung und Darstellung von Energieverbrauchsdaten. Smart Energy Management geht weiter: Es verknüpft Energiedaten mit Produktionsdaten, leitet Kennzahlen ab (kWh pro Gutteil, Leerlaufkosten, Spitzenlast), identifiziert Optimierungspotential und ermöglicht datenbasierte Maßnahmen. Monitoring zeigt, was passiert. Management verändert, was passiert.
Brauche ich ein separates Energie-Management-System?
Nicht unbedingt. Wenn Ihr MES Prozessdaten und Energiedaten erfassen kann (wie SYMESTIC), reicht das für die meisten Fertigungsbetriebe aus. Der Vorteil: Die Energiedaten sind direkt mit OEE, Stillständen und Auftragsdaten verknüpft, was in einem separaten System manuell hergestellt werden müsste. Für Unternehmen mit ISO 50001-Zertifizierung kann ein dediziertes EnMS ergänzend sinnvoll sein.
Wie wird der Energieverbrauch pro Maschine erfasst?
Über die Anbindung der Anlage; die Verbrauchsdaten werden mit den Produktionsdaten verknüpft.
Hilft Smart Energy Management bei der ISO 50001-Zertifizierung?
Ja, indirekt. ISO 50001 fordert unter anderem die Bestimmung "wesentlicher Energieeinsätze" (Significant Energy Uses, SEUs), die Festlegung von Energiekennzahlen (Energy Performance Indicators, EnPIs) und die kontinuierliche Verbesserung der energiebezogenen Leistung. Smart Energy Management liefert die Datengrundlage dafür: maschinenspezifische Verbrauchsdaten, automatisch berechnete Kennzahlen und dokumentierte Trends. Es ersetzt nicht das Managementsystem, aber es macht die Datenerhebung und -analyse deutlich einfacher und zuverlässiger.
Was bringt Smart Energy Management finanziell?
Das hängt vom Maschinenpark und den Energiekosten ab. Bei einem Betrieb mit 1.000.000 Euro Jahresenergiekosten (nicht ungewöhnlich für einen mittelständischen Fertigungsbetrieb mit 50+ Maschinen) und einem realistischen Einsparpotential von 5 bis 10 % sind das 50.000 bis 100.000 Euro pro Jahr. Die Investition für Energiemesszangen, IoT-Gateways und das Energie-Monitoring-Modul liegt typischerweise deutlich darunter. Der größte finanzielle Hebel ist aber oft nicht die direkte Energieeinsparung, sondern die Vermeidung von Spitzenlast-Zuschlägen beim Energieversorger.
ExcelKostenloser Download
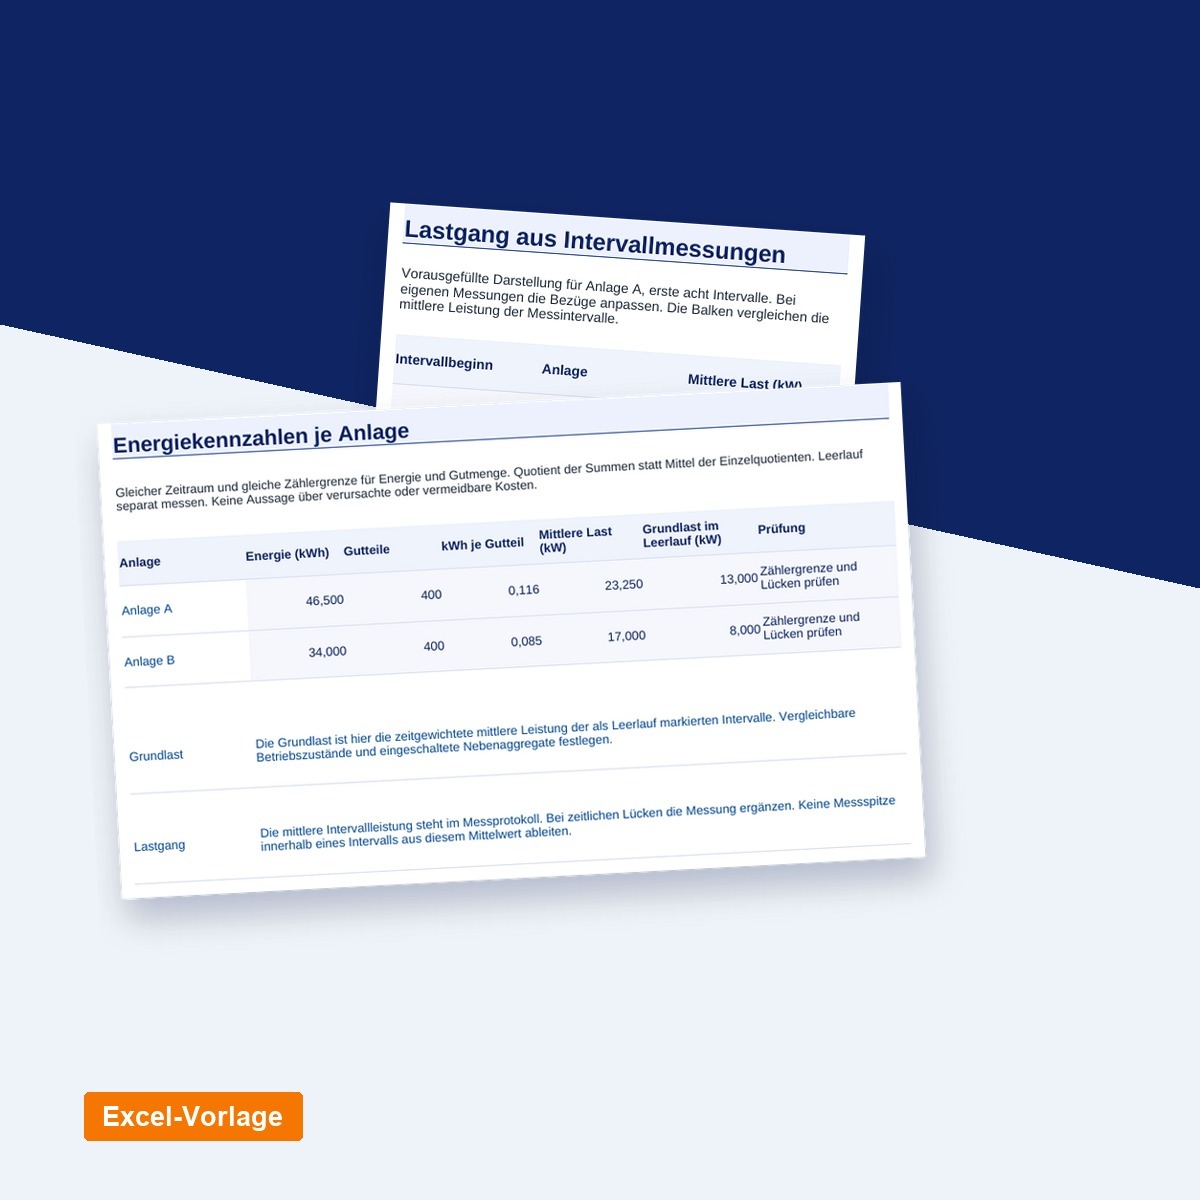
Energiekennzahlen je Anlage
Berechnen Sie kWh je Gutteil und die Leerlauflast Ihrer Anlagen aus eigenen Zählerständen.
- Messprotokoll mit Zählerständen, Zeitintervallen und Gutmenge
- kWh je Gutteil und zeitgewichtete Grundlast im Leerlauf je Anlage
- Lastgang aus Intervallwerten mit dynamischen Datenbalken
Excel
Energiekennzahlen je Anlage
- Messprotokoll mit Zählerständen, Zeitintervallen und Gutmenge
- kWh je Gutteil und zeitgewichtete Grundlast im Leerlauf je Anlage
- Lastgang aus Intervallwerten mit dynamischen Datenbalken

Verantwortet seit 2014 die Architektur der Cloud-MES-Plattform auf Microsoft Azure, von der Maschinenanbindung bis zur Datenverarbeitung in Echtzeit. B.Sc. Wirtschaftsinformatik.
- Cloud-native MES-Architektur
- Microsoft Azure
- Microservice-Architektur
- OPC UA
Überarbeitet
Alle Beiträge von Mark Kobbert