


Inhalt
SPS: Bedeutung
Eine speicherprogrammierbare Steuerung (SPS, englisch: Programmable Logic Controller, PLC) ist ein industrieller Computer, der Maschinen und Anlagen in Echtzeit steuert. Sie liest Eingangssignale (Sensoren, Taster, Lichtschranken), verarbeitet diese nach einem gespeicherten Programm und schaltet Ausgänge (Motoren, Ventile, Heizungen, Zylinder). Dieser Zyklus wiederholt sich fortlaufend; wie lange er dauert, hängt von Programm und CPU ab und liegt im Millisekundenbereich.
Ob Spritzgussmaschine, CNC-Bearbeitungszentrum, Verpackungslinie oder Pressenstraße: In automatisierten Anlagen steuert eine SPS die Abläufe. Sie entscheidet, wann ein Zylinder ausfährt, wann eine Spindel dreht, wann ein Förderband startet und wann eine Schutztür entriegelt wird.
Im Kontext der Fertigungsdigitalisierung ist die SPS die wichtigste Datenquelle am Shopfloor. Sie kennt den Maschinenzustand in Echtzeit: ob die Maschine läuft, steht, rüstet, im Automatikbetrieb ist oder eine Störung hat. Diese Informationen sind die Grundlage für jede Form der Maschinendatenerfassung.

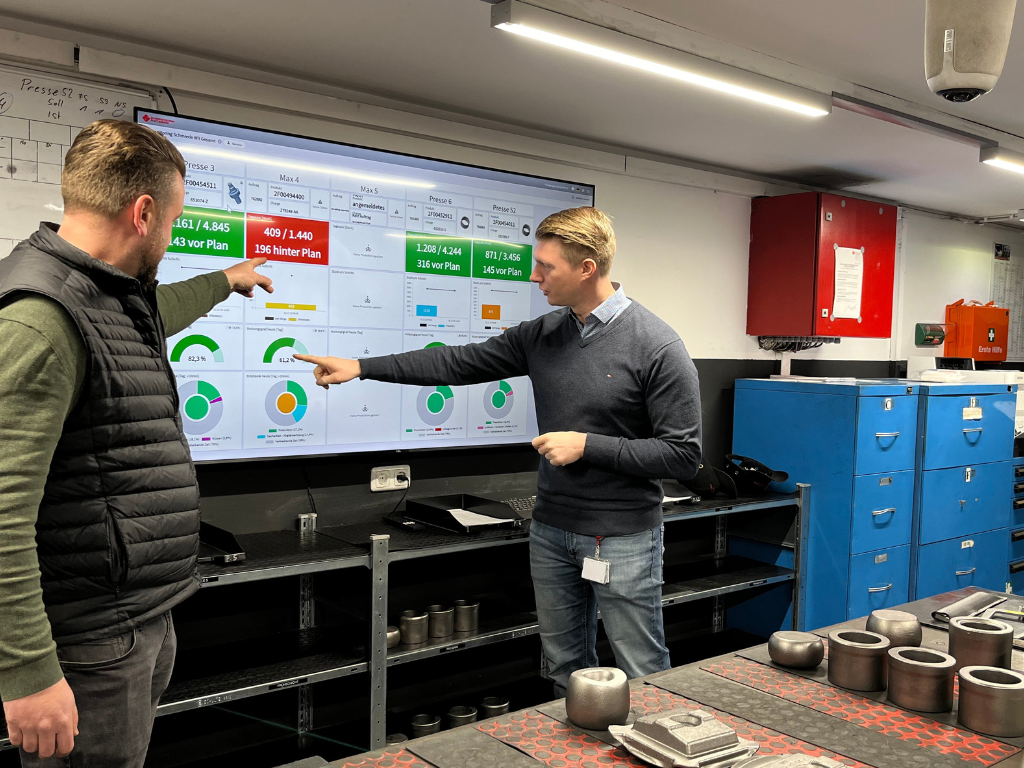
Wie Schmiedetechnik Plettenberg die Pressen-Performance datenbasiert steigert
- Echtzeit-OEE direkt an jeder Presse
- Stillstandsgründe lückenlos dokumentiert
- Schichtübergaben mit harten Zahlen
- Schnelle Reaktion bei Störungen & Engpässen
 Case Study
Aufbau einer SPS
Eine SPS besteht aus wenigen Grundkomponenten, die modular aufgebaut sind.
CPU (Zentraleinheit). Die CPU führt das Anwenderprogramm aus. Sie liest die Eingänge, verarbeitet die Logik und schreibt die Ausgänge. Moderne CPUs wie die Siemens S7-1500 oder die Beckhoff CX-Serie verarbeiten mehrere tausend Anweisungen pro Millisekunde. Die Zykluszeit (Scanzeit) bestimmt, wie schnell die SPS auf Veränderungen reagiert.
Eingangsbaugruppen (DI/AI). Digitale Eingänge (DI) erfassen binäre Signale: Ein/Aus, 0/1. Beispiele: Endschalter, Lichtschranke, Not-Aus-Taster. Analoge Eingänge (AI) erfassen kontinuierliche Werte: Temperatur (4-20 mA oder 0-10 V), Druck, Drehzahl, Durchfluss. Digitale Eingangsbaugruppen gibt es etwa mit 16 oder 32 Kanälen.
Ausgangsbaugruppen (DO/AO). Digitale Ausgänge (DO) schalten Aktoren: Magnetventile, Schütze, Signalleuchten. Analoge Ausgänge (AO) steuern Stellglieder mit variablen Werten: Frequenzumrichter, Proportionalventile, Heizungsregler.
Kommunikationsmodule. Moderne SPS-Steuerungen haben integrierte Ethernet-Schnittstellen und unterstützen industrielle Protokolle: Profinet, EtherNet/IP, EtherCAT, Modbus TCP. Über diese Schnittstellen kommuniziert die SPS mit anderen Steuerungen, mit HMI-Panels (Bedienpanels), mit übergeordneten Systemen (SCADA, MES) und mit dem Firmennetzwerk.
Stromversorgung. Die Spannungsversorgung liefert die 24 V DC für die SPS-Baugruppen und die Sensorik. In kritischen Anwendungen wird sie redundant ausgelegt.
Wie eine SPS programmiert wird
Die Programmiersprachen für SPS beschreibt die internationale Norm IEC 61131-3. Die Tabelle zeigt die fünf Sprachen der Ausgabe von 2013. Die aktuelle Ausgabe von 2025 beschreibt Strukturierten Text, Kontaktplan, Funktionsplan und die Ablaufsprache; die Anweisungsliste ist darin nicht mehr enthalten.
| Sprache | Abkürzung | Prinzip | Typischer Einsatz |
|---|---|---|---|
| Kontaktplan | KOP (LD) | Grafisch, angelehnt an Stromlaufpläne | Einfache Schaltlogik, Verriegelungen, Instandhaltungspersonal |
| Funktionsplan | FUP (FBD) | Grafisch, Logikbausteine (UND, ODER, Timer) | Regelungstechnik, Analogwertverarbeitung |
| Anweisungsliste | AWL (IL) | Textbasiert, maschinennahe Befehle | Altprogramme; in der Ausgabe 2025 nicht mehr enthalten |
| Strukturierter Text | ST (SCL) | Hochsprache, ähnlich Pascal | Komplexe Berechnungen, Rezepturverwaltung, Datenverarbeitung |
| Ablaufsprache | AS (SFC) | Grafisch, Schrittketten mit Transitionen | Sequenzielle Abläufe, Batch-Prozesse, Maschinenzustände |
KOP und FUP sind visuell verständlich und lassen sich auch von Instandhaltungstechnikern lesen, die keine Softwareentwickler sind. Strukturierter Text ist kompakter und eignet sich besser für komplexe Algorithmen.
Bekannte Entwicklungsumgebungen sind das TIA Portal von Siemens (für S7-1200 und S7-1500), TwinCAT von Beckhoff, CODESYS (herstellerunabhängig, genutzt u.a. von Wago, ABB, Bosch Rexroth) und Studio 5000 von Rockwell Automation (für Allen-Bradley ControlLogix/CompactLogix).
SPS-Hersteller und ihre Systeme
In Fertigungsbetrieben im DACH-Raum begegnen einem unter anderem diese Hersteller.
Siemens (SIMATIC). Die S7-1500 ist die aktuelle Hauptbaureihe für mittlere bis komplexe Anlagen. Die S7-1200 für kleinere Anwendungen. Ältere Baureihen (S7-300, S7-400, S5-115U) finden sich in Bestandsanlagen weiterhin. Programmierung über TIA Portal. Kommunikation über Profinet.
Beckhoff. PC-basierte Steuerungstechnik. Die SPS-Funktion läuft als Software (TwinCAT) auf einem Industrie-PC. Vorteil: hohe Rechenleistung und flexible Skalierung. OPC UA gibt es als zusätzlich lizenzierte TwinCAT-Funktion. Eingesetzt etwa in der Verpackungstechnik, Holzverarbeitung und bei Sondermaschinen.
Rockwell Automation (Allen-Bradley). US-amerikanischer Hersteller. ControlLogix und CompactLogix sind die Standardplattformen. Programmierung über Studio 5000. Kommunikation über EtherNet/IP. In Europa etwa bei Maschinen US-amerikanischer Hersteller anzutreffen.
Wago, ABB, Bosch Rexroth, Schneider Electric. Diese Hersteller nutzen CODESYS als Programmierumgebung und bieten Steuerungen für verschiedene Leistungsklassen. Wago ist bei dezentraler I/O-Technik und in der Gebäudeautomation vertreten, ABB und Bosch Rexroth in Antriebstechnik und Robotik.
In einem mittelständischen Fertigungsbetrieb stehen Steuerungen verschiedener Hersteller nebeneinander, zum Beispiel so: Eine Spritzgussmaschine hat eine Beckhoff-Steuerung, die CNC-Fräse eine Siemens Sinumerik, das Förderband eine Wago-SPS und die Verpackungsmaschine einen Allen-Bradley. Diese Mischung ist bei der Maschinenanbindung die eigentliche Aufgabe.
SPS und Maschinendatenerfassung
Die SPS kennt den Maschinenzustand besser als jede andere Komponente. Sie weiß in jedem Zyklus: Läuft die Maschine? Steht sie? Ist es ein technischer Stillstand oder ein Rüstvorgang? Welche Alarme sind aktiv? Wie hoch ist die aktuelle Zykluszeit? Welche Stückzahl wurde produziert?
Für ein MES ist die SPS daher die primäre Datenquelle. Es gibt grundsätzlich drei Wege, Daten aus einer SPS in ein übergeordnetes System wie eine MDE-Software zu bringen.
OPC UA. Der moderne Standard für die Kommunikation zwischen SPS und IT-Systemen. OPC UA ist herstellerunabhängig, verschlüsselt und unterstützt komplexe Datenmodelle. Aktuelle Steuerungen wie Siemens S7-1500, Beckhoff TwinCAT oder Wago PFC bieten einen OPC UA Server, teils als zusätzlich lizenzierte Funktion. Das MES verbindet sich als OPC UA Client und liest die gewünschten Datenpunkte (Stückzahl, Zykluszeit, Maschinenstatus, Alarme, Prozesswerte). Bei SYMESTIC erfasst das Cloud Gateway, eine kostenlose Software auf einem Server oder Rechner des Kunden, die Daten per OPC UA und überträgt sie in die Cloud-Plattform.
Digitale Signale über IoT-Gateways. Bei älteren Steuerungen (Siemens S5, ältere S7-300, proprietäre Steuerungen), die kein OPC UA unterstützen, werden digitale Maschinensignale über ein IoT-Gateway abgegriffen. Das Gateway wird parallel an bestehende Signale angeschlossen (Maschinenstatus-Leuchte, Zyklusende-Signal, Störungssignal) und wandelt sie in Daten um. Das erfordert keinen Eingriff in die SPS-Programmierung. SYMESTIC setzt hierfür DI-Gateways ein; die erste Anlage ist in unter drei Stunden angebunden.
Direkte SPS-Kommunikation über proprietäre Protokolle. Einige MES-Systeme kommunizieren über herstellerspezifische Protokolle direkt mit der SPS (z.B. Siemens S7-Protokoll, Mitsubishi MC-Protokoll). Das erfordert Kenntnisse der jeweiligen Steuerungswelt und ist weniger flexibel als OPC UA, funktioniert aber auch bei älteren Steuerungen ohne OPC UA.
Welche Kennzahl aus welchem Signal entsteht, zeigt die folgende Übersicht.
| Signal an der Maschine | Typische Quelle | Kennzahl |
|---|---|---|
| Maschinenstatus (läuft, steht, Störung) | Signalleuchte oder Statuswort der SPS | Verfügbarkeit, Stillstandszeit |
| Zyklusende oder Teilezähler | Auswerfer, Zylinderrücklauf, Zähler in der SPS | Stückzahl, Ist-Zykluszeit, Leistung |
| Sammelstörung | Störungsausgang der SPS | Anzahl Störungen, MTBF, MTTR |
| Gutteil oder Ausschuss | Ausschussweiche, Prüfstation | Qualitätsrate |
| Betriebsart (Automatik, Hand, Rüsten) | Wahlschalter oder Statuswort | Rüstzeit, Anteil Handbetrieb |
Ein konstruiertes Beispiel für eine Schicht von 480 Minuten: Das Statussignal zeigt 60 Minuten Stillstand, die Verfügbarkeit liegt bei 420 ÷ 480 = 87,5 %. Das Zyklusende-Signal zählt 760 Teile bei einer Soll-Zykluszeit von 30 Sekunden; 760 × 0,5 Minuten = 380 Minuten, die Leistung liegt bei 380 ÷ 420 = rund 90,5 %. Die Ausschussweiche meldet 19 Teile, die Qualitätsrate liegt bei 741 ÷ 760 = 97,5 %. Die OEE ergibt sich als 87,5 % × 90,5 % × 97,5 % = rund 77 %. Zusammen mit der Soll-Zykluszeit und dem Schichtplan reichen also drei Signale für die OEE.
Was SYMESTIC aus der SPS liest
SYMESTIC bindet Maschinen ohne Eingriff in die SPS an. Die SPS bleibt in ihrer Funktion als Maschinensteuerung unverändert.
Was SYMESTIC erfasst (Prozessdaten und Alarmtexte per OPC UA, die übrigen Werte auch über digitale Signale):
- Maschinenstatus. Automatik, Manuell, Stillstand, Störung, Rüsten. Daraus berechnet SYMESTIC Verfügbarkeit, Stillstandszeiten und den Verfügbarkeitsfaktor der OEE.
- Stückzahlen. Zyklusende-Signal oder Teile-Zähler aus der SPS. Daraus berechnet SYMESTIC Ausbringung, Leistungsfaktor und Soll-Ist-Vergleich.
- Zykluszeiten. Die Zeit zwischen zwei aufeinanderfolgenden Zyklusende-Signalen. SYMESTIC zeigt die letzte und die durchschnittliche Zykluszeit; liegt sie über der Soll-Zeit, sinkt der Leistungsfaktor.
- Alarme und Störmeldungen. SPS-Alarme werden über das Alarme-Modul erfasst und per Push-Nachricht oder E-Mail gemeldet.
- Prozessdaten. Temperaturen, Drücke, Drehzahlen, Ströme. Über das Prozessdaten-Modul werden diese Werte erfasst und stehen für die Auswertung bereit.
Wie das im Betrieb aussieht, zeigt Klocke: In der GMP-regulierten Pharmaverpackung waren alle Linien nach drei Wochen live, ohne Eingriff in die SPS.
Bestandsmaschinen ohne moderne SPS
In Fertigungsbetrieben stehen neben aktuellen Steuerungen auch ältere. Es gibt Maschinen mit einer Siemens S5-115U, die seit Jahrzehnten Teile produzieren. Es gibt Pressen mit einer proprietären Steuerung, die kein Ethernet hat. Es gibt CNC-Maschinen mit einer Fanuc-Steuerung, die zwar Daten liefern kann, aber über ein Protokoll, das kaum dokumentiert ist.
Auch diese Maschinen lassen sich über digitale Signale anbinden, unabhängig von Art und Alter.
Geeignet sind diese Signale: Eine Signalleuchte (grün/gelb/rot) zeigt den Maschinenstatus. Ein Zyklusende-Signal (Zylinderrücklauf, Auswerferbewegung, Teile-Ausgabe) zeigt, wann ein Teil fertig ist. Ein Störungssignal (Sammelstörung) zeigt, wann die Maschine steht.
Diese Signale greift ein DI-Gateway ab, parallel zur bestehenden Verkabelung und ohne Eingriff in die SPS. Die Daten gehen über das Netzwerk des Werks oder wahlweise per Mobilfunk an die Cloud.
SPS im ISA-95-Modell
Im ISA-95-Referenzmodell, das die Ebenen der Fertigungsautomatisierung beschreibt, sitzt die SPS auf Ebene 1 (Steuerungsebene). Darüber liegen Ebene 2 (Prozessleitebene mit SCADA und HMI), Ebene 3 (MES) und Ebene 4 (ERP).
| Ebene | Bezeichnung | Systeme | Zeitbereich |
|---|---|---|---|
| 4 | Unternehmensplanung | ERP (SAP, proAlpha, Infor) | Tage bis Monate |
| 3 | Fertigungssteuerung | MES | Sekunden bis Schichten |
| 2 | Prozessleitebene | SCADA, HMI | Sekunden |
| 1 | Steuerungsebene | SPS, Antriebsregler | Millisekunden |
| 0 | Feldebene | Sensoren, Aktoren | Millisekunden |
Die SPS ist der natürliche Übergabepunkt zwischen der physischen Maschinenwelt (Ebene 0 und 1) und der digitalen Fertigungssteuerung (Ebene 3). OPC UA und IoT-Gateways bilden die Brücke zwischen diesen Ebenen. Ein MES liest Daten von Ebene 1 und stellt sie auf Ebene 3 für Produktionskennzahlen, Stillstandsanalysen, Auftragssteuerung und Qualitätsmanagement bereit.
Häufige Fragen zur SPS
Was ist der Unterschied zwischen SPS und PLC?
Kein Unterschied. SPS (Speicherprogrammierbare Steuerung) ist der deutsche Begriff, PLC (Programmable Logic Controller) der englische. Im internationalen Umfeld wird PLC verwendet, im DACH-Raum sind beide Begriffe gebräuchlich.
Wie lange hält eine SPS in der Produktion?
SPS-Steuerungen sind für Dauerbetrieb unter rauen Industriebedingungen ausgelegt. Wie lange eine Steuerung läuft, hängt weniger an der Hardware als an Ersatzteilen und Software: Kündigt ein Hersteller eine Baureihe ab, gibt es irgendwann keine Ersatzteile und keine aktuellen Programmierumgebungen mehr. Dann wird ein Retrofit nötig.
Muss die SPS für die Maschinenanbindung an ein MES umgeschrieben werden?
Nein. SYMESTIC erfasst Daten per OPC UA über das Cloud Gateway oder als digitale Signale über ein DI-Gateway, in beiden Fällen ohne Eingriff in die SPS.
Welche SPS-Steuerungen kann SYMESTIC anbinden?
Über digitale Signale lassen sich Maschinen jeder Art und jedes Alters anbinden, unabhängig vom Hersteller der Steuerung. Steuerungen mit OPC UA Server, etwa Siemens S7-1500, Beckhoff TwinCAT oder Wago PFC, liest das Cloud Gateway per OPC UA aus. Bei Carcoustics laufen mehr als 500 Anlagen in 12 Werken auf SYMESTIC.
Was ist OPC UA und warum ist es für die SPS-Anbindung wichtig?
OPC UA (Open Platform Communications Unified Architecture) ist ein herstellerunabhängiger Kommunikationsstandard für die industrielle Automatisierung. Er ermöglicht es, Daten aus einer SPS sicher, strukturiert und verschlüsselt an übergeordnete Systeme wie ein MES zu übertragen. OPC UA löst ältere proprietäre Protokolle ab und ist die Grundlage für die vertikale Integration in der Fertigung. Bei SYMESTIC erfasst das Cloud Gateway, eine Software beim Kunden, Daten per OPC UA; für Prozessdaten ist dann keine Hardware von SYMESTIC nötig.
Wie Signale der eigenen Maschinen ohne Eingriff in die SPS in ein MES gelangen, zeigt eine kostenlose Live-Demo am eigenen Anwendungsfall.
Eine Anlage. Vier Wochen. Ihre Kriterien.
Eine Bestandsmaschine ohne moderne SPS anbinden
Im Proof of Value binden wir eine Ihrer Maschinen an, auch ältere, und erfassen vier Wochen lang ihre Daten nach Ihren Kriterien.
Einstieg500 € einmalig · zzgl. USt.
- Eine Anlage anbinden
- Vier Wochen live messen
- Ergebnis gegen Ihre Kriterien prüfen

Über den Autor
Martin BrandelMES Consultant & Projektleiter
Über 30 Jahre industrielle Automatisierung und Maschinenanbindung, von der Simatic S5 bis OPC UA. Dipl.-Ing. Nachrichtentechnik.
Alle Beiträge von Martin Brandel