


Inhalt
- Stillstandszeiten in der Fertigung: Bedeutung
- Geplante und ungeplante Stillstände
- Warum manuelle Stillstandserfassung scheitert
- Wie ein MES Stillstände automatisch erfasst
- Was Stillstandsdaten sichtbar machen
- Stillstände reduzieren: vier Ansätze
- Kennzahlen rund um Stillstandszeiten
- Stillstandszeiten in der Praxis
- Was SYMESTIC zur Stillstandserfassung beiträgt
- Häufige Fragen zu Stillstandszeiten
Stillstandszeiten in der Fertigung: Bedeutung
Stillstandszeiten bezeichnen alle Zeiträume, in denen eine Produktionsanlage nicht produziert, obwohl sie laut Schichtplan produzieren sollte. Die Maschine steht, aber sie sollte laufen. Diese Differenz zwischen geplanter Laufzeit und tatsächlicher Laufzeit ist der Verfügbarkeitsverlust in der OEE-Berechnung.
Der Begriff wird in der Praxis unterschiedlich verwendet. Im engsten Sinne meint Stillstandszeit nur ungeplante Unterbrechungen (Störungen, Defekte, fehlendes Material). Im weiteren Sinne umfasst er auch geplante Unterbrechungen (Rüsten, Wartung, Pausen). Für die Berechnung der OEE-Verfügbarkeit ist die Unterscheidung wichtig: Geplante Stillstände reduzieren die geplante Produktionszeit, ungeplante Stillstände reduzieren die Verfügbarkeit innerhalb dieser geplanten Produktionszeit.
Stillstände an sich sind normal. Schwierig wird es, wenn niemand weiß, wie viele Stillstände pro Schicht auftreten, wie lange sie dauern, was die Ursachen sind und welche Maschinen am stärksten betroffen sind. Ohne diese Daten ist jede Verbesserungsmaßnahme ein Schuss ins Blaue.
Geplante und ungeplante Stillstände
Die Unterscheidung zwischen geplanten und ungeplanten Stillständen ist grundlegend für die Analyse und für die OEE-Berechnung.
| Kategorie | Beispiele | Behandlung in der OEE |
|---|---|---|
| Geplante Stillstände | Pausen, geplante Wartung, Schichtübergabe, geplante Reinigung, keine Aufträge | Werden von der Gesamtzeit abgezogen, bevor die geplante Produktionszeit berechnet wird. Sie reduzieren nicht die Verfügbarkeit. |
| Ungeplante Stillstände (technisch) | Maschinendefekt, Werkzeugbruch, SPS-Fehler, Sensorausfall, Hydraulikversagen | Reduzieren die Verfügbarkeit direkt. |
| Ungeplante Stillstände (organisatorisch) | Fehlendes Material, fehlendes Personal, fehlende Freigabe, fehlende Aufträge, Qualitätssperre | Reduzieren ebenfalls die Verfügbarkeit, werden bei manueller Erfassung aber leicht übergangen, weil sie „nicht der Maschine zuzuordnen“ sind. |
| Rüsten / Umrüsten | Werkzeugwechsel, Formatwechsel, Produktwechsel, Einfahren nach Rüsten | Je nach Betrieb als geplanter oder ungeplanter Stillstand behandelt. Best Practice: als eigener Stillstandsgrund erfassen und separat auswerten. |
| Mikrostillstände | Kurze Unterbrechungen unter 5 Minuten: Stau, Verklemmung, Sensorfehlauslösung | Gehören in der OEE zum Leistungsfaktor, solange sie nicht als Stillstand erfasst werden. Bei automatischer Erfassung werden sie als eigene Kategorie sichtbar. |
Organisatorische Stillstände (fehlendes Material, fehlende Aufträge, keine Freigabe) gehen bei manueller Erfassung leicht unter: Der Maschinenbediener dokumentiert „Maschine steht“, aber nicht „Material fehlt seit 23 Minuten“. Ein MES mit automatischer Stillstandserfassung und Stillstandskategorisierung macht diese Verluste sichtbar. Wie groß der Unterschied werden kann, zeigt ein konstruiertes Beispiel für eine Schicht mit 450 Minuten geplanter Produktionszeit:
| Stillstand | Schichtformular | Automatische Erfassung |
|---|---|---|
| Hydraulikstörung | „Technische Störung“, 20 Minuten geschätzt | 34 Minuten |
| Material fehlt | nicht eingetragen | 23 Minuten |
| Einfahren nach Rüsten | „Rüsten“, 10 Minuten | 18 Minuten |
| Mikrostillstände | nicht eingetragen | 15 × 3 = 45 Minuten |
| Summe | 30 Minuten | 120 Minuten |
Das Formular ergibt eine Verfügbarkeit von (450 − 30) ÷ 450 = 93,3 %. Die automatische Erfassung zählt 34 + 23 + 18 = 75 Minuten Stillstand und ergibt (450 − 75) ÷ 450 = 83,3 %; die 45 Minuten Mikrostillstände gehen zusätzlich in den Leistungsfaktor ein. Zehn Prozentpunkte Verfügbarkeit fehlen im Bericht, und der Materialengpass taucht gar nicht auf.
Warum manuelle Stillstandserfassung scheitert
Bei manueller Erfassung trägt der Maschinenbediener am Schichtende auf einem Formular ein, welche Stillstände aufgetreten sind, wie lange sie gedauert haben und was die Ursache war. In manchen Betrieben geschieht das auf Papier, in anderen in Excel oder im ERP.
Die Schwächen liegen im Verfahren:
Stillstandsdauer wird geschätzt. Niemand stoppt die Uhr, wenn die Maschine steht. Am Schichtende wird rekonstruiert: „Die Störung war so gegen 10 Uhr, hat vielleicht 20 Minuten gedauert.“ In der Realität waren es 34 Minuten, aber die 14 Minuten Differenz verschwinden in der Schätzung. Über eine Woche summiert sich das auf Stunden verlorener Datenqualität.
Kurze Stillstände werden nicht erfasst. Ein Stillstand von 3 Minuten wird nicht aufgeschrieben. Er ist zu kurz, zu häufig, zu aufwendig zu dokumentieren. Aber wenn eine Maschine pro Schicht 15 Mikrostillstände von je 3 Minuten hat, sind das 45 Minuten je Schicht, bei zwei Schichten anderthalb Stunden am Tag, die in keinem Bericht auftauchen.
Stillstandsgründe werden vereinfacht. Das Formular hat 5 Kategorien: „Technische Störung“, „Material“, „Rüsten“, „Qualität“, „Sonstiges“. Der Bediener kreuzt „Technische Störung“ an, weil die Maschine stehen geblieben ist. Dass die Ursache ein verschlissener Sensor war, der seit zwei Wochen Probleme macht, steht nirgends. Und „Sonstiges“ wird zur Sammelkategorie für alles, was nicht in 3 Sekunden zuzuordnen ist.
Daten kommen zu spät. Selbst wenn die Erfassung sorgfältig ist: Die Daten sind frühestens am nächsten Tag verfügbar. Zu spät für eine Reaktion. Zu spät für eine sinnvolle Schichtübergabe. Zu spät für eine Korrektur im laufenden Betrieb.
Wie ein MES Stillstände automatisch erfasst
Ein MES erfasst Stillstände automatisch, indem es Maschinensignale in Echtzeit auswertet. Der Ablauf bei SYMESTIC:
1. Signal abgreifen. Erfasst wird, ob die Maschine läuft oder steht: über ihr Stillstandssignal, wo es eines gibt, sonst daran, dass keine Bauteile mehr gezählt werden. Bei Steuerungen mit OPC UA (etwa Siemens S7-1500 oder Beckhoff TwinCAT) erfasst das Cloud Gateway, eine Software beim Kunden, das Signal per OPC UA. Bei Bestandsanlagen ohne digitale Schnittstelle greift eine IoT-Box digitale Eingangssignale ab (Betriebssignal, Störlampe, Zyklusende). Beides geschieht ohne Eingriff in die SPS; die erste Anlage ist in unter drei Stunden angebunden.
2. Stillstand erkennen. Sobald die Maschine steht, startet das System automatisch die Zeitmessung. Der Stillstand wird mit Startzeit, Maschine und Status erfasst. Die Dauer wird gemessen statt geschätzt.
3. Stillstand kategorisieren. Der Maschinenbediener qualifiziert den Stillstand am Shopfloor-Client: Er wählt aus einer vordefinierten Ursachenliste den Grund aus. Das dauert wenige Sekunden und liefert sofort strukturierte Daten.
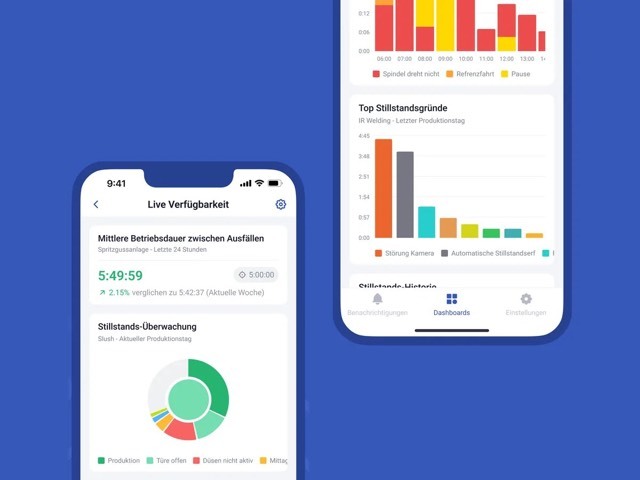
4. Auswerten. Die erfassten Stillstände werden automatisch aggregiert: Stillstandsliste und Zeitstrahl pro Maschine, Top-10-Stillstandsursachen pro Maschine/Linie/Werk, technische vs. organisatorische Stillstandsverteilung, Verfügbarkeitsverlauf über Tage, Wochen und Monate. Diese Auswertungen stehen in Echtzeit bereit, nicht erst am nächsten Tag.
5. Alarmieren. Wenn ein Stillstand eine definierte Schwelle überschreitet (z. B. länger als 10 Minuten), kann SYMESTIC automatisch eine Benachrichtigung auslösen: per Push oder E-Mail. Das Modul Alarme informiert so den Schichtführer oder Instandhalter, ohne dass er auf die nächste Runde durch die Halle warten muss.
Was Stillstandsdaten sichtbar machen
Was die automatische Stillstandserfassung bringt, zeigt sich an den Daten.
Die Ursachenverteilung kann überraschen. Wer annimmt, die Stillstände seien hauptsächlich technisch, findet in den Daten auch organisatorische Ursachen: Material nicht bereit, Auftrag nicht freigegeben, Personal fehlt, Werkzeug nicht verfügbar. Diese Ursachen gehören zu Materialfluss, Planung und Kommunikation; die Instandhaltung kann sie nicht beheben.
Die Pareto-Auswertung setzt die Reihenfolge. Sie sortiert die Gründe nach Minuten und zeigt, wo der größte Hebel liegt. Das spart die Diskussion, wo man anfangen soll: Man fängt beim größten Problem an.
Stillstände reduzieren: vier Ansätze
Die Reduktion von Stillstandszeiten beginnt mit der Erfassung, aber sie endet nicht dort. Die Daten müssen in einen Verbesserungsprozess fließen. Vier Ansätze:
Tägliche Shopfloor-Runden mit echten Daten. Statt über Bauchgefühl zu diskutieren, startet der Schichtführer die Shopfloor-Runde mit dem SYMESTIC-Dashboard: Welche Maschine hatte die meisten Stillstände? Was waren die Hauptursachen? Was können wir heute ändern? Bei Schmiedetechnik Plettenberg standen die Daten dafür vom ersten Tag an in Echtzeit bereit.
Alarme der Steuerung auswerten. Wo die Steuerung Alarme liefert, zeigt der Alarm vor dem Stillstand die technische Ursache; organisatorische Gründe wie fehlendes Material wählt weiter der Bediener. Davon zu unterscheiden sind Leerlaufzeiten.
Rüstzeitoptimierung auf Datenbasis. Zeigt das MES etwa, dass Rüstvorgänge statt der geplanten 45 Minuten im Schnitt 72 Minuten dauern, ist das der Startpunkt für eine SMED-Analyse. Rüsten lässt sich dafür als eigener Stillstandsgrund erfassen und nach Anlage, Auftrag und Schicht auswerten.
Eskalationsregel für Langzeitstillstände. Dauert ein Stillstand länger als 15 Minuten, wird der Instandhalter benachrichtigt; steht die Anlage nach 30 Minuten noch, zusätzlich der Schichtführer.
Wie SYMESTIC diese Schritte im Betrieb unterstützt, zeigt die Seite Stillstandszeiten reduzieren.
Kennzahlen rund um Stillstandszeiten
| Kennzahl | Was sie zeigt | Datenquelle |
|---|---|---|
| Verfügbarkeit (OEE-Faktor) | Anteil der tatsächlichen Laufzeit an der geplanten Produktionszeit | MES (automatisch: Laufzeit vs. geplante Zeit) |
| Mittlere Stillstandsdauer (MDT) | Durchschnittliche Dauer eines Stillstands | MES (Summe Stillstandszeit / Anzahl Stillstände) |
| Mittlere Zeit zwischen Stillständen | Durchschnittliche Laufzeit zwischen zwei Stillständen | MES (Summe Laufzeit / Anzahl Stillstände) |
| Stillstandshäufigkeit | Anzahl der Stillstände pro Schicht, Tag oder Woche | MES (automatisch gezählt) |
| Stillstandsverteilung (technisch vs. organisatorisch) | Anteil technischer und organisatorischer Ursachen an der Gesamtstillstandszeit | MES (Kategorisierung durch den Bediener) |
| Top-10-Stillstandsursachen | Die häufigsten oder längsten Stillstandsgründe nach Pareto | MES (automatische Aggregation) |
Die mittlere Zeit zwischen Stillständen ist nicht dasselbe wie die MTBF: Die MTBF zählt nur Ausfälle, also technische Störungen, nicht jeden Stopp. Erst die Ursachenverteilung zeigt, warum Stillstandszeit anfällt. Ohne sie bleibt die Stillstandszeit eine abstrakte Zahl, mit ihr wird sie zum Handlungsauftrag.
Stillstandszeiten in der Praxis
Meleghy Automotive (vier Werke in Deutschland, Spanien, Tschechien und Ungarn). Einführung in sechs Monaten, SAP R/3 bidirektional angebunden. Ergebnis: 10 % weniger Stillstände, 7 % mehr Ausbringung.
Carcoustics (mehr als 500 Anlagen in 12 Werken in 8 Ländern). Das bisherige MES wurde in sechs Monaten abgelöst, angebunden an SAP.
Klocke (Pharma-Verpackung im GMP-Umfeld). Alle Linien live, ohne Eingriff in die SPS.
Was SYMESTIC zur Stillstandserfassung beiträgt
SYMESTIC erfasst Stillstände über zwei Wege:
Produktionskennzahlen (MDE/OEE). Automatische Erfassung von Maschinenstatus (läuft, steht, rüstet), Zykluszeiten, Stillständen (mit Dauer, Startzeit, Endzeit) und Stückzahlen. Der Shopfloor-Client zeigt dem Maschinenbediener die aktuelle Stillstandsliste und den Zeitstrahl. Der Maschinenbediener qualifiziert den Stillstandsgrund aus einer vordefinierten Ursachenliste. Die Analyse zeigt Top-10-Stillstandsursachen, technische vs. organisatorische Verteilung und Verfügbarkeitsverlauf.
Alarme. Benachrichtigung bei Stillständen. Störmeldungen gehen per Push-Nachricht oder E-Mail an Schichtführer oder Instandhalter; MTBF und MTTR stehen je Anlage bereit.
Mit Prozessdaten wie Öltemperatur oder Druck lässt sich zusätzlich prüfen, ob sich vor einem Stillstand ein Parameter verändert hat. So wird aus der Frage „Was ist passiert?“ die Frage „Warum ist es passiert?“.
Häufige Fragen zu Stillstandszeiten
Was ist der Unterschied zwischen Stillstandszeiten und Ausfallzeiten?
Beide Begriffe werden auch synonym verwendet. Technisch gibt es einen Unterschied: Ausfallzeit (englisch: downtime) bezeichnet die Zeit, in der eine Maschine aufgrund eines Defekts oder einer Störung nicht funktionsfähig ist. Stillstandszeit ist der übergeordnete Begriff und umfasst alle Zeiten, in denen nicht produziert wird, auch geplante Unterbrechungen wie Rüsten oder Wartung. Für die OEE-Berechnung ist die Stillstandszeit innerhalb der geplanten Produktionszeit relevant.
Was sind Mikrostillstände und warum sind sie wichtig?
Mikrostillstände sind kurze Unterbrechungen, typischerweise unter 5 Minuten: Stau im Materialfluss, Verklemmung, Sensorfehlauslösung, kurzes Nachstellen. Einzeln betrachtet sind sie unbedeutend. In der Summe können sie einen spürbaren Teil der geplanten Produktionszeit ausmachen. Ein Schichtformular erfasst sie nicht, weil sie zu kurz sind; die automatische Erfassung macht sie sichtbar.
Wie schnell liefert SYMESTIC Stillstandsdaten?
Die erste Anlage ist in unter drei Stunden angebunden. Ab dann sind Maschinenstatus, Stillstände und Zykluszeiten in Echtzeit auf dem Dashboard sichtbar.
Wie werden Stillstandsgründe erfasst?
Der Maschinenbediener wählt am Shopfloor-Client den Grund aus einer vordefinierten Ursachenliste; das dauert wenige Sekunden. Die Daten sind sofort strukturiert und auswertbar.
Was kostet Stillstandserfassung mit SYMESTIC?
SYMESTIC ist ein Abonnement (SaaS), Onboarding und Updates sind enthalten: Plan Professional mit fünf Anlagen ab 850 € pro Monat, netto zzgl. USt., bei jährlicher Abrechnung im Voraus. Für digitale Signale kommt die IoT-Box als einmaliger Kauf dazu; per OPC UA erfasst das kostenlose Cloud Gateway. Die aktuellen Preise stehen auf der Preisseite.
Proof of Value
Stillstände an einer Maschine automatisch erfassen
Im Proof of Value binden wir eine Ihrer Maschinen an und erfassen vier Wochen lang jeden Stillstand automatisch.
Im Einsatz in über 20 Ländern


- 1Eine Anlage anbinden
- 2Vier Wochen live messen
- 3Ergebnis gegen Ihre Kriterien prüfen
Rechnerohne Anmeldung
Was kostet Sie eine Stunde Stillstand?
Rechnen Sie mit Ihren eigenen Werten aus, was Stillstand an Ihrer Anlage pro Stunde, Woche und Jahr kostet. Ohne Anmeldung.
Kosten = Stillstandsstunden × Kosten je Stunde
Live-Demo30 Minuten · kostenlos
Sehen Sie SYMESTIC an Ihrem eigenen Anwendungsfall
In der kostenlosen Live-Demo zeigt Ihnen ein Produktexperte an der laufenden Plattform, wie OEE, Stillstände und die Anbindung Ihrer Maschinen und Ihres ERP konkret aussehen.
Im Einsatz in über 20 Ländern

AnwendungsfallStillstand
Wissen, warum die Linie stand, nicht nur wie lange
SYMESTIC erkennt jeden Stillstand an der Maschine, der Werker wählt den Grund. Meleghy Automotive senkte mit SYMESTIC die Stillstandszeiten um 10 %.
Im Einsatz in über 20 Ländern

Über 30 Jahre industrielle Automatisierung und Maschinenanbindung, von der Simatic S5 bis OPC UA. Dipl.-Ing. Nachrichtentechnik.
- Maschinendatenerfassung (MDE)
- Betriebsdatenerfassung (BDE)
- Maschinenanbindung
- SPS-Programmierung (S5 / S7 / TIA)
Veröffentlicht
Alle Beiträge von Martin Brandel