


Tartalom
Röviden: az OEE (Overall Equipment Effectiveness, magyarul teljes eszközhatékonyság) egyetlen százalékban méri, hogy a tervezett gyártási időből mennyit dolgozott egy gép valóban hasznosan a lehetőségéhez képest. A képlet: OEE = rendelkezésre állás × teljesítmény × minőség. A „világszínvonalú" referencia 85% (90% rendelkezésre állás, 95% teljesítmény, 99,9% minőség); sok üzem valós átlaga az első automatikus mérésnél 55–70% között van. Hasznos tudni: az automatikusan mért OEE jellemzően a kézi becslés alatt van — nem pesszimizmusból, hanem mert láthatóvá válnak az addig rejtett mikroleállások és sebességveszteségek.
Számolja ki OEE-jét az ingyenes OEE kalkulátorral
Mi az OEE
Az OEE az Overall Equipment Effectiveness rövidítése, magyarul teljes eszközhatékonyság. Szabványosított mutató, amely egyetlen százalékban fejezi ki, hogy a tervezett gyártási idő mekkora része telt valóban hasznosan — levonva az állásidőből, a sebességből és a minőségből eredő veszteségeket. Az 1980-as években született a japán Total Productive Maintenance keretében, Seiichi Nakajima alkotta meg, és ma a diszkrét gyártás termelékenység-összehasonlításának de facto világszabványa.
Az OEE ereje egyben a gyengéje is: három különböző veszteségtípust — idő, sebesség, minőség — présel egyetlen számba. Egy 65%-os OEE jelenthet 70% rendelkezésre állást 95% teljesítménnyel, vagy fordítva. A két eset ellentétes intézkedést kíván. Ezért az OEE-t mindig a három tényezőre bontva olvassuk; csak a végszámot nézni annyi, mint vakon optimalizálni.
Az OEE képlete: hogyan számoljuk
Az OEE három tényező szorzata, mindegyik 0 és 100 közötti százalék:
A szorzat-jelleg a kulcs: egy 90% rendelkezésre állású, 90% teljesítményű, 90% minőségű gép nem 90% OEE-t ér el, hanem csak 72,9%-ot (0,9 × 0,9 × 0,9). A számításhoz öt adat elég: tervezett gyártási idő, nem tervezett állásidő, gyártott darab, ideális ciklusidő és selejtmennyiség.
OEE számítási példa egy műszakra
Egy gép egy 8 órás műszakban (480 perc) dolgozik. A tervezett szünetek 30 perc, így a tervezett gyártási idő 450 perc. A műszakban 45 perc nem tervezett állásidő van: a tényleges üzemidő 405 perc. 30 másodperces ideális ciklusidővel 405 perc alatt 810 darab készülhetne; ténylegesen 750 készül, ebből 720 jó és 30 selejt.
| Tényező | Képlet | Számítás | Érték |
|---|---|---|---|
| Rendelkezésre állás | üzemidő ÷ tervezett idő | 405 ÷ 450 | 90,0% |
| Teljesítmény | (darab × ideális ciklus) ÷ üzemidő | (750 × 0,5) ÷ 405 | 92,6% |
| Minőség | jó darab ÷ összes darab | 720 ÷ 750 | 96,0% |
| OEE összesen | R × T × M | 0,90 × 0,926 × 0,96 | 80,0% |
A 80%-os OEE ebben a műszakban 720 jó darabot jelent a elméletileg lehetséges 900-hoz képest (450 ÷ 0,5): 180 darab a különbség. Ez a különbség minden javítás fő emelője. Aki ismeri a rést, módszeresen csökkentheti; aki csak a végszámot nézi, vakon optimalizál.
Az OEE három tényezője
A rendelkezésre állás, a teljesítmény és a minőség három szerkezetileg eltérő veszteséget mér — ezért szoroznak, nem összegeznek.
Rendelkezésre állás: az üzemidő és a tervezett idő aránya; a nem tervezett állásidők (meghibásodás, anyaghiány, átállás) csökkentik. Világszínvonalú referencia: 90%.
Teljesítmény: azt méri, a gép a tervezett sebességgel ment-e; a két percnél rövidebb mikroleállások és a lassulások csökkentik. A leggyakrabban alábecsült tényező, mert a mikroleállások kicsúsznak a kézi rögzítésből. Referencia: 95%.
Minőség: a jó és az összes darab aránya; a selejt, az utómunka és az indítási veszteségek csökkentik. Referencia: 99,9%.
Mi a jó OEE-érték?
A gyártás típusától függ, de egy referenciaskála segít a tájékozódásban. Figyelem: az abszolút értéknél fontosabb az időbeli trend és a három tényezőre bontás.
| OEE-érték | Értékelés | Tipikus jellemző |
|---|---|---|
| 85% és felette | Világszínvonal | Lean/TPM kultúra, automatikus mérés, veszteségek módszeres megszüntetése. |
| 70–85% | Jó | Bevezetett mérés, aktív javítási projektek. |
| 55–70% | Valós átlag | Mérik, de nem használják módszeresen; sok rejtett mikroleállás. |
| 40–55% | Javítandó | Magas állásidő, reaktív karbantartás, alábecsült átállások. |
| 40% alatt | Kritikus | Szerkezeti problémák vagy mérési hiba. |
A hat nagy veszteség
A „hat nagy veszteség" (Six Big Losses) minden veszteséget az OEE három tényezőjének egyikéhez rendel. Ez minden javítás operatív alapja: a veszteségek konkrét kategóriákba sorolása nélkül az OEE megfigyelés marad, nem emelő.
| Veszteség | Tényező | Példák |
|---|---|---|
| Nem tervezett állásidő | Rendelkezésre állás | Meghibásodás, anyag- vagy létszámhiány |
| Átállás és beállítás | Rendelkezésre állás | Szerszámcsere, beállítás, rendelésváltás |
| Csökkent sebesség | Teljesítmény | Gép a névleges ciklus alatt, kopás |
| Mikroleállások | Teljesítmény | 2 percnél rövidebb megállások, beakadások, téves riasztások |
| Indítási veszteség | Minőség | Selejt átállás után, míg a folyamat stabilizálódik |
| Selejt és utómunka | Minőség | Hibás darabok gyártás közben, javítás |
A legtöbb üzemben az átállások (2.) és a mikroleállások (4.) dominálnak. Az előbbiek láthatók, és gyakran már kezelik őket; az utóbbiak a kézi rögzítésben rejtve maradnak — és pont ott van a legnagyobb kiaknázatlan emelő. Az átállások rövidítésére a SMED módszer szolgál; a mikroleállásoknál a döntő, hogy egyáltalán láthatóvá váljanak.
Hogyan javítsuk az OEE-t
Az OEE javítása három lépés. Először láthatóvá tenni: automatikus mérés nélkül minden intézkedés vak. Az első hetekben kirajzolódik a veszteségek valós eloszlása. Másodszor a két-három Pareto-veszteséget megtámadni: SMED az átállásoknál, okelemzés a mikroleállásoknál, megelőző karbantartás a reaktív helyett, folyamatszabályozás a minőségnél. Harmadszor mérni minden beavatkozás előtt és után, mert az adat felváltja a véleményeket.
Egy figyelmeztetés, amelyet mindig megismétlek: a mért érték gyakran a becslés alatt indul, és ezt kiindulópontként kell kommunikálni, nem vádként. Az ezt tápláló valós idejű monitoring az Üzemi adatgyűjtés cikkben; a mutató egy MES rendszeren belül él.
Szeretnéd mérni a gépeid valós OEE-jét? Nézd meg a SYMESTIC platformot, vagy kérj ingyenes próbát — az első OEE-műszerfal általában néhány nap alatt üzemkész.
Gyakori kérdések az OEE-ről
Mit jelent az OEE?
Az OEE az Overall Equipment Effectiveness, magyarul teljes eszközhatékonyság. Egyetlen százalékban méri, mennyit használt ki egy gép a lehetőségéből, figyelembe véve az állásidőt, a sebességet és a minőséget.
Hogyan számoljuk az OEE-t?
OEE = rendelkezésre állás × teljesítmény × minőség. Rendelkezésre állás = üzemidő ÷ tervezett idő; teljesítmény = (darab × ideális ciklus) ÷ üzemidő; minőség = jó darab ÷ összes darab. A három százalékot összeszorozzuk.
Mi a jó OEE-érték?
A világszínvonalú referencia 85%. 70–85% jó, 55–70% a valós átlag, 40% alatt kritikus. Az értéket a trenddel és a három tényezővel együtt olvassuk, és ágazatfüggő.
Mit jelent a 100%-os OEE?
Nulla állásidő, teljes névleges sebesség és nulla selejt a teljes tervezett idő alatt. Elméleti érték, a gyakorlatban elérhetetlen. A jól vezetett üzemek reális célja 75–85% között van.
Miért csökken az OEE szoftverbevezetés után?
Mert az automatikus mérés láthatóvá teszi a mikroleállásokat és sebességveszteségeket, amelyeket a kézi rögzítés nem fogott meg. Az érték jellemzően esik — ez nem romlás, hanem a korábban rejtett valóság és a javítás térképe.
Lehet OEE-t Excelben számolni?
Egy gépre, egy műszakra igen, öt adattal és négy képlettel. Több gépre, műszakra vagy a mikroleállások megfogására az Excel nem elég — automatikus mérés kell.
Kapcsolódó cikkek
- Üzemi adatgyűjtés és valós idejű monitoring
- TPM – teljes körű hatékony karbantartás
- MES rendszer: mi az és hogyan működik
- SYMESTIC felhőalapú MES platform

Egy gép. Négy hét. Az Ön kritériumai.
Mérje a valódi OEE-t egy gépen
A Proof of Value során csatlakoztatjuk az egyik gépét, és négy hétig automatikusan mérjük az OEE-t.
- Egy gép csatlakoztatása
- Négy hét élő mérés
- Eredmény az Ön kritériumai szerint
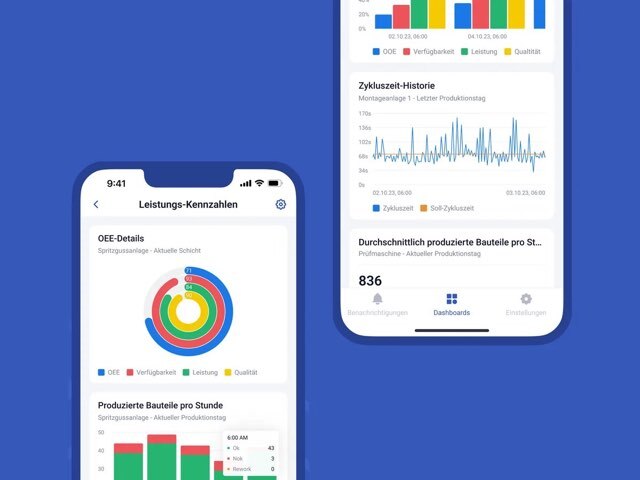
Az OEE élőben, nem hónap végén Excelben
A SYMESTIC közvetlenül a gépen méri a rendelkezésre állást, a teljesítményt és a minőséget. Az első gép három órán belül csatlakozik, a régebbi is.