


Tartalom
A „valós idejű" gyártásfelügyelet divatszóvá vált, de mögötte pontos műszaki kérdés áll: honnan jönnek az adatok, milyen gyakran és mennyire megbízhatók. Egy reggel kézzel feltöltött műszerfal nem valós idejű monitoring — az egy jegyzőkönyv. A valódi adatgyűjtés abban a pillanatban veszi a gép adatát, amikor az keletkezik. Ebben a cikkben — egy olyan ember tollából, aki 30 éve csatlakoztat gépeket — elmagyarázom, hogyan működik valójában az üzemi adatgyűjtés: hogyan kötjük be a gépeket (a régieket is), mit mérjünk, és miért változtatja meg a döntéseket a kézi rögzítéstől való elszakadás.
Mit jelent a valós idejű üzemi adatgyűjtés
Az üzemi adatgyűjtés a gépek és rendelések állapotának begyűjtését, feldolgozását és megjelenítését jelenti abban a pillanatban, amikor változik — nem a műszak végén, nem másnap. A különbség nem kozmetikai. A műszak végén érkező adat csak utólagos megállapításra jó; a most érkező adat beavatkozást tesz lehetővé: leállítani egy minőségi eltérést, mielőtt száz selejt készülne, megérteni egy leállás okát, amíg a sor áll, nem utólag.
Az összehasonlítás őszinte: ma a legtöbb üzem a gépkezelők által kitöltött lapokkal „felügyel". Ennek két szerkezeti gyengéje van. Egyrészt nem látja a két percnél rövidebb mikroleállásokat és a sebességveszteségeket, amelyek együtt gyakran a műszakidő 8–15%-át teszik ki. Másrészt attól függ, kinek van ideje kitölteni — az üzemben pedig, jogosan, a gyártás az elsődleges.
Hogyan csatlakoztatjuk a gépeket és gyűjtjük az adatot
Itt dől el, hogy a valós idejű monitoring sikerül-e. Az adat három forrásból jöhet, amelyek a gyakorlatban együtt élnek.
| Forrás | Hogyan | Mely gépekhez |
|---|---|---|
| Vezérlés (PLC) | OPC UA vagy MQTT útján, közvetlen gépkapcsolat. | Modern, digitális interfésszel rendelkező gépek. |
| Digitális I/O-átjáró | Egy jelet olvas (ciklus, állapot) a PLC érintése nélkül. | 1980-as–90-es évekbeli, interfész nélküli gépek (brownfield). |
| Üzemi terminál | A kezelő hozzáadja, amit a gép „nem tud" (leállás oka). | A másik kettő kiegészítése, nem helyettesítése. |
Amit sokan alábecsülnek: nem kell új géppark a kezdéshez. A digitális interfész nélküli gépek — a nagyon régiek is — átjárón keresztül, egy ciklusjel olvasásával csatlakoznak, a PLC érintése és a gyártás leállítása nélkül. Ezzel a platform architektúrájában személyesen foglalkozom, mert Magyarországon a géppark gyakran vegyes: új sor egy 1992-es prés mellett. Az adatok szempontjából egyetlen a cél: folyamatos, másodperc szintű, egységes modellre normalizált adatfolyam. Az adatgyűjtés egyébként a MES rendszer egyik funkciója.
Mit mérjünk valójában
Mindent mérni a leggyorsabb módja annak, hogy semmit se nézzünk. A gyakorlatban négy adatcsoport fedi le az érték 90%-át.
- Rendelkezésre állás és állásidő — gépállapot másodpercenként, a leállások hossza és oka (a mikroleállásokkal együtt). Az OEE alapja.
- Sebesség és mennyiség — gyártott darab a névleges ciklushoz képest: itt jönnek elő a rejtett sebességveszteségek.
- Minőség — selejt és utómunka a soron belül, hogy az eltéréseket azonnal elkapjuk.
- Rendelés-előrehaladás — hol tart minden rendelés a tervhez képest, a határidős döntésekhez.
Gyakorlati tanács sok indulást látva: kezdd a rendelkezésre állással és a mennyiséggel egy pilot soron. Ez az a részhalmaz, amely azonnal megadja az OEE-t és az „itt veszítünk" élményt — a motivációs emelő, amitől beindul a projekt.
Előrehaladás-követés és monitoring nem ugyanaz
Sok régebbi rendszer „gyártás-előrehaladás követéséről" beszél: megmutatja, hol tart egy rendelés, általában a kezelő által bejelentett haladásból. Ez hasznos a logisztikának és a határidőknek, de bejelentett pillanatkép marad. A valós idejű monitoring hozzáteszi a hiányzó dimenziót: a gép által mért adatot. A kettő kiegészíti egymást — az előrehaladás azt mondja, „hol vagyunk a tervben", a monitoring azt, „hogyan megy valójában most" —, de a kettő összekeverése azt a tévhitet kelti, hogy van rálátásunk, miközben csak egy bejelentésünk van. Egy modern platform a két nézetet egyetlen felületen egyesíti.
MI és okelemzés: merre tart 2026
Amikor az adat másodpercenként és folyamatosan érkezik, lehetségessé válik, ami korábban napokig tartó kézi elemzést igényelt: a mikroleállások összevetése műszakkal, termékkel, kezelővel vagy folyamatparaméterrel, és okhipotézisek felállítása. 2026-tól a felhőalapú platformok ezt automatikusan, a háttérben végzik. A korlátot nyíltan vállalom: a MI hipotéziseket javasol, nem igazságokat — azt az validálja, aki a gépet ismeri. És főleg: egyetlen algoritmus sem pótol olyan adatot, amit nem gyűjtöttek be. A szabály, amit ismételni szoktam: előbb tiszta, folyamatos adatfolyam, utána az intelligencia, amely kihasználja. Fordított sorrendben szép, de haszontalan műszerfalak születnek.
Valós idejű monitoringot szeretnél a gépeiden? Nézd meg a SYMESTIC platformot, vagy kérj ingyenes próbát — az első gép, a régi is, általában néhány óra alatt csatlakozik, a PLC érintése nélkül.
Gyakori kérdések
Mi az üzemi adatgyűjtés?
A gépek és munkahelyek adatainak (állapot, darab, állásidő, paraméterek) automatikus begyűjtése és mutatókká alakítása. Kiváltja a kézi lapokat, és a valós idejű gyártásfelügyelet és az OEE-számítás alapja.
Hogyan gyűjtjük az adatot a gépekről?
Modern gépekről OPC UA vagy MQTT útján; interfész nélküli gépekről digitális I/O-átjárón, egy ciklusjel olvasásával, a PLC érintése nélkül; az üzemi terminálokról pedig azt, amit a gép „nem tud" (pl. a leállás okát).
Régi gépeket is lehet monitorozni?
Igen. Az 1980-as–90-es évekbeli, interfész nélküli gépek I/O-átjárón csatlakoznak, a vezérlés érintése és a gyártás leállítása nélkül. Magyarországon, ahol a gépparkok gyakran vegyesek, ez inkább szabály, mint kivétel.
Mi a különbség az előrehaladás-követés és a monitoring között?
Az előrehaladás-követés megmutatja, hol tart egy rendelés, gyakran bejelentett haladásból. A valós idejű monitoring hozzáteszi a gép által mért adatot. Kiegészítik egymást: az egyik a tervben elfoglalt helyet, a másik a tényleges menetet mutatja.
Mit mérjünk először?
Rendelkezésre állást (állapot és állásidő) és mennyiséget egy pilot soron: azonnal megadja az OEE-t és láthatóvá teszi a mikroleállásokat, ami lendületet ad a monitoring kiterjesztéséhez.
Kapcsolódó cikkek
- OEE: mi az és hogyan számoljuk
- MES rendszer: mi az és hogyan működik
- Termelésirányítás: rendszerek és szoftverek
- SYMESTIC felhőalapú MES platform
Egy gép. Négy hét. Az Ön kritériumai.
Adatgyűjtés egy régebbi gépről is
A Proof of Value során csatlakoztatjuk az egyik gépét, akár egy régebbit is, és négy hétig rögzítjük az adatait az Ön kritériumai szerint.
- 1Egy gép csatlakoztatása
- 2Négy hét élő mérés
- 3Eredmény az Ön kritériumai szerint
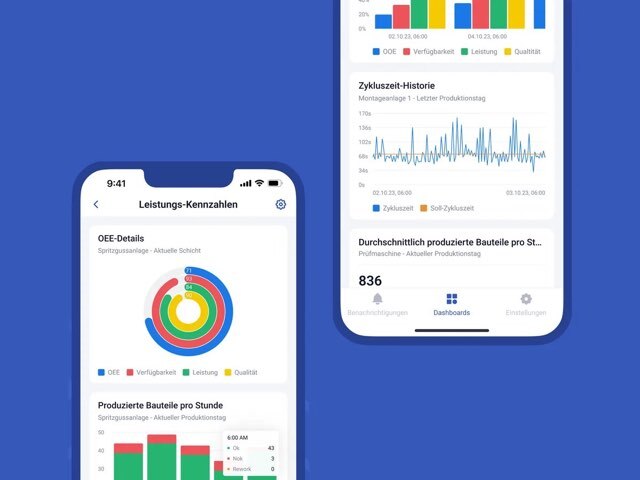
Az OEE élőben, nem hónap végén Excelben
A SYMESTIC közvetlenül a gépen méri a rendelkezésre állást, a teljesítményt és a minőséget. Az első gép három órán belül csatlakozik, a régebbi is.