


Inhalt
- Was ist Instandhaltung?
- Die 4 Grundmaßnahmen nach DIN 31051
- Instandhaltungsstrategien im Vergleich
- Instandhaltung und OEE: Wo der Hebel liegt
- Warum Instandhaltung ohne Echtzeit-Daten im Blindflug arbeitet
- Typische Fehler in der Instandhaltung
- Instandhaltungskennzahlen: Was messen, was steuern?
- Häufige Fragen zur Instandhaltung
Was ist Instandhaltung?
Instandhaltung umfasst alle technischen, administrativen und organisatorischen Maßnahmen, die den funktionsfähigen Zustand einer Anlage erhalten oder wiederherstellen. Die DIN 31051 definiert Instandhaltung als "Kombination aller technischen und administrativen Maßnahmen sowie Maßnahmen des Managements während des Lebenszyklus eines Objekts, die dem Erhalt oder der Wiederherstellung seines funktionsfähigen Zustands dient."
Instandhaltung ist nicht dasselbe wie Wartung oder Reparatur. Wartung ist nach DIN 31051 nur eine der vier Grundmaßnahmen der Instandhaltung, die Reparatur heißt dort Instandsetzung und ist eine weitere. Wer von Instandhaltung spricht, meint alle vier zusammen: Wartung, Inspektion, Instandsetzung und Verbesserung.
In der industriellen Fertigung ist Instandhaltung der größte Hebel für die Anlagenverfügbarkeit. Und Verfügbarkeit ist der OEE-Faktor, der in den meisten Werken die größten Verluste verursacht. Eine Anlage, die steht, produziert nichts. Eine Anlage, die unzuverlässig läuft, produziert Ausschuss. Eine Anlage, die optimal instandgehalten wird, produziert Geld.
Die strategische Bedeutung hat sich in den letzten 20 Jahren grundlegend verändert. Instandhaltung war lange eine reaktive Reparaturfunktion: Etwas geht kaputt, jemand repariert es. Heute ist Instandhaltung ein datengetriebener Managementprozess, der direkt auf OEE, Liefertreue und Produktionskosten einzahlt. Die Frage ist nicht mehr "Haben wir genug Schlosser?", sondern "Haben wir die richtigen Daten, um die richtigen Maßnahmen zum richtigen Zeitpunkt auszulösen?"
Die 4 Grundmaßnahmen nach DIN 31051
Die DIN 31051 unterteilt Instandhaltung in vier Grundmaßnahmen. Diese Systematik ist in der DACH-Fertigung Standard und bildet die Grundlage für Instandhaltungspläne, Organisationsstrukturen und Kostenstellenlogik.
| Grundmaßnahme | Ziel | Typische Tätigkeiten | Zeitpunkt |
|---|---|---|---|
| Wartung | Verschleiß verlangsamen, Abnutzungsvorrat erhalten | Schmieren, Reinigen, Nachstellen, Filterwechsel | Präventiv, nach festen Intervallen |
| Inspektion | Ist-Zustand feststellen, Abnutzung beurteilen | Sichtprüfung, Messung, Funktionsprüfung, Schwingungsanalyse | Regelmäßig oder kontinuierlich (Condition Monitoring) |
| Instandsetzung | Funktionsfähigkeit wiederherstellen | Reparatur, Teileaustausch, Justage, Funktionsprüfung nach Eingriff | Nach Ausfall (reaktiv) oder nach Inspektionsbefund (geplant) |
| Verbesserung | Funktionssicherheit steigern, ohne die Funktion zu ändern | Konstruktive Änderung, Komponentenupgrade, Nachrüstung von Sensorik | Projektbasiert, nach Schwachstellenanalyse |
Der häufigste Fehler in der Praxis: Wartung und Inspektion werden vermischt. Der Schlosser, der eine Anlage wartet, prüft nebenbei den Zustand. Das klingt effizient, führt aber dazu, dass Inspektionsbefunde nicht systematisch dokumentiert und ausgewertet werden. Ergebnis: Verschleiß-Trends werden nicht erkannt, und die Instandsetzung kommt zu spät.
Die vierte Grundmaßnahme, die Verbesserung, wird in vielen Werken vernachlässigt. Dabei ist sie der Hebel, um wiederkehrende Störungen dauerhaft abzustellen. Ein Beispiel: Wenn ein Antriebsriemen an einer Verpackungslinie alle 6 Wochen reißt, ist der wiederholte Austausch Instandsetzung. Die Ursache zu analysieren und einen robusteren Riementyp einzusetzen oder die Riemenspannung konstruktiv zu optimieren, ist Verbesserung. Nur die Verbesserung beseitigt das Problem dauerhaft.
Instandhaltungsstrategien im Vergleich
Die Wahl der Instandhaltungsstrategie bestimmt, wann und warum eine Maßnahme ausgelöst wird. In der Praxis arbeiten die meisten Werke mit einem Mix aus mehreren Strategien, abgestuft nach der Kritikalität der Anlage.
| Strategie | Auslöser | Stärke | Schwäche | Geeignet für |
|---|---|---|---|---|
| Reaktiv (Run to Failure) | Ausfall | Kein präventiver Aufwand, volle Teile-Lebensdauer | Ungeplante Stillstände, Folgeschäden, hohe Notfallkosten | Unkritische Anlagen, redundante Systeme |
| Präventiv (zeitbasiert) | Festes Intervall oder Betriebsstunden | Planbar, einfach umzusetzen, reduziert ungeplante Ausfälle | Über-Instandhaltung, Verschwendung von Restlebensdauer | Anlagen mit bekanntem Verschleißmuster, sicherheitsrelevante Prüfungen |
| Zustandsbasiert (Condition-Based) | Messwert überschreitet Grenzwert | Maximiert Teile-Lebensdauer, vermeidet unnötige Eingriffe | Investition in Messtechnik, Fachpersonal für Interpretation | Teure Komponenten mit messbarem Verschleiß (Vibration, Temperatur) |
| Prädiktiv (Predictive Maintenance) | Prognose aus historischen und Echtzeit-Daten | Optimaler Eingriffszeitpunkt, minimale Stillstände | Hohe Anfangsinvestition, Datenbasis nötig, komplexe Modelle | Kritische Engpassanlagen in digitalisierten Umgebungen |
Die Realität in den meisten Werken: 60 bis 70 % der Instandhaltung ist reaktiv, 20 bis 30 % präventiv, unter 10 % zustandsbasiert oder prädiktiv. Das Ziel ist nicht, 100 % prädiktiv zu arbeiten. Das wäre weder wirtschaftlich noch technisch sinnvoll. Das Ziel ist, für jede Anlage die richtige Strategie zu wählen. Die Engpassanlage, die bei Ausfall die gesamte Linie stilllegt, braucht eine andere Strategie als die Hilfsanlage mit Redundanz. Für die Hilfsanlage reicht oft Corrective Maintenance.
Ein praktischer Einstieg: Die 5 bis 10 kritischsten Anlagen identifizieren (Anlagen mit den höchsten Stillstandskosten pro Stunde), für diese Anlagen die Ausfallhistorie auswerten und die Hauptverlustursachen bestimmen. Dann gezielt die Strategie anpassen. Das ist kein Dreijahresprojekt, sondern eine Maßnahme, die in 4 bis 6 Wochen erste Ergebnisse liefert.
Instandhaltung und OEE: Wo der Hebel liegt
Instandhaltung wirkt auf alle drei OEE-Faktoren, aber der größte Hebel liegt bei der Verfügbarkeit. Ungeplante Stillstände sind in den meisten diskreten Fertigungen der OEE-Killer Nummer eins.
| OEE-Faktor | Einfluss der Instandhaltung | Typisches Verbesserungspotenzial |
|---|---|---|
| Verfügbarkeit | Ungeplante Stillstände reduzieren, geplante Stillstände verkürzen (schnellere Reparaturen, bessere Ersatzteillogistik) | 5 bis 15 Prozentpunkte |
| Leistung | Taktzeitverluste durch verschlissene Komponenten verhindern, Mikrostillstände durch präventive Wartung vermeiden | 2 bis 8 Prozentpunkte |
| Qualität | Ausschuss durch dejustierte oder verschlissene Anlagen verhindern, Prozessparameter im Sollbereich halten | 1 bis 5 Prozentpunkte |
Messbar wird dieser Zusammenhang erst mit automatischer Stillstandserfassung: Sie zeigt die tatsächlichen Verfügbarkeitsverluste je Anlage und Grund, auch die kurzen, die niemand meldet. Carcoustics setzt SYMESTIC mit mehr als 500 Anlagen in 12 Werken ein.
Der entscheidende Punkt: Ohne Echtzeit-Daten sieht die Instandhaltung ihre eigene Wirksamkeit nicht. Ein Wartungsplan kann auf dem Papier perfekt sein. Aber ob er tatsächlich Stillstände reduziert, zeigt erst die Auswertung der Produktionskennzahlen. Und ob ein ungeplanter Stillstand auf ein Wartungsversäumnis zurückgeht oder auf einen externen Faktor, zeigt die Korrelation von Stillstandsgrund und Wartungshistorie.
Warum Instandhaltung ohne Echtzeit-Daten im Blindflug arbeitet
Die klassische Instandhaltung arbeitet mit Wartungsplänen, Inspektionschecklisten und Störmeldeprotokollen. Das Problem: Diese Instrumente erfassen, was geplant war und was gemeldet wurde. Sie erfassen nicht, was tatsächlich passiert ist.
Ein Beispiel zur Veranschaulichung: Eine Anlage hat laut Schichtprotokoll 3 Stillstände pro Schicht. Ein MES mit automatischer Maschinendatenerfassung zeigt 14. Die Differenz sind Mikrostillstände unter 2 Minuten, die der Bediener nicht meldet, weil er die Anlage selbst wieder anstößt. Einzeln dauern sie Sekunden, zusammen können sie einen großen Teil der Verluste ausmachen. Für die Instandhaltung sind sie unsichtbar, solange keine automatische Erfassung stattfindet.
Werden die Alarme aus der Steuerung zusammen mit den Stillständen erfasst, zeigt sich, welcher Alarm welchem Stillstand vorausgeht. Das verkürzt die Diagnosezeit: Die Instandhaltung sucht nicht mehr nach der Ursache, sie sieht sie. So lassen sich Probleme erkennen, bevor sie zum Ausfall werden. Zusätzlich bietet SYMESTIC eine KI-Funktion, die Stillstandsgründe übersetzt.
Ein MES verändert die Instandhaltung auf drei Ebenen:
- Transparenz: Automatische Erfassung aller Stillstände, Alarme und Prozessparameter. Die Instandhaltung sieht, was wirklich passiert, nicht was jemand aufgeschrieben hat.
- Priorisierung: Top-10-Stillstandsursachen werden automatisch gerankt. Die Instandhaltung arbeitet an den Problemen mit dem größten Hebel, nicht an den lautesten Beschwerden.
- Wirksamkeitsprüfung: Nach einer Wartungsmaßnahme zeigen die Echtzeit-Daten, ob die Maßnahme gewirkt hat. Sinkt die Stillstandshäufigkeit? Stabilisiert sich der Prozessparameter? Das ist der PDCA-Zyklus der Instandhaltung, datengestützt statt meinungsbasiert.
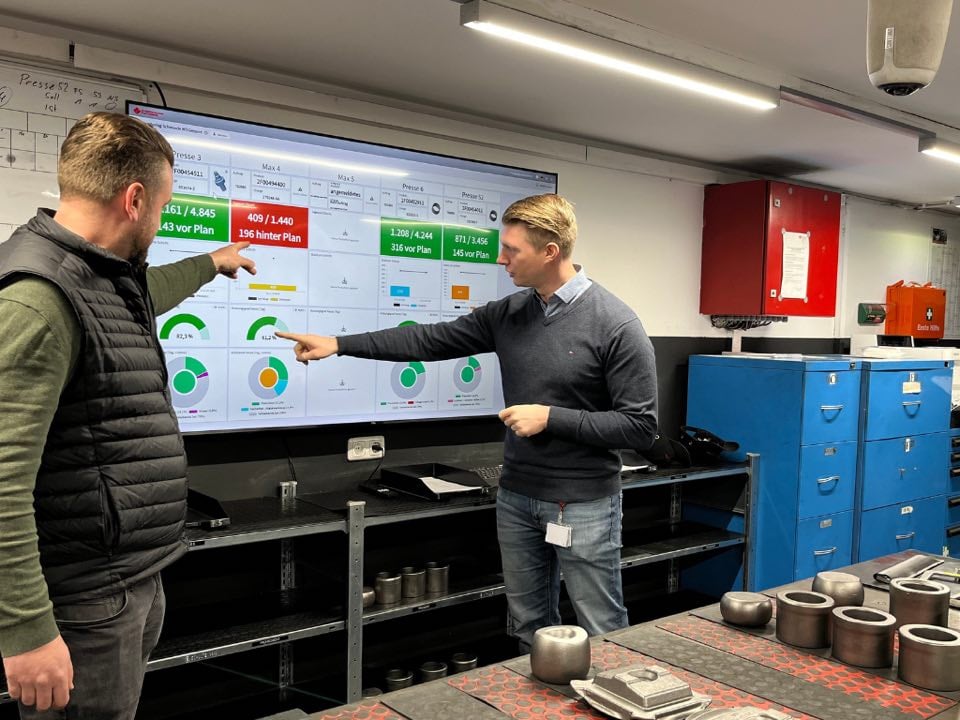
ErfolgsgeschichteMetallverarbeitung · PDF
Schmiedetechnik Plettenberg: Echtzeitdaten an der Linie ab dem ersten Tag
- InforCOMAufträge aus dem ERP
- 100 %Echtzeit-Transparenz
- Tag 1live an der Linie
 Case Study
Typische Fehler in der Instandhaltung
Fehler 1: Wartungsintervalle nach Herstellerangabe, nie angepasst. Die Intervalle im Maschinenhandbuch sind konservative Richtwerte für durchschnittliche Einsatzbedingungen. Ein 3-Schicht-Betrieb mit hoher Auslastung braucht kürzere Intervalle als ein 1-Schicht-Betrieb. Umgekehrt führen starre Intervalle bei niedrig ausgelasteten Anlagen zu unnötigen Eingriffen. Die Intervalle müssen auf Basis der tatsächlichen Betriebsdaten angepasst werden.
Fehler 2: Instandhaltung nur als Kostenstelle betrachten. Wer Instandhaltungskosten senken will, indem er Wartungen streicht oder Personal reduziert, spart an der falschen Stelle. Die Folgekosten ungeplanter Ausfälle (Produktionsausfall, Expresslieferungen, Überstunden, Qualitätsprobleme) übersteigen die Wartungskosten typischerweise um den Faktor 3 bis 5. Die richtige Frage ist nicht "Wie senken wir die Instandhaltungskosten?", sondern "Wie maximieren wir den Return on Maintenance?"
Fehler 3: Keine Schwachstellenanalyse bei Wiederholstörungen. Wenn dieselbe Störung zum dritten Mal auftritt, ist nicht die dritte Reparatur das Problem, sondern die fehlende Ursachenanalyse nach der ersten. Die Verbesserung (vierte Grundmaßnahme nach DIN 31051) setzt genau hier an. In der Praxis fehlt oft die Zeit dafür, weil die Instandhaltung im Tagesgeschäft der Störungsbeseitigung gefangen ist.
Fehler 4: Stillstandsgründe nicht systematisch erfassen. "Maschinenstörung" als Stillstandsgrund ist keine Information, die Verbesserungen ermöglicht. Erst eine differenzierte Erfassung (welche Baugruppe, welcher Fehlertyp, welche Begleitumstände) liefert die Datenbasis für gezielte Maßnahmen.
Fehler 5: Inspektion und Wartung nur durch die Instandhaltungsabteilung. TPM (Total Productive Maintenance) überträgt einfache Wartungs- und Inspektionsaufgaben an die Maschinenbediener. Der Bediener kennt "seine" Anlage am besten und bemerkt Veränderungen (Geräusche, Vibrationen, Leckagen) oft Tage oder Wochen, bevor ein Sensor anschlägt. Diese Informationsquelle bleibt ungenutzt, wenn Instandhaltung als reine Abteilungsfunktion organisiert ist.
Instandhaltungskennzahlen: Was messen, was steuern?
| Kennzahl | Was sie misst | Warum sie wichtig ist |
|---|---|---|
| MTBF (Mean Time Between Failures) | Durchschnittliche Zeit zwischen zwei Ausfällen | Zeigt die Zuverlässigkeit der Anlage. Steigender Trend = Instandhaltung wirkt. |
| MTTR (Mean Time To Repair) | Durchschnittliche Reparaturdauer | Zeigt die Effizienz der Instandsetzung. Abhängig von Ersatzteillogistik, Qualifikation und Dokumentation. |
| Technische Verfügbarkeit | (Laufzeit) / (Laufzeit + Stillstand durch techn. Störung) | Isoliert den Instandhaltungseinfluss auf die Gesamtverfügbarkeit. |
| Geplant/Ungeplant-Verhältnis | Anteil geplanter vs. ungeplanter Instandhaltungsstunden | Zielwert: mindestens 70 % geplant. Werke unter 50 % arbeiten überwiegend reaktiv. |
| Instandhaltungskostenrate | Instandhaltungskosten / Wiederbeschaffungswert der Anlagen | Branchenrichtwert: 2 bis 5 % pro Jahr. Starke Abweichungen deuten auf Unter- oder Über-Instandhaltung. |
Die wichtigste Erkenntnis: Keine dieser Kennzahlen ist für sich allein aussagekräftig. MTBF steigt, aber MTTR auch? Dann werden Reparaturen seltener, aber aufwändiger. Das kann auf Folgeschäden durch zu spätes Eingreifen hindeuten. Die technische Verfügbarkeit steigt, aber die OEE nicht? Dann liegen die Verluste woanders, etwa bei Leistungsverlusten oder Qualitätsproblemen. Instandhaltungskennzahlen müssen immer im Kontext der Produktionskennzahlen gelesen werden.
Häufige Fragen zur Instandhaltung
Was ist der Unterschied zwischen Instandhaltung und Wartung?
Instandhaltung ist der Oberbegriff. Wartung ist eine der vier Grundmaßnahmen innerhalb der Instandhaltung (neben Inspektion, Instandsetzung und Verbesserung). In der Alltagssprache werden die Begriffe oft synonym verwendet, aber nach DIN 31051 ist die Unterscheidung klar: Wartung umfasst nur die präventiven Maßnahmen zur Verzögerung von Verschleiß (Schmieren, Reinigen, Filterwechsel). Instandhaltung umfasst alles, einschließlich Reparatur und Verbesserung.
Ist Instandhaltung gleich Reparatur?
Nein. Die Reparatur heißt in der DIN 31051 Instandsetzung und ist nur eine der vier Grundmaßnahmen. Instandhaltung umfasst außerdem Wartung, Inspektion und Verbesserung, also auch alles, was einen Ausfall verhindern soll, bevor eine Reparatur nötig wird.
Wie viel sollte Instandhaltung kosten?
Als Richtwert gelten 2 bis 5 % des Anlagenwiederbeschaffungswerts pro Jahr. Der Wert variiert nach Branche und Anlagenalter. Wichtiger als die absolute Höhe ist das Verhältnis von Instandhaltungskosten zu Ausfallkosten. Wer die Instandhaltungskosten auf 1,5 % drückt und dafür 12 % Verfügbarkeit verliert, hat nicht gespart, sondern Geld vernichtet.
Wann lohnt sich der Umstieg von reaktiver auf prädiktive Instandhaltung?
Nicht bei allen Anlagen. Der Umstieg lohnt sich bei Engpassanlagen, deren Ausfall die gesamte Linie stilllegt, bei Anlagen mit hohen Ausfallfolgekosten (Qualitätsrisiken, Lieferverzug) und bei Anlagen, deren Verschleiß über messbare Parameter (Vibration, Temperatur, Stromaufnahme) frühzeitig erkennbar ist. Der erste Schritt ist nicht Predictive Maintenance, sondern automatische Stillstandserfassung. Ohne eine saubere Datenbasis über Ausfallhäufigkeit und Ausfallursachen lassen sich weder Prognosemodelle trainieren noch wirtschaftliche Entscheidungen treffen.
Welche Rolle spielt ein MES in der Instandhaltung?
Ein MES ersetzt kein CMMS (Computerized Maintenance Management System), aber es liefert die Datenbasis, die ein CMMS allein nicht hat: Echtzeit-Stillstände, automatisch klassifizierte Störgründe, Korrelation zwischen Prozessparametern und Ausfällen. Die Kombination aus MES-Daten und CMMS-Planung ermöglicht den Übergang von zeitbasierter zu zustandsbasierter Instandhaltung. In der Praxis heißt das: Alarme aus der Steuerung werden über das MES erfasst, mit Stillständen und Qualitätsdaten verknüpft, und die Ergebnisse fließen in die Instandhaltungsplanung ein.
Wie sich die eigene Instandhaltungsstrategie mit Echtzeitdaten aus der Fertigung unterlegen lässt, zeigt eine kostenlose Demo am eigenen Anwendungsfall.
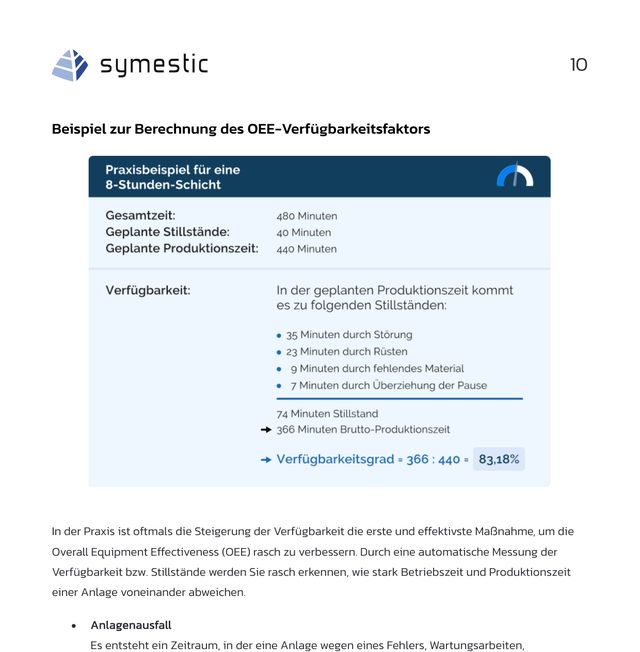
Whitepaper46 Seiten · PDF
OEE Essentials: die OEE richtig rechnen und steigern
Jeder ungeplante Ausfall senkt die Verfügbarkeit, den ersten OEE-Faktor.
- OEE-Faktoren berechnen und einordnen
- Häufige Berechnungsfehler
- Verfügbarkeit, Leistung und Qualität steigern
ErfolgsgeschichteAutomotive · PDF
Wie Meleghy Automotive seine Werke mit einer einzigen MES-Plattform verbindet
- −10 %Stillstand
- +7 %Ausbringung
- 4 Werkein sechs Monaten
 Case Study

Über den Autor
Martin BrandelMES Consultant & Projektleiter
Über 30 Jahre industrielle Automatisierung und Maschinenanbindung, von der Simatic S5 bis OPC UA. Dipl.-Ing. Nachrichtentechnik.
Alle Beiträge von Martin Brandel