

Inhalt
Was ist Total Productive Maintenance (TPM)?
Total Productive Maintenance (TPM) ist eine systematische Instandhaltungsstrategie mit dem Ziel, die Gesamtanlageneffektivität (OEE) zu maximieren, indem Anlagenverluste systematisch eliminiert werden. TPM wurde in den 1970er Jahren bei Denso (Toyota-Gruppe) in Japan eingeführt; das Japan Institute of Plant Maintenance (JIPM) und Seiichi Nakajima haben es zum System ausgearbeitet. Auch das Lean Enterprise Institute führt TPM auf Denso in der Toyota-Gruppe zurück.
Der Kerngedanke: Instandhaltung ist nicht die Aufgabe einer einzelnen Abteilung, sondern die Verantwortung aller Mitarbeitenden, die mit der Anlage arbeiten. Der Maschinenbediener reinigt, prüft und wartet seine Anlage selbst (autonome Instandhaltung), während die Instandhaltungsabteilung sich auf komplexe präventive und prädiktive Maßnahmen konzentriert. „Total" bedeutet: Alle Mitarbeitenden, alle Anlagen, alle Verlustarten.
Die Six Big Losses: Was TPM eliminieren soll
TPM adressiert gezielt sechs Verlustarten, die die OEE reduzieren. Jede Verlustart ordnet sich einem der drei OEE-Faktoren zu:
| OEE-Faktor | Verlustart | Beispiel in der Fertigung |
|---|---|---|
| Verfügbarkeit | 1. Anlagenausfälle (Breakdowns) | Motorschaden, Steuerungsfehler, Hydraulikleck |
| 2. Rüsten und Einstellen | Werkzeugwechsel, Materialwechsel, Anlaufphase nach Stillstand | |
| Leistung | 3. Kurzstillstände (Minor Stops) | Materialstau, Sensorblockade, Verklemmung (unter 5 Minuten) |
| 4. Reduzierte Geschwindigkeit | Anlage läuft langsamer als Idealtakt, weil Verschleiß oder Parametereinstellung nicht optimal ist | |
| Qualität | 5. Ausschuss und Nacharbeit | Maßabweichungen, Oberflächenfehler, Montagefehler |
| 6. Anlaufverluste (Yield Loss) | Teile, die nach dem Anfahren oder Rüsten bis zum stabilen Prozess produziert werden und nicht den Spezifikationen entsprechen |
In der Praxis zeigt sich ein wiederkehrendes Muster: Die Verlustarten 3 (Kurzstillstände) und 4 (reduzierte Geschwindigkeit) machen zusammen oft 25 bis 40 % der Gesamtverluste aus, werden aber bei manueller Erfassung selten vollständig erkannt. Kurzstillstände unter 2 Minuten werden vom Bediener häufig nicht dokumentiert, weil er sie sofort behebt. Erst eine automatische Stillstandserfassung über ein MES macht diese Mikroverluste sichtbar.
Die 8 Säulen von TPM
Das TPM-Modell nach JIPM basiert auf einem Fundament (5S: Ordnung und Sauberkeit) und 8 Säulen. Jede Säule adressiert einen spezifischen Aspekt der Anlagenproduktivität:
| Säule | Was passiert? | Wer ist verantwortlich? |
|---|---|---|
| 1. Autonome Instandhaltung (Jishu Hozen) | Maschinenbediener übernehmen Reinigung, Schmierung, Sichtprüfung und einfache Wartungsaufgaben. Sie erkennen Abweichungen frühzeitig. | Maschinenbediener, unterstützt durch Instandhaltung |
| 2. Geplante Instandhaltung (Keikaku Hozen) | Zeitbasierte und zustandsbasierte Wartungspläne. Ziel: von reaktiver zu präventiver Instandhaltung wechseln. | Instandhaltungsabteilung |
| 3. Fokussierte Verbesserung (Kobetsu Kaizen) | Kleine, crossfunktionale Teams analysieren die größten Verlustquellen (Pareto) und erarbeiten Gegenmaßnahmen. Werkzeuge: Why-Why-Analyse, Ishikawa-Diagramm. | Crossfunktionale Teams (Produktion, Instandhaltung, Qualität) |
| 4. Schulung und Training | Systematische Qualifizierung der Bediener in Maschinenkenntnis, Fehlererkennung und Wartungstechniken. Ziel: Null Bedienfehler. | Schulungsabteilung, Instandhaltung, Schichtführung |
| 5. Anlaufmanagement (Early Equipment Management) | Erfahrungen aus bestehenden Anlagen fließen in die Beschaffung und Inbetriebnahme neuer Anlagen ein. Ziel: Anlaufverluste minimieren. | Anlagenplanung, Instandhaltung, Produktion |
| 6. Qualitätserhaltung (Hinshitsu Hozen) | Anlagenzustand so halten, dass Null-Fehler-Produktion möglich ist. Korrelation von Anlagenzustand und Qualitätsergebnissen. | Qualitätsmanagement, Instandhaltung |
| 7. TPM in administrativen Bereichen (Office TPM) | TPM-Prinzipien auf unterstützende Prozesse übertragen: Auftragsabwicklung, Materialdisposition, Arbeitsvorbereitung. | Arbeitsvorbereitung, Disposition, Verwaltung |
| 8. Arbeitssicherheit und Umwelt | Null Unfälle, null Umweltvorfälle. Sicherheitsaspekte in alle Instandhaltungs- und Produktionsprozesse integrieren. | Alle Bereiche, HSE-Abteilung |
In der Praxis starten die meisten Fertigungsbetriebe mit den Säulen 1 (Autonome Instandhaltung) und 3 (Fokussierte Verbesserung), weil sie den schnellsten messbaren Effekt auf die OEE haben. Die übrigen Säulen werden schrittweise hinzugefügt.
Autonome Instandhaltung: Die 7 Stufen nach JIPM
Autonome Instandhaltung ist die Säule mit dem größten Hebel in der diskreten Fertigung. Die Umsetzung folgt einem definierten 7-Stufen-Modell:
| Stufe | Maßnahme | Ergebnis |
|---|---|---|
| 1. Grundreinigung | Anlage gründlich reinigen, dabei Verschleiß, Leckagen und Anomalien erkennen | Sichtbare Abweichungen werden entdeckt, die vorher unter Schmutz und Öl verborgen waren |
| 2. Verschmutzungsquellen beseitigen | Ursachen für Verschmutzung und schwer zugängliche Stellen eliminieren | Reinigungsaufwand sinkt, Zugänglichkeit steigt |
| 3. Standards definieren | Checklisten für Reinigung, Schmierung und Sichtprüfung erstellen | Reproduzierbare Wartungsroutinen, unabhängig vom Bediener |
| 4. Allgemeine Inspektion | Bediener werden geschult, Maschinenkomponenten systematisch zu inspizieren | Bediener erkennen Abweichungen selbstständig |
| 5. Autonome Inspektion | Inspektionsstandards mit Produktionsabläufen integrieren | Inspektion wird Teil des normalen Produktionsablaufs |
| 6. Standardisierung | Standards auf alle Anlagen übertragen, Best Practices verbreiten | Einheitliche Wartungsqualität über alle Schichten und Anlagen |
| 7. Selbstständige Verwaltung | Bediener verwalten ihre Wartungsaktivitäten eigenständig und treiben Verbesserungen voran | Instandhaltung wird zur Routine, Bediener sind vollständig befähigt |
Die meisten TPM-Initiativen scheitern an Stufe 3. Ohne dokumentierte Standards fallen die Teams nach wenigen Wochen in alte Muster zurück. In der Praxis zeigt sich: Werke, die Stufe 3 sauber implementieren und die Einhaltung der Standards über ein MES oder Shopfloor-System nachverfolgen, halten die Verbesserungen dauerhaft.
Was eine Stunde ungeplanter Stillstand kostet
TPM rechnet sich über die Vermeidung ungeplanter Ausfälle. Eine einfache Rechnung zeigt den Hebel:
Annahmen: Maschinenstundensatz 120 €/h. Die Anlage hat im Durchschnitt 2 ungeplante Ausfälle pro Woche mit je 45 Minuten Dauer. 48 Arbeitswochen pro Jahr.
Jährliche ungeplante Stillstandszeit: 2 × 0,75 h × 48 = 72 Stunden pro Jahr
Direkte Kosten: 72 h × 120 € = 8.640 € pro Anlage pro Jahr
Dazu kommen indirekte Kosten: Eilbestellung von Ersatzteilen (25 bis 50 % Aufpreis), Überstunden für Instandhaltung, entgangene Ausbringung, Folgestillstände nachgelagerter Prozesse. In der Praxis liegen die Gesamtkosten ungeplanter Stillstände 2 bis 3× höher als die reinen Maschinenstundenkosten. Für die Beispielanlage: 17.000 bis 26.000 € pro Jahr.
Ein TPM-Programm, das die ungeplante Stillstandszeit um 40 % reduziert (ein realistischer Wert in den ersten 12 Monaten), spart an dieser einen Anlage 7.000 bis 10.000 € pro Jahr. Bei einem Werk mit 20 Anlagen: 140.000 bis 200.000 € pro Jahr.
TPM vs. Predictive Maintenance: Ergänzung, nicht Ersatz
TPM und Predictive Maintenance werden häufig als Alternativen dargestellt. In der Praxis ergänzen sie sich:
| Kriterium | TPM | Predictive Maintenance |
|---|---|---|
| Ansatz | Organisatorisch und kulturell: Alle Mitarbeitenden übernehmen Verantwortung für die Anlagen | Technologisch: Sensordaten und Algorithmen prognostizieren den Ausfallzeitpunkt |
| Typische Maßnahmen | Reinigung, Schmierung, Sichtprüfung, Checklisten, Schulung | Schwingungsanalyse, Thermografie, Ölanalyse, Machine-Learning-Modelle |
| Investition | Gering (vor allem Arbeitszeit und Schulung) | Hoch (Sensorik, Dateninfrastruktur, Analyseplattform) |
| Wirkungshorizont | Sofort (Grundreinigung und Inspektion decken sofortige Probleme auf) | Mittelfristig (braucht Trainingsdaten, typischerweise 3 bis 6 Monate) |
| Voraussetzung | Managementunterstützung, Schulung, Disziplin | Zuverlässige Prozessdaten, MES/SCADA, Data Engineering |
Die Reihenfolge in der Praxis: Erst TPM, dann Predictive Maintenance. Ohne saubere Basisinstandhaltung (Stufe 1 bis 3 der autonomen Instandhaltung) liefern Predictive-Maintenance-Algorithmen unzuverlässige Ergebnisse, weil Grundverschleiß und vermeidbare Ausfälle die Datenbasis verfälschen. TPM schafft die Anlagen-Grundlinie, auf der Predictive Maintenance aufbauen kann.
Wie MES-Daten das TPM-Programm stützen
TPM braucht Daten. Ohne objektive Stillstandserfassung ist jede TPM-Maßnahme eine Annahme. Ein Manufacturing Execution System (MES) liefert die drei Datentypen, die jedes TPM-Programm benötigt:
| Datenpunkt | Wozu für TPM? |
|---|---|
| Stillstände nach Ursache, Anlage und Schicht | Pareto-Analyse der größten Verlustquellen. Lenkt die fokussierte Verbesserung (Säule 3) auf die Stillstände mit dem größten Hebel. |
| OEE-Trend pro Anlage über Wochen und Monate | Zeigt, ob TPM-Maßnahmen dauerhaft wirken oder ob die Verfügbarkeit nach dem Workshop wieder abfällt (Rückfall-Erkennung). |
| Alarme und Prozessdaten mit Zeitstempel | Korrelation von SPS-Alarmen mit Stillständen. Ermöglicht die Root-Cause-Analyse: Welcher Alarm trat vor dem Ausfall auf? Wie oft wiederholt sich das Muster? |
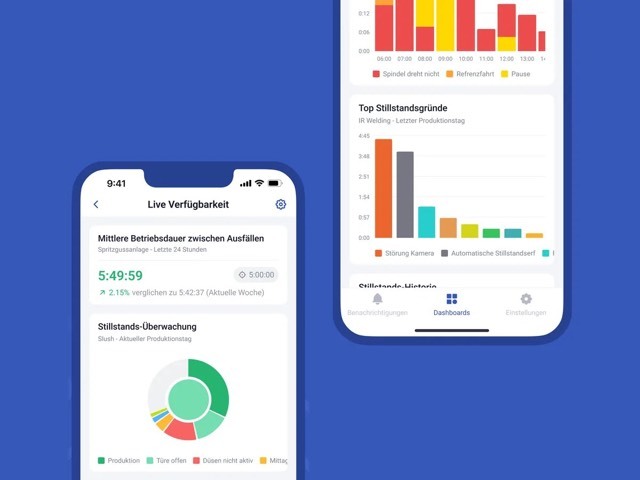
Bei SYMESTIC werden Stillstände automatisch erfasst und im Downtime Analyzer nach Ursache, Anlage und Zeitraum als Pareto dargestellt. Der Event & Alarm Analyzer zeigt die Korrelation zwischen Maschinenalarmen und Verfügbarkeitsverlusten und beantwortet die Frage: Welche Alarme verursachen die meisten Stillstandsminuten?
Bei Schmiedetechnik Plettenberg, einem metallverarbeitenden Betrieb mit stark variierenden Auftragsgrößen und anspruchsvollen Rüstvorgängen, wurde SYMESTIC als Grundlage für die strukturierte Verlustanalyse eingeführt. Thorsten Manns, Technischer Leiter, beschreibt den Effekt: „SYMESTIC verschafft uns eine durchgängige Echtzeittransparenz, die wir in dieser Form vorher nicht hatten. Dadurch können wir schneller eingreifen und unsere Prozesse deutlich stabiler steuern." Das ist die Voraussetzung für TPM-Säule 3 (Fokussierte Verbesserung): ohne Daten keine Priorisierung, ohne Priorisierung keine wirksame Maßnahme.
Bei Meleghy Automotive, einem Automobilzulieferer mit 4 Werken, wird die OEE-Erfassung an den wichtigsten Prozessschritten genutzt, um Stillstände werksübergreifend zu vergleichen. Ergebnis: 10 % Reduktion von Stillstandszeiten, 7 % mehr Ausbringung.
TPM und OEE: Der direkte Zusammenhang
OEE ist die Leitkennzahl von TPM. Jede der Six Big Losses reduziert einen der drei OEE-Faktoren. Jede TPM-Maßnahme zielt auf die Verbesserung mindestens eines Faktors.
Beispiel: Eine Anlage hat eine OEE von 62 %. Die Pareto-Analyse zeigt: 35 % der Verluste entfallen auf ungeplante Stillstände (Verfügbarkeit), 40 % auf Kurzstillstände und reduzierte Geschwindigkeit (Leistung), 25 % auf Ausschuss und Anlaufverluste (Qualität). TPM adressiert alle drei Bereiche gleichzeitig: Autonome Instandhaltung reduziert ungeplante Ausfälle. Fokussierte Verbesserung eliminiert die häufigsten Kurzstillstände. Qualitätserhaltung korreliert Anlagenzustand mit Ausschussrate.
Bei SYMESTIC werden alle drei OEE-Faktoren automatisch berechnet und im OEE-Dashboard als Trend dargestellt. Der Downtime Analyzer zeigt die Verfügbarkeitsverluste, der Scrap Analyzer die Qualitätsverluste und der Production Line Analyzer die Leistungsverluste. Jede TPM-Maßnahme wird im OEE-Trend sichtbar, ohne manuelles Reporting.
Häufige Fragen zu Total Productive Maintenance
Was sind die 8 Säulen von TPM?
Autonome Instandhaltung, Geplante Instandhaltung, Fokussierte Verbesserung (Kobetsu Kaizen), Schulung und Training, Anlaufmanagement, Qualitätserhaltung, TPM in administrativen Bereichen und Arbeitssicherheit/Umwelt. Das Fundament bildet 5S (Ordnung und Sauberkeit).
Was sind die Six Big Losses?
Die sechs Verlustarten, die TPM eliminieren soll: Anlagenausfälle und Rüsten/Einstellen (Verfügbarkeit), Kurzstillstände und reduzierte Geschwindigkeit (Leistung), Ausschuss/Nacharbeit und Anlaufverluste (Qualität). Zusammen decken sie alle OEE-Verlustquellen ab.
Wie hängen TPM und OEE zusammen?
OEE ist die Leitkennzahl von TPM. Jede TPM-Maßnahme zielt auf die Verbesserung mindestens eines OEE-Faktors (Verfügbarkeit, Leistung, Qualität). Die OEE macht den Effekt der TPM-Maßnahmen messbar und zeigt, ob Verbesserungen dauerhaft halten.
Was ist der Unterschied zwischen TPM und Predictive Maintenance?
TPM ist ein organisatorischer Ansatz: Alle Mitarbeitenden übernehmen Verantwortung für die Anlagen. Predictive Maintenance ist ein technologischer Ansatz: Sensordaten und Algorithmen prognostizieren Ausfälle. In der Praxis ergänzen sie sich. TPM sollte zuerst eingeführt werden, weil es die Anlagen-Grundlinie schafft, auf der Predictive Maintenance aufbauen kann.
Brauche ich ein MES für TPM?
Nicht für die Grundreinigung (Stufe 1), aber für die Fokussierte Verbesserung (Säule 3) und die Wirksamkeitsmessung. Ohne automatische Stillstandserfassung und Pareto-Analyse fehlt die Datenbasis für die Priorisierung der Maßnahmen. Manuelle Stillstandserfassung unterschätzt Kurzstillstände um 25 bis 40 %.
Wie sich TPM im eigenen Betrieb mit Echtzeitdaten aus der Fertigung statt mit Wartungsplänen allein unterlegen lässt, zeigt eine kostenlose Demo am eigenen Anwendungsfall.
Kosten = Stillstandsstunden × Kosten je Stunde
Was kostet Sie eine Stunde Stillstand?
Rechnen Sie mit Ihren eigenen Werten aus, was Stillstand an Ihrer Anlage pro Stunde, Woche und Jahr kostet. Ohne Anmeldung.
Wissen, warum die Linie stand, nicht nur wie lange
SYMESTIC erkennt jeden Stillstand an der Maschine, der Werker wählt den Grund. Meleghy Automotive senkte mit SYMESTIC die Stillstandszeiten um 10 %.
−10 %Stillstandszeiten
Automobilzulieferer senkte Stillstandszeiten um 10 %
Meleghy Automotive steigerte zudem die Ausbringung um 7 %. Start an einer Pressenstraße, nach sechs Monaten lief SYMESTIC in allen vier Werken.

Über den Autor
Christian FiegHead of Sales
Six Sigma Black Belt mit über 25 Jahren in der Fertigungsindustrie, zuvor bei Johnson Controls, Visteon, iTAC und Dürr. Autor des Buchs „OEE: Eine Zahl, viele Lügen“.
Alle Beiträge von Christian Fieg