




Inhalt
Was sind Leistungskennzahlen in der Fertigung?
Leistungskennzahlen (KPIs) in der Fertigung sind messbare Grössen, die zeigen, wie gut eine Produktion arbeitet: Wie viel wird produziert? Wie lange stehen die Maschinen? Wie hoch ist der Ausschuss? Wie schnell läuft die Anlage im Vergleich zu dem, was sie leisten könnte?
Der Unterschied zwischen Leistungskennzahlen und dem, was die meisten Betriebe heute haben: Die meisten Betriebe haben Zahlen. Stückzahlen auf Papier, Stillstandszeiten aus dem Kopf, OEE-Werte in einer Excel-Tabelle. Aber Zahlen sind noch keine Kennzahlen. Eine Kennzahl ist erst dann eine Kennzahl, wenn sie auf verlässlichen Daten basiert, einheitlich berechnet wird, vergleichbar ist (Schicht zu Schicht, Maschine zu Maschine, Werk zu Werk) und zu einer Entscheidung führt.
In der Praxis scheitern Leistungskennzahlen nicht an der Formel. Sie scheitern an der Datenqualität. Wer Stillstandszeiten manuell erfasst, misst keine Mikrostopps. Wer Stückzahlen am Schichtende aufschreibt, erfasst keine Taktzeit-Verluste. Wer Ausschuss per Strichliste zählt, hat keine Korrelation zum Prozessparameter. Die Formel für OEE ist trivial. Die Herausforderung ist, die drei Eingangsgrössen (Verfügbarkeit, Leistung, Qualität) automatisch, sekundengenau und lückenlos zu erfassen. Wie Stillstände und Taktzeiten automatisch aus der Maschine kommen, zeigt die Seite MDE-Software.
Die Formel selbst lässt sich mit eigenen Zahlen schnell prüfen: OEE berechnen.

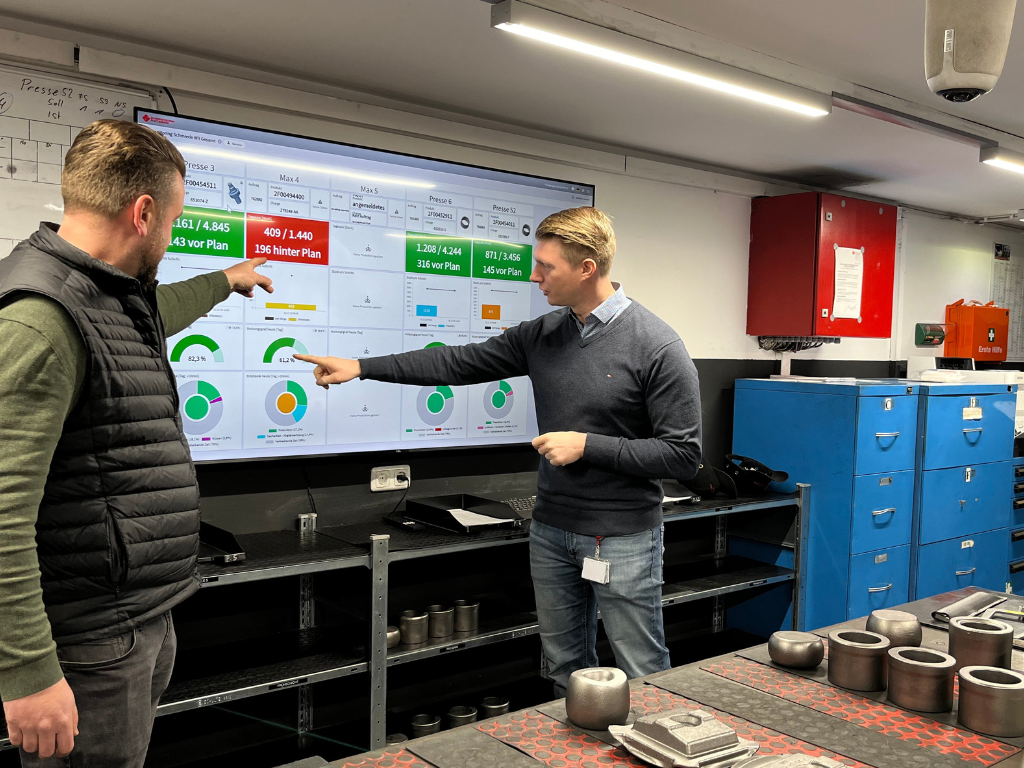
Wie Schmiedetechnik Plettenberg die Pressen-Performance datenbasiert steigert
- Echtzeit-OEE direkt an jeder Presse
- Stillstandsgründe lückenlos dokumentiert
- Schichtübergaben mit harten Zahlen
- Schnelle Reaktion bei Störungen & Engpässen
 Case Study
Die wichtigsten Leistungskennzahlen in der Fertigung
| Kennzahl | Was sie misst | Formel | Typischer Zielwert |
|---|---|---|---|
| OEE | Gesamtanlageneffektivität: Wie viel der theoretisch möglichen Produktion wird tatsächlich als Gutteile ausgebracht? | Verfügbarkeit x Leistung x Qualität | 65-85 % (branchenabhängig) |
| Verfügbarkeit | Wie viel der geplanten Produktionszeit läuft die Maschine tatsächlich? | Laufzeit / geplante Produktionszeit | 85-95 % |
| Leistungsgrad | Wie schnell läuft die Maschine im Vergleich zur Solltaktzeit? | (Stückzahl x Solltaktzeit) / Laufzeit | 90-98 % |
| Qualitätsrate | Wie viel Prozent der produzierten Teile sind Gutteile? | Gutteile / Gesamtstückzahl | 95-99,5 % |
| Stillstandszeit | Wie lange steht die Maschine insgesamt (geplant + ungeplant)? | Geplante Produktionszeit - Laufzeit | So niedrig wie möglich |
| MTBF | Mittlere Zeit zwischen zwei Ausfällen (Mean Time Between Failures) | Gesamtlaufzeit / Anzahl Ausfälle | Branchenabhängig |
| MTTR | Mittlere Reparaturzeit (Mean Time To Repair) | Gesamte Reparaturzeit / Anzahl Reparaturen | So niedrig wie möglich |
| Ausschussrate | Anteil der Schlechtteile an der Gesamtproduktion | Schlechtteile / Gesamtstückzahl | Unter 1-3 % (branchenabhängig) |
| Rüstzeit | Zeit vom letzten Gutteil des alten Auftrags bis zum ersten Gutteil des neuen Auftrags | Direkte Messung (Zeitstempel) | SMED-Ziel: unter 10 Minuten |
| Taktzeit | Zeit zwischen zwei aufeinanderfolgenden Teilen | Direkte Messung (Taktimpuls-Abstand) | Gleich oder unter Solltaktzeit |
Die ersten vier Kennzahlen (OEE, Verfügbarkeit, Leistungsgrad, Qualitätsrate) bilden zusammen das OEE-Framework. Die OEE ist die verdichtete Kennzahl, die drei Faktoren sind die Aufschlüsselung. Wer nur OEE misst, weiss, dass etwas nicht stimmt. Wer die drei Faktoren misst, weiss, wo das Problem liegt. Wie eine belastbare Leistungsmessung in der Fertigung aufgebaut ist, zeigt ein eigener Beitrag.
Warum manuelle Leistungskennzahlen nicht funktionieren
In den meisten Betrieben werden Leistungskennzahlen manuell erfasst. Der Schichtführer schreibt die Stückzahl auf, schätzt die Stillstandszeit und klassifiziert den Stillstand aus der Erinnerung. Am Montagmorgen liegt ein Schichtbericht auf dem Tisch des Produktionsleiters.
Das Problem: Diese Zahlen sind systematisch verzerrt.
| Was manuell erfasst wird | Was fehlt | Auswirkung auf die Kennzahl |
|---|---|---|
| Stückzahl am Schichtende | Taktzeit-Verluste (Maschine läuft langsamer als Soll) | Leistungsgrad wird zu hoch ausgewiesen |
| Grössere Stillstände (ab 5-10 Minuten) | Mikrostopps (10-90 Sekunden, 80-120 pro Schicht) | Verfügbarkeit wird 5-15 Prozentpunkte zu hoch ausgewiesen |
| Stillstandsgrund aus der Erinnerung | Exakte Stillstandsdauer, zeitliche Korrelation mit Prozessparametern | Pareto-Analyse ist unbrauchbar (falsche Rangfolge) |
| Ausschuss am Schichtende gezählt | Wann genau der Ausschuss entstanden ist, bei welchen Prozessparametern | Qualitätsrate ist korrekt, aber Ursachenanalyse ist unmöglich |
| Nachtschicht: "Alles lief normal" | Mikrostopps, Taktzeit-Verluste, nicht dokumentierte Stillstände | OEE der Nachtschicht wird systematisch zu hoch ausgewiesen |
In der Praxis weicht die manuell geschätzte OEE um 5 bis 15 Prozentpunkte von der automatisch erfassten OEE ab. Bei einem Maschinenstundensatz von 80 bis 120 Euro und 16 Stunden Betrieb pro Tag bedeuten 10 Prozentpunkte Abweichung 130 bis 190 Euro pro Maschine und Tag an unsichtbarem Verlust.
Rechenbeispiel: Was unsichtbare Verluste kosten
Ausgangslage: Ein Kunststoffverarbeiter betreibt 12 Spritzgussmaschinen. Maschinenstundensatz: 110 Euro. Betrieb: 3 Schichten, 24 Stunden pro Tag, 230 Produktionstage pro Jahr. Geschätzte OEE (vom Schichtführer): 82 %. Einen Überblick über die wichtigsten Produktivitätskennzahlen gibt ein eigener Beitrag.
Nach 4 Wochen automatischer Erfassung: Die tatsächliche OEE liegt bei 69 %. 13 Prozentpunkte niedriger als geschätzt.
| Verlustursache | Vorher sichtbar? | Anteil am Gesamtverlust | Kosten pro Monat (12 Maschinen) |
|---|---|---|---|
| Taktzeit-Verluste (Maschine läuft 8-12 % langsamer als Soll) | Nein | 32 % | 25.259 Euro |
| Mikrostopps (Entnahme-Fehler, Anguss-Störung) | Nein | 22 % | 17.366 Euro |
| Rüstzeit (tatsächlich 40 % länger als geplant) | Teilweise | 20 % | 15.787 Euro |
| Ungeplante technische Stillstände | Ja (die grossen) | 16 % | 12.630 Euro |
| Anlaufausschuss nach Farbwechsel / Werkzeugwechsel | Teilweise | 10 % | 7.894 Euro |
| Gesamtverlust (13 Prozentpunkte OEE-Differenz) | 100 % | 78.936 Euro/Monat |
Von den 78.936 Euro Gesamtverlust pro Monat waren 54 % (Taktzeit-Verluste + Mikrostopps = 42.625 Euro) ohne automatische Erfassung komplett unsichtbar. Das sind 511.500 Euro pro Jahr an verlorener Kapazität, die ohne automatische Leistungskennzahlen niemand kennt. Grundlage dafür sind Maschinenzustandsdaten.
Leistungskennzahlen nach Rolle
Nicht jeder braucht dieselben Kennzahlen. Was der Werker am Shopfloor-Client sieht, ist nicht dasselbe wie das, was der COO im Monatsreport braucht.
| Rolle | Primäre Kennzahlen | Aktualisierung | Typische Ansicht |
|---|---|---|---|
| Werker / Bediener | Aktuelle Taktzeit, Stückzahl (Soll/Ist), Stillstandsgrund | Echtzeit (Sekunden) | Shopfloor-Client an der Maschine |
| Schichtführer | OEE pro Schicht, Top-3-Stillstandsursachen, Ausbringung vs. Plan | Echtzeit + Schichtbericht | Dashboard (Werksmonitor) |
| Produktionsleiter | OEE-Trend (Woche/Monat), Maschinenvergleich, Stillstands-Pareto, Rüstzeit-Trend | Täglich / Wöchentlich | Analyse-Dashboard, Berichte |
| Lean / KVP Manager | Verlustursachen-Pareto, Vorher/Nachher-Vergleich, Massnahmen-Wirksamkeit | Wöchentlich / Projektbezogen | Analyse-Dashboard, Export |
| Instandhaltung | MTBF, MTTR, Alarm-Pareto, technische Stillstände | Täglich + Echtzeit-Benachrichtigung | Alarm-Dashboard, Benachrichtigungen |
| COO / Werksleiter | OEE über alle Werke, Werksvergleich, Ausbringung, Stillstandskosten | Wöchentlich / Monatlich | Management-Dashboard, Berichte |
Automatische vs. manuelle Leistungskennzahlen
| Kriterium | Manuell (Papier, Excel) | Automatisch (MES) |
|---|---|---|
| Genauigkeit | 5-15 Prozentpunkte Abweichung bei OEE | Sekundengenau, lückenlos |
| Mikrostopps | Unsichtbar | Jeder Stopp erfasst |
| Taktzeit-Verluste | Unsichtbar (Maschine läuft ja) | Jedes Teil gemessen, Abweichung sofort sichtbar |
| Stillstandsklassifikation | Aus der Erinnerung, oft stundenlater | Am Shopfloor-Client sofort oder automatisch via SPS-Alarm |
| Nachtschicht | Lückenhaft, weniger dokumentiert | 24/7, jede Sekunde gleich |
| Verfügbarkeit der Daten | Stunden bis Tage nach Schichtende | Echtzeit |
| Vergleichbarkeit | Verschiedene Definitionen, verschiedene Excel-Vorlagen | Einheitliche Berechnung über alle Maschinen, Schichten, Werke |
| Aufwand | 15-30 Minuten pro Schicht pro Schichtführer | Null (automatisch) |
Wie SYMESTIC Leistungskennzahlen berechnet
Produktionskennzahlen automatisch berechnen ist das, was SYMESTIC tut. Das Modul heisst "Produktionskennzahlen" und ist der Kern der Plattform.
- Automatische Datenerfassung. SYMESTIC erfasst Laufzeit, Stillstand, Stückzahl und Taktzeit automatisch. Bei Bestandsanlagen über ein digitales I/O-Gateway (2-4 Stunden Installation, kein SPS-Eingriff). Bei modernen Steuerungen über OPC UA (volle Datentiefe inkl. Prozessparameter und SPS-Alarme).
- Einheitliche Berechnung. OEE, Verfügbarkeit, Leistung, Qualität werden über alle Maschinen, Schichten und Werke hinweg nach derselben Logik berechnet. Keine unterschiedlichen Excel-Definitionen. Keine Interpretationsspielräume. Bei Meleghy Automotive hat diese Konsistenz über 4 Werke zu 10 % Reduktion der Stillstandszeiten und 7 % Verbesserung der Ausbringung geführt.
- Stillstands-Pareto. Jeder Stillstand wird klassifiziert (technisch, Rüsten, Material, Organisation). Die Pareto-Analyse zeigt die Top-Verlustursachen nach Dauer, Häufigkeit und Kosten.
- Schicht- und Maschinenvergleich. Dieselbe Maschine, dieselbe Kennzahl, unterschiedliche Schichten. Oder: dieselbe Schicht, unterschiedliche Maschinen. Die Vergleiche zeigen, ob ein Problem an der Maschine liegt oder am Prozess.
- Echtzeit-Dashboards. Werksmonitor, Shopfloor-Client, Management-Dashboard. Jede Rolle sieht die Kennzahlen, die für ihre Entscheidung relevant sind.
- Automatisches Reporting und Benachrichtigungen. Schichtberichte per E-Mail, Benachrichtigungen bei Schwellenwertüberschreitungen, Export für das Management-Reporting. Kein manuelles Zusammentragen von Zahlen.
Drei Schritte zu verlässlichen Leistungskennzahlen
Schritt 1: Erste Maschinen anbinden, Ist-Zustand messen. Die kritischsten Maschinen werden über I/O-Gateways oder OPC UA angebunden. Nach 2 bis 4 Wochen zeigt die Datenbasis den tatsächlichen Ist-Zustand: reale OEE, reale Stillstandszeiten, reale Taktzeit. Der Vergleich mit den bisherigen manuellen Werten zeigt die Abweichung. Bei Klocke waren alle Linien am Standort in 3 Wochen angebunden.
Schritt 2: Stillstandsklassifikation einführen, Pareto nutzen. Jeder Stillstand wird am Shopfloor-Client klassifiziert oder automatisch über SPS-Alarme begründet. Die Pareto-Analyse zeigt die Top-3-Verlustursachen. Massnahmen werden gezielt auf die grössten Verluste gerichtet. Bei Carcoustics wurde die Stillstandsklassifikation auf 500+ Anlagen in allen Werken ausgerollt, innerhalb von 6 Monaten.
Schritt 3: KPI-basiertes Shopfloor Management einführen. Die Kennzahlen werden in das tägliche Shopfloor Meeting integriert: OEE der letzten Schicht, Top-Stillstandsursachen, offene Massnahmen. Das Produktionsmeeting basiert auf Fakten statt auf Schätzungen.
Häufige Fragen zu Leistungskennzahlen
Was ist die wichtigste Leistungskennzahl in der Produktion?
OEE (Overall Equipment Effectiveness) ist die wichtigste verdichtete Kennzahl, weil sie Verfügbarkeit, Leistung und Qualität in einer Zahl zusammenfasst. Aber OEE allein reicht nicht. Ohne die Aufschlüsselung in die drei Faktoren und ohne Stillstands-Pareto weiss man nur, dass etwas nicht stimmt, aber nicht, wo. Eine hohe OEE ist wertlos, wenn sie auf geschätzten Daten basiert. Eine niedrige, aber echte OEE ist der erste Schritt zur Verbesserung.
Wie viele Kennzahlen brauche ich?
Weniger als die meisten denken. Für den Start: OEE mit den drei Faktoren (Verfügbarkeit, Leistung, Qualität), Stillstandszeit mit Klassifikation und Stückzahl (Soll/Ist). Das sind die Grundlagen, die jede Maschine liefern sollte. Alles Weitere (MTBF, MTTR, Rüstzeit-Trend, Energieverbrauch pro Teil) wird ergänzt, wenn die Datenbasis steht und die Grundkennzahlen im Griff sind.
Wie unterscheiden sich Leistungskennzahlen von Produktionskennzahlen?
In der Praxis werden die Begriffe synonym verwendet. "Leistungskennzahlen" ist der allgemeinere Begriff (KPIs, Key Performance Indicators). "Produktionskennzahlen" ist der spezifischere Begriff für KPIs in der Fertigung (OEE, Verfügbarkeit, Stillstandszeit, Ausbringung). SYMESTIC verwendet den Begriff "Produktionskennzahlen" für das Kernmodul, das OEE, Verfügbarkeit, Leistung, Qualität, Stillstands-Pareto und Schichtvergleiche umfasst.
Wie schnell sehe ich Ergebnisse?
Die Maschinenanbindung über SYMESTIC erfolgt in 2 bis 4 Stunden pro Maschine. Ab dem ersten Tag fliessen Echtzeitdaten. Nach 2 bis 4 Wochen zeigt die Datenbasis den tatsächlichen Ist-Zustand und die Top-Verlustursachen.
Was ist der Unterschied zwischen einer Kennzahl und einer Metrik?
Eine Metrik ist ein Messwert (z. B. Stillstandszeit in Minuten). Eine Kennzahl (KPI) ist eine Metrik mit Kontext: Zielwert, Vergleich, Handlungsrelevanz. "Die Maschine stand 45 Minuten" ist eine Metrik. "Die Verfügbarkeit lag bei 72 % (Ziel: 90 %), Hauptursache: Werkzeugwechsler-Fehler, Massnahme erforderlich" ist eine Kennzahl.

Welche der eigenen Leistungskennzahlen sich automatisch statt manuell auswerten liessen, zeigt eine Live-Demo am eigenen Anwendungsfall.
Ihre unsichtbaren Verluste in Euro
Im kostenlosen 30-Minuten-Gespräch rechnen wir Stillstand, Rüsten und Ausschuss mit Ihren eigenen Zahlen in Euro um.
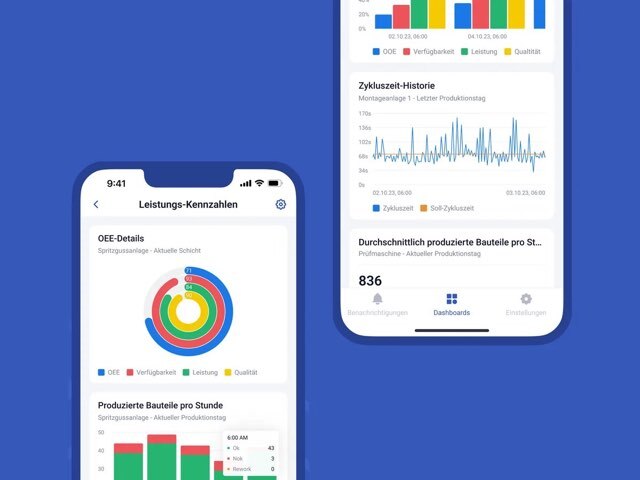
Ihre OEE live, statt am Monatsende in Excel
SYMESTIC misst Verfügbarkeit, Leistung und Qualität direkt an der Maschine. Die erste Anlage ist in unter drei Stunden angebunden, auch eine ältere.