




Inhalt
PPM (Parts per Million): Bedeutung und Formel
Parts Per Million (PPM) ist eine Qualitätskennzahl, die angibt, wie viele Teile pro eine Million gefertigter Einheiten fehlerhaft sind. Ein PPM-Wert von 50 bedeutet: Von 1.000.000 produzierten Teilen sind statistisch 50 defekt, das entspricht einer Fehlerquote von 0,005 %.
PPM ist damit feiner aufgelöst als Prozent (10⁻²) oder Promille (10⁻³). In der Automobilindustrie, der Medizintechnik und der Elektronikfertigung reichen Prozentangaben nicht aus, um Qualitätsniveaus sinnvoll zu unterscheiden. Eine Fehlerrate von 0,1 % klingt niedrig, entspricht aber 1.000 PPM.
Dasselbe Verhältnis eins zu einer Million steckt in ppm als Konzentrationsangabe, etwa für Gase in der Luft. In der Fertigung zählt PPM fehlerhafte Teile.
Wie sich eine Ausschussquote in ppm umrechnen lässt, zeigt der Rechner mit eigenen Stückzahlen: Ausschussquote berechnen.
Die Formel ist einfach:
PPM = (Anzahl fehlerhafter Teile / Gesamtanzahl produzierter Teile) × 1.000.000
Beispiel: 250.000 Teile produziert, 8 fehlerhafte Teile gefunden. PPM = (8 / 250.000) × 1.000.000 = 32 PPM.
PPM in Prozent umrechnen
1 % sind 10.000 PPM. Prozent mal 10.000 ergibt PPM, PPM geteilt durch 10.000 ergibt Prozent.
| Prozent | Promille | PPM |
|---|---|---|
| 1 % | 10 ‰ | 10.000 |
| 0,1 % | 1 ‰ | 1.000 |
| 0,01 % | 0,1 ‰ | 100 |
| 0,001 % | 0,01 ‰ | 10 |
| 0,0001 % | 0,001 ‰ | 1 |
PPM-Zielwerte und Sigma-Level
Einen allgemein gültigen PPM-Zielwert je Branche gibt es nicht. Der Zielwert steht in der Qualitätssicherungsvereinbarung mit dem Kunden und hängt von Teil, Merkmal und Risiko ab. Für die eigene Einordnung hilft der Zusammenhang mit dem Sigma-Level.
Der Zusammenhang zwischen PPM und Six Sigma ist direkt:
| Sigma-Level | PPM (fehlerhaft) | Yield (%) |
|---|---|---|
| 2σ | 308.537 | 69,15 % |
| 3σ | 66.807 | 93,32 % |
| 4σ | 6.210 | 99,38 % |
| 5σ | 233 | 99,977 % |
| 6σ | 3,4 | 99,99966 % |
Der Sprung von 4σ auf 5σ sieht in Prozentwerten marginal aus (99,38 % vs. 99,977 %). In PPM ist er groß: von 6.210 auf 233. Genau deshalb existiert PPM als Kennzahl: um diese Unterschiede sichtbar zu machen.
Die Tabelle folgt der Six-Sigma-Konvention: Sie nimmt an, dass sich der Mittelwert langfristig um 1,5σ verschiebt, und zählt die Fehler auf einer Seite der Toleranz. Für einen zentrierten Prozess mit beidseitiger Toleranz gilt eine andere Rechnung, und mit ihr arbeiten die Cpk-Angaben weiter unten: Cpk 1,33 bedeutet 4σ Abstand zu jeder Toleranzgrenze und rund 63 PPM, Cpk 2,0 bedeutet 6σ und rund 0,002 PPM.
PPM vs. DPMO vs. FPY vs. OEE: Wann welche Kennzahl
PPM ist nicht die einzige Qualitätskennzahl. In der Praxis laufen mehrere Kennzahlen parallel, jede mit einem anderen Fokus.
| Kennzahl | Was sie misst | Bezugsgröße | Stärke | Wann einsetzen |
|---|---|---|---|---|
| PPM | Fehlerhafte Teile pro Million | Produzierte Teile | Einfach, branchenübergreifend vergleichbar, vertraglich nutzbar | Lieferantenbewertung, Kunden-Reporting, IATF 16949 |
| DPMO | Fehler pro Million Fehlermöglichkeiten | Fehlermöglichkeiten pro Teil × Teile | Berücksichtigt Teilekomplexität | Six Sigma, komplexe Baugruppen mit vielen Prüfmerkmalen |
| FPY | Anteil fehlerfrei beim ersten Durchlauf | Erster Prozessdurchlauf | Zeigt verdeckte Nacharbeit auf | Interne Prozessverbesserung, Lean-Initiativen |
| OEE | Gesamtanlageneffektivität (Verfügbarkeit × Leistung × Qualität) | Einzelne Anlage | Kombiniert drei Verlustdimensionen | Anlagenoptimierung, Schichtsteuerung, TPM |
PPM und OEE hängen direkt zusammen: Die Qualitätskomponente der OEE berechnet sich aus Gutteilen geteilt durch Gesamtmenge. Wenn die PPM-Rate steigt, sinkt die OEE-Qualität. In der Praxis heißt das: Wer PPM-Probleme hat, sieht sie auch in der OEE, aber die OEE zeigt nicht, welche Fehler es sind. Dafür braucht es PPM mit Fehlerklassifizierung.
Warum PPM ohne automatische Datenerfassung scheitert
Die PPM-Formel ist trivial. Die Herausforderung liegt in der Datenqualität. Drei Szenarien aus der Praxis:
Szenario 1: Manuelle Erfassung auf Papier. Der Werker kreuzt auf einem Formular an, ob ein Teil OK oder NOK ist. Am Ende der Schicht tippt jemand die Zahlen in Excel. Problem: Mikro-Stillstände, bei denen Teile automatisch ausgeschleust werden, tauchen in der Zählung nicht auf. Nacharbeit, die erfolgreich war, wird oft nicht als Fehler gezählt. Ergebnis: Der PPM-Wert auf dem Papier sieht besser aus als die Realität.
Szenario 2: SPS-Signale ohne Kontext. Die Maschine erfasst OK/NOK digital. Besser als Papier. Aber: Ohne Zuordnung zu Fertigungsauftrag, Charge und Produktvariante ist die Analyse eingeschränkt. „Wir haben 35 PPM" ist eine Aussage. „Wir haben 35 PPM, davon 28 PPM bei Variante X an Station 7, und es korreliert mit Chargenwechsel des Rohstoffs Y" ist eine Handlungsanweisung.
Szenario 3: MES-gestützte Erfassung. Jedes Teil wird erfasst und dem Fertigungsauftrag zugeordnet, Fehler werden nach Grund klassifiziert. Fehlerbilder werden an der Station digital dokumentiert (Sichtprüfung mit Fehlerstelle und Fehlergrund). PPM-Werte stehen in Echtzeit zur Verfügung, aufgeschlüsselt nach Produkt, Linie, Schicht und Zeitraum.

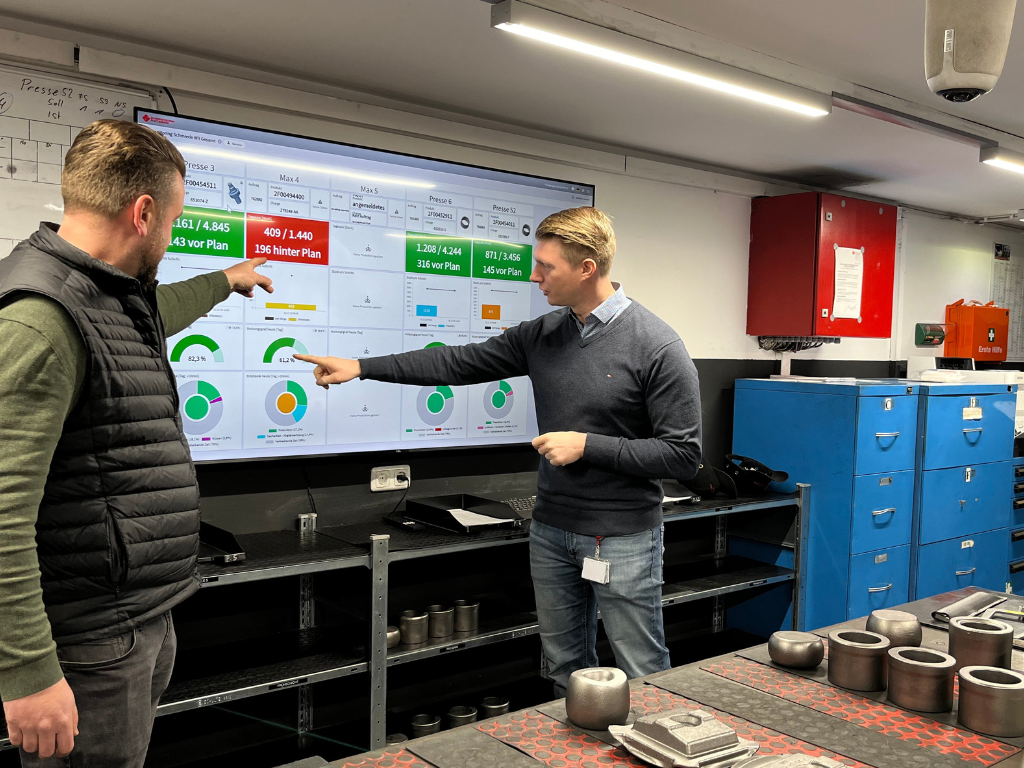
Wie Schmiedetechnik Plettenberg die Pressen-Performance datenbasiert steigert
- Echtzeit-OEE direkt an jeder Presse
- Stillstandsgründe lückenlos dokumentiert
- Schichtübergaben mit harten Zahlen
- Schnelle Reaktion bei Störungen & Engpässen
 Case Study
Die Null-PPM-Forderung: Was dahintersteckt und wie man damit umgeht
Die Forderung „Null PPM" steht in Lastenheften, in Lieferantenrahmenverträgen und auf Foliensätzen von Einkäufern. Als Prozessziel ist sie statistisch nicht erreichbar.
Ein tatsächlicher PPM-Wert von Null würde einen Fertigungsprozess ohne jede Varianz voraussetzen. Das gibt es nicht. Selbst bei einem Cpk-Wert von 2,0 liegt die theoretische Fehlerrate bei 0,002 PPM. Das ist extrem gut, aber nicht Null.
Was die Null-PPM-Forderung in der Praxis bedeutet:
- Für den OEM: „Wir erwarten, dass kein fehlerhaftes Teil bei uns ankommt." Das ist eine Forderung nach 100%-Absicherung, nicht nach Null Prozessvarianz.
- Für den Zulieferer: Die richtige Antwort ist nicht „Wir schaffen Null PPM", sondern ein Absicherungskonzept: Poka Yoke für bekannte Fehlertypen, 100%-Prüfung für sicherheitskritische Merkmale, SPC-Überwachung für prozessbedingte Drift und ein MES, das Abweichungen sofort sichtbar macht.
Typische Fehler beim PPM-Management
Fehler 1: PPM nur am Linienende messen. Wer PPM ausschließlich nach der Endkontrolle berechnet, sieht nur die Fehler, die durchgekommen sind. Die Nacharbeit, die erfolgreich war, taucht nicht auf. Ergebnis: Der PPM-Wert sieht gut aus, aber die wahren Verluste (Nacharbeitszeit, Materialverschwendung, Taktzeitverluste) bleiben verborgen. Besser: PPM an jedem Prozessschritt erfassen. Das ist der Unterschied zwischen „End-of-Line-PPM" und „In-Process-PPM". Ein MES kann beides parallel erfassen und zeigt so, an welchem Prozessschritt die Fehler entstehen.
Fehler 2: PPM ohne Fehlerklassifizierung. „Wir haben 35 PPM" ist eine Zahl. „Wir haben 35 PPM, davon 22 PPM Oberflächenfehler, 8 PPM Maßhaltigkeit, 5 PPM Montagefehler" ist eine Analyse. Ohne Fehlerklassifizierung ist keine Pareto-Priorisierung möglich, und ohne Priorisierung werden Ressourcen am falschen Fehler verschwendet. In SYMESTIC werden Ausschuss und Nacharbeit nach Gründen erfasst, von Hand oder automatisch aus dem Maschinensignal, und die Auswertung zeigt die häufigsten Fehlergründe und die Fehlerquote in Prozent oder PPM samt Verlauf.
Fehler 3: PPM-Zielwerte ohne Prozessfähigkeitsnachweis setzen. Ein OEM fordert < 10 PPM. Der Zulieferer sagt Ja und hofft, dass es klappt. Ohne Cpk-Nachweis ist das Wunschdenken. Ein Cpk von 1,33 (4σ) ergibt theoretisch 63 PPM. Wer < 10 PPM will, braucht rechnerisch rund Cpk 1,5. Das muss gemessen, nicht versprochen werden. SYMESTIC erfasst Prozessdaten wie Temperatur, Druck oder Kraft, in der Regel per OPC UA, und zeigt für einen Prozessparameter je Anlage Eingriffsgrenzen und Cp/Cpk.
Fehler 4: Interne und externe PPM vermischen. Interne PPM (im Werk gemessene Fehlerrate) und externe PPM (beim Kunden reklamierte Fehlerrate) sind zwei verschiedene Kennzahlen. Beide sind relevant, aber sie messen Verschiedenes. Interne PPM zeigt die Prozessqualität. Externe PPM zeigt die Wirksamkeit der Endabsicherung. Liegt die interne PPM deutlich über der externen, fängt die Endkontrolle Fehler ab, die der Prozess erzeugt. Steigen beide, erzeugt der Prozess mehr Fehler, als die Endkontrolle abfängt. Wie sich DPPM berechnen und senken lässt, zeigt ein eigener Beitrag.
PPM senken: Was in der Praxis funktioniert
Die klassische Antwort auf „Wie senke ich PPM?" lautet: DMAIC, FMEA, 8D, Ishikawa. Das sind die richtigen Methoden. Aber bevor eine einzige Methode greift, muss die Datenbasis stimmen.
Bei Schmiedetechnik Plettenberg war genau das der Ausgangspunkt: Produktionsdaten wurden überwiegend manuell erfasst, Abweichungen wurden erst im Nachgang erkannt. Thorsten Manns, Technischer Leiter, beschreibt es so: „SYMESTIC verschafft uns eine durchgängige Echtzeittransparenz, die wir in dieser Form vorher nicht hatten."
Wenn die Daten automatisch fließen, kann das KVP-Team an den richtigen Stellschrauben drehen, nicht nach Bauchgefühl.
Die Reihenfolge, die in der Praxis funktioniert:
- Automatische Datenerfassung einführen (digitale Signale, OPC-UA, IoT-Gateways)
- Fehler klassifizieren und zuordnen (nach Station, Produkt, Schicht, Charge)
- Pareto-Analyse der Top-Fehler (häufigste Fehlergründe nach Anzahl oder Kosten)
- Root-Cause-Analyse der Top-3-Fehler (5-Why, Ishikawa, Korrelation mit Prozessdaten)
- Poka-Yoke-Maßnahmen für die häufigsten Fehlertypen (mechanisch oder digital)
- SPC-Überwachung der korrigierten Prozesse (um sicherzustellen, dass die Verbesserung hält)
- PPM-Trend überwachen (nicht den Absolutwert, sondern die Entwicklung über Zeit)
Besonderheiten bei kleinen Losgrössen
PPM ist eine hochgerechnete Kennzahl. Bei 1.000.000 produzierten Teilen pro Monat ist ein PPM-Wert von 32 statistisch belastbar: 32 reale Fehler. Bei 5.000 Teilen pro Monat ist ein einzelner Fehler bereits 200 PPM. Zwei Fehler: 400 PPM. Das Ergebnis schwankt stark und bildet nicht die tatsächliche Prozessqualität ab.
Empfehlungen für kleine Losgrößen:
- PPM über längere Zeiträume aggregieren (Quartal statt Monat), um statistische Aussagekraft zu gewinnen
- Solange ein einzelner Fehler den Wert stark verschiebt (bei 50.000 Teilen sind das 20 PPM je Fehler), PPM als Richtgröße nutzen, aber nicht als alleinige Steuerungskennzahl
- Ergänzend FPY (First Pass Yield) einsetzen, der bei jeder Losgröße direkt messbar ist
- Bei Produktwechseln: gruppenspezifische PPM-Werte nach Produktfamilie berechnen statt über alle Produkte hinweg
Häufige Fragen zu Parts Per Million (PPM)
Was ist ein guter PPM-Wert?
Einen allgemein gültigen Wert gibt es nicht. Der Zielwert steht in der Qualitätssicherungsvereinbarung mit dem Kunden und hängt von Teil, Merkmal und Risiko ab. Aussagekräftiger als ein einzelner Monatswert ist der Trend, und der Cpk zeigt, ob der Prozess den Zielwert dauerhaft halten kann.
Wie hängen PPM und Sigma-Level zusammen?
Direkt. 6σ entspricht 3,4 PPM, 5σ entspricht 233 PPM, 4σ entspricht 6.210 PPM. Die Sigma-Level-Berechnung berücksichtigt einen 1,5σ-Shift (langfristige Prozessverschiebung), weshalb 6σ nicht bei 0,002 PPM, sondern bei 3,4 PPM liegt. Der Sigma-Level wird in der Praxis über die Prozessfähigkeit (Cpk) nachgewiesen, nicht über die PPM-Rate direkt.
Was ist der Unterschied zwischen PPM und DPMO?
PPM zählt fehlerhafte Teile. DPMO (Defects Per Million Opportunities) zählt Fehler pro Fehlermöglichkeit. Ein Teil mit 20 Prüfmerkmalen hat 20 Fehlermöglichkeiten. Wenn 2 Merkmale fehlerhaft sind, zählt das Teil in der PPM-Statistik als ein fehlerhaftes Teil, in der DPMO-Statistik als zwei Fehler bei 20 Möglichkeiten: 2 ÷ 20 × 1.000.000 = 100.000 DPMO. DPMO ist fairer beim Vergleich unterschiedlich komplexer Produkte. PPM ist einfacher und wird in Lieferantenvereinbarungen verwendet.
Brauche ich ein MES für PPM-Tracking?
Für den Einstieg nicht. Excel und manuelle Erfassung funktionieren bei wenigen Linien und niedrigem Volumen. Aber: Manuelle Erfassung unterschätzt die reale PPM-Rate häufig, weil Mikro-Stillstände, automatische Ausschleusung und erfolgreiche Nacharbeit oft nicht erfasst werden. In SYMESTIC kommen Ausschuss und Nacharbeit von Hand oder automatisch aus dem Maschinensignal, jeweils mit Grund, und die Fehlerquote erscheint in Prozent oder PPM samt Verlauf.
Ist Null PPM realistisch?
Nein. Null PPM würde einen Prozess ohne jede statistische Varianz voraussetzen. Selbst bei Cpk 2,0 liegt die theoretische Fehlerrate bei 0,002 PPM. Was Null-PPM-Forderungen in der Praxis bedeuten: Kein fehlerhaftes Teil darf beim Kunden ankommen. Die Antwort darauf ist ein Absicherungskonzept (Poka Yoke, 100%-Prüfung kritischer Merkmale, SPC), kein unrealistisches PPM-Ziel.
Wie Gutteile und Ausschuss je Anlage und Schicht automatisch erfasst werden, zeigt eine kostenlose Live-Demo am eigenen Anwendungsfall. Was das kostet, steht auf der Preisseite.
Was Ihre Fehlerquote im Jahr kostet
Im kostenlosen 30-Minuten-Gespräch rechnen wir Ihre PPM- und Ausschusszahlen mit Ihren eigenen Werten in Jahreskosten um. Keine Software-Demo.

Über den Autor
Christian FiegHead of Sales
Six Sigma Black Belt mit über 25 Jahren in der Fertigungsindustrie, zuvor bei Johnson Controls, Visteon, iTAC und Dürr. Autor des Buchs „OEE: Eine Zahl, viele Lügen“.
Alle Beiträge von Christian Fieg