




Inhalt
- Was ist der Unterschied zwischen Planned und Unplanned Downtime?
- Warum die Unterscheidung für die OEE entscheidend ist
- Was genau als Planned Downtime zählt und was nicht
- Was passiert, wenn die Klassifizierung nicht stimmt: Vier Konsequenzen
- Wie saubere Stillstandsklassifizierung in der Praxis funktioniert
- Kundenbeispiele: Stillstandsklassifizierung in der Praxis
- Häufige Fragen zu Planned vs. Unplanned Downtime
Was ist der Unterschied zwischen Planned und Unplanned Downtime?
Planned Downtime (geplanter Stillstand) ist jede Zeit, in der eine Maschine bewusst nicht produzieren soll. Pausen und Betriebsferien gehören immer dazu; ob Rüsten und Wartung als Verlust zählen, muss werksweit schriftlich festgelegt sein. Diese Zeiten sind vorher bekannt, im Schichtplan hinterlegt und Teil des Produktionskonzepts.
Unplanned Downtime (ungeplanter Stillstand) ist jede Zeit, in der eine Maschine produzieren soll, aber nicht kann. Technische Störung, Materialengpass, Werkzeugbruch, Bedienfehler, fehlende Freigabe. Diese Zeiten sind nicht vorhergesehen und unterbrechen die geplante Produktion. Wie solche Stillstände erfasst werden, zeigt der Beitrag zum Downtime Monitoring.
Der Unterschied klingt einfach. In der Praxis ist er einer der häufigsten Gründe für falsche OEE-Werte, nicht vergleichbare Werke und KVP-Maßnahmen, die ins Leere zielen. Nicht weil das Konzept schwer zu verstehen ist, sondern weil die Zuordnung im Alltag inkonsequent passiert.
Warum die Unterscheidung für die OEE entscheidend ist
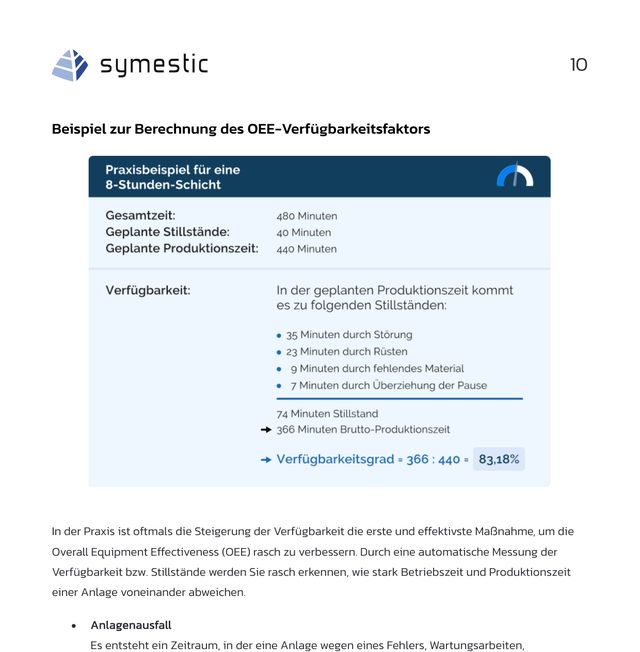
Die OEE-Berechnung beginnt mit einer Festlegung: Was ist die geplante Produktionszeit? Das ist die Gesamtzeit minus die Zeiten, die nach der werksweiten Festlegung nicht zur Bezugsbasis gehören. Pausen und Betriebsferien gehören immer dazu; bei Rüsten und Wartung ist die Praxis uneinheitlich: Manche Werke rechnen sie heraus, andere zählen sie als Verfügbarkeitsverlust. Nur innerhalb der geplanten Produktionszeit wird die Verfügbarkeit gemessen. Ungeplante Stillstände (Unplanned Downtime) reduzieren die Verfügbarkeit und damit die OEE.
Das bedeutet: Was als „geplant“ aus der Bezugsbasis fällt, taucht in der OEE nicht mehr auf. Was als „ungeplant“ gilt, senkt sie. Die Zuordnung entscheidet damit über die Zahl.
Ein Rechenbeispiel:
| Szenario | Schichtzeit | Planned Downtime | Geplante Produktionszeit | Unplanned Downtime | Tatsächliche Laufzeit | Verfügbarkeit |
|---|---|---|---|---|---|---|
| A: Korrekt klassifiziert | 480 Min. | 60 Min. (30 Min. Pause, 30 Min. Wartung) | 420 Min. | 60 Min. (Störung) | 360 Min. | 85,7 % |
| B: Störung als „geplant“ umgebucht | 480 Min. | 120 Min. (30 Min. Pause, 30 Min. Wartung, 60 Min. Störung als „geplant“ gebucht) | 360 Min. | 0 Min. | 360 Min. | 100 % |
Dieselbe Maschine, dieselbe Schicht, dieselbe tatsächliche Laufzeit. In Szenario A liegt die Verfügbarkeit bei 85,7 %, in Szenario B bei 100 %. Der Unterschied: In B wurde die Störung als geplanter Stillstand umgebucht, etwa als „Rüsten“, obwohl nicht gerüstet wurde. Das kann besonders dort passieren, wo OEE-Werte als Zielwerte mit Konsequenzen verknüpft sind.
Auch die Festlegung selbst verändert die Zahl. Zählt das Werk die 30 Minuten Wartung aus Szenario A als Verfügbarkeitsverlust, statt sie aus der Bezugsbasis zu nehmen, beträgt die geplante Produktionszeit 450 Minuten (480 minus 30 Minuten Pause) und die Verfügbarkeit 360 / 450 = 80 %. Dieselbe Schicht ergibt 85,7 % oder 80 %, je nachdem, wie die Wartung geführt wird. Deshalb muss die Festlegung werksweit schriftlich gelten.
Was genau als Planned Downtime zählt und was nicht
| Stillstandsart | Planned oder Unplanned? | Warum | Häufiger Fehler |
|---|---|---|---|
| Schichtpause (Mittag, Frühstück) | Planned | Im Schichtplan hinterlegt. Maschine soll nicht laufen. | Pausen je Linie unterschiedlich modelliert. Werke nicht vergleichbar. |
| Geplante Wartung (TPM-Intervall) | Planned | Vorher terminiert. Werkzeug, Material, Personal sind vorbereitet. | Wartung dauert 3 Stunden statt geplanter 1 Stunde. Die Überschreitung ist Unplanned, aber alles wird als Planned gebucht. |
| Rüsten / Umrüsten | Planned (Soll-Rüstzeit), Unplanned (Überschreitung) | Im Produktionsplan vorgesehen, Dauer und Zeitpunkt sind bekannt. Ob die Soll-Rüstzeit aus der Bezugsbasis herausgerechnet wird oder als Verfügbarkeitsverlust zählt, legt das Werk fest. | Rüstzeit ist 45 Minuten statt geplanter 20 Minuten. Die Überschreitung sollte als Unplanned erfasst werden; sie bleibt unsichtbar, wenn die gesamte Rüstzeit als Planned gebucht wird. |
| Technische Störung (Maschinendefekt) | Unplanned | Nicht vorhersehbar. Maschine sollte produzieren. | Wird manchmal als "Wartung" gebucht, weil die Instandhaltung den Fehler behoben hat. |
| Warten auf Material | Unplanned | Maschine ist bereit, aber Material fehlt. | Verschwindet unter "Sonstiges" oder "Störung". Organisatorische Ursache wird unsichtbar. |
| Qualitätssperre / Freigabe fehlt | Unplanned | Maschine könnte produzieren, darf aber nicht. | Wird als "geplanter Stillstand" gebucht, weil niemand einen passenden Reason Code findet. |
| Kein Auftrag / keine Nachfrage | Planned (Nicht-Produktionszeit) | Bewusste Entscheidung, nicht zu produzieren. Kein Verlust, sondern Kapazitätsanpassung. | Wird als "Unplanned" gebucht, obwohl es eine Planungsentscheidung war. Senkt die OEE künstlich. |
| Betriebsferien / Werksschließung | Planned | Vorab festgelegt. Keine Produktion vorgesehen. | Selten falsch klassifiziert. |
Die kritischen Fälle sind in der Mitte: Rüsten, Wartungsüberschreitungen, Warten auf Material, Qualitätssperren. Genau dort, wo die Zuordnung nicht eindeutig ist, entstehen die Inkonsistenzen, die OEE-Werte unbrauchbar machen.
Was passiert, wenn die Klassifizierung nicht stimmt: Vier Konsequenzen
1. OEE-Werte werden unvergleichbar. Werk A bucht Rüsten als Planned. Werk B bucht Rüsten als Unplanned. Beide haben dieselbe reale Performance, aber unterschiedliche OEE-Werte. Ein Werksvergleich ist unmöglich. Bei Meleghy (4 Werke) oder Carcoustics (500+ Anlagen in 8 Ländern) ist eine einheitliche Stillstands-Taxonomie keine Option, sondern Voraussetzung. Meleghy: "OEE-Erfassung an den wichtigsten Prozessschritten in allen Werken."
2. KVP-Maßnahmen zielen ins Leere. Wenn "Warten auf Material" unter "Technische Störung" verschwindet, investiert die Instandhaltung in Maschinenverbesserungen, während das eigentliche Problem in der Materiallogistik liegt. Ohne saubere Klassifizierung gibt das Pareto der Stillstandsgründe die falsche Priorität vor.
3. OEE wird manipulierbar. Wenn OEE-Werte an Zielvereinbarungen oder Bonuszahlungen geknüpft sind, entsteht ein Anreiz, ungeplante Stillstände als geplant umzudeklarieren. Die OEE steigt auf dem Papier, die reale Performance bleibt gleich. Das ist genau das Thema, das Christian Fieg in "OEE: Eine Zahl, viele Lügen" beschreibt: Nicht die Höhe der OEE zählt, sondern ob sie die Wahrheit sagt.
4. Die Grauzone wächst. Ohne klare, schriftliche Definition dessen, was als "geplant" und was als "ungeplant" gilt, entscheidet jeder Schichtleiter und jeder Werker nach eigenem Ermessen. Über Wochen und Monate entsteht eine Datenqualität, die keine Analyse mehr tragen kann.
Wie saubere Stillstandsklassifizierung in der Praxis funktioniert
Die Lösung besteht aus drei Elementen: Definition, Automatisierung und Review.
Definition: Werksweit festlegen, was als Planned Downtime und was als Unplanned Downtime gilt. Schriftlich, mit Beispielen, als Schulungsunterlage. Fünf bis acht Hauptkategorien reichen für die operative Steuerung: Technische Störung, Materialengpass, Qualität, Rüsten, Reinigung, Geplante Wartung, Pause, Kein Auftrag. Jede Kategorie hat eine klare Definition und zwei bis drei Beispiele. Das Dokument ist maximal zwei Seiten lang.
Automatisierung: Maschinenzustände automatisch erfassen. Wenn die Maschine steht, erkennt das MES den Zustandswechsel in Sekunden. Geplante Stillstände (Pausen, Wartungsfenster) werden durch den Schichtplan definiert: Alles, was innerhalb eines geplanten Stillstandsfensters liegt, ist automatisch Planned. Alles, was außerhalb liegt, ist per Default Unplanned, bis der Werker einen Grund bucht. Bei Neoperl geht das noch weiter: "Begründung technischer Stillstände durch die Anlage ohne Eingriff der Mitarbeitenden." Die Maschine liefert den Grund automatisch. Bei Brita: "Stillstands-Signale werden über Digitale Signale abgegriffen und transparent dargestellt."
Review: Monatlich die Top-10-Stillstandsgründe prüfen. Welche Gründe tauchen am häufigsten auf? Gibt es Sammelkategorien ("Sonstiges"), die zu groß werden? Werden bestimmte Gründe systematisch falsch klassifiziert? Bei Schmiedetechnik Plettenberg war genau dieses Review der Wendepunkt: "Stillstände wurden schneller erkannt, Ursachen konnten direkt überprüft werden und die Zusammenarbeit zwischen den Teams verbesserte sich deutlich." Vorher: "Abweichungen wurden oft erst im Nachgang erkannt."
Kundenbeispiele: Stillstandsklassifizierung in der Praxis
Neoperl: Automatische Stillstandsbegründung ohne Werkereingriff. "SPS-basierte Alarmerfassung und automatische Stillstandsüberwachung. Begründung technischer Stillstände durch die Anlage ohne Eingriff der Mitarbeitenden." Das bedeutet: Die Maschine meldet nicht nur "ich stehe", sondern auch warum. Planned vs. Unplanned ist keine manuelle Entscheidung des Werkers, sondern eine automatische Klassifizierung durch die Steuerung. "Korrelation von SPS-Alarmen mit Stillständen und Qualitätsdefekten." Warum das Vertrauen in solche Daten entscheidend ist, zeigt der Beitrag zu Data Transparency.
Schmiedetechnik Plettenberg: Von "im Nachgang erkannt" zu Echtzeit. Vorher: "Produktionsdaten wurden überwiegend manuell erfasst, Maschinenzustände waren nur begrenzt sichtbar und Abweichungen wurden oft erst im Nachgang erkannt." Das bedeutet: Stillstände wurden nicht in Echtzeit klassifiziert. Wenn der Schichtleiter am nächsten Morgen die Daten sah, war die Frage "War das geplant oder ungeplant?" nicht mehr sauber zu beantworten. Nachher: "Echtzeittransparenz über Maschinen, Schichten und Aufträge. Weniger Stillstände durch schnellere Ursachenanalyse." Thorsten Manns: "SYMESTIC verschafft uns eine durchgängige Echtzeittransparenz, die wir in dieser Form vorher nicht hatten."
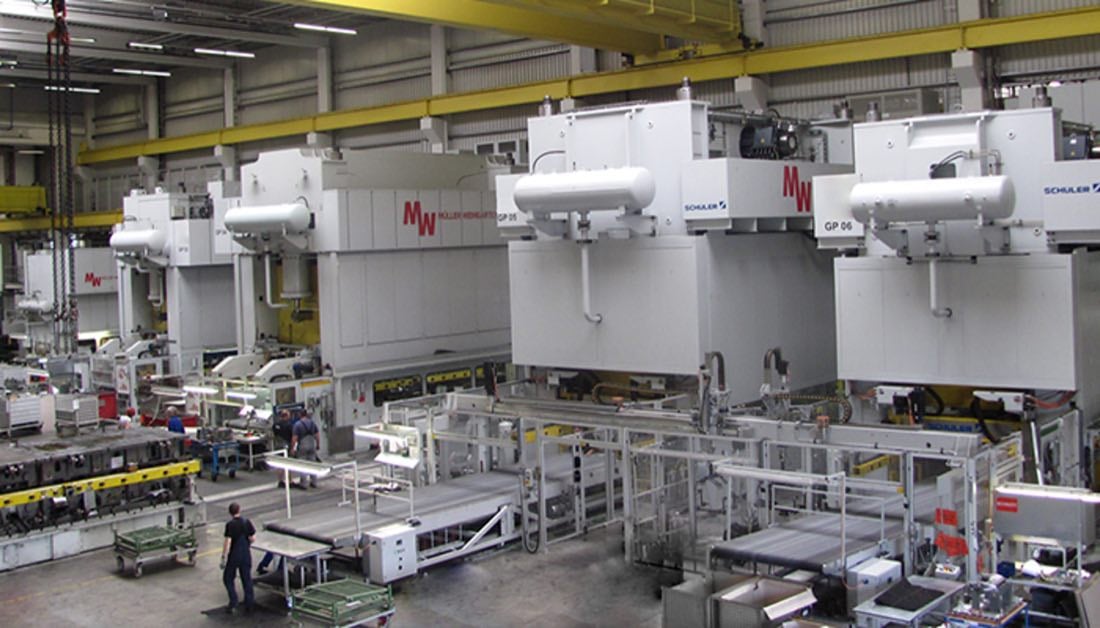
Meleghy: Einheitliche Klassifizierung über 4 Werke. "OEE-Erfassung an den wichtigsten Prozessschritten in allen Werken." 4 Werke mit einheitlicher Stillstands-Taxonomie. Ohne einheitliche Klassifizierung wäre der Werksvergleich unmöglich. "Modularer Baukasten von SYMESTIC ermöglicht eigenständige Skalierung durch Meleghy." Ergebnis: "10 % Reduktion von Stillstandszeiten."
Häufige Fragen zu Planned vs. Unplanned Downtime
Beeinflusst Planned Downtime den OEE-Wert?
In der klassischen OEE-Berechnung nein. Geplante Stillstände werden aus der Bezugsbasis (geplante Produktionszeit) herausgerechnet. Aber: Zu viel Planned Downtime reduziert die verfügbare Kapazität. Wenn eine Maschine von 480 Minuten Schichtzeit nur 300 Minuten als geplante Produktionszeit hat, kann die OEE bei 95 % liegen, und von der Schichtzeit wird trotzdem nur rund 59 % produktiv genutzt. Deshalb sollten sowohl OEE als auch die Gesamtkapazitätsnutzung (TEEP) betrachtet werden.
Ist Rüsten Planned oder Unplanned?
Beides. Die Soll-Rüstzeit (laut Arbeitsvorbereitung, z. B. 20 Minuten) ist geplanter Stillstand; ob sie aus der Bezugsbasis herausgerechnet wird oder als Verfügbarkeitsverlust zählt, legt das Werk fest. Die Überschreitung (z. B. 45 statt 20 Minuten) ist Unplanned Downtime. Wird die gesamte Rüstzeit als Planned gebucht, bleibt die Überschreitung unsichtbar. SYMESTIC führt Rüsten als eigenen Stillstandsgrund, mit einer Soll-Rüstzeit je Produkt und der Überschreitung als eigenem Stillstandsgrund, auswertbar nach Anlage, Auftrag und Schicht.
Wie viele Stillstandskategorien brauche ich?
Fünf bis acht Hauptkategorien reichen für die operative Steuerung. Mehr Kategorien erzeugen nicht mehr Erkenntnis, sondern mehr Fehler bei der Buchung. Die Faustregel: Wenn ein Werker länger als drei Sekunden überlegen muss, welchen Grund er wählt, ist der Katalog zu komplex. Innerhalb der Hauptkategorien können bei Bedarf Unterkategorien definiert werden (z. B. "Technische Störung > Hydraulik", "Technische Störung > Elektrik"), aber die Hauptkategorie muss für Pareto und Stillstandsanalyse ausreichen.
Was mache ich mit "Warten auf Material"?
Es ist Unplanned Downtime, und es braucht eine eigene Kategorie. Wenn "Warten auf Material" unter "Technische Störung" oder "Sonstiges" verschwindet, wird eine organisatorische Ursache unsichtbar. In vielen Unternehmen ist Materialengpass einer der Top-3-Stillstandsgründe. Ohne eigene Kategorie bleibt er unentdeckt.
Wie verhindere ich, dass OEE-Werte "schöngerechnet" werden?
Drei Maßnahmen: Erstens, automatische Zustandserfassung statt manueller Buchung. Wenn das MES erkennt, dass die Maschine steht, kann niemand den Stillstand "verschwinden lassen". Zweitens, klare schriftliche Definitionen, die für alle Werke gelten. Drittens, OEE nicht als alleinige Zielgröße mit Bonusverknüpfung verwenden. Wenn die OEE zum politischen Instrument wird, wird sie geschönt. Besser: OEE als Diagnosewerkzeug nutzen, nicht als Bewertungsinstrument. Genau das ist der Kern von Shopfloor Management: Daten nutzen, um Probleme zu lösen, nicht um Schuldige zu finden.
Whitepaper46 Seiten · PDF
OEE Essentials: die OEE richtig rechnen und steigern
Ob ein Stillstand geplant war, entscheidet mit über Ihren OEE-Wert.
- OEE-Faktoren berechnen und einordnen
- Häufige Berechnungsfehler
- Verfügbarkeit, Leistung und Qualität steigern
AnwendungsfallStillstand
Wissen, warum die Linie stand, nicht nur wie lange
SYMESTIC erkennt jeden Stillstand an der Maschine, der Werker wählt den Grund. Meleghy Automotive senkte mit SYMESTIC die Stillstandszeiten um 10 %.
Im Einsatz in über 20 Ländern


ErfolgsgeschichteAutomotive · PDF
Wie Meleghy Automotive seine Werke mit einer einzigen MES-Plattform verbindet
- −10 %Stillstand
- +7 %Ausbringung
- 4 Werkein sechs Monaten
 Case Study