

Inhalt
Was ist Produktionskapazität?
Produktionskapazität ist die maximale Ausbringungsmenge, die eine Fertigung innerhalb eines definierten Zeitraums unter Einsatz der verfügbaren Ressourcen herstellen kann. Sie wird typischerweise in Stück pro Schicht, Stück pro Tag oder Tonnen pro Woche ausgedrückt und ist die zentrale Eingangsgröße für Produktionsplanung, Lieferzusagen und Investitionsentscheidungen.
Die entscheidende Frage bei der Produktionskapazität lautet nicht "Wie viel können wir theoretisch produzieren?", sondern "Wie viel können wir zuverlässig liefern?". Der Unterschied zwischen diesen beiden Zahlen ist in den meisten Betrieben erheblich. Die Differenz erklärt sich durch Stillstände, Rüstzeiten, Geschwindigkeitsverluste, Ausschuss und geplante Nicht-Produktionszeiten. Produktionskapazität zu verstehen bedeutet, diese Schichten systematisch auseinanderzuhalten.
Die drei Ebenen der Produktionskapazität
Der Begriff "Produktionskapazität" wird in der Praxis unscharf verwendet. Es gibt drei klar definierte Ebenen, die unterschiedliche Fragen beantworten.
| Kapazitätsebene | Definition | Bezugsgröße | Typische Frage |
|---|---|---|---|
| Theoretische Kapazität | Maximale Ausbringung bei 24/7/365 Betrieb, ohne Verluste | Kalenderzeit (8.760 Stunden/Jahr) | Wie groß ist unser Werk maximal auslegbar? |
| Verfügbare (geplante) Kapazität | Ausbringung während der geplanten Produktionszeit (abzüglich geplanter Stillstände, Wochenenden, Feiertage, Wartung) | Geplante Produktionszeit | Wie viel können wir im aktuellen Schichtmodell produzieren? |
| Effektive Kapazität | Tatsächliche Gutteile-Ausbringung nach Abzug aller Verluste (ungeplante Stillstände, Geschwindigkeitsverluste, Ausschuss) | Tatsächliche Produktionsleistung | Wie viel liefern wir wirklich? |
Ein Rechenbeispiel verdeutlicht die Unterschiede: Eine Anlage mit einer Idealtaktzeit von 30 Sekunden pro Teil hat eine theoretische Kapazität von 2.880 Teile pro Tag (24h x 60 Min. x 60 Sek. / 30 Sek.). Bei einem 2-Schicht-Modell (16 Stunden geplante Produktionszeit) sinkt die verfügbare Kapazität auf 1.920 Teile. Bei einer OEE von 65 % beträgt die effektive Kapazität 1.248 Gutteile pro Tag. Das sind 43 % der theoretischen Kapazität.
Die Differenz zwischen verfügbarer und effektiver Kapazität ist der wirtschaftlich interessanteste Bereich: Hier liegen die Verluste, die ohne Investitionen in neue Maschinen oder zusätzliche Schichten gehoben werden können.
Produktionskapazität berechnen: Die Formeln
Die Berechnung der Produktionskapazität folgt einer klaren Logik, die von der gröbsten zur feinsten Ebene führt.
Theoretische Kapazität = Kalenderzeit x (1 / Idealtaktzeit). Bei 8.760 Stunden pro Jahr und 30 Sekunden Idealtaktzeit: 8.760 x 3.600 / 30 = 1.051.200 Teile/Jahr.
Verfügbare Kapazität = Geplante Produktionszeit x (1 / Idealtaktzeit). Bei 2-Schicht-Betrieb an 250 Arbeitstagen (4.000 Stunden/Jahr): 4.000 x 3.600 / 30 = 480.000 Teile/Jahr.
Effektive Kapazität = Verfügbare Kapazität x OEE. Bei 65 % OEE: 480.000 x 0,65 = 312.000 Gutteile/Jahr.
Die zentrale Kennzahl, die die Lücke zwischen theoretischer und effektiver Kapazität misst, ist TEEP (Total Effective Equipment Performance). TEEP = OEE x Auslastungsgrad. Im Beispiel: 65 % OEE x 45,7 % Auslastungsgrad (4.000 / 8.760) = 29,7 % TEEP. Das bedeutet: Nur knapp 30 % der maximal möglichen Kapazität werden in Gutteile umgesetzt. Diese Zahl ist der Ausgangspunkt für Investitionsentscheidungen. Bevor eine neue Anlage beschafft wird, lohnt es sich zu prüfen, ob die bestehende Kapazität besser genutzt werden kann.
Produktionskapazität vs. Kapazitätsauslastung: Warum die Unterscheidung entscheidet
Produktionskapazität beschreibt das Maximum. Kapazitätsauslastung beschreibt, wie viel davon tatsächlich genutzt wird. Die Verwechslung der beiden Begriffe führt zu Fehlentscheidungen.
| Aspekt | Produktionskapazität | Kapazitätsauslastung |
|---|---|---|
| Definition | Maximale Ausbringungsmenge in einem Zeitraum | Verhältnis von tatsächlicher zu möglicher Ausbringung (%) |
| Einheit | Stück, Tonnen, Meter pro Zeiteinheit | Prozent |
| Frage | Wie viel können wir maximal produzieren? | Wie viel unserer Kapazität nutzen wir? |
| Steigerung durch | Neue Anlagen, zusätzliche Schichten, kürzere Taktzeit | Weniger Stillstände, weniger Ausschuss, bessere Planung |
| Kennzahlen | TEEP, Stück/Schicht, Jahreskapazität | OEE, Verfügbarkeit, Leistungsgrad |
Ein Betrieb mit 80 % Kapazitätsauslastung klingt gut. Aber wenn die Kapazität selbst falsch berechnet ist (zu optimistische Taktzeiten, nicht berücksichtigte Rüstzeiten), kann die reale Auslastung deutlich höher oder niedriger liegen. Die häufigste Fehleinschätzung: Die verfügbare Kapazität wird auf Basis der Idealtaktzeit aus dem Maschinendatenblatt berechnet statt auf Basis der tatsächlich erreichbaren Bestleistung. Das führt dazu, dass die rechnerische Kapazität 10 bis 20 % über der realen liegt und Lieferzusagen nicht eingehalten werden können.
Wo Produktionskapazität verloren geht: Die versteckten Verluste
Die Differenz zwischen verfügbarer und effektiver Kapazität verteilt sich auf drei Verlustkategorien, die direkt den OEE-Faktoren entsprechen.
Verfügbarkeitsverluste (typischerweise der größte Hebel). Ungeplante Stillstände durch Maschinenstörungen, Materialengpässe und Werkzeugbruch. Rüstzeiten, die länger dauern als geplant. In der Serienfertigung mit häufigen Produktwechseln können Rüstzeiten 10 bis 25 % der geplanten Produktionszeit ausmachen. Jede Stunde ungeplanter Stillstand reduziert die verfügbare Kapazität direkt.
Leistungsverluste. Die Anlage läuft, aber nicht mit der vorgesehenen Geschwindigkeit. Mikrostillstände unter 5 Minuten werden bei manueller Erfassung nicht dokumentiert und machen typischerweise 8 bis 12 % der Produktionszeit aus. Reduzierte Geschwindigkeit durch Verschleiß, suboptimale Parameter oder Materialchargenwechsel. Diese Verluste sind unsichtbar, solange die Taktzeiten nicht sekundengenau gemessen werden.
Qualitätsverluste. Jedes Ausschussteil und jede Nacharbeit hat Kapazität verbraucht, ohne zum lieferbaren Output beizutragen. Ein First Pass Yield von 95 % bedeutet: 5 % der Kapazität werden für Teile verbraucht, die beim ersten Durchlauf nicht in Ordnung sind.
Die Kombination aus Echtzeit-Maschinendatenerfassung und bidirektionaler ERP-Anbindung wirkt direkt auf die nutzbare Kapazität. Stillstände werden automatisch erfasst und kategorisiert, Rückmeldungen fließen ohne manuelle Zwischenschritte ins ERP, und die Planungsqualität verbessert sich, weil das ERP mit tatsächlichen statt geschätzten Zeiten arbeitet.
Bei hochautomatisierten Montagelinien (Konsumgüter, Filtertechnologie) liefert die automatische Erfassung von Stückzahlen und Stillstandssignalen über digitale Gateways oder OPC-UA den schnellsten Kapazitätsgewinn. Typische Ergebnisse: 5 % weniger Stillstände und 7 % höhere Ausbringung innerhalb der ersten Monate. Das Entscheidende: Die Kapazität der Anlage hat sich nicht verändert. Aber der nutzbare Anteil ist gestiegen.

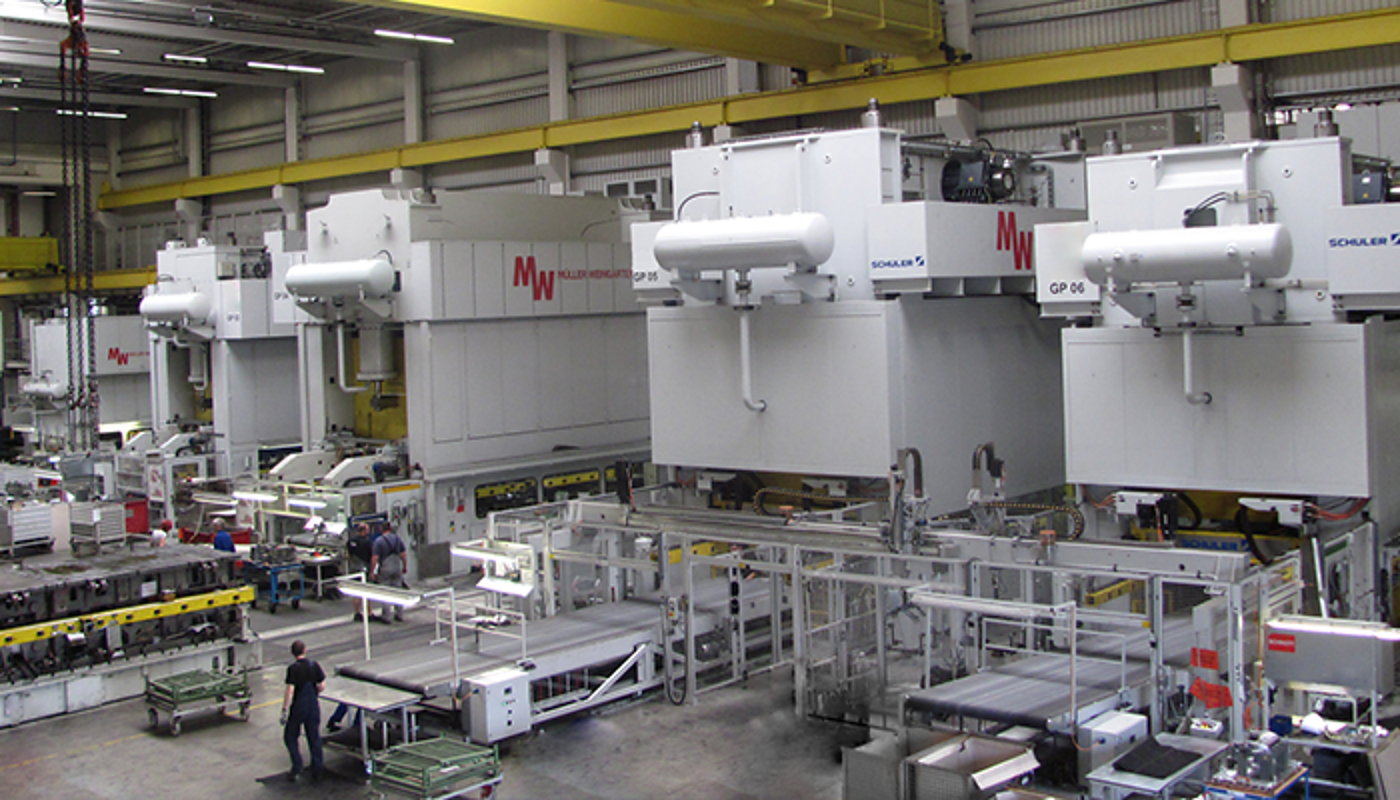
Wie Meleghy Automotive seine Werke mit einer einzigen MES-Plattform verbindet
- Einheitliche MES-Plattform über alle Standorte
- Echtzeit-Transparenz in der Karosseriefertigung
- OEE & Verlustursachen automatisch erfasst
- Skalierung vom Pilot bis zur Serienfertigung
 Case Study
Häufige Fragen zur Produktionskapazität
Was ist Produktionskapazität?
Produktionskapazität ist die maximale Ausbringungsmenge, die eine Fertigung innerhalb eines definierten Zeitraums unter Einsatz der verfügbaren Ressourcen herstellen kann. Sie wird unterschieden in theoretische Kapazität (24/7 ohne Verluste), verfügbare Kapazität (geplante Produktionszeit) und effektive Kapazität (tatsächliche Gutteile nach allen Verlusten).
Wie wird die Produktionskapazität berechnet?
Verfügbare Kapazität = Geplante Produktionszeit x (1 / Idealtaktzeit). Effektive Kapazität = Verfügbare Kapazität x OEE. Für die Gesamtbetrachtung (inklusive Nicht-Produktionszeit) wird TEEP verwendet: TEEP = OEE x Auslastungsgrad.
Was ist der Unterschied zwischen Produktionskapazität und Kapazitätsauslastung?
Produktionskapazität beschreibt das Maximum (Stück pro Zeiteinheit). Kapazitätsauslastung beschreibt, wie viel davon tatsächlich genutzt wird (Prozent). Die Kapazität wird durch neue Anlagen oder Schichten erhöht, die Auslastung durch weniger Verluste.
Was ist ein guter Wert für die Kapazitätsauslastung?
Gemessen als OEE gilt 85 % als Weltklasse. Die meisten Fertigungsbetriebe liegen zwischen 40 und 60 %. Gemessen als TEEP sind 50 bis 60 % ein guter Wert, weil TEEP auch geplante Nicht-Produktionszeit berücksichtigt.
Wie lässt sich die Produktionskapazität steigern, ohne neue Maschinen anzuschaffen?
Die wirksamsten Hebel sind: ungeplante Stillstände reduzieren, Rüstzeiten verkürzen (SMED), Mikrostillstände sichtbar machen und die Planwerte im ERP mit gemessenen Istwerten abgleichen. Automatische Betriebsdatenerfassung ist der erste Schritt, weil sie die tatsächlich nutzbare Kapazität sichtbar macht.
Wie sich die eigene Produktionskapazität von der tatsächlichen Auslastung sauber trennen lässt, zeigt eine kostenlose Demo am eigenen Anwendungsfall.
Wie hoch ist Ihre OEE wirklich?
Mit Ihren Schichtdaten: Verfügbarkeit, Leistung, Qualität und welcher Faktor die meisten Punkte kostet. Ohne Anmeldung.
Ihre OEE live, statt am Monatsende in Excel
SYMESTIC misst Verfügbarkeit, Leistung und Qualität direkt an der Maschine. Die erste Anlage ist in unter drei Stunden angebunden, auch eine ältere.

Über den Autor
Christian FiegHead of Sales
Six Sigma Black Belt mit über 25 Jahren in der Fertigungsindustrie, zuvor bei Johnson Controls, Visteon, iTAC und Dürr. Autor des Buchs „OEE: Eine Zahl, viele Lügen“.
Alle Beiträge von Christian Fieg