




Inhalt
Was ist TEEP (Total Effective Equipment Performance)?
TEEP (Total Effective Equipment Performance) misst, wie effektiv eine Anlage bezogen auf die gesamte Kalenderzeit (24 Stunden, 7 Tage, 365 Tage) produziert. Während die OEE nur die geplante Produktionszeit bewertet, bezieht TEEP auch geplante Stillstände wie Wochenenden, Feiertage und nicht belegte Schichten ein.
TEEP beantwortet damit eine andere Frage als OEE. OEE fragt: Wie gut nutzen wir die Zeit, in der wir produzieren wollen? TEEP fragt: Wie viel der theoretisch verfügbaren Anlagenkapazität nutzen wir tatsächlich für Gutteile? Das macht TEEP zur strategischen Kennzahl für Kapazitätsplanung, Investitionsentscheidungen und Schichtmodell-Bewertung.
TEEP-Formel und Berechnung
TEEP direkt berechnen: der OEE-Rechner hat einen TEEP-Modus
Die TEEP-Formel verknüpft zwei Größen: den Anlagennutzungsgrad (Loading) und die OEE.
TEEP = Anlagennutzungsgrad x OEE
Der Anlagennutzungsgrad (auch Loading oder Planned Production Ratio) berechnet sich als:
Anlagennutzungsgrad = Geplante Produktionszeit / Kalenderzeit
Alternativ lässt sich TEEP auch direkt berechnen:
TEEP = (Gutteile x Ideale Zykluszeit) / Kalenderzeit
Diese Direktberechnung umgeht die Zwischenstufe über OEE und liefert das gleiche Ergebnis. Sie ist nützlich, wenn OEE und Loading nicht separat ausgewiesen werden müssen.
Berechnungsbeispiel: TEEP Schritt für Schritt
Eine Pressenlinie in einem Automobilzulieferbetrieb wird im 2-Schicht-Modell betrieben (Montag bis Freitag, 16 Stunden pro Tag). Die OEE der Linie liegt bei 72 %.
| Rechenschritt | Berechnung | Ergebnis |
|---|---|---|
| Kalenderzeit pro Woche | 7 Tage x 24 Stunden | 168 Stunden |
| Geplante Produktionszeit pro Woche | 5 Tage x 16 Stunden | 80 Stunden |
| Anlagennutzungsgrad (Loading) | 80 / 168 | 47,6 % |
| OEE | (gemessen) | 72,0 % |
| TEEP | 47,6 % x 72,0 % | 34,3 % |
Das Ergebnis: Nur 34,3 % der theoretisch verfügbaren Anlagenkapazität werden für Gutteile genutzt. Die restlichen 65,7 % verteilen sich auf geplante Stillstände (52,4 % der Kalenderzeit wird nicht produziert) und OEE-Verluste innerhalb der geplanten Zeit (Störungen, Geschwindigkeitsverluste, Ausschuss).
Was bedeutet das konkret? Wenn der Betrieb auf 3-Schicht (Montag bis Freitag, 24 Stunden) umstellt, steigt der Anlagennutzungsgrad von 47,6 % auf 71,4 %. Bei gleicher OEE ergibt sich ein TEEP von 51,4 %. Das entspricht einer Kapazitätssteigerung von 50 % ohne einen Cent Investition in neue Anlagen.
TEEP vs. OEE vs. OPE: Welche Kennzahl wann?
Die drei Kennzahlen messen unterschiedliche Dinge und beantworten unterschiedliche Fragen. Die Verwechslung führt regelmäßig zu Fehlentscheidungen:
| Kriterium | OEE | TEEP | OPE |
|---|---|---|---|
| Bezugsgröße | Geplante Produktionszeit | Kalenderzeit (24/7/365) | Gesamte Wertschöpfungszeit inkl. Rüsten |
| Kernfrage | Wie effektiv produzieren wir, wenn wir produzieren? | Wie viel der theoretischen Maximalkapazität nutzen wir? | Wie effektiv ist der Gesamtprozess inkl. Rüsten und Anlauf? |
| Typischer Wertebereich | 40 bis 85 % | 25 bis 65 % | 30 bis 75 % |
| Hauptanwendung | Schicht-/Anlagenoptimierung, Verlustanalyse | Kapazitätsplanung, Investitionsentscheidungen, Schichtmodelle | Wenn Rüstzeiten ein Hauptverlust sind |
| Zielgruppe | Produktionsleiter, Schichtführer, KVP | Werksleiter, COO, Geschäftsführung | Lean Manager, Rüstoptimierung |
Ein häufiger Fehler in der Praxis: Betriebe mit einer OEE von 75 % fühlen sich gut aufgestellt. Wenn der TEEP aber bei 34 % liegt (weil nur im 2-Schicht-Modell produziert wird), verschenken sie zwei Drittel der bezahlten Anlagenkapazität. Die Maschine steht, aber die Abschreibung läuft weiter. Bei einer Anlage mit 500.000 Euro Anschaffungskosten und 10 Jahren Nutzungsdauer sind das rund 33.000 Euro pro Jahr, die in ungenutzter Kapazität gebunden sind.
Wann TEEP die bessere Kennzahl ist als OEE
OEE ist die richtige Kennzahl für die operative Verbesserung auf Schicht- und Anlagenebene. TEEP wird dann wichtiger, wenn strategische Fragen auf dem Tisch liegen:
Kapazitätsengpässe bei steigender Nachfrage. Ein Betrieb steht vor der Entscheidung: Neue Anlage kaufen oder bestehendes Schichtmodell erweitern? TEEP zeigt sofort, wie viel Reserve im bestehenden Schichtmodell steckt. Wenn der TEEP bei 35 % liegt und die OEE bei 70 %, ist die Antwort klar: Erst das Schichtmodell erweitern, bevor investiert wird.
Make-or-Buy-Entscheidungen. Ein Kunde fragt einen Großauftrag an. Die Produktionsleitung sagt: "Wir sind voll." Der Kapazitätsblick über TEEP zeigt: Die Engpassanlage hat einen TEEP von 40 %. Es gibt rechnerisch noch 60 % ungenutzte Kalenderzeit. Die Frage ist nicht, ob Kapazität vorhanden ist, sondern ob eine Wochenendschicht wirtschaftlich sinnvoll wäre.
Investitionsbewertung und Amortisation. Eine neue Anlage kostet 2 Millionen Euro. Der Business Case rechnet mit einem Anlagennutzungsgrad von 60 %. TEEP-Daten der bestehenden Anlagen zeigen, dass vergleichbare Maschinen im Betrieb einen Nutzungsgrad von nur 45 % erreichen. Der Business Case muss korrigiert werden, bevor die Investition genehmigt wird.
Standortvergleich in Mehrwerkstrukturen. OEE-Vergleiche zwischen Werken sind problematisch, weil unterschiedliche Schichtmodelle die geplante Produktionszeit verzerren. TEEP normiert auf Kalenderzeit und macht Standorte vergleichbar, unabhängig davon, ob Werk A im 3-Schicht- und Werk B im 2-Schicht-Modell arbeitet.
TEEP-Benchmarks: Was ist realistisch?
TEEP-Werte hängen stärker vom Schichtmodell ab als von der Anlageneffizienz. Ein Betrieb mit exzellenter OEE (85 %) aber nur einer Schicht erreicht einen TEEP von ca. 20 %. Ein Betrieb mit durchschnittlicher OEE (60 %) im Konti-Betrieb erreicht über 50 %.
| Schichtmodell | Anlagennutzungsgrad | TEEP bei 60 % OEE | TEEP bei 80 % OEE |
|---|---|---|---|
| 1-Schicht (Mo-Fr, 8h) | 23,8 % | 14,3 % | 19,0 % |
| 2-Schicht (Mo-Fr, 16h) | 47,6 % | 28,6 % | 38,1 % |
| 3-Schicht (Mo-Fr, 24h) | 71,4 % | 42,9 % | 57,1 % |
| Konti-Betrieb (7/24) | ca. 95 % (abzgl. Wartung) | 57,0 % | 76,0 % |
Die Prozessindustrie (Chemie, Stahl, Papier) erreicht die höchsten TEEP-Werte, weil dort Konti-Betrieb der Standard ist und hohe Anfahrkosten den Stopp unwirtschaftlich machen. In der diskreten Fertigung (Automotive, Metallverarbeitung, Kunststoff) liegt der TEEP typischerweise zwischen 25 und 45 %, weil 1- oder 2-Schicht-Modelle dominieren. Genau hier liegt das größte Hebelpotenzial.
Typische Fehler bei der Arbeit mit TEEP
Fehler 1: TEEP als Optimierungsziel für den Shopfloor verwenden.
TEEP ist eine strategische Kennzahl für Werksleiter und COOs. Am Shopfloor-Board gehört OEE hin, nicht TEEP. Der Schichtführer kann den Anlagennutzungsgrad nicht beeinflussen. Er kann nur die OEE innerhalb seiner Schicht verbessern. TEEP als Shopfloor-Kennzahl erzeugt Frust, weil die Mannschaft für etwas verantwortlich gemacht wird, das sie nicht steuern kann.
Fehler 2: TEEP-Werte zwischen Branchen vergleichen.
Ein TEEP von 55 % in der Prozessindustrie (Konti-Betrieb) ist nicht vergleichbar mit einem TEEP von 35 % in der diskreten Fertigung (2-Schicht). Das Schichtmodell dominiert den TEEP-Wert so stark, dass branchenübergreifende Vergleiche irreführend sind. TEEP ist sinnvoll für Standortvergleiche innerhalb eines Unternehmens mit gleichem Schichtmodell oder für die Bewertung von Schichtmodell-Änderungen an einem Standort.
Fehler 3: TEEP-Optimierung auf maximale Auslastung treiben.
Ein TEEP von 90 %+ klingt erstrebenswert, bedeutet aber: Die Anlage läuft fast rund um die Uhr, es gibt kaum Puffer für Wartung, Auftragsschwankungen oder Sonderaufträge. In der diskreten Fertigung ist ein Zielkorridor von 60 bis 75 % TEEP für Engpassanlagen realistisch. Darüber hinaus steigen die Personalkosten (Wochenendzuschläge, Nachtschichten) überproportional, und die Verfügbarkeit leidet, weil Wartungsfenster schrumpfen.
Fehler 4: TEEP ohne automatische Datenerfassung berechnen.
TEEP basiert auf OEE, und OEE basiert auf exakten Laufzeit- und Stückzahldaten. Manuelle Erfassung (Schichtberichte auf Papier) hat typischerweise 20 bis 40 % Abweichung zur Realität. Eine TEEP-Berechnung auf Basis geschätzter OEE-Werte ist bestenfalls eine grobe Orientierung. Für belastbare Kapazitätsentscheidungen braucht es automatische Maschinendatenerfassung.
OEE-Erfassung in der Praxis: werksübergreifend bei einem Automobilzulieferer
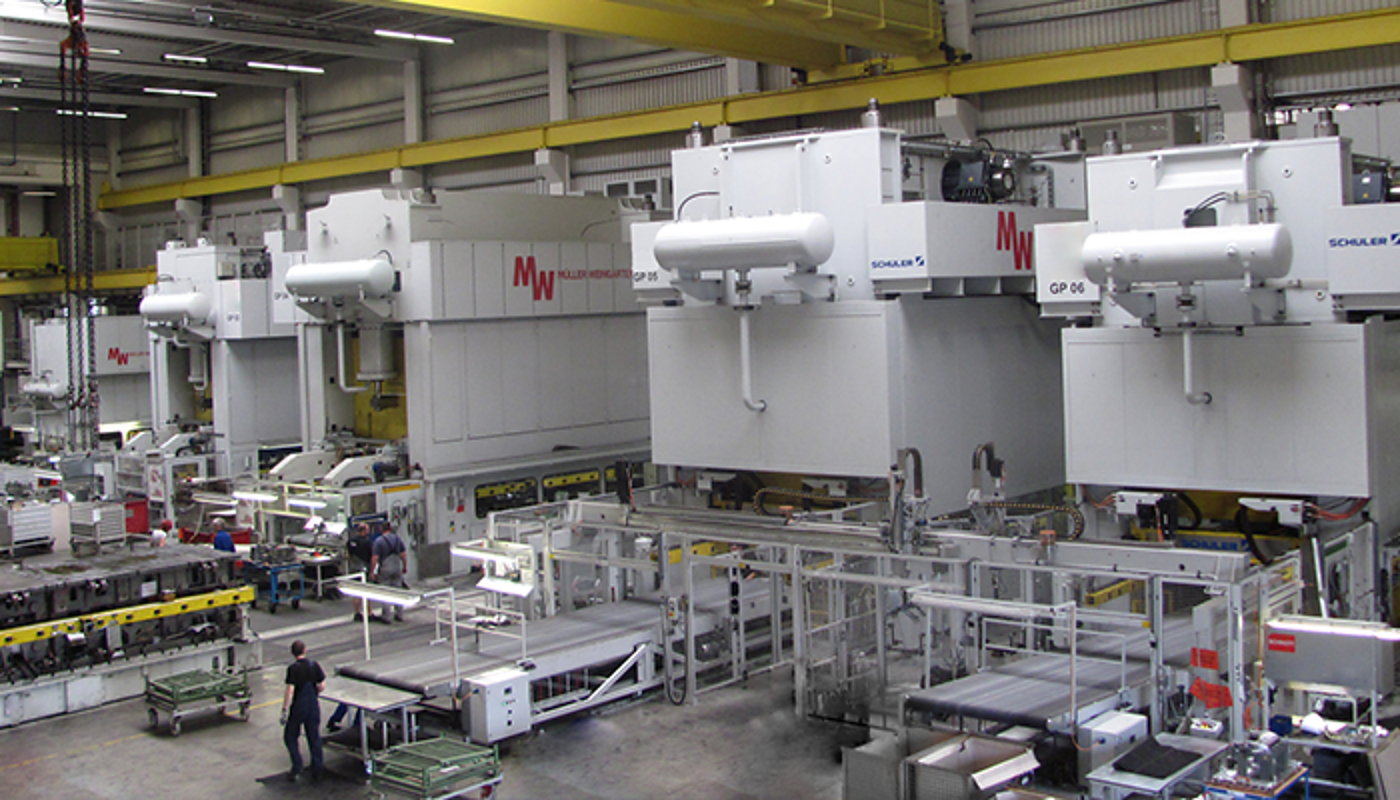
Meleghy Automotive betreibt Presswerke und Fügelinien an 4 Standorten in Deutschland, Spanien, Tschechien und Ungarn. Nach der Einführung automatischer OEE-Erfassung mit SYMESTIC an allen Werken sank die Stillstandszeit um 10 % und die Ausbringung stieg um 7 %, weil die automatische Datenerfassung die tatsächlichen Verlustursachen sichtbar machte.

Wie Meleghy Automotive seine Werke mit einer einzigen MES-Plattform verbindet
- Einheitliche MES-Plattform über alle Standorte
- Echtzeit-Transparenz in der Karosseriefertigung
- OEE & Verlustursachen automatisch erfasst
- Skalierung vom Pilot bis zur Serienfertigung
 Case Study
Häufige Fragen zu TEEP
Was ist der Unterschied zwischen TEEP und OEE?
OEE misst die Effektivität innerhalb der geplanten Produktionszeit. TEEP bezieht die gesamte Kalenderzeit ein (24/7/365). TEEP = OEE x Anlagennutzungsgrad. OEE zeigt, wie gut produziert wird. TEEP zeigt, wie viel der theoretischen Maximalkapazität genutzt wird. OEE ist die operative Kennzahl für den Shopfloor, TEEP die strategische Kennzahl für Kapazitäts- und Investitionsentscheidungen.
Was ist ein guter TEEP-Wert?
TEEP-Werte hängen stark vom Schichtmodell ab. In der diskreten Fertigung mit 2-Schicht-Modell sind 28 bis 38 % typisch. Im 3-Schicht-Modell 43 bis 57 %. Im Konti-Betrieb 57 bis 76 %. Entscheidend ist nicht der Absolutwert, sondern die Frage: Passt der Anlagennutzungsgrad zum Kapazitätsbedarf? Ein TEEP von 35 % ist kein Problem, wenn die Nachfrage mit 2 Schichten bedient werden kann.
Wie berechne ich TEEP?
TEEP = Anlagennutzungsgrad x OEE. Der Anlagennutzungsgrad berechnet sich als geplante Produktionszeit geteilt durch Kalenderzeit. Beispiel: 80 Stunden geplante Produktion pro Woche geteilt durch 168 Kalenderstunden = 47,6 % Anlagennutzungsgrad. Bei einer OEE von 72 % ergibt sich ein TEEP von 34,3 %.
Wann sollte ich TEEP statt OEE verwenden?
TEEP ist relevanter als OEE bei Kapazitätsengpässen, Make-or-Buy-Entscheidungen, Investitionsbewertungen, Schichtmodell-Änderungen und Standortvergleichen in Mehrwerkstrukturen. Für die tägliche operative Verbesserung auf Schichtebene bleibt OEE die richtige Kennzahl.
Kann TEEP in einem MES automatisch berechnet werden?
Ja. Ein MES erfasst Laufzeiten, Stillstände und Stückzahlen automatisch und berechnet OEE in Echtzeit. Die Erweiterung auf TEEP erfordert lediglich die Definition der Kalenderzeit als zusätzliche Bezugsgröße. Die meisten Cloud-MES-Plattformen können TEEP als abgeleitete Kennzahl konfigurieren, ohne zusätzliche Sensorik oder Schnittstellen. Wie die automatische OEE-Berechnung aussieht, zeigt die Seite OEE-Software.
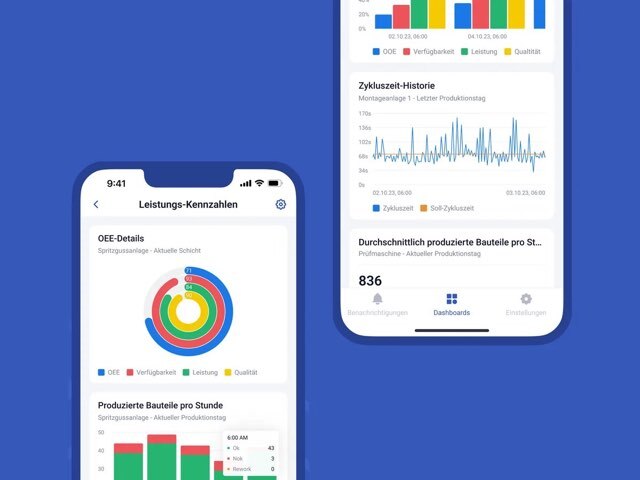
Wie die OEE der eigenen Linien live nach Verfügbarkeit, Leistung und Qualität aufgeschlüsselt wird, zeigt eine kostenlose Demo am eigenen Anwendungsfall.
Ihre OEE live, statt am Monatsende in Excel
SYMESTIC misst Verfügbarkeit, Leistung und Qualität direkt an der Maschine. Die erste Anlage ist in unter drei Stunden angebunden, auch eine ältere.

Über den Autor
Christian FiegHead of Sales
Six Sigma Black Belt mit über 25 Jahren in der Fertigungsindustrie, zuvor bei Johnson Controls, Visteon, iTAC und Dürr. Autor des Buchs „OEE: Eine Zahl, viele Lügen“.
Alle Beiträge von Christian Fieg