


Inhalt
- Prozessleitsystem (PLS): Bedeutung
- Aufbau eines Prozessleitsystems
- PLS vs. SCADA vs. MES: Die Abgrenzung
- Wann ein PLS an seine Grenzen stösst
- PLS in der Automatisierungspyramide: Was darüber und darunter liegt
- Batch-Steuerung: Wo PLS und MES sich überschneiden
- Häufige Fragen zum Prozessleitsystem (PLS)
- Quellen
Prozessleitsystem (PLS): Bedeutung
Ein Prozessleitsystem (PLS), im Englischen Distributed Control System (DCS), ist ein Automatisierungssystem zur Überwachung, Regelung und Steuerung kontinuierlicher oder chargenbasierter Produktionsprozesse. Es kommt primär in der Verfahrenstechnik zum Einsatz: Chemieanlagen, Raffinerien, Kraftwerke, Pharmaproduktion, Wasser- und Abwasseraufbereitung, Lebensmittelverarbeitung.
Das zentrale Merkmal eines PLS ist der geschlossene Regelkreis. Das System misst kontinuierlich Prozessgrößen (Temperatur, Druck, Durchfluss, Füllstand, pH-Wert, Konzentration), vergleicht sie mit Sollwerten und regelt über Stellglieder (Ventile, Pumpen, Heizungen) automatisch nach.
Wenn in einer Destillationskolonne die Kopftemperatur um 2 °C vom Sollwert abweicht, korrigiert das PLS die Rücklaufmenge, ohne dass ein Operator eingreifen muss. Dieser Automatisierungsgrad unterscheidet ein PLS grundlegend von einem MES, das Fertigungsdaten erfasst und visualisiert, aber nicht direkt in den physischen Prozess eingreift.
Aufbau eines Prozessleitsystems
Ein PLS besteht aus mehreren Schichten, die nach IEC 62264 (ISA-95) den Ebenen 0 bis 2 der Automatisierungspyramide zugeordnet sind.
| Schicht | ISA-95-Ebene | Komponenten | Funktion |
|---|---|---|---|
| Feldebene | Level 0 | Sensoren, Aktoren, Messumformer, Stellglieder | Physikalische Größen messen und Prozess beeinflussen (Ventile öffnen/schließen, Drehzahl regeln) |
| Steuerungsebene | Level 1 | Controller (SPS/PLC), Remote I/O, Safety-Controller | Regelkreise ausführen, Ablaufsteuerungen verarbeiten, Safety Instrumented Functions (SIF) sicherstellen |
| Prozessführungsebene | Level 2 | Operator-Stationen, Engineering-Stationen, Historian, Alarmmanagement | Prozessbilder anzeigen, Alarme verwalten, Trends darstellen, Rezepte/Batches steuern, Historian-Daten archivieren |
Die Kommunikation zwischen den Ebenen läuft über industrielle Feldbusse (PROFIBUS PA, FOUNDATION Fieldbus, HART) oder über Ethernet-basierte Protokolle (PROFINET, EtherNet/IP). Die Operator-Stationen zeigen Prozessbilder (Fließbilder nach P&ID), in denen jeder Sensor, jedes Ventil und jeder Regelkreis live dargestellt wird.
Etablierte PLS-Hersteller sind Siemens (SIMATIC PCS 7, PCS neo), ABB (System 800xA), Emerson (DeltaV), Honeywell (Experion PKS), Yokogawa (CENTUM VP) und Schneider Electric (EcoStruxure Foxboro DCS).
Diese Systeme sind auf Hochverfügbarkeit ausgelegt: redundante Controller, redundante Netzwerke, redundante Operator-Stationen. In einer Raffinerie oder einem Kraftwerk darf das Leitsystem nicht ausfallen.
PLS vs. SCADA vs. MES: Die Abgrenzung
Die drei Systeme werden leicht verwechselt, weil sie alle mit Produktionsdaten arbeiten. Sie unterscheiden sich so:
| Kriterium | PLS (DCS) | SCADA | MES |
|---|---|---|---|
| ISA-95-Ebene | Level 0-2 | Level 2 (mit Zugriff auf Level 1) | Level 3 |
| Primärfunktion | Kontinuierliche Prozessregelung (geschlossene Regelkreise) | Fernüberwachung und -steuerung verteilter Anlagen | Fertigungssteuerung, KPI-Tracking, Auftragsmanagement, Rückverfolgbarkeit |
| Typische Branche | Chemie, Pharma, Petrochemie, Energie, Wasser | Wasser/Abwasser, Öl/Gas-Pipelines, Stromnetze, verteilte Infrastruktur | Automotive, Metallverarbeitung, Kunststoff, Lebensmittel, Pharma-Verpackung |
| Prozesstyp | Kontinuierlich oder Batch (Verfahrenstechnik) | Variabel (Überwachung, nicht primär Regelung) | Diskret oder Batch (diskrete Fertigung) |
| Greift in Prozess ein? | Ja, automatisch über Regelkreise und Stellglieder | Ja, über Fernsteuerung (manuell oder automatisiert) | Nein (informiert, steuert Aufträge, gibt frei, aber regelt nicht physisch) |
| Typische Anbieter | Siemens, ABB, Emerson, Honeywell, Yokogawa | Siemens WinCC, AVEVA, Ignition, Citect | SYMESTIC, MPDV Hydra, Forcam, Industrie Informatik |
Welches System passt, hängt davon ab, was produziert wird.
Wer einen kontinuierlichen Prozess fährt (Chemikalien, Kraftstoff, Strom, gereinigtes Wasser), braucht ein PLS. Das PLS regelt den Prozess.
Wer diskrete Teile produziert (Karosseriebauteile, Blister, Kunststoffgehäuse, Montagegruppen), braucht ein MES. Das MES steuert die Aufträge, erfasst die KPIs und dokumentiert die Fertigung.
Wer verteilte Infrastruktur über große Entfernungen überwacht (Pumpstationen, Umspannwerke, Pipelines), braucht SCADA.
PLS und MES können im selben Unternehmen parallel laufen. Eine Pharma-Anlage hat ein PLS für die Wirkstoffherstellung (kontinuierliche Synthese) und ein MES für die Verpackung (diskrete Blisterlinien).
Die Schnittstelle zwischen beiden Welten ist der Fertigungsauftrag: Das ERP gibt den Auftrag frei, das MES übernimmt ihn für die Verpackung, und die Prozessdaten aus dem PLS stehen über Historian-Anbindungen für die Chargenrückverfolgung bereit.
Wann ein PLS an seine Grenzen stösst
Ein PLS regelt physikalische Prozesse. Fertigungskennzahlen berechnen, Aufträge steuern oder Stillstände über mehrere Linien analysieren gehört nicht zu seinen Aufgaben. In drei Szenarien werden die Grenzen sichtbar:
Szenario 1: OEE-Berechnung. Ein PLS kann Laufzeiten und Stillstände einer Anlage erfassen. Es kann aber nicht automatisch zwischen geplanter Produktionszeit, Rüstzeit und ungeplanter Störung unterscheiden, weil es keinen Auftragsbezug hat. OEE erfordert die Zuordnung von Gut-/Schlechtteilen zu Produkten und Aufträgen. Das ist eine MES-Funktion.
Szenario 2: Schichtübergreifende Analyse. Das PLS zeigt, was gerade passiert (Prozessbilder, Trendkurven, Alarme). Für die Frage „Warum war die Verfügbarkeit in Schicht 2 letzte Woche 6 % niedriger als in Schicht 1?“ braucht es historische Auswertungen mit Schichtmodell, Stillstandsklassifizierung und KPI-Vergleich. Das leistet ein Kennzahlen-Modul im MES.
Szenario 3: Werksübergreifendes Reporting. Ein PLS ist standortbezogen. Wer Kennzahlen aus mehreren Werken vergleichen will (wie Meleghy Automotive mit vier Werken oder Carcoustics mit mehr als 500 Anlagen in 12 Werken), braucht eine Cloud-Plattform, die Daten standortübergreifend aggregiert. Das PLS liefert die Prozessdaten, das MES aggregiert und analysiert sie.
PLS in der Automatisierungspyramide: Was darüber und darunter liegt
Die Automatisierungspyramide nach ISA-95/IEC 62264 ordnet die Systeme nach Ebenen:
| Level | Bezeichnung | Typisches System | Zeithorizont |
|---|---|---|---|
| Level 4 | Unternehmensplanung | ERP (SAP, Infor, proAlpha, Navision) | Tage bis Monate |
| Level 3 | Manufacturing Operations Management | MES / MOM | Minuten bis Schichten |
| Level 2 | Prozessführung | PLS / DCS / SCADA | Sekunden bis Minuten |
| Level 1 | Steuerung | SPS / PLC, Safety-SPS | Millisekunden bis Sekunden |
| Level 0 | Feldebene | Sensoren, Aktoren, Messumformer | Echtzeit (physikalisch) |
Zwischen Level 2 und Level 3 tauschen PLS und MES Daten aus. In der Verfahrenstechnik liefert das PLS die Prozessdaten (Temperaturen, Drücke, Chargenprotokolle) nach oben an das MES. Das MES gibt Auftragsfreigaben und Rezeptparameter nach unten an das PLS.
Diese bidirektionale Kommunikation läuft über OPC UA, B2MML (Business to Manufacturing Markup Language nach ISA-95) oder proprietäre Schnittstellen.
In der diskreten Fertigung gibt es kein PLS. Die Maschine (Presse, Spritzgießmaschine, Montageautomat) wird über eine lokale SPS gesteuert. Das MES kommuniziert direkt mit der SPS über OPC UA, digitale Signale oder herstellerspezifische Protokolle.
Die Funktion ähnelt der eines PLS: Prozessdaten erfassen. Die Architektur ist aber eine andere, weil diskrete Maschinen keine geschlossenen Regelkreise im PLS-Sinn haben.
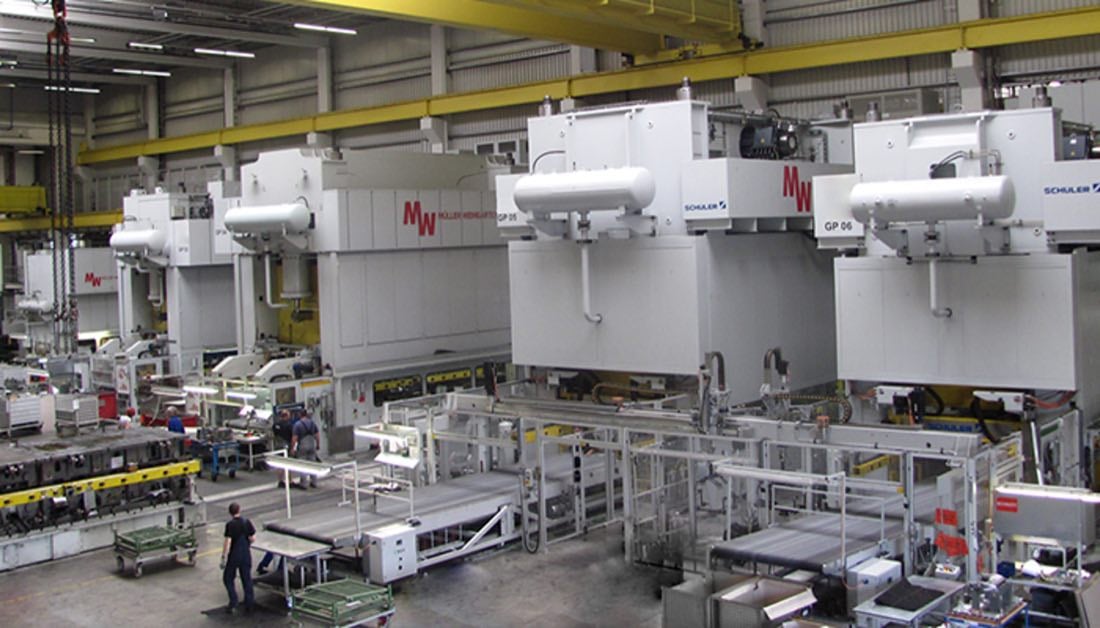
ErfolgsgeschichteAutomotive · PDF
Wie Meleghy Automotive seine Werke mit einer einzigen MES-Plattform verbindet
- −10 %Stillstand
- +7 %Ausbringung
- 4 Werkein sechs Monaten
 Case Study
Batch-Steuerung: Wo PLS und MES sich überschneiden
Bei der Batch-Fertigung (chargenbasierte Produktion) gibt es die größte Überschneidung zwischen PLS und MES. Die Norm ISA-88 (S88) definiert die Batch-Steuerung in der Verfahrenstechnik: Rezepte, Phasen, Operationen, Einheitsprozeduren. Ein PLS mit S88-konformer Batch-Engine steuert die physische Ausführung der Charge (Mischen, Erhitzen, Kühlen, Reagieren).
Das MES steuert die diskrete Seite derselben Charge: Abfüllung in Behälter, Verpackung, Etikettierung, Palettierung. Und es stellt die Rückverfolgbarkeit sicher: Welche Rohstoffe gingen in welche Charge? Welche Charge wurde in welche Verpackungseinheiten abgefüllt?
Diese Traceability ist vorgeschrieben, aber nach verschiedenen Regeln. In der Lebensmittelindustrie verlangt Artikel 18 der Verordnung (EG) Nr. 178/2002, für jedes Lebensmittel den Lieferanten und das belieferte Unternehmen feststellen zu können. In der Pharmaindustrie verlangt der EU-GMP-Leitfaden, Kapitel 4, ein Protokoll für jede hergestellte Charge.
Wie der Austausch an der Schnittstelle aussieht, zeigt ein Beispiel für eine Charge in der Verfahrenstechnik. Die Nachrichten folgen der Logik von ISA-88 und B2MML; welche Felder ein Werk tatsächlich überträgt, legt seine Schnittstellenbeschreibung fest.
| Richtung | Nachricht | Typische Felder | Auslöser |
|---|---|---|---|
| MES an PLS | Auftragsfreigabe mit Rezept | Auftragsnummer, Produkt, Rezeptnummer und Version, Sollmenge, Chargennummer | Auftrag im ERP freigegeben, Anlage bereit |
| PLS an MES | Phasenstatus | Chargennummer, Phase (etwa Mischen, Erhitzen), Start, Ende, Status | Beginn und Ende jeder Phase |
| PLS an MES | Prozesswerte zur Charge | Chargennummer, Messgröße, Sollwert, Istwert, Zeitstempel | je Phase oder in festem Takt |
| PLS an MES | Chargenprotokoll | Chargennummer, eingesetzte Rohstoffchargen und Mengen, Abweichungen, Endstatus | Ende der Charge |
| MES an ERP | Rückmeldung | Auftragsnummer, Gutmenge, Ausschuss, Verbrauch je Rohstoffcharge | Ende von Abfüllung oder Verpackung |
Fehlt eine dieser Nachrichten, entsteht die Lücke an der Ebenengrenze: Ohne die Prozesswerte zur Charge kennt das MES die Charge, aber nicht die Bedingungen, unter denen sie entstanden ist.
SYMESTIC erfasst an Abfüll- und Verpackungslinien Stückzahlen, Stillstände und Prozessdaten. Eine Chargen- und Materialrückverfolgung gehört nicht zum heutigen Funktionsumfang.
Häufige Fragen zum Prozessleitsystem (PLS)
Was ist der Unterschied zwischen PLS und DCS?
Keiner. PLS (Prozessleitsystem) ist der deutsche Begriff für DCS (Distributed Control System). Beide bezeichnen dasselbe: ein verteiltes Automatisierungssystem mit geschlossenen Regelkreisen für die Verfahrenstechnik. In der internationalen Literatur und bei englischsprachigen Herstellern (Emerson, Honeywell, Yokogawa) wird DCS verwendet. In der DACH-Region ist PLS der gängige Begriff.
Brauche ich ein PLS oder ein MES?
Das hängt vom Prozesstyp ab. Wer kontinuierliche Prozesse fährt (Chemie, Raffination, Energieerzeugung), braucht ein PLS für die Prozessregelung. Wer diskrete Teile produziert (Stanzen, Spritzgießen, Montage, Verpackung), braucht ein MES für Auftragssteuerung und Kennzahlen. Manche Unternehmen haben beides: PLS für die Verfahrenstechnik, MES für die nachgelagerte diskrete Fertigung und Verpackung.
Kann ein PLS OEE berechnen?
Nur eingeschränkt. Ein PLS kann Laufzeiten und Stillstände einer Anlage erfassen. Für eine vollständige OEE-Berechnung (Verfügbarkeit x Leistung x Qualität) fehlt dem PLS der Auftragsbezug: Welches Produkt wird gefertigt, wie hoch ist die Soll-Taktzeit, wie viele Gutteile wurden produziert? Das sind MES-Funktionen. Ein Produktionskennzahlen-Modul im MES berechnet OEE automatisch und schlüsselt die Verluste nach Verfügbarkeit, Leistung und Qualität auf.
Wie kommuniziert ein PLS mit dem MES?
Über standardisierte Schnittstellen: OPC UA, B2MML (XML-basiert nach ISA-95) oder Historian-Anbindungen (PI, IP.21). Das MES liest Prozessdaten und Batch-Protokolle aus dem PLS. Das PLS empfängt Auftragsparameter und Rezeptvorgaben vom MES. Für neue Anlagen liegt OPC UA nahe; ältere Installationen laufen teils über proprietäre Schnittstellen.
Wird das PLS durch IIoT und Cloud-MES überflüssig?
Nein. Ein PLS regelt physische Prozesse in Echtzeit mit Zykluszeiten im Millisekundenbereich. Das kann und soll nicht in die Cloud verlagert werden. Die Daten aus dem PLS lassen sich dagegen über OPC UA in Cloud-Plattformen übertragen, um sie standortübergreifend zu analysieren und mit MES-Daten zu kombinieren. Das PLS bleibt On-Premise, die Analyse wandert in die Cloud.
Quellen
- Europäisches Parlament und Rat: Verordnung (EG) Nr. 178/2002, Artikel 18, 2002
- Europäische Kommission: EudraLex Band 4, EU-GMP-Leitfaden Teil I, Kapitel 4 Dokumentation, 2011
Wie sich Prozessleitsystem und MES im eigenen Betrieb sinnvoll ergänzen statt zu überschneiden, zeigt eine kostenlose Demo am eigenen Anwendungsfall.
Live-Demo30 Minuten · kostenlos
Sehen, was ein MES über PLS und SCADA hinaus leistet
In einer Live-Demo zeigen wir, welche Daten ein Cloud-MES aus der Steuerungsebene übernimmt und was es ergänzt, am Beispiel einer Anlage wie Ihrer.
Im Einsatz in über 20 Ländern



Potentialgespräch30 Minuten · kostenlos
Ihre Verluste in Euro, gerechnet mit Ihren Zahlen
Im kostenlosen Potentialgespräch (30 Minuten) gehen wir Stillstand, Rüsten und Ausschuss mit Ihnen durch und rechnen die Verluste mit Ihren eigenen Zahlen in Euro um. Keine Softwarevorführung.
Im Einsatz in über 20 Ländern

Seit 1989 in der Fertigungs-IT, zuvor Bereichsleiter Industrie bei STERIA für Prozessleitsysteme und MES. Gründete 1999 SYMESTIC. Dipl.-Ing. Nachrichtentechnik/Elektronik.
- Manufacturing Execution Systems (MES)
- OEE & Produktionskennzahlen
- Shopfloor Management
- Cloud-native Fertigungssoftware
Veröffentlicht 2 Quellen
Alle Beiträge von Uwe Kobbert