


Inhoud
Kort antwoord: Capaciteitsplanning beantwoordt de vraag of de beschikbare machine- en personeelscapaciteit volstaat voor de orderportefeuille — per week, per afdeling, per knelpunt. De formule oogt simpel: benodigde uren (orders × bewerkingstijden) vs. beschikbare uren (machines × ploegen × beschikbaarheid). De systematische fout zit in de laatste factor: wie met theoretische beschikbaarheid rekent (machine-uren × 100 %), overschat zijn capaciteit structureel.
Eerlijke capaciteitsplanning rekent daarom met de gemeten OEE per machine — en ontdekt regelmatig dat de „benodigde” extra machine al in de fabriek staat, verstopt achter verliezen.
Capaciteitsplanning is het middenstuk tussen productieplanning (grof- en fijnplanning) en de meetlaag uit OEE en bezettingsgraad.
Wat is capaciteitsplanning?
Capaciteitsplanning vergelijkt vraag en aanbod van productiecapaciteit over een planningshorizon: passen de orders van de komende weken in de beschikbare machine- en personeelsuren — en zo niet, waar knelt het en wat doen we eraan (overwerk, extra ploeg, uitbesteden, leverdata schuiven)? Ze speelt op drie niveaus: strategisch (jaren: investeringen, locaties), tactisch (maanden: ploegmodellen, personeel, uitbesteding) en operationeel (weken/dagen: orderacceptatie en levertoezegging — de dagelijkse vraag „kunnen we deze order aannemen en wanneer?”). In het systeemlandschap zit ze tussen ERP-grofplanning en APS-fijnplanning; de kwaliteit van álle drie hangt aan dezelfde inputvraag: hoeveel capaciteit hebben we wérkelijk?
Capaciteit berekenen: de eerlijke formule
De netto-capaciteit van een machine: geplande productietijd × werkelijke beschikbaarheid × werkelijke prestatie — oftewel: bruto-uren maal de gemeten OEE-factoren. Rekenvoorbeeld: een machine in tweeploegendienst biedt 80 uur per week bruto. Theoretische planning rekent met 80 uur; de gemeten realiteit (beschikbaarheid 78 %, prestatie 90 %) levert 56 effectieve uren — 30 % minder. Wie tegen 80 uur plant, belooft structureel te veel: de wachtrijen groeien, levertoezeggingen kantelen, en de planning verliest gezag (de mechanica erachter: wet van Little).
De tweede verfijning: capaciteit is productafhankelijk. Omstelintensieve productmixen verbruiken meer capaciteit dan de som van de bewerkingstijden suggereert — de omsteltijdmatrix hoort in de berekening. En de derde: personeel is vaak de echte grens, niet de machine — kwalificaties per station meegerekend.
Knelpunten vinden en managen
Het knelpunt (de bottleneck) bepaalt de output van de hele fabriek — de kernles van de theory of constraints. Vinden: niet op gevoel (het luidruchtigste station is zelden het knelpunt), maar op data — de structurele wachtrij vóór een station, de hoogste gemeten bezetting, de machine wiens stilstand direct de weekoutput raakt. Managen, in volgorde van rendement: het knelpunt nooit laten wachten (materiaal en personeel prioritair), knelpuntverliezen elimineren (elke OEE-punt op het knelpunt is fabriekoutput — omstellingen via SMED, storingen via onderhoud), kwaliteit vóór het knelpunt borgen (knelpunturen aan afkeur besteden is dubbel verlies) en pas daarna: capaciteit bijkopen. Let op het wandernde knelpunt: na elke verbetering kan het verschuiven — de gemeten bezettingsdata per station houdt het zichtbaar.
Capaciteit verruimen: de opties geordend
| Optie | Wanneer rationeel | Kostenkarakter |
|---|---|---|
| Verliezen elimineren (OEE) | vrijwel altijd eerst — 5–10 OEE-punten op het knelpunt is een halve extra ploeg | laag (methodisch werk op gemeten verliezen) |
| Overwerk / extra ploeg | tijdelijke pieken; structureel duur en personeel-afhankelijk | variabel, snel op- en afschaalbaar |
| Uitbesteden | niet-kerncompetenties en piekorders; let op kwaliteit en doorlooptijd | variabel, marge-afdracht |
| Investeren (machine/lijn) | pas wanneer de gemeten effectieve capaciteit — niet de theoretische — structureel tekortschiet | hoog, vast, traag |
Van schatting naar meting
De drie datastromen die capaciteitsplanning eerlijk maken: gemeten beschikbaarheid en prestatie per machine (de OEE-factoren — automatisch uit de machineaansluiting, zie Productie-KPI’s), werkelijke bewerkings- en omsteltijden per product (in plaats van verouderde stamdata — het verschil is routinematig 10–20 %) en actuele bezetting en wachtrijen per station (de knelpunt-detector). Daarmee wordt de capaciteitscheck van een kwartaal-Excel-exercitie een doorlopende blik: de planner ziet wekelijks de eerlijke belasting per station en beslist op feiten over orderacceptatie, ploegen en investeringen. Het sluit ook de kring met de fijnplanning: dezelfde gemeten tijden voeden beide.
Plan met uw werkelijke capaciteit: SYMESTIC meet beschikbaarheid, prestatie en werkelijke tijden per machine — de eerlijke basis voor capaciteits- en investeringsbeslissingen. Bekijk Productie-KPI’s of het platform.
Veelgestelde vragen over capaciteitsplanning
Wat is capaciteitsplanning, eenvoudig uitgelegd?
De vergelijking van benodigde uren (orders × bewerkingstijden) met beschikbare uren (machines × ploegen × werkelijke beschikbaarheid) — per week, afdeling en knelpunt, met als uitkomst: past het, en zo niet, wat doen we?
Hoe bereken ik de capaciteit van een machine?
Bruto-uren (ploegen × uren) × gemeten beschikbaarheid × gemeten prestatie = effectieve uren. Voorbeeld: 80 bruto-uren × 0,78 × 0,90 ≈ 56 effectieve uren. Rekenen met 100 % beschikbaarheid is de klassieke planningsfout.
Wat is het verschil tussen capaciteitsplanning en fijnplanning?
Capaciteitsplanning toetst óf het past (volume vs. capaciteit, weken vooruit); fijnplanning bepaalt de concrete volgorde per machine en dag. Beide rekenen idealiter met dezelfde gemeten tijden — zie productieplanningssoftware.
Hoe vind ik het knelpunt in mijn fabriek?
Op data: structurele wachtrijen vóór een station, de hoogste gemeten bezetting, en de machine wiens stilstand direct de weekoutput raakt. Niet op gevoel — en periodiek herchecken, want knelpunten verschuiven na elke verbetering.
Wanneer is een nieuwe machine gerechtvaardigd?
Wanneer de gemeten effectieve capaciteit — na eliminatie van de grootste verliezen op het knelpunt — structureel tekortschiet voor de orderportefeuille. Wie op theoretische capaciteit en gevoel investeert, koopt regelmatig een machine die in de verliezen van de bestaande al beschikbaar was.
Verder lezen
- Productieplanningssoftware: functies en keuze
- Bezettingsgraad: berekenen en verhogen
- OEE: betekenis, formule, berekening en benchmarks
- Doorlooptijd: betekenis, berekenen en verkorten
- SMED: omsteltijden verkorten in 4 stappen

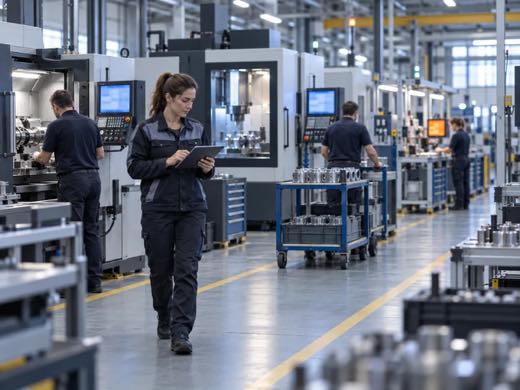
Loopt er elke dag iemand door de hal om te vragen waar een order staat? Dan ontbreekt de livestatus.
Elke order live volgen, van start tot terugmelding
SYMESTIC toont status en actuele bewerking van elke order. Orders komen uit uw ERP of worden direct in SYMESTIC aangemaakt, en elke terugmelding wordt papierloos gedocumenteerd.
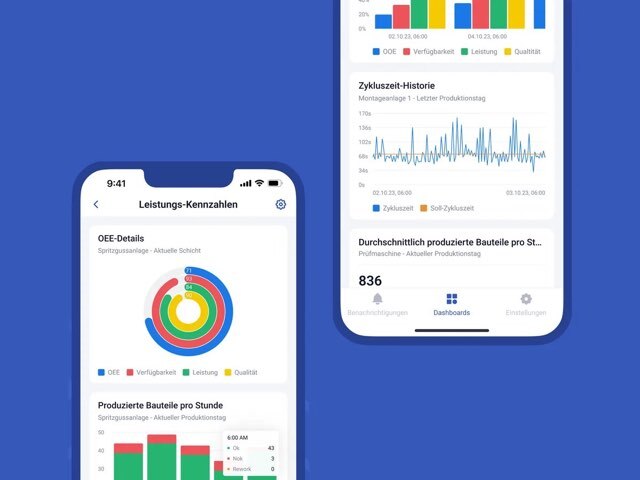
Uw OEE live, niet aan het eind van de maand in Excel
SYMESTIC meet beschikbaarheid, prestatie en kwaliteit direct aan de machine. De eerste machine is in minder dan drie uur gekoppeld, ook een oudere.