


Cuprins
- Folosirea OEE ca instrument de management
- Formula OEE
- Cei trei factori OEE
- Calcul OEE pas cu pas: exemplu pentru un schimb
- Valori OEE bune
- Cele șase mari pierderi
- Capacitatea ascunsă a fabricii
- Limitele calculului OEE în foi de calcul
- Îmbunătățirea OEE în practică
- Legătura dintre OEE și MES
- Ce trebuie să arate un sistem sau un tablou de bord OEE
- Indicatori care completează OEE
- Limitele OEE
- Întrebări frecvente
OEE (eficiența globală a echipamentelor) măsoară productivitatea în producție prin formula: disponibilitate × performanță × calitate. Pragul de 85% este citat drept reper de excelență, cu limitele explicate mai jos.
Indicatorul face vizibile cele șase mari pierderi și capacitatea nefolosită a utilajelor. Înregistrarea manuală în foi de calcul omite microopririle. Colectarea automată în timp real, printr-un sistem MES, oferă baza pentru îmbunătățirea producției.
Cuprins
- Folosirea OEE ca instrument de management
- Formula OEE
- Cei trei factori OEE
- Valori OEE bune
- Cele șase mari pierderi
- Capacitatea ascunsă a fabricii
- Limitele calculului OEE în foi de calcul
- Îmbunătățirea OEE în practică
- Legătura dintre OEE și MES
- Indicatori care completează OEE
- Limitele OEE
- Întrebări frecvente
Folosirea OEE ca instrument de management
Formula OEE este cunoscută de directorii de producție, iar calculul este simplu. Folosirea indicatorului ca instrument eficient de management este mai dificilă.
Modul de aplicare contează. Companiile măsoară OEE, dar nu îl îmbunătățesc. Valoarea este înregistrată într-o foaie de calcul, prezentată săptămânal și apoi uitată. Cauzele pierderilor rămân invizibile deoarece datele sunt colectate manual, cu întârziere sau incomplet.
Articolul explică formula și utilizarea OEE în practică. Arată limitele indicatorului și modul în care măsurarea poate duce la îmbunătățiri demonstrabile.
Formula OEE
OEE = disponibilitate × performanță × calitate
Cei trei factori sunt exprimați procentual și înmulțiți. Efectele se cumulează: chiar dacă fiecare factor pare acceptabil, OEE poate fi mult sub așteptări.
| Factor | Valoare de exemplu |
|---|---|
| Disponibilitate | 90 % |
| Performanță | 92 % |
| Calitate | 97 % |
| OEE | 80,3 % |
Privite separat, valorile pot sugera o funcționare bună. OEE arată însă că se pierde aproape 20% din capacitatea planificată. Indicatorul obligă la evaluarea comună a celor trei factori.
Cei trei factori OEE
| Factor | Ce măsoară | Formulă | Pierderi tipice |
|---|---|---|---|
| Disponibilitate | Proporția din timpul planificat în care utilajul funcționează efectiv | Timp de funcționare ÷ timp de producție planificat | Defectări, lipsă de material, schimbarea sculelor, schimbarea seriei |
| Performanță | Dacă utilajul funcționează la viteza prevăzută | (Timp de ciclu ideal × piese produse) ÷ timp de funcționare | Microopriri, cicluri lente, parametri necalibrați |
| Calitate | Proporția pieselor bune din totalul pieselor | Piese bune ÷ total piese produse | Rebuturi, remanieri, piese respinse la pornire |
În practică: Disponibilitatea poate oferi o pârghie mare de îmbunătățire în producția discretă. La introducerea colectării automate a opririlor, valoarea măsurată poate scădea față de estimările echipei, deoarece opririle scurte devin vizibile pentru prima dată.
Pierderile de performanță sunt mai greu de observat: un utilaj poate produce cu 8% sub viteza posibilă. Și o rată bună a calității ascunde volume relevante. La 10.000 de piese pe zi, 2% rebuturi înseamnă 200 de piese defecte zilnic.
Pentru analiza detaliată a factorilor și exemple practice: → Explicarea factorilor OEE
Calcul OEE pas cu pas: exemplu pentru un schimb
Calculul OEE necesită cinci valori din același schimb: timpul planificat, opririle, timpul de ciclu ideal, cantitatea totală și cantitatea bună. Metoda urmează definiția Lean Enterprise Institute, care înmulțește disponibilitatea, performanța și calitatea. Valorile de mai jos sunt fictive și servesc ilustrării calculului.
| Pas | Calcul | Rezultat |
|---|---|---|
| 1. Timp de producție planificat | 480 min de schimb minus 30 min pauză planificată | 450 min |
| 2. Timp de funcționare | 450 min minus 45 min opriri (25 min defectare, 20 min schimbare a seriei) | 405 min |
| 3. Disponibilitate | 405 min ÷ 450 min | 90,0 % |
| 4. Performanță | 36 s timp de ciclu ideal × 621 piese ÷ 24.300 s timp de funcționare | 92,0 % |
| 5. Calitate | 602 piese bune ÷ 621 piese | 96,9 % |
| 6. OEE | 90,0 % × 92,0 % × 96,9 % | 80,3 % |
O verificare directă detectează erorile de introducere: piese bune × timp de ciclu ideal ÷ timp de producție planificat. Timpul de funcționare și cantitatea totală se simplifică în produs, deci rezultatul trebuie să fie același. Aici, 602 × 36 s = 21.672 s de producție ideală. Împărțirea la 27.000 s planificate dă tot 80,3%. Calculul final folosește factorii nerotunjiți. O diferență mai mare decât rotunjirea indică o valoare greșită.
Patru erori care denaturează calculul OEE
- Pauzele planificate rămân în baza de calcul. Dacă cele 30 de minute de pauză sunt incluse în timpul planificat, disponibilitatea scade dintr-un motiv asupra căruia linia nu poate interveni. Stabiliți ce opriri se exclud și aplicați regula tuturor utilajelor.
- Se folosește timpul mediu de ciclu în locul celui ideal. Dacă media măsurată devine referință, performanța rezultă prin definiție 100%, iar rularea lentă dispare din indicator. O performanță peste 100% arată că timpul de referință este prea lung.
- Piesele remaniate sunt numărate ca piese bune. Rata calității include pierderile din rebuturi și remanieri. O piesă care necesită remaniere nu este o piesă bună la prima trecere, chiar dacă va fi livrată ulterior.
- Schimbarea seriei este exclusă din timpul planificat. Dacă schimbarea seriei iese din baza de calcul ca o pauză, disponibilitatea pare mai bună, iar scurtarea schimbărilor nu mai apare în OEE.
Valori OEE bune
Reperul de 85%, citat drept nivel de excelență, provine din literatura TPM din anii 1980 și se referă la utilaje individuale în producția de serie. Aplicarea lui ca țintă universală este înșelătoare.
| Tip de producție | Bun | Mediu | Motivul diferenței structurale |
|---|---|---|---|
| Producție de serie (auto, mase plastice, metal) | Depinde de proces | Depinde de proces | Serii lungi, schimbări stabile |
| Producție pe loturi și alimentară | Depinde de proces | Depinde de proces | Schimbări specifice produsului, cicluri de curățare |
| Loturi mici și producție la comandă | — | — | Ponderea mare a schimbărilor reduce structural OEE și limitează relevanța comparației |
Valoarea OEE trebuie comparată în timp pe aceeași bază. Îmbunătățirea unui utilaj de la 62% la 71% contează mai mult decât eticheta de valoare bună. Tendința arată dacă măsurile funcționează.
Comparații detaliate pe sectoare: → Repere OEE
Cele șase mari pierderi
Modelul celor șase mari pierderi provine din conceptul TPM al lui Seiichi Nakajima (1988). El repartizează pierderile de productivitate între cei trei factori OEE.
| # | Tip de pierdere | Factor OEE | Exemple |
|---|---|---|---|
| 1 | Defectarea echipamentului | Disponibilitate | Defectări, ruperea sculelor, reparații neplanificate |
| 2 | Schimbări și reglaje | Disponibilitate | Schimbarea sculelor, schimbarea formatului, curățare |
| 3 | Mers în gol și opriri scurte | Performanță | Erori de senzor, blocaje la alimentare, întreruperi scurte |
| 4 | Viteză redusă | Performanță | Uzură, reglaje incorecte, variații de material |
| 5 | Defecte de proces | Calitate | Rebuturi în producția curentă |
| 6 | Pierderi la pornire | Calitate | Piese respinse la reluarea producției după schimbare |
Microopririle și timpii de schimbare pot produce pierderi importante. Măsurarea arată ce pondere au față de pierderile de calitate în fabrica dumneavoastră.
Analiza completă a celor șase tipuri de pierderi: → Cele șase mari pierderi
Capacitatea ascunsă a fabricii
Capacitatea ascunsă descrie producția posibilă, încă nefolosită, a echipamentelor existente. Înainte de cumpărarea unui utilaj sau adăugarea unui schimb, trebuie analizate pierderile actuale.
O linie cu 60% OEE în trei schimburi are teoretic 40% capacitate ascunsă. Înjumătățirea pierderilor ridică OEE la 80%. Calculul ilustrează capacitatea recuperabilă fără utilaje noi; capacitatea efectivă depinde de condițiile procesului.
Limitele calculului OEE în foi de calcul
Multe companii încep cu înregistrarea manuală a OEE. Colectarea manuală are trei puncte slabe care afectează calitatea datelor:
| Punct slab | Ce se întâmplă | Cum ajută colectarea automată |
|---|---|---|
| Întârziere | O oprire de la 14:22 este documentată la predarea schimbului, la 16:00, prea târziu pentru reacția imediată | Semnalele utilajelor sunt colectate în timp real |
| Subiectivitate | Aceeași cauză este clasificată drept defect de material de un operator și defecțiune a utilajului de altul | Categorii standardizate de oprire |
| Pierderi invizibile | Microopririle sub 2 minute sunt rareori înregistrate manual | Sunt înregistrate și întreruperile sub un minut |
Colectarea automată schimbă baza pe care sunt analizate pierderile.
Funcții și costuri ale software-ului OEE: → Comparație software OEE
Îmbunătățirea OEE în practică
| Fază | Interval | Obiectiv | Ce se întâmplă |
|---|---|---|---|
| 1. Vizibilitate | Săptămânile 1–4 | Cunoașterea OEE real | Se conectează utilajele și începe colectarea automată. Echipa vede valoarea măsurată, care poate fi sub așteptări. Aceasta devine baza îmbunătățirii. |
| 2. Eliminarea pierderilor principale | Lunile 2–3 | Îmbunătățire măsurabilă | Producția, mentenanța și calitatea analizează împreună primele cinci cauze și stabilesc contramăsuri. |
| 3. Coordonare continuă | Din luna 4 | OEE ca instrument de management | Tablouri de bord zilnice în managementul secției de producție, analize OEE săptămânale și tendințe lunare. Îmbunătățirea este un ciclu continuu. |
Metodologia completă: → Îmbunătățirea OEE
Legătura dintre OEE și MES
OEE poate fi calculat cu creionul pe hârtie. Colectarea automată, tablourile de bord în timp real și analiza standardizată a pierderilor permit folosirea sa curentă ca instrument de management. Un sistem MES reunește aceste funcții.
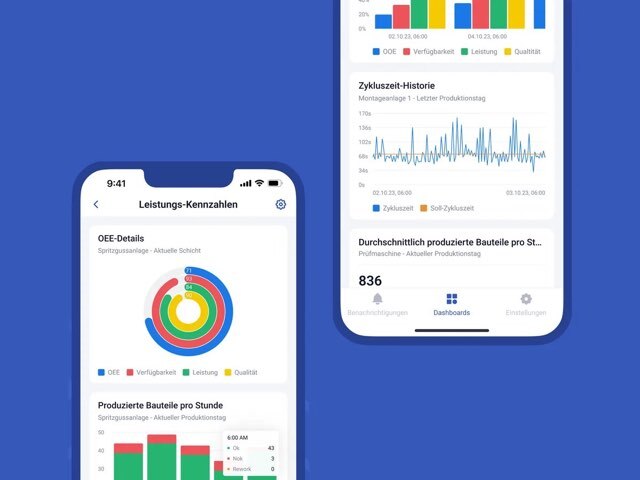
MES colectează automat date de la utilaje și din producție, calculează OEE în timp real și afișează cauzele opririlor. Platforme MES native în cloud precum SYMESTIC permit începerea colectării automate a datelor OEE în câteva ore.
Colectarea începe prin conectarea utilajelor. Datele de la utilaje (MDC) includ timpi de ciclu, opriri și performanță. Datele de producție (PDC) adaugă comanda, schimbul și personalul. Împreună formează baza unui calcul OEE complet.
→ Definiția unui sistem MES · → MES în cloud
Ce trebuie să arate un sistem sau un tablou de bord OEE
Calitatea unui sistem OEE depinde de datele colectate. Verificările următoare rezultă din formulă și din erorile descrise. Se aplică oricărui instrument, inclusiv unei foi de calcul.
| Verificare | De ce contează |
|---|---|
| Opriri cu început și sfârșit înregistrate din semnalul utilajului | Opririle scurte, neînregistrate manual, devin vizibile |
| Listă fixă de cauze de oprire | Permite ordonarea pierderilor, de exemplu într-o diagramă Pareto a minutelor pierdute |
| Timp de ciclu ideal pentru fiecare produs | Produsele care rulează cu viteze diferite pe același utilaj nu generează false pierderi de performanță |
| Disponibilitate, performanță și calitate afișate alături de OEE | Aceeași valoare OEE poate proveni din pierderi diferite; factorii arată unde trebuie intervenit |
| Vizualizări pe schimb, comandă și utilaj | Media săptămânală pe fabrică poate ascunde schimbul sau produsul cu probleme |
| Rebuturi și remanieri înregistrate cu motiv | Pierderile de calitate pot fi urmărite până la cauză |
Pagina OEE arată cum înregistrează SYMESTIC opririle, cauzele și rebuturile.
Indicatori care completează OEE
| Indicator | Ce adaugă față de OEE | Când se folosește |
|---|---|---|
| TEEP | Include tot timpul calendaristic și capacitatea nefolosită în opririle planificate | Pentru a decide între un utilaj nou și mai multe schimburi |
| OAE | Timpul total disponibil fără factori externi, mai aproape de perspectiva economică | Pentru evaluarea utilizării activelor |
| OLE | Aplică logica OEE personalului: prezență × productivitate × calitate | Pentru a analiza contribuția sau limitările echipei |
Comparație completă cu formule: → OEE, TEEP, OAE și OLE
Limitele OEE
OEE nu măsoară eficiența energetică. Un utilaj poate avea OEE ridicat și consum excesiv. Nu măsoară respectarea livrărilor: o linie eficientă poate produce produsul greșit. Nu măsoară nici solicitarea personalului; un OEE ridicat obținut prin ore suplimentare poate fi nesustenabil.
OEE trebuie integrat într-un sistem de indicatori care include livrările, costul unitar, consumul de energie și calitatea. Un MES cu tablouri de bord configurabile permite urmărirea lor împreună.
Detalii: → Limitele OEE
Întrebări frecvente
Semnificația OEE
OEE înseamnă Overall Equipment Effectiveness, adică eficiența globală a echipamentelor. Combină disponibilitatea, performanța și calitatea într-un singur procent.
Calculul OEE
OEE = disponibilitate × performanță × calitate. La 90% disponibilitate, 92% performanță și 97% calitate, rezultă OEE de 80,3%.
Valori OEE bune
Depind de sector și de tipul utilajului. Reperul de 85% este citat internațional, dar nu se aplică universal. Tendința în timp contează mai mult decât o țintă absolută.
Pierderile OEE frecvente
Microopririle și timpii de schimbare pot genera pierderi importante. Modelul celor șase mari pierderi le împarte între disponibilitate, performanță și calitate.
Legătura dintre OEE și MES
Un sistem MES colectează automat în timp real datele necesare calculului OEE. Colectarea manuală poate introduce estimări care reduc utilitatea indicatorului pentru management.
Costurile monitorizării OEE
Sistemele locale presupun de obicei investiții inițiale de șase cifre. Costul depinde de numărul de utilaje, funcții și arhitectură.
Diferența dintre OEE și TEEP
OEE se raportează la timpul de producție planificat. TEEP se raportează la întregul timp calendaristic, incluzând capacitatea nefolosită în weekenduri sau ferestre de mentenanță.
Calculul OEE în Excel
Este posibil, dar colectarea manuală poate produce date întârziate, subiective și incomplete. Microopririle sunt rareori documentate. Colectarea automată prin MES îmbunătățește baza de date.
OEE în activitatea zilnică OEE este util când duce la acțiune. Începeți cu date colectate automat, identificați factorul dominant al pierderilor și eliminați-l sistematic. Apoi repetați ciclul.
→ Formula OEE · → Repere OEE · → Îmbunătățirea OEE · → OEE · → TEEP, OAE și OLE · → Limitele OEE
Demo live30 de minute · gratuit
Vedeți OEE-ul utilajelor dumneavoastră în timp real
În demo-ul live vă arătăm cum măsoară SYMESTIC automat disponibilitatea, performanța și calitatea direct la utilaj.
Folosit în peste 20 de țări



Caz de utilizareSoftware OEE
OEE în timp real, nu la final de lună în Excel
SYMESTIC măsoară disponibilitatea, performanța și calitatea direct la utilaj. Primul utilaj este conectat în mai puțin de trei ore, chiar și unul mai vechi.
Folosit în peste 20 de țări

About the author
Book: „OEE: Eine Zahl, viele Lügen“ (2025)
Publicat
All articles by Christian Fieg