


Inhalt
Ausfallzeiten: Bedeutung
Ausfallzeiten (englisch: Downtime) sind die Zeiten, in denen eine Anlage nicht produziert, obwohl sie laut Plan produzieren soll. In der OEE senken sie den Faktor Verfügbarkeit. Die Anlage steht, Personal, Abschreibung und Fläche kosten weiter, und die geplante Menge fehlt.
Im Werk laufen dafür mehrere Wörter nebeneinander. Für eine Auswertung muss klar sein, welches was umfasst:
| Begriff | Was er umfasst | Beispiel |
|---|---|---|
| Ausfallzeit | Oberbegriff: jede Zeit ohne Produktion innerhalb der geplanten Produktionszeit; in der OEE teilt sie sich auf Verfügbarkeit (Stillstände) und Leistung (Kurzstillstände) auf | Störung, Rüsten, fehlendes Material |
| Maschinenstillstand, Stillstandszeit | der Zustand „Anlage steht“ und seine Dauer, geplant oder ungeplant | Presse steht 25 Minuten |
| Störzeit | ungeplanter Stillstand durch einen technischen Fehler, von der Störung bis zum Wiederanlauf | Antrieb fällt aus, Reparatur dauert 40 Minuten |
| Rüstzeit | geplanter Stillstand für den Wechsel auf ein anderes Produkt oder Werkzeug | Formwechsel an der Spritzgießmaschine |
| Kurzstillstand | kurze Unterbrechung, die die OEE nach den Six Big Losses als Leistungsverlust zählt | Teil verklemmt, Bediener löst es in 40 Sekunden |
Wie sich eine Betriebsstörung von anderen Stillständen abgrenzt, erklärt ein eigener Beitrag.
Geplant und ungeplant: die Arten von Ausfallzeiten
Die Einteilung folgt den Six Big Losses der Total Productive Maintenance nach Seiichi Nakajima. Dort zählen zwei Verlustarten zur Verfügbarkeit: Anlagenausfall sowie Rüsten und Einstellen. Kurzstillstände und Leerlauf zählen zur Leistung.
| Art | Beispiele | Planbar | Wo sie in der OEE landet | Gegenmaßnahme |
|---|---|---|---|---|
| Technische Störung | Antriebsausfall, Sensordefekt, Steuerungsfehler, Werkzeugbruch | nein | Verfügbarkeit (Anlagenausfall) | TPM, Zustandsüberwachung, Ersatzteile vorhalten |
| Rüsten und Einstellen | Werkzeug-, Form- oder Produktwechsel, Einfahren bis zum ersten Gutteil | ja | Verfügbarkeit (Rüsten) | SMED, Reihenfolge nach Rüstaufwand |
| Organisatorischer Stillstand | kein Material, kein Bediener, fehlende Freigabe | teilweise | je nach Festlegung Verfügbarkeit oder außerhalb der Planzeit | Materialfluss, Schichtplanung, Anbindung an die Planung |
| Kurzstillstand | Verklemmung, Stau, Fehlauslösung eines Sensors | nein | Leistung | Ursachen gruppieren, Zykluszeit beobachten |
| Geplante Wartung, Pausen | Inspektion, Schmierung, Kalibrierung, Schichtpause | ja | je nach Festlegung vorab von der geplanten Produktionszeit abgezogen | in Randzeiten legen, Dauer verkürzen |
Zwei Festlegungen muss jedes Werk selbst treffen und dann für alle Vergleiche beibehalten. Erstens die Grenze zwischen Kurzstillstand und Stillstand: Eine feste Vorgabe gibt es dafür nicht, Werke legen sie etwa bei zwei oder fünf Minuten fest. Zweitens die geplante Wartung: Wer sie vorab von der geplanten Produktionszeit abzieht, sieht sie nicht in der OEE, wohl aber in der Auslastung der Anlage. Wer Kurzstillstände als Verfügbarkeitsverlust bucht, verschiebt Verluste zwischen zwei OEE-Faktoren und macht beide schwer vergleichbar.
Was eine Stunde Ausfallzeit kostet
Die Kosten hängen davon ab, ob die verlorene Zeit nachgeholt werden kann. Deshalb gibt es zwei Rechnungen (konstruierte Zahlen):
| Rechnung | Wann sie gilt | Beispiel je Stunde Stillstand |
|---|---|---|
| Bezahlte Kapazität ohne Ausbringung: Maschinenstundensatz plus Personalkosten | immer; zeigt, was die stehende Anlage kostet | 45 € Maschine + 35 € Personal = 80 € |
| Zusätzlich entgangener Deckungsbeitrag | wenn die Anlage ausgelastet ist oder der Engpass der Linie | 60 Teile × 2 € Deckungsbeitrag = 120 €, zusammen 200 € |
| Nachholkosten statt Deckungsbeitrag | wenn freie Kapazität da ist und die Menge in einer späteren Schicht entsteht | Überstunden, Sonderschicht, Eilfracht |
Bei einer Stunde Stillstand je Schicht und 690 Schichten im Jahr (drei Schichten an 230 Arbeitstagen) kostet die ausgelastete Anlage aus dem Beispiel 138.000 € im Jahr, die Anlage mit freier Kapazität 55.200 € plus Nachholkosten. Die Formel für die Kosten je Minute lautet: (Maschinenstundensatz + Personalstundensatz) ÷ 60, bei ausgelasteter Anlage zuzüglich Deckungsbeitrag je Minute. Mit eigenen Werten rechnet der Stillstandskosten-Rechner.
Die Kennzahlen: MTBF, MTTR und Verfügbarkeit
Drei Kennzahlen beschreiben das Ausfallverhalten einer Anlage:
| Kennzahl | Formel | Was sie zeigt |
|---|---|---|
| MTBF (Mean Time Between Failures) | Laufzeit ÷ Anzahl ungeplanter Stillstände | wie lange die Anlage im Mittel zwischen zwei Störungen läuft; höher ist besser |
| MTTR (Mean Time To Repair) | Störzeit ÷ Anzahl ungeplanter Stillstände | wie lange eine Störung im Mittel dauert, von Beginn bis Wiederanlauf; niedriger ist besser |
| Verfügbarkeit (OEE-Faktor) | (geplante Produktionszeit − Stillstandszeit) ÷ geplante Produktionszeit | welcher Anteil der geplanten Zeit tatsächlich produziert wird; Kurzstillstände zählen nicht hier, sondern zur Leistung |
Rechenbeispiel: Eine Schicht hat 450 Minuten geplante Produktionszeit, die Anlage hat drei Störungen von je 20 Minuten. MTBF = (450 − 60) ÷ 3 = 130 Minuten. MTTR = 60 ÷ 3 = 20 Minuten. Verfügbarkeit = 390 ÷ 450 = 86,7 %. Dasselbe Ergebnis liefert MTBF ÷ (MTBF + MTTR) = 130 ÷ 150, solange nur Störungen die Laufzeit unterbrechen. Daran sieht man die zwei Hebel: Eine höhere MTBF heißt seltener stehen, eine niedrigere MTTR heißt kürzer stehen.
Seltene, aber lange Störungen sprechen für Arbeit an der Reparatur: Ersatzteile, Störmeldung, Zugang zur Anlage, Reparaturstandard. Häufige, kurze Störungen sprechen für Arbeit an der Ursache: Wartung und Root Cause Analysis.
Verlustzeitenanalyse: die größten Ursachen zuerst
Ein Pareto-Diagramm sortiert die Stillstandsgründe nach ihrer summierten Dauer, die größte Ursache steht links. Wie stark sich die Ausfallzeit auf wenige Ursachen verteilt, zeigt erst diese Auswertung der eigenen Daten. Voraussetzung ist, dass jeder Stillstand mit Beginn, Dauer und Grund erfasst ist.
Beispiel einer Umformpresse über eine Woche mit 15 Schichten (konstruierte Zahlen):
| Stillstandsgrund | Anzahl | Dauer gesamt | Anteil | kumuliert |
|---|---|---|---|---|
| Werkzeugwechsel (Rüsten) | 12 | 360 min | 40 % | 40 % |
| Coil-Wechsel verspätet (Material) | 9 | 180 min | 20 % | 60 % |
| Zuführung blockiert | 20 | 150 min | 17 % | 77 % |
| Hydraulikstörung | 2 | 120 min | 13 % | 90 % |
| sonstige | 15 | 90 min | 10 % | 100 % |
| Summe | 58 | 900 min | 100 % |
Die Tabelle zeigt auch, warum Anzahl und Dauer getrennt gehören: Die blockierte Zuführung ist mit 20 Fällen der häufigste Grund, die Hydraulikstörung mit zwei Fällen der längste je Fall. Für die Zuführung hilft eine Änderung an der Zuführung, für die Hydraulik eine schnellere Reparatur. Den größten Block macht aber das Rüsten mit 40 % aus; dort setzt SMED an.
Ausfallzeiten erfassen: von Hand oder automatisch
| Kriterium | Von Hand (Papier, Excel) | Automatisch aus dem Maschinensignal |
|---|---|---|
| Erkennung | Der Bediener bemerkt den Stillstand und notiert ihn; kurze Unterbrechungen fehlen leicht. | Jeder Stillstand wird mit Beginn und Ende erfasst. |
| Dauer | geschätzt oder nachträglich eingetragen | gemessen |
| Grund | am Schichtende aus der Erinnerung nachgetragen, wenn an der Anlage kein Terminal steht | vom Bediener am Terminal gewählt, während der Stillstand läuft |
| Auswertung | abtippen, dann auswerten | Pareto, MTBF und MTTR je Anlage, Schicht und Auftrag ohne Zusatzaufwand |
Wer von Hand auf automatische Erfassung umstellt, kann deshalb mehr Ausfallzeit sehen als vorher. Die Anlage läuft nicht schlechter, es wird mehr davon gemessen. Für Vergleiche mit früheren Monaten heißt das: erst ab dem Umstellungstag vergleichen.
Ausfallzeiten reduzieren: welcher Ansatz welche Kennzahl bewegt
| Ansatz | Was getan wird | Wirkt auf |
|---|---|---|
| Automatische Stillstandserfassung | jeden Stillstand mit Dauer und Grund erfassen, Pareto je Anlage | Grundlage für alle anderen Ansätze |
| Vorbeugende Wartung (TPM) | Wartung nach Intervall oder Laufzeit, Bediener übernehmen Reinigen, Schmieren, Prüfen | MTBF |
| Schnellrüsten (SMED) | internes und externes Rüsten trennen, Vorbereitung vor den Stillstand legen | Rüstzeit |
| Störmeldung und Eskalation | Instandhaltung sofort benachrichtigen, Eskalation nach festen Zeiten | MTTR |
| Ursachenanalyse | 5-Why oder Ishikawa für wiederkehrende Störungen | MTBF, Anzahl der Störungen |
Die Reihenfolge: zuerst messen, dann den größten Grund aus dem Pareto angehen, dann prüfen, ob die Ausfallzeit für diesen Grund tatsächlich sinkt. Ein MES liefert die Daten für alle drei Schritte.
Ausfallzeiten in SYMESTIC
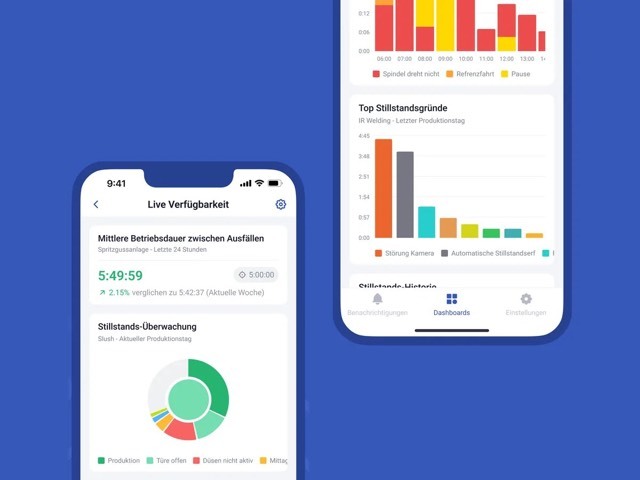
SYMESTIC ist ein Cloud-MES und erfasst Stillstände automatisch. Liefert die Maschine ein Stillstandssignal, wird es genutzt; sonst erkennt SYMESTIC den Stillstand daran, dass keine Bauteile mehr gezählt werden. Bediener ordnen den Stillstandsgrund zu, Rüsten erscheint als eigener Grund. MTBF und MTTR stehen je Anlage bereit, Störmeldungen gehen per Push oder E-Mail an die Instandhaltung, und die Daten lassen sich per REST-API an eine Instandhaltungssoftware übergeben. Bei Meleghy Automotive mit vier Werken in Deutschland, Spanien, Tschechien und Ungarn sanken die Stillstandszeiten um 10 %. Mehr auf der Seite Stillstandszeiten reduzieren.
Häufige Fragen zu Ausfallzeiten
Was ist der Unterschied zwischen Ausfallzeit und Maschinenstillstand?
Ausfallzeit ist der Oberbegriff für jede Zeit ohne Produktion innerhalb der geplanten Produktionszeit, Maschinenstillstand beschreibt den Zustand der Anlage. Die Arten stehen im Abschnitt „Geplant und ungeplant“.
Was kostet eine Stunde Ausfallzeit?
Mindestens Maschinenstundensatz plus Personalkosten, am Engpass kommt der Deckungsbeitrag der fehlenden Teile hinzu. Die Rechnung steht im Abschnitt „Was eine Stunde Ausfallzeit kostet“.
Was sind MTBF und MTTR?
MTBF ist die mittlere Laufzeit zwischen zwei Störungen, MTTR die mittlere Dauer einer Störung bis zum Wiederanlauf. Die Formel steht im Abschnitt „Die Kennzahlen: MTBF, MTTR und Verfügbarkeit“.
Wie werden Kurzstillstände in der OEE behandelt?
Nach den Six Big Losses zählen sie zur Leistung, nicht zur Verfügbarkeit. Die Grenze zum Kurzstillstand legt jedes Werk selbst fest.
Was bringt eine automatische Stillstandserfassung?
Gemessene statt geschätzte Dauer und der Grund noch während des Stillstands. Mehr dazu im Abschnitt „Ausfallzeiten erfassen: von Hand oder automatisch“.
Wie Ihre Stillstände automatisch erfasst und ausgewertet aussehen, zeigt eine kostenlose Live-Demo am eigenen Anwendungsfall.
Was eine Minute Ausfallzeit Sie kostet
Im kostenlosen 30-Minuten-Gespräch rechnen wir Ihre Ausfallzeiten mit Ihren eigenen Zahlen in Jahreskosten um. Keine Software-Demo.
Verlustrechnung
Wissen, warum die Linie stand, nicht nur wie lange
SYMESTIC erkennt jeden Stillstand an der Maschine, der Werker wählt den Grund. Meleghy Automotive senkte mit SYMESTIC die Stillstandszeiten um 10 %.
−10 %Stillstandszeiten
Automobilzulieferer senkte Stillstandszeiten um 10 %
Meleghy Automotive steigerte zudem die Ausbringung um 7 %. Start an einer Pressenstraße, nach sechs Monaten lief SYMESTIC in allen vier Werken.

Über den Autor
Christian FiegHead of Sales
Six Sigma Black Belt mit über 25 Jahren in der Fertigungsindustrie, zuvor bei Johnson Controls, Visteon, iTAC und Dürr. Autor des Buchs „OEE: Eine Zahl, viele Lügen“.
Alle Beiträge von Christian Fieg