Von Christian Fieg · Zuletzt aktualisiert: November 2026
Was ist Produktionseffizienz?
Produktionseffizienz beschreibt das Verhältnis zwischen dem tatsächlichen Output einer Fertigung und dem maximal erreichbaren Output bei gegebenem Ressourceneinsatz. Eine Produktion ist dann effizient, wenn sie mit den vorhandenen Maschinen, Materialien, Energie und Arbeitszeit die größtmögliche Menge konformer Teile herstellt, ohne Ressourcen zu verschwenden. Häufig ist auch von Fertigungseffizienz die Rede; gemeint ist dasselbe.
Die Formel lautet: Produktionseffizienz (%) = (Tatsächlicher Output / Maximal möglicher Output) x 100. Ein Wert von 100 % bedeutet: Die Produktion nutzt ihre Kapazität vollständig, ohne Verluste durch Stillstände, Geschwindigkeitsreduzierungen oder Ausschuss.
In der Praxis erreichen die meisten Fertigungsbetriebe 40 bis 60 % ihrer theoretischen Maximalkapazität. Weltklasse liegt bei 85 % und höher.
Die Differenz zwischen tatsächlicher und maximaler Effizienz ist bares Geld. Bei einer Anlage mit 2 Mio. EUR Jahresoutput entspricht jeder Prozentpunkt Effizienzgewinn rund 20.000 EUR.
Produktionseffizienz zu messen und zu verbessern wirkt deshalb direkt auf Stückkosten, Liefertreue und Wettbewerbsfähigkeit.
Produktionseffizienz vs. Produktivität: Warum die Unterscheidung wichtig ist
Die Begriffe Produktionseffizienz und Produktivität werden im Alltag synonym verwendet, beschreiben aber unterschiedliche Dinge. Wer sie verwechselt, optimiert an der falschen Stelle.
Aspekt
Produktionseffizienz
Produktivität
Definition
Verhältnis von tatsächlichem zu maximal möglichem Output
Verhältnis von Output zu Input (z. B. Stück pro Arbeitsstunde)
Frage
Wie gut nutzen wir unsere vorhandene Kapazität?
Wie viel Output erzeugen wir pro eingesetzter Ressource?
Mehr Output bei gleichem Input oder gleicher Output bei weniger Input
Beispiel
Anlage läuft 85 % der geplanten Zeit mit voller Leistung und 99 % Gutteilen
120 Teile pro Mitarbeiterstunde statt bisher 100
Ein Betrieb kann seine Produktivität steigern, indem er eine zusätzliche Schicht einführt (mehr Output). Das erhöht aber nicht die Produktionseffizienz, wenn die Anlage weiterhin 30 % der Zeit stillsteht.
Umgekehrt kann ein Betrieb seine Produktionseffizienz von 55 % auf 75 % steigern und dabei den Output um 36 % erhöhen, ohne eine einzige zusätzliche Arbeitsstunde, Maschine oder Schicht hinzuzufügen. Das ist der wirtschaftliche Kern von Effizienzsteigerung: mehr aus dem Vorhandenen herausholen.
OEE als Maßstab der Produktionseffizienz
Die OEE (Overall Equipment Effectiveness) ist die Standardkennzahl zur Messung der Produktionseffizienz auf Anlagenebene. Sie multipliziert drei Faktoren zu einem Prozentwert: Verfügbarkeit x Leistung x Qualität. So rechnet sie auch das Lean Enterprise Institute.
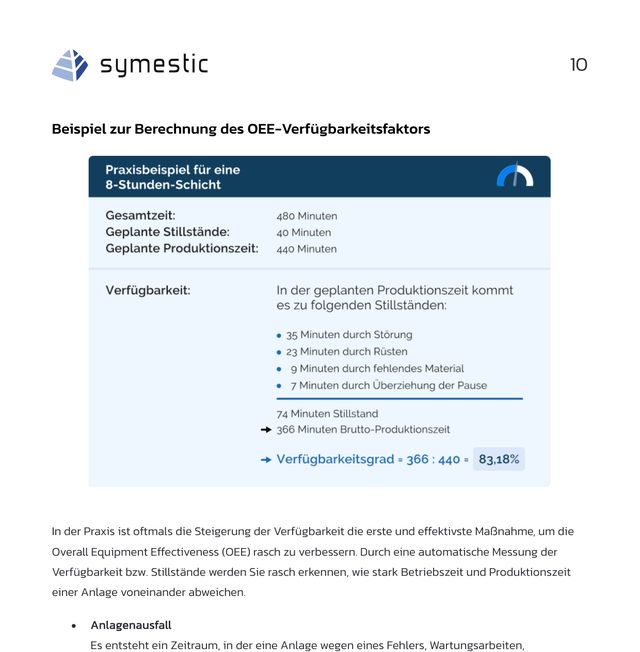
Verfügbarkeit misst den Anteil der geplanten Produktionszeit, in der die Anlage tatsächlich läuft. Jeder ungeplante Stillstand (Maschinenstörung, Materialengpass, Werkzeugbruch) reduziert die Verfügbarkeit. Typische Verluste: 10 bis 25 % der geplanten Zeit.
Leistung misst, ob die Anlage mit der vorgesehenen Geschwindigkeit läuft. Taktzeitverluste, Kurzstillstände und reduzierte Geschwindigkeit senken den Leistungsfaktor. Typische Verluste: 5 bis 15 %.
Qualität misst den Anteil der Gutteile an der Gesamtproduktion. Jedes Ausschussteil und jedes nachgearbeitete Teil senkt den Qualitätsfaktor. Typische Verluste: 1 bis 5 %.
Ein Rechenbeispiel: 80 % Verfügbarkeit x 90 % Leistung x 97 % Qualität = 69,8 % OEE. Das bedeutet: Knapp 30 % der theoretischen Kapazität gehen durch Verluste verloren.
Die OEE zeigt den Gesamtwert und damit auch, welcher der drei Faktoren den größten Verlust verursacht. So lässt sich die Frage "Wo fangen wir an?" beantworten.
Die sechs großen Verlustquellen der Produktionseffizienz
Hinter jedem OEE-Faktor verbergen sich spezifische Verlustquellen. Die japanische TPM-Methodik (Total Productive Maintenance) hat diese in sechs Kategorien systematisiert, die in der Fertigung als "Six Big Losses" bekannt sind.
In den meisten Betrieben verursachen zwei bis drei dieser sechs Verlustquellen 70 bis 80 % der Gesamtverluste. Eine Pareto-Analyse der Verlustdaten zeigt, welche Verlustquelle den größten Hebel bietet.
Ohne diese Analyse verteilen Betriebe ihre Verbesserungsressourcen gleichmäßig auf alle sechs Bereiche und erzielen überall marginale Verbesserungen statt einen spürbaren Durchbruch an der Hauptverlustquelle.
Produktionseffizienz messbar machen: Von Schätzungen zu Echtzeit-Daten
Das größte Hindernis für die Steigerung der Produktionseffizienz ist nicht fehlendes Wissen über Methoden. Es ist fehlende Transparenz über den tatsächlichen Zustand der Produktion.
Betriebe, die ihre OEE zum ersten Mal automatisch messen, erleben fast immer einen "Schock-Effekt": Die manuell geschätzte OEE liegt bei 70 bis 75 %, die gemessene bei 50 bis 55 %. Die Differenz erklärt sich durch nicht dokumentierte Mikrostillstände, falsch hinterlegte Idealtaktzeiten und nicht erfasste Qualitätsverluste.
Automatische Maschinendatenerfassung ändert das. Wenn Maschinenzustände (Lauf, Stillstand, Störung) sekundengenau erfasst werden, werden Mikrostillstände unter 5 Minuten sichtbar, die bei manueller Erfassung nicht dokumentiert werden. Diese Mikrostillstände machen typischerweise 8 bis 12 % der Produktionszeit aus und bleiben bei manueller Erfassung unsichtbar.
In der Metallverarbeitung (Schmiedeprozesse, Umformoperationen) zeigt die Erfahrung aus Implementierungen, dass die Kombination aus Echtzeit-Maschinendaten und bidirektionaler ERP-Anbindung den schnellsten Effekt auf die Produktionseffizienz hat.
Stillstände werden automatisch erfasst und kategorisiert, Rückmeldungen fließen ohne manuelle Zwischenschritte ins ERP, und die Planungsqualität verbessert sich, weil das ERP mit tatsächlichen statt geschätzten Zeiten arbeitet.
Bei einem Pharma-Verpackungsbetrieb (Blister, Sachets, Ampullen) waren mit automatischer Stückzahl- und Stillstandserfassung über digitale Gateways nach 3 Wochen alle Linien am Standort live, ohne Eingriff in die SPS. Der Einstieg funktionierte ohne LAN-Infrastruktur, weil die Anbindung über digitale Signale und Mobilfunk erfolgte.
Die wirksamste Sequenz ist branchenübergreifend dieselbe: Zuerst messen (automatische Betriebsdatenerfassung), dann die größte Verlustquelle identifizieren (Pareto), dann gezielt beseitigen (SMED, TPM, Parameteroptimierung), dann die Wirkung messen, dann wiederholen.
Abbildung: Der Kreislauf zur Steigerung der Produktionseffizienz, vom Messen bis zur Wiederholung.
Ein MES beschleunigt diesen Kreislauf, weil es Maschinen-, Auftrags- und Qualitätsdaten in einem System zusammenführt und zeigt, unter welchen Bedingungen die Verluste entstehen.
Fünf Hebel, um die Produktionseffizienz zu steigern
In fast jeder Fertigung bringen dieselben fünf Hebel den größten Effekt:
Rüstzeiten reduzieren. Die SMED-Methode trennt interne Rüsttätigkeiten (Maschine steht) von externen (Maschine läuft). Wer vorbereitende Schritte in die Laufzeit verlagert, senkt die Rüstzeit und hebt die Verfügbarkeit. Wo die eigene Rüstzeit steht, zeigt die Messung je Rüstvorgang (Rüstzeiten reduzieren).
Kurzstillstände beseitigen. Erst wenn Kurzstillstände automatisch erfasst werden, wird ihre Summe sichtbar. Oft sind es immer wieder dieselben Ursachen: ein bestimmter Sensor, eine bestimmte Zuführung, ein bestimmtes Werkzeug.
Taktzeiten stabilisieren. Steigt die Ist-Zykluszeit über Wochen langsam an, deutet das auf Verschleiß hin. Eine automatische Zykluszeiterfassung macht den Trend sichtbar, bevor daraus ein Stillstand wird.
Ausschuss an der Quelle bekämpfen. Jedes Ausschussteil hat dieselbe Maschinen-, Material- und Personalzeit verbraucht wie ein Gutteil. Wichtig ist die Ursache: Tritt der Ausschuss nach dem Rüsten auf, hängt er an einer Materialcharge oder an einer Schicht?
Die Daten täglich nutzen. Der größte Hebel ist die tägliche Besprechung der Verluste am Ort der Fertigung, etwa im Shopfloor Management.
Häufige Fragen zur Produktionseffizienz
Was ist Produktionseffizienz?
Produktionseffizienz beschreibt das Verhältnis zwischen dem tatsächlichen Output einer Fertigung und dem maximal erreichbaren Output bei gegebenem Ressourceneinsatz. Sie wird typischerweise in Prozent ausgedrückt und über die OEE (Overall Equipment Effectiveness) gemessen.
Was ist der Unterschied zwischen Produktionseffizienz und Produktivität?
Produktionseffizienz misst, wie gut die vorhandene Kapazität genutzt wird (tatsächlicher vs. maximaler Output). Produktivität misst das Verhältnis von Output zu Input (z. B. Stück pro Arbeitsstunde). Effizienzsteigerung holt mehr aus dem Vorhandenen heraus. Produktivitätssteigerung kann auch durch zusätzliche Ressourcen erreicht werden.
Was ist ein guter Wert für Produktionseffizienz?
Gemessen als OEE gilt 85 % als Weltklasse. Die meisten Fertigungsbetriebe liegen zwischen 40 und 60 %. Der Absolutwert ist weniger wichtig als die Identifikation der größten Verlustquelle und der Trend über die Zeit.
Welche Verluste senken die Produktionseffizienz am stärksten?
Die sechs großen Verlustquellen (Six Big Losses) sind: ungeplante Stillstände, geplante Stillstände (Rüsten), Kurzstillstände, reduzierte Geschwindigkeit, Anlaufausschuss und Produktionsausschuss. In den meisten Betrieben verursachen zwei bis drei dieser Quellen 70 bis 80 % der Gesamtverluste.
Wie schnell lässt sich die Produktionseffizienz verbessern?
Automatische Datenerfassung liefert ab dem ersten Tag Transparenz. Erste messbare Verbesserungen (3 bis 5 % höhere OEE) zeigen sich typischerweise innerhalb von 4 bis 12 Wochen, weil allein die Sichtbarkeit der Verluste zu Verhaltensänderungen und gezielten Maßnahmen führt.
Whitepaper46 Seiten · PDF
OEE Essentials: die OEE richtig rechnen und steigern
Effizienz in der Fertigung lässt sich am genauesten über die OEE messen.
Im kostenlosen Potentialgespräch (30 Minuten) gehen wir Stillstand, Rüsten und Ausschuss mit Ihnen durch und rechnen die Verluste mit Ihren eigenen Zahlen in Euro um. Keine Softwarevorführung.
Sehen Sie SYMESTIC an Ihrem eigenen Anwendungsfall
In der kostenlosen Live-Demo zeigt Ihnen ein Produktexperte an der laufenden Plattform, wie OEE, Stillstände und die Anbindung Ihrer Maschinen und Ihres ERP konkret aussehen.