


Inhalt
Was ist ein Produktionsfehler?
Ein Produktionsfehler ist eine Abweichung eines gefertigten Teils von der definierten Spezifikation, die während des Herstellungsprozesses entsteht. Das Teil entspricht nicht den Toleranzvorgaben der Zeichnung, den funktionalen Anforderungen oder den vereinbarten Qualitätskriterien.
In der diskreten Fertigung ist die Unterscheidung zwischen Ausschuss und Nacharbeit entscheidend. Ein Ausschussteil ist nicht mehr korrigierbar und wird verschrottet. Ein Nacharbeitsteil kann durch einen zusätzlichen Arbeitsgang in Spezifikation gebracht werden, verursacht aber zusätzliche Kosten und Durchlaufzeit. Beide sind Produktionsfehler, aber ihre wirtschaftliche Wirkung unterscheidet sich erheblich.
Die Ausschussquote in der diskreten Fertigung liegt branchenübergreifend typischerweise zwischen 1 und 5 %. Bei einem Werk mit 10 Mio. EUR Jahresoutput bedeuten 3 % Ausschuss 300.000 EUR Materialverlust, zuzüglich der Maschinenzeit, Energie und Personalkosten, die in die fehlerhaften Teile geflossen sind. Die tatsächlichen Fehlerkosten liegen deshalb immer höher als der reine Materialwert.
Ausschuss vs. Nacharbeit vs. Reklamation: Was Produktionsfehler kosten
Produktionsfehler verursachen Kosten auf unterschiedlichen Stufen. Je später ein Fehler erkannt wird, desto teurer wird er. Diese Gesetzmäßigkeit wird als "Zehnerregel der Fehlerkosten" bezeichnet. Die American Society for Quality (ASQ) ordnet Kosten für Fehler, die erst der Kunde entdeckt, den externen Fehlerkosten zu.
| Fehlerart | Definition | Erkennungszeitpunkt | Relative Kosten |
|---|---|---|---|
| Ausschuss (intern) | Teil nicht korrigierbar, wird verschrottet | Während oder nach dem Prozess, vor Versand | 1x (Material + Wertschöpfung) |
| Nacharbeit (intern) | Teil kann durch zusätzlichen Arbeitsgang korrigiert werden | Während oder nach dem Prozess, vor Versand | 0,3 - 0,7x (zusätzliche Bearbeitungszeit) |
| Reklamation (extern) | Fehler wird beim Kunden erkannt | Nach Auslieferung | 10 - 100x (Sortierung, Rückruf, Bandstillstand beim OEM) |
Ein Ausschussteil, das in der eigenen Fertigung erkannt wird, kostet den Materialwert plus die anteilige Wertschöpfung. Dasselbe Teil, das beim Automobilhersteller am Band verbaut wird und dort einen Bandstillstand verursacht, kann Kosten im fünf- bis sechsstelligen Bereich nach sich ziehen. Ein einziger Bandabriss bei einem OEM kostet je nach Hersteller zwischen 10.000 und 50.000 EUR pro Stunde.
Deshalb gilt: Jeder Euro, der in die frühe Fehlererkennung investiert wird, spart ein Vielfaches an Fehlerfolgekosten. Der First Pass Yield (Anteil der Teile, die beim ersten Durchlauf in Ordnung sind) ist die wichtigste Kennzahl, um die Effektivität der Fehlervermeidung zu messen.
Die 6M: Wo Produktionsfehler tatsächlich entstehen
Die Ursachenanalyse für Produktionsfehler folgt in der Fertigung dem 6M-Modell: Mensch, Maschine, Material, Methode, Mitwelt (Umgebung) und Messung. Jede Kategorie hat typische Fehlermechanismen.
Mensch. Bedienfehler, Verwechslungen, fehlende Qualifikation, Ermüdung. In manuellen Montagelinien verursachen menschliche Fehler typischerweise 15 bis 25 % aller Produktionsfehler. Die Ursache ist selten Nachlässigkeit, sondern fehlende Standardisierung: Wenn derselbe Arbeitsgang je nach Bediener unterschiedlich ausgeführt wird, streuen die Ergebnisse.
Maschine. Werkzeugverschleiß, Kalibrierungsdrift, Maschinenausfall, thermische Verformung. Ein Fräser, der sich über 500 Teile graduell abnutzt, verschiebt die Maßhaltigkeit langsam aus der Toleranz. Ohne automatische Maschinendatenerfassung wird diese Drift erst beim nächsten Prüfintervall sichtbar, und das können 50 oder 100 Teile zu spät sein.
Material. Chargenschwankungen, falsche Materialzuordnung, unzureichende Wareneingangsprüfung. Im Spritzguss kann eine Änderung des Schmelzindex um wenige Prozent zu Einfallstellen oder Gratbildung führen, obwohl alle Maschinenparameter identisch sind.
Methode. Fehlerhafte Arbeitsanweisungen, ungeeignete Prozessparameter, falscher Werkzeugeinsatz. Wenn der Prozess nicht robust ausgelegt ist (zu enge Toleranzen, zu wenig Prozessfenster), reicht eine kleine Schwankung in einem der anderen M-Faktoren, um Ausschuss zu produzieren.
Mitwelt (Umgebung). Temperatur, Luftfeuchtigkeit, Schwingungen, Verschmutzung. In der Feinmechanik können Temperaturschwankungen von 2 bis 3 °C die Maßhaltigkeit beeinflussen. In der Lebensmittelverpackung führt unkontrollierte Luftfeuchtigkeit zu Siegelproblemen.
Messung. Falsche Prüfmittel, unzureichende Prüfmittelfähigkeit (Gage R&R), fehlerhafte Prüfanweisungen. Ein Messmittel mit zu großer Messunsicherheit kann gute Teile als schlecht bewerten (Pseudoausschuss) oder schlechte Teile als gut durchlassen (Schlupf). Beide Fälle verursachen Kosten.
Warum Ausschuss in vielen Betrieben höher ist als nötig
Die meisten Betriebe kennen ihre Ausschussquote. Was sie nicht kennen, ist die Verteilung der Ursachen. Ohne diese Verteilung bleibt jede Verbesserungsmaßnahme ein Zufallstreffer.
Die Quote selbst samt First Pass Yield und Ausschusskosten ist schnell ermittelt: Ausschussquote berechnen.
Problem 1: Fehlerkategorisierung fehlt oder ist zu grob. "Ausschuss" wird als eine Zahl erfasst, ohne Differenzierung nach Fehlerart, Station, Charge oder Schicht. Wenn der Schichtbericht nur "47 Teile Ausschuss" meldet, ohne zu sagen ob es Maßfehler, Oberflächenfehler oder Montagefehler waren, fehlt die Basis für eine Pareto-Analyse. Die Top-3-Fehlerarten, die typischerweise 60 bis 80 % des Ausschusses verursachen, bleiben unsichtbar.
Problem 2: Keine Korrelation zwischen Prozessparametern und Fehlerbildern. Die Maschine speichert Prozessdaten. Das Qualitätssystem speichert Prüfergebnisse. Aber niemand korreliert systematisch, bei welchen Parameterkombinationen Fehler häufiger auftreten. Ein MES schließt diese Lücke, indem es Maschinendaten, Auftragsdaten und Qualitätsdaten in einem System zusammenführt.
Problem 3: Reaktive Fehlerbehandlung. In vielen Betrieben beginnt die Fehleranalyse erst nach einer Kundenreklamation oder einem Ausschuss-Spike. Statistische Prozesskontrolle (SPC) erkennt Prozessverschiebungen, bevor sie zu Ausschuss führen. Aber SPC erfordert systematische Datenerfassung und definierte Eingriffsgrenzen. Ohne automatische Erfassung scheitert SPC an der manuellen Datenlast.
Problem 4: Pseudoausschuss durch Messfehler. In Betrieben mit schlechter Prüfmittelfähigkeit werden 5 bis 15 % der als "Ausschuss" klassifizierten Teile fälschlicherweise aussortiert. Eine Gage-R&R-Analyse zeigt, wie viel der gemessenen Streuung vom Messsystem stammt und wie viel vom Prozess. Ohne diese Analyse optimiert der Betrieb möglicherweise einen Prozess, der gar nicht das Problem ist.
Produktionsfehler sichtbar machen: Was in der Praxis funktioniert
Die Senkung der Ausschussquote beginnt nicht mit neuen Maschinen, sondern mit Transparenz. Erst wenn sichtbar ist, welche Fehlerarten wo, wann und unter welchen Bedingungen auftreten, lassen sich die richtigen Maßnahmen ableiten.
In vollautomatischen Montageanlagen lassen sich SPS-Alarme automatisch mit Stillständen und Qualitätsdefekten korrelieren. Die Anlage begründet technische Stillstände dann selbst, ohne Eingriff der Mitarbeitenden. Der entscheidende Hebel ist dabei nicht ein neues Prüfsystem, sondern die automatische Verknüpfung von Fehlerdaten mit Maschinenzuständen.
Werden über digitale Maschinensignale und OPC-UA-Anbindung an Linienleitrechner die tatsächliche Ausbringung und die Stillstände erfasst, zeigt die OEE-Analyse pro Linie, ob der Qualitätsfaktor an bestimmten Linien systematisch niedriger liegt als an vergleichbaren Linien. Dort setzen die Identifikation der Top-5-Fehlerarten und gezielte Abstellmaßnahmen an.
Produktionsfehler nach Fertigungsverfahren
Jedes Fertigungsverfahren hat seine typischen Fehlermechanismen. Die Fehlervermeidungsstrategie muss zum Verfahren passen.
| Fertigungsverfahren | Typische Fehlerarten | Primärer Fehlertreiber (6M) | Wichtigste Gegenmaßnahme |
|---|---|---|---|
| Spritzguss | Einfallstellen, Grat, Lunker, Verzug, Bindenähte | Material (Chargenschwankung), Maschine (Parameterdrift) | Prozessparameterüberwachung in Echtzeit |
| Zerspanung (CNC) | Maßabweichung, Oberflächenrauheit, Gratbildung | Maschine (Werkzeugverschleiß), Methode (Schnittdaten) | Werkzeugstandzeitüberwachung, SPC auf Maße |
| Umformtechnik (Pressen, Stanzen) | Risse, Falten, Maßabweichung, Oberflächenfehler | Material (Blechdicke, Festigkeit), Maschine (Presskraft) | Kraftüberwachung, Materialeingangskontrole |
| Montage (automatisch) | Fehlende Teile, falsche Teile, Drehmomentabweichung | Mensch (Verwechslung), Maschine (Sensorausfall) | Poka Yoke, 100%-Inline-Prüfung |
| Schweißen | Porosität, Bindefehler, Spritzer, Verzug | Methode (Parameter), Material (Oberflächenzustand) | Schweißparameterüberwachung, Nahtvermessung |
In der Spritzgussfertigung sind Chargenschwankungen des Granulats der häufigste externe Fehlertreiber. In der Zerspanung ist es der Werkzeugverschleiß. In der Montage ist es die Teileverwechslung. Die Fehlervermeidung muss beim dominierenden Treiber ansetzen, nicht pauschal "die Qualitätskontrolle verbessern". Wie Stillstände und Verluste an CNC-Maschinen erfasst werden, zeigt MES in der Zerspanung.
Werkzeuge zur Fehleranalyse und Fehlervermeidung
Die Fertigungspraxis hat einen etablierten Werkzeugkasten zur systematischen Fehlerbehandlung. Fünf Werkzeuge kommen besonders häufig zum Einsatz.
Pareto-Analyse. Priorisiert Fehlerarten nach Häufigkeit oder Kosten. Die "80/20-Regel" gilt in der Qualitätspraxis zuverlässig: 3 bis 5 Fehlerarten verursachen typischerweise den Großteil der Ausschusskosten. Ohne Pareto-Priorisierung verzetteln sich Teams in Nebenproblemen.
Ishikawa-Diagramm (Fischgräte). Strukturiert die Ursachensuche nach den 6M-Kategorien. In einem Qualitätszirkel am Shopfloor wird ein Fehlerbild auf die sechs Einflusskategorien heruntergebrochen. Das Ergebnis ist eine priorisierte Liste von Hypothesen, die systematisch überprüft werden können.
FMEA (Fehlermöglichkeits- und Einflussanalyse). Bewertet potenzielle Fehler vor ihrem Auftreten und priorisiert Präventivmaßnahmen. Im Automobilbereich ist die FMEA über IATF 16949 verpflichtend. In der Praxis wird zwischen Konstruktions-FMEA (D-FMEA) und Prozess-FMEA (P-FMEA) unterschieden. Die P-FMEA ist das relevante Werkzeug für Produktionsfehler.
8D-Report. Strukturierte Problemlösung in 8 Disziplinen: Team bilden, Problem beschreiben, Sofortmaßnahmen, Ursachenanalyse, Abstellmaßnahmen definieren, Wirksamkeit prüfen, Wiederauftreten verhindern, Teamleistung würdigen. Der 8D-Report ist in der Automobilzulieferkette der Standard für Reklamationsbearbeitung.
5-Why-Analyse. Fragt fünfmal "Warum?", um von der sichtbaren Abweichung zur Grundursache (Root Cause) zu gelangen. Einfach in der Anwendung, aber wirksam: "Warum Ausschuss? Weil Maß außerhalb Toleranz. Warum außerhalb Toleranz? Weil Werkzeug verschlissen. Warum verschlissen? Weil Standzeit überschritten. Warum überschritten? Weil kein automatischer Zähler. Warum kein Zähler? Weil die Prozesskontrolle nicht digitalisiert ist."
Häufige Fragen zu Produktionsfehlern
Was ist ein Produktionsfehler?
Ein Produktionsfehler ist eine Abweichung eines gefertigten Teils von der definierten Spezifikation, die während des Herstellungsprozesses entsteht. Das Teil entspricht nicht den Toleranzvorgaben, den funktionalen Anforderungen oder den vereinbarten Qualitätskriterien. Produktionsfehler werden in Ausschuss (nicht korrigierbar) und Nacharbeit (korrigierbar) unterteilt.
Was ist der Unterschied zwischen Ausschuss und Nacharbeit?
Ausschuss bezeichnet Teile, die nicht mehr in Spezifikation gebracht werden können und verschrottet werden. Nacharbeit bezeichnet Teile, die durch einen zusätzlichen Arbeitsgang korrigiert werden können. Beide sind Produktionsfehler, aber Ausschuss verursacht den vollständigen Verlust der eingesetzten Wertschöpfung, während Nacharbeit nur zusätzliche Bearbeitungskosten und Durchlaufzeit verursacht.
Was sind die häufigsten Ursachen für Produktionsfehler?
Die Ursachen werden nach dem 6M-Modell systematisiert: Mensch (Bedienfehler, fehlende Qualifikation), Maschine (Verschleiß, Kalibrierungsdrift), Material (Chargenschwankungen), Methode (fehlerhafte Parameter), Mitwelt (Temperatur, Feuchtigkeit) und Messung (ungeeignete Prüfmittel). In der Praxis verursachen Maschine und Material zusammen typischerweise 50 bis 70 % aller Produktionsfehler in der diskreten Fertigung.
Wie kann man Produktionsfehler systematisch reduzieren?
Die wirksamsten Hebel sind: automatische Erfassung und Kategorisierung von Fehlerdaten, Pareto-Analyse zur Priorisierung der Top-Fehlerarten, Korrelation von Prozessparametern mit Fehlerbildern über ein MES, statistische Prozesskontrolle (SPC) zur Früherkennung von Prozessverschiebungen und FMEA zur präventiven Fehlerbewertung.
Wie hängen Produktionsfehler und OEE zusammen?
Der Qualitätsfaktor der OEE bildet Produktionsfehler direkt ab: Er berechnet sich aus Gutteile geteilt durch Gesamtmenge. Jedes Ausschuss- oder Nacharbeitsteil senkt den Qualitätsfaktor und damit die Gesamt-OEE. Die OEE macht den wirtschaftlichen Effekt von Produktionsfehlern in einer einzigen Kennzahl sichtbar.
Wie Ausschuss je Anlage und Schicht automatisch erfasst wird, statt erst am Wareneingang aufzufallen, zeigt eine Live-Demo am eigenen Anwendungsfall.
Was Produktionsfehler Sie kosten
Im kostenlosen 30-Minuten-Gespräch rechnen wir Ihren Ausschuss und die Stillstände, die Fehler auslösen, mit Ihren eigenen Zahlen in Jahreskosten um.
Verlustrechnung
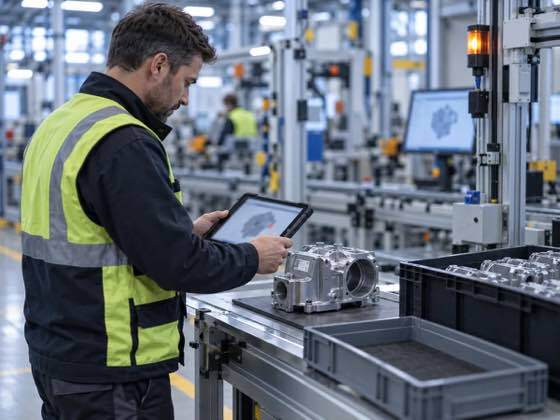
Jeder Fehler erfasst, jeder Fehler bewertet
Bauteil scannen, OK oder NOK wählen, Fehlerstelle antippen. SYMESTIC zeigt, welcher Fehler wie oft vorkommt und was er kostet.

Über den Autor
Christian FiegHead of Sales
Six Sigma Black Belt mit über 25 Jahren in der Fertigungsindustrie, zuvor bei Johnson Controls, Visteon, iTAC und Dürr. Autor des Buchs „OEE: Eine Zahl, viele Lügen“.
Alle Beiträge von Christian Fieg