

Inhalt
Was ist Qualitätssicherung (QS)?
Qualitätssicherung (QS) ist der operative Teil des Qualitätsmanagements. Sie umfasst alle geplanten und systematischen Maßnahmen, die nachweisen, dass ein Produkt oder ein Prozess die festgelegten Qualitätsanforderungen erfüllt. Kurz gesagt: QS prüft und beweist, dass die Qualität stimmt.
Die Norm DIN EN ISO 9000:2015 definiert Qualitätssicherung (englisch: Quality Assurance) als den „Teil des Qualitätsmanagements, der auf das Erzeugen von Vertrauen darauf gerichtet ist, dass Qualitätsanforderungen erfüllt werden." In der Fertigungspraxis bedeutet das: Prüfungen durchführen, Ergebnisse dokumentieren und bei Abweichungen eingreifen, bevor fehlerhafte Teile den Kunden erreichen.
Die Abgrenzung ist wichtig: Qualitätsmanagement (QM) plant, steuert und verbessert. Qualitätssicherung (QS) prüft und weist nach. QM ist die Strategie, QS ist die Umsetzung am Produkt und am Prozess.
Konstruktive vs. analytische Qualitätssicherung
In der Fertigung gibt es zwei grundsätzliche Ansätze der Qualitätssicherung, die sich gegenseitig ergänzen:
| Ansatz | Ziel | Methoden | Zeitpunkt |
|---|---|---|---|
| Konstruktive QS (fehlervermeidend) | Fehler von vornherein unmöglich machen | PokaYoke, FMEA, robuste Prozessauslegung, Toleranzanalyse, Design of Experiments (DoE) | Vor und während der Produktion |
| Analytische QS (fehlererkennend) | Fehler erkennen und aussortieren, bevor sie den Kunden erreichen | Sichtprüfung, Maßprüfung, SPC-Regelkarten, Funktionsprüfung (EOL-Tester), Laboranalyse | Während und nach der Produktion |
Der entscheidende Punkt: Analytische QS allein reicht nicht aus. Wer Fehler nur am Ende der Linie erkennt, hat die Wertschöpfung bereits verloren. Jedes fehlerhafte Teil, das bis zur Endprüfung durchläuft, hat Material, Maschinenzeit und Energie verbraucht. Die Zehnerregel macht das greifbar: Was an der Maschine 1 € kostet, kostet beim OEM 10 € und im Feld 100 €.
In der Praxis setzen erfolgreiche Fertigungsbetriebe auf eine Kombination: Konstruktive QS verhindert den Großteil der Fehler (PokaYoke, Prozessverriegelung), analytische QS fängt die verbleibenden Fälle ab (SPC, Sichtprüfung, EOL-Test).
QS-Methoden in der Fertigung: Von der Stichprobe bis zur 100%-Prüfung
Welche Prüfmethode zum Einsatz kommt, hängt von drei Faktoren ab: Wie kritisch ist das Merkmal (sicherheitsrelevant, funktional oder kosmetisch)? Wie hoch ist die Fehlerrate im Prozess? Und wie aufwändig ist die Prüfung?
100%-Prüfung (Inline): Jedes einzelne Teil wird geprüft. In der Automobilindustrie Standard für sicherheitsrelevante Merkmale (Schweißnähte, Verschraubungen, Dichtprüfungen). Der MES-gestützte PokaYoke-Ansatz macht das automatisch: Die Anlage fragt beim MES an, ob das Teil den Vorprozess bestanden hat. Erst nach positivem Dependency Check gibt das MES die nächste Bearbeitung frei.
Stichprobenprüfung: Nur eine definierte Teilmenge wird geprüft. Die Stichprobenpläne folgen in der Regel der ISO 2859 (AQL-basiert, Attributprüfung) oder der ISO 3951 (variablenbasiert). Das MES erkennt, wann eine Stichprobe fällig ist, und benachrichtigt den Prüfer.
SPC (Statistische Prozesskontrolle): Prozessparameter werden in Echtzeit auf Regelkarten überwacht. Solange die Messwerte innerhalb der Eingriffsgrenzen bleiben, ist der Prozess stabil. Sobald ein Trend, ein Ausreißer oder ein Regelverstoß (Western Electric Rules) erkannt wird, erfolgt ein Eingriff, bevor Ausschuss entsteht. SYMESTIC zeigt für Prozessparameter die Prozessstabilität mit Eingriffsgrenzen und Cp/Cpk; Prüfungen am Platz werden mit OK/NOK und Fehlergrund erfasst.
Sichtprüfung (Visual Inspection): Der Werker prüft das Teil visuell auf Oberflächenfehler, Kratzer, Farbabweichungen oder Montagefehler. SYMESTIC digitalisiert diesen Prozess über die Visual Inspection Station: Fehlertyp und Fehlerzone werden am Bildschirm erfasst, das Teil wird direkt für Nacharbeit oder Ausschuss gebucht. Der Rework/Scrap Analyzer wertet diese Daten anschließend nach Segment, Produkt und Zeitraum aus. Wenn der Werker selbst prüft, spricht man von Werkerselbstprüfung.
Blind Audit: Eine unangekündigte Nachprüfung bereits freigegebener Teile. So wird die Wirksamkeit der regulären Sichtprüfung kontrolliert.
Inline vs. Offline: Wo wird geprüft?
| Prüfort | Beschreibung | Vorteil | Nachteil |
|---|---|---|---|
| Inline-Prüfung | Prüfung direkt im Fertigungstakt, integriert in die Anlage | Sofortige Rückmeldung, kein zusätzlicher Handlingsaufwand | Begrenzte Prüftiefe, Taktzeit darf nicht überschritten werden |
| Atline-Prüfung | Prüfung neben der Linie, Teil wird kurz entnommen | Höhere Prüftiefe als Inline, schneller als Offline | Zusätzlicher Handling-Aufwand |
| Offline-Prüfung | Prüfung im Messlabor, losgelöst vom Fertigungstakt | Höchste Prüfgenauigkeit, komplexe Messungen möglich | Zeitverzug zwischen Fertigung und Ergebnis, höherer Aufwand |
In der Praxis kombinieren die meisten Fertigungsbetriebe alle drei Ansätze: Inline für sicherheitsrelevante Merkmale (PokaYoke, Funktionsprüfung), Atline für SPC-Stichproben und Offline für Erstmusterprüfungen und komplexe Laboranalysen. Das MES verbindet alle drei Ebenen, weil es die Prüfergebnisse zentral erfasst und mit Produktions- und Prozessdaten verknüpft.
Wie ein MES die Qualitätssicherung in der Fertigung verändert
Ohne digitale Unterstützung arbeitet die QS mit Papierprotokollen, manuellen Stichprobenplänen und Excel-Auswertungen am Monatsende. Das funktioniert bei wenigen Anlagen, wird aber ab einer bestimmten Komplexität zur Fehlerquelle.
Ein Manufacturing Execution System (MES) digitalisiert die QS direkt am Prozess:
- Automatische Fehlererfassung: Jedes Teil erhält einen digitalen Qualitätsstatus (OK, NOK, Rework). Fehler werden in Echtzeit erfasst, nicht erst am Schichtende.
- PokaYoke-Verriegelung: Das MES prüft vor jedem Bearbeitungsschritt automatisch, ob die Voraussetzungen erfüllt sind. Kein Teil wird bearbeitet, das den Vorprozess nicht bestanden hat.
- Rückverfolgbarkeit (Traceability): Prozessdaten, Qualitätsstatus, Prozesszeiten und PokaYoke-Ergebnisse werden pro Teil dokumentiert. Bei einer Reklamation lässt sich innerhalb von Minuten nachvollziehen, wann, wo und unter welchen Bedingungen das Teil gefertigt wurde.
- Automatische Stichproben-Auslösung: Das MES erkennt, wann eine Stichprobe fällig ist, und triggert die Prüfung automatisch über die Schnittstelle zum QMS.
- Korrelationsanalyse: Qualitätsdefekte werden mit Maschinendaten, Stillständen und SPS-Alarmen verknüpft. So wird sichtbar, ob ein Ausschussanstieg auf ein Maschinenthema, ein Materialthema oder einen Bedienfehler zurückgeht.
QS-Anforderungen nach Branche
Die konkreten QS-Anforderungen unterscheiden sich je nach Branche erheblich:
| Branche | Relevanter Standard | Typische QS-Anforderung |
|---|---|---|
| Automobilindustrie | IATF 16949, VDA 6.3 | PPAP, 100%-Prüfung sicherheitsrelevanter Merkmale, Prozess-Audit, Cpk ≥ 1,67 |
| Pharma / Kosmetik | GMP, EU-GMP | Chargenrückverfolgung, Validierung, dokumentierte Herstellungsprozesse |
| Lebensmittelindustrie | IFS, BRC, HACCP | Rückverfolgbarkeit, Hygienekontrollen, kritische Kontrollpunkte |
| Medizintechnik | ISO 13485, FDA 21 CFR Part 820 | Design Controls, Risikoanalyse nach ISO 14971, vollständige Chargenrückverfolgung |
| Metallverarbeitung | ISO 9001, kundenspezifisch | Maßprüfung, Werkstoffprüfung, Oberflächenprüfung, Prüfzeugnisse nach EN 10204 |
Bei Klocke, einem Lohnhersteller in der Pharma- und Kosmetikbranche, wird SYMESTIC im regulierten GMP-Umfeld eingesetzt. Die Datenerfassung (Stückzahlen, Stillstände) erfolgt über DI-Gateways ohne LAN-Infrastruktur. Der Rollout auf alle Linien am Standort Weingarten dauerte 3 Wochen.
Bei Schmiedetechnik Plettenberg in der Metallverarbeitung war die Ausgangslage typisch: Das ERP InforCOM bildete die Auftragswelt sauber ab, aber eine präzise und zeitnahe Rückmeldung vom Shopfloor fehlte. Nach der Einführung von SYMESTIC mit automatischer ERP-Integration beschreibt Thorsten Manns, Technischer Leiter: „SYMESTIC verschafft uns eine durchgängige Echtzeittransparenz, die wir in dieser Form vorher nicht hatten. Dadurch können wir schneller eingreifen und unsere Prozesse deutlich stabiler steuern."
Typische Fehler in der Qualitätssicherung
Fehler 1: QS erst am Ende der Linie ansetzen. End-of-Line-Prüfung erkennt Fehler, verhindert sie aber nicht. Das defekte Teil hat bis dahin sämtliche Prozessschritte durchlaufen und Kosten verursacht. Der PokaYoke-Ansatz setzt früher an: Jeder Prozessschritt prüft die Voraussetzungen, bevor er startet.
Fehler 2: Prüfergebnisse nicht mit Produktionsdaten verknüpfen. Wenn das QMS (z. B. CASQ-it, Babtec, CAQ AG) isoliert vom MES arbeitet, fehlt die Korrelation. War der Ausschussanstieg am Mittwoch ein Materialthema, ein Maschinenthema oder ein Bedienfehler? Nur wenn Qualitätsdaten und Produktionsdaten (OEE, Stillstände, Prozessparameter) zusammenfließen, wird die Ursache sichtbar.
Fehler 3: Prüfprotokolle auf Papier führen. Papierprotokolle sind fehleranfällig, nicht auswertbar und im Reklamationsfall nur mit erheblichem Aufwand nutzbar. Ein MES erfasst Prüfergebnisse digital, verknüpft sie mit dem Fertigungsauftrag und macht sie in Sekunden abrufbar.
Fehler 4: Ausschussquoten akzeptieren statt analysieren. „3 % Ausschuss sind normal" ist keine Analyse. Welche Fehlerart tritt an welcher Station bei welchem Produkt auf? SYMESTIC liefert diese Aufschlüsselung über den Rework/Scrap Analyzer mit Filtermöglichkeiten nach Segment, Produkt, Produktionsregel und Zeitraum.
Fehler 5: Qualitätskennzahlen nur monatlich auswerten. Wenn der Ausschussbericht erst zum Monatsende kommt, ist die Ursache längst nicht mehr rekonstruierbar. Echtzeit-Dashboards machen Qualitätsabweichungen sofort sichtbar und ermöglichen den Eingriff im laufenden Prozess.
Qualitätssicherung und OEE: Der Qualitätsfaktor als Bindeglied
Der Qualitätsfaktor ist einer der drei OEE-Faktoren (Verfügbarkeit × Leistung × Qualität). Er berechnet sich als Gutteile geteilt durch Gesamtmenge. Ein OEE-Qualitätsfaktor von 97 % bedeutet: 3 % der produzierten Teile sind Ausschuss oder Nacharbeit. Wie Prüfmethoden, Kosten und SPC zusammenhängen, zeigt der Beitrag zur Qualitätskontrolle in der Fertigung.
In der Praxis ist der Qualitätsfaktor der OEE-Faktor, der am direktesten die Wirksamkeit der Qualitätssicherung zeigt. Sinkt er, greifen die QS-Maßnahmen nicht ausreichend. Steigt er nach einer Maßnahme, ist der Beweis erbracht. Ein MES macht diesen Faktor in Echtzeit sichtbar und ermöglicht so die Bewertung von QS-Maßnahmen innerhalb von Stunden statt Wochen.
Bei Meleghy Automotive, einem internationalen Automobilzulieferer mit 4 Werken, wurde SYMESTIC mit bidirektionaler SAP-R3-Anbindung ausgerollt. Maschinenzyklen werden automatisch Fertigungsaufträgen zugeordnet, Qualitätsdaten fließen zurück ins ERP. Ergebnis: 10 % Reduktion von Stillstandszeiten und 7 % Verbesserung der Ausbringung.
Häufige Fragen zur Qualitätssicherung
Was ist der Unterschied zwischen Qualitätssicherung und Qualitätsmanagement?
Qualitätsmanagement (QM) umfasst alle strategischen und operativen Maßnahmen rund um Qualität: Planung, Steuerung, Sicherung und Verbesserung. Qualitätssicherung (QS) ist der operative Teil davon, der prüft und nachweist, dass Produkte und Prozesse die Vorgaben erfüllen.
Was ist der Unterschied zwischen konstruktiver und analytischer Qualitätssicherung?
Konstruktive QS verhindert Fehler durch Prozessauslegung (PokaYoke, FMEA, DoE). Analytische QS erkennt Fehler durch Prüfung (SPC, Sichtprüfung, Funktionsprüfung). In der Praxis werden beide Ansätze kombiniert.
Was bedeutet PokaYoke in der Qualitätssicherung?
PokaYoke ist ein Prinzip aus dem Toyota Production System, das Fehler durch technische Maßnahmen unmöglich macht. In einem MES bedeutet das: Vor jedem Bearbeitungsschritt prüft das System automatisch, ob das Teil den Vorprozess bestanden hat, ob die richtige Variante vorliegt und ob alle Parameter im Sollbereich liegen.
Welche Rolle spielt ein MES in der Qualitätssicherung?
Ein MES automatisiert die Fehlererfassung, steuert PokaYoke-Verriegelungen, ermöglicht lückenlose Rückverfolgbarkeit und liefert die Datenbasis für SPC und Ausschussanalyse. Ab einer gewissen Anlagenzahl (erfahrungsgemäß ab 5 bis 10 Anlagen) wird manuelle Qualitätsdatenerfassung zur Fehlerquelle.
Welche Norm regelt die Qualitätssicherung?
Die DIN EN ISO 9000:2015 definiert den Begriff Qualitätssicherung. Die ISO 9001:2015 legt die Anforderungen an ein QMS fest, das QS einschließt. Branchenspezifisch kommen IATF 16949 (Automotive), GMP (Pharma), IFS/BRC (Lebensmittel) und ISO 13485 (Medizintechnik) hinzu.
Wie Gutteile, Ausschuss und Prozessdaten je Linie automatisch erfasst werden, zeigt eine kostenlose Demo am eigenen Anwendungsfall.
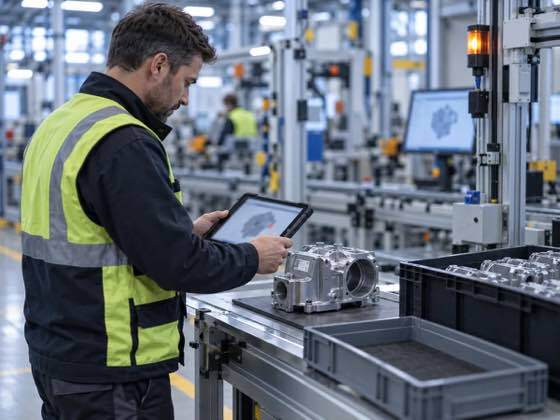
Fehlerlisten auf Papier zeigen, was schiefging, aber nie, wie oft und was es kostet.
Jedes Bauteil am Platz prüfen, jeden Fehler auswerten
Der Werker scannt das Bauteil, wählt OK oder NOK und markiert die Fehlerstelle. SYMESTIC zeigt Top-Fehler, PPM, First Pass Yield und Ausschusskosten.

Über den Autor
Christian FiegHead of Sales
Six Sigma Black Belt mit über 25 Jahren in der Fertigungsindustrie, zuvor bei Johnson Controls, Visteon, iTAC und Dürr. Autor des Buchs „OEE: Eine Zahl, viele Lügen“.
Alle Beiträge von Christian Fieg