TL;DR: OEE zeigt, wo Anlagenverluste entstehen. TPM (Total Productive Maintenance) liefert die Methodik, um sie systematisch zu beseitigen. Die 8 TPM-Säulen adressieren alle drei OEE-Faktoren: Verfügbarkeit, Leistung und Qualität. Autonome Instandhaltung und geplante Instandhaltung haben den größten direkten Effekt: 10–20 % weniger Mikrostopps, 15–25 % weniger ungeplante Stillstände.
In der Praxis ist TPM ohne automatische OEE-Erfassung blind und scheitert regelmäßig an drei Stellen. Dieser Artikel zeigt das Mapping (welche Säule wirkt auf welchen OEE-Faktor), erklärt die drei häufigsten Scheitergründe und beschreibt den Dreischritt von der Messung zur Verbesserung.
Inhaltsverzeichnis
- Was verbindet TPM und OEE?
- Die 8 TPM-Säulen und ihr Einfluss auf die OEE-Faktoren
- Warum scheitert TPM in der Praxis?
- MES als operative Plattform für TPM und OEE
- Von der Messung zur Verbesserung: Der Dreischritt
- FAQ
Was verbindet TPM und OEE?
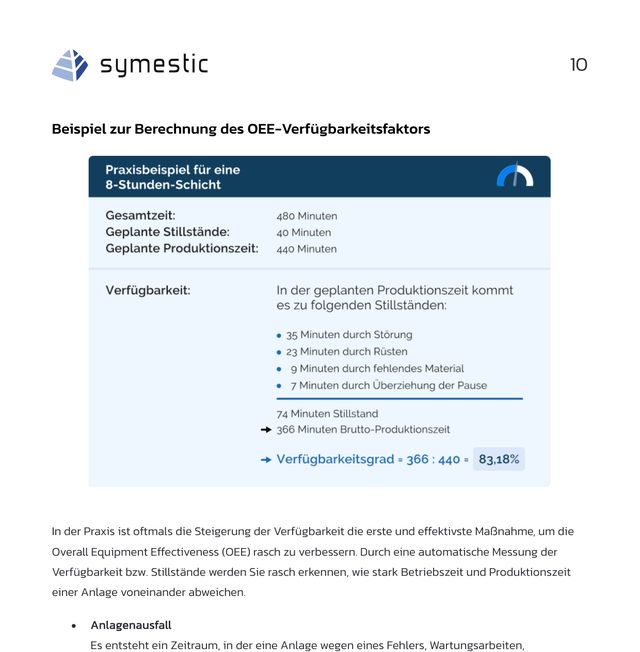
OEE misst die Gesamtanlageneffektivität als Produkt aus Verfügbarkeit, Leistung und Qualität. Die Kennzahl macht Verluste sichtbar, beseitigt sie aber nicht.
TPM (Total Productive Maintenance) ist die Methodik, die genau das tut: eine ganzheitliche Instandhaltungsstrategie mit 8 Säulen, entwickelt vom Japan Institute of Plant Maintenance (JIPM). Sie zielt darauf ab, Anlagenverluste systematisch zu beseitigen.
Der Zusammenhang ist direkt: Jede der sechs großen Verlustarten, die OEE erfasst, lässt sich mindestens einer TPM-Säule zuordnen. Ungeplante Stillstände → geplante Instandhaltung. Mikrostopps → autonome Instandhaltung. Qualitätsverluste → Qualitätsmanagement und Training.
OEE macht Verluste sichtbar. TPM beseitigt sie.
Ohne OEE ist TPM blind. Ohne TPM bleibt OEE eine Zahl auf dem Dashboard.
Die 8 TPM-Säulen und ihr Einfluss auf die OEE-Faktoren
TPM basiert auf acht Säulen. Jede adressiert spezifische Verlustquellen, die sich direkt auf einen oder mehrere OEE-Faktoren auswirken. Die folgende Tabelle zeigt das Mapping:
| TPM-Säule |
Verfügbarkeit |
Leistung |
Qualität |
Primärer Mechanismus |
| 1. Autonome Instandhaltung |
●● |
●●● |
● |
Bediener erkennen Verschlechterung, bevor sie zu Stopps wird |
| 2. Geplante Instandhaltung |
●●● |
● |
● |
Ungeplante Stillstände werden zu geplanten Wartungsfenstern |
| 3. Fokussierte Verbesserung |
●●● |
●● |
● |
Pareto: Die Top-5-Ursachen beseitigen, die 80 % der Verluste verursachen |
| 4. Qualitätsmanagement |
— |
— |
●●● |
Ursachenbeseitigung statt Endkontrolle → First-Pass-Yield steigt |
| 5. Training & Kompetenz |
● |
●● |
●● |
Bedienfehler, falsche Einstellungen und fehlende Reaktion reduzieren |
| 6. Anlaufmanagement |
●● |
● |
●● |
Anlaufverluste bei neuen Anlagen oder Produktwechseln minimieren |
| 7. Office TPM |
● |
— |
— |
Administrative Verzögerungen beseitigen, die Produktion ausbremsen |
| 8. Arbeitssicherheit & Umwelt |
● |
— |
— |
OEE-Verbesserung nicht zulasten von Mitarbeitern oder Compliance |
●●● = starker direkter Effekt · ●● = moderater Effekt · ● = indirekter Effekt · Strich = kein messbarer Effekt
Autonome Instandhaltung: der schnellste Hebel
Maschinenbediener übernehmen Basisaufgaben: Reinigung, Schmierung, Sichtprüfung. Das verhindert schleichende Verschlechterung, die langfristig zu Stillständen und Leistungsverlusten führt. Allein durch standardisierte Reinigungsroutinen und visuelle Kontrollpunkte lassen sich Mikrostopps um 10–20 % reduzieren.
In den meisten Fertigungsbetrieben existiert autonome Instandhaltung allerdings auf dem Papier und wird nicht konsequent gelebt, weil niemand die Mikrostopps sieht, die sie verhindern soll.
Geplante Instandhaltung: der größte Einzeleffekt auf Verfügbarkeit
Wartungen werden nach Nutzung und Zustand ausgeführt statt nach starren Intervallen oder erst nach Ausfall. Ein Maschinenstillstand, der geplant während eines Schichtwechsels stattfindet, kostet keinen Output. Derselbe Stillstand ungeplant mitten in der Produktion kann eine komplette Charge gefährden.
Die automatische SPS-Alarm-Erfassung zeigt, welche Alarmcodes die Anlagenstopps verursachen. Das ist die Grundlage für gezielte Wartungsplanung statt Feuerwehreinsätze.
Fokussierte Verbesserung (Kobetsu Kaizen): das Pareto-Prinzip angewandt
Kleine, crossfunktionale Teams analysieren die größten Verlustquellen und beseitigen sie gezielt. Bei fast jedem Fertigungsunternehmen zeigt sich dasselbe Muster: 3–5 wiederkehrende Störungen verursachen 60–80 % aller Verfügbarkeitsverluste.
Ohne automatische Datenerfassung über ein MES bleiben diese Muster unsichtbar, weil die einzelnen Vorfälle zu kurz oder zu sporadisch für manuelle Dokumentation sind.
Qualitätsmanagement (Hinshitsu Hozen)
Prozessstabilität durch frühzeitige Fehlererkennung. Jede Verbesserung der First-Pass-Yield-Rate erhöht die OEE direkt über den Qualitätsfaktor. Die Korrelation von SPS-Alarmen mit Qualitätsdefekten senkt den Ausschuss, indem sie die Prozessursachen beseitigt, statt die Endkontrolle auszubauen.
Training und Kompetenzmanagement
Ein erheblicher Teil der Leistungs- und Qualitätsverluste entsteht durch Bedienfehler, falsche Einstellungen und fehlende Reaktion auf Frühwarnsignale, nicht durch Maschinendefekte. Kompetente Bediener, die Anomalien erkennen, bevor sie zu Stillständen werden, sind der wirksamste Hebel für stabile OEE-Werte.
Die drei weiteren Säulen
Anlaufmanagement reduziert Verluste bei neuen Anlagen oder Produktwechseln. Office TPM überträgt das Verlustdenken auf administrative Prozesse, die Produktionsverzögerungen verursachen. Arbeitssicherheit und Umweltschutz stellt sicher, dass OEE-Verbesserungen nicht zulasten der Mitarbeiter oder der Compliance gehen.
Warum scheitert TPM in der Praxis?
Die Theorie hinter TPM ist seit Jahrzehnten dokumentiert. Die Umsetzung scheitert trotzdem regelmäßig, fast immer an denselben drei Punkten:
| Scheitergrund |
Was passiert |
Was stattdessen nötig ist |
| TPM = Instandhaltungsprojekt |
Nur die Instandhaltungsabteilung „macht TPM". Bediener sind nicht eingebunden. |
TPM ist Produktionsstrategie. Produktion und Technik übernehmen gemeinsam Verantwortung. |
| Keine belastbare Datenbasis |
TPM-Maßnahmen ohne automatische OEE-Erfassung. Effekt nicht messbar. |
Zuerst MES mit automatischer MDE/BDE. Dann TPM auf Basis der Verlustdaten. |
| Methodik vor Ergebnis |
8 Säulen werden als Checkliste abgearbeitet, ohne Bezug zu den tatsächlichen Verlusten. |
OEE messen → Top-5-Verluste identifizieren → gezielt die Säulen aktivieren, die diese Verluste adressieren. |
Der zweite Punkt ist der kritischste: Wenn ein Unternehmen nach drei Monaten TPM nicht zeigen kann, welche Stillstandsursachen um wie viel Prozent zurückgegangen sind, verliert das Projekt seine Legitimation.
Aus Erfahrung: Projekte, die in Wochen erste Daten liefern, scheitern signifikant seltener als solche mit monatelangem Vorlauf ohne messbare Ergebnisse.
Warum braucht TPM ein MES als operative Plattform?
Ein Manufacturing Execution System verbindet TPM und OEE operativ. Es erfasst Maschinendaten und Betriebsdaten automatisch und liefert die Datenbasis, die TPM-Teams brauchen:
- Stillstandsgründe in Echtzeit: standardisiert kategorisiert, Pareto-Analysen auf Knopfdruck
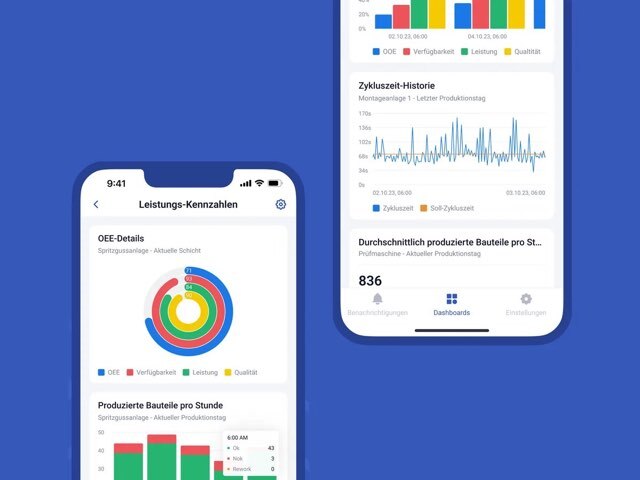
- OEE-Trends über Wochen und Monate: zeigen, ob TPM-Maßnahmen tatsächlich wirken
- Schichtübergaben datenbasiert statt mündlich: Informationsverluste zwischen Teams minimiert
- SPS-Alarm-Korrelation: welche Alarme korrelieren mit Stillständen und Qualitätsdefekten
Cloud-native MES-Systeme wie SYMESTIC ermöglichen den Einstieg in automatische OEE-Erfassung innerhalb weniger Tage. Damit entfällt das größte Hindernis für wirksames TPM: die fehlende Transparenz über die tatsächlichen Verlustursachen.
Von der Messung zur Verbesserung: Wie startet man TPM richtig?
Der wirksamste Einstieg in die Kombination von TPM und OEE folgt einem pragmatischen Dreischritt:
Schritt 1: OEE automatisch messen. Die Ergebnisse liegen in der Regel 8–12 Prozentpunkte unter den bisherigen Schätzungen, weil Mikrostillstände und kurze Unterbrechungen erstmals vollständig sichtbar werden.
Dieser initiale „OEE-Drop" beunruhigt Teams anfangs, ist aber das stärkste Signal dafür, dass erstmals korrekt gemessen wird. Reale Verluste werden sichtbar und damit bearbeitbar.
Schritt 2: Top-5-Verlustursachen identifizieren und den TPM-Säulen zuordnen. Häufig: Rüstprozesse → geplante Instandhaltung. Wiederkehrende Kurzstillstände → autonome Instandhaltung + fokussierte Verbesserung. Fehlende Standardisierung bei Schichtwechseln → Training.
Schritt 3: Gezielt TPM-Maßnahmen umsetzen und über OEE-Entwicklung messen.
Bei Meleghy Automotive sanken die Stillstände innerhalb von 6 Monaten um 10 %, die Ausbringung stieg um 7 %. Bei Klocke waren alle Verpackungslinien am Standort live.
Was OEE-Software konkret leistet und kostet: OEE Software im Vergleich.
Realistische Zielwerte für verschiedene Branchen: OEE Benchmarks.
FAQ
Was ist der Unterschied zwischen OEE und TPM?
OEE ist eine Kennzahl, die Verfügbarkeit, Leistung und Qualität einer Anlage misst. TPM ist eine Instandhaltungsmethodik mit acht Säulen, die darauf abzielt, die OEE systematisch zu verbessern. OEE macht Verluste sichtbar, TPM beseitigt sie.
Welche TPM-Säule hat den größten Einfluss auf die OEE?
Autonome Instandhaltung und geplante Instandhaltung haben in den meisten Fertigungsumgebungen den größten direkten Effekt. Autonome Instandhaltung reduziert Mikrostopps und schleichende Verschlechterung (Leistungsfaktor), geplante Instandhaltung senkt ungeplante Stillstände (Verfügbarkeitsfaktor).
Kann man TPM ohne OEE-Software umsetzen?
Grundsätzlich ja, aber die Wirksamkeit ist stark eingeschränkt. Ohne automatische Datenerfassung fehlt die Transparenz über tatsächliche Verlustursachen, und der Effekt von TPM-Maßnahmen lässt sich nicht belastbar messen. Ein MES mit automatischer OEE-Erfassung ist die operative Grundlage für wirksames TPM.
Was sind die acht Säulen von TPM?
Autonome Instandhaltung, geplante Instandhaltung, fokussierte Verbesserung (Kobetsu Kaizen), Qualitätsmanagement (Hinshitsu Hozen), Training und Kompetenzmanagement, Anlaufmanagement (Early Equipment Management), Office TPM sowie Arbeitssicherheit und Umweltschutz.
Wie schnell zeigt TPM Ergebnisse in der OEE?
Erste messbare Verbesserungen treten typischerweise nach 4–8 Wochen auf, vorausgesetzt, die Maßnahmen basieren auf automatisch erfassten Verlustdaten. Ohne belastbare Datenbasis dauern sichtbare Ergebnisse deutlich länger oder bleiben ganz aus.
Das Wichtigste: TPM ist nicht „Instandhaltung macht Wartung". TPM ist eine Produktionsstrategie, die alle 8 Säulen nutzt, um die 3 OEE-Faktoren systematisch zu verbessern. Der Startpunkt ist immer derselbe: Erst messen (OEE), dann die Top-Verluste identifizieren, dann gezielt die passenden TPM-Säulen aktivieren. In dieser Reihenfolge.
→ Was ist OEE? · → Six Big Losses · → OEE Software
Weiterführende Artikel:








 Case Study
