OEE-Benchmarks: woher die Zahlen kommen
Ein OEE-Benchmark ist ein Vergleichswert für die Gesamtanlageneffektivität, an dem ein Werk den eigenen Wert einordnet. Der bekannteste ist der „World-Class“-Wert von 85 %. Er geht auf Seiichi Nakajima zurück, den Begründer der Total Productive Maintenance, der mehr als 90 % Verfügbarkeit, mehr als 95 % Leistung und mehr als 99 % Qualität als Idealbedingungen nannte; zusammen ergibt das 0,90 × 0,95 × 0,99 = rund 85 %.
Die 85 % sind damit ein Zielwert aus einer Rechnung, kein Messergebnis. Die gemessenen Durchschnitte in der Tabelle unten stammen aus Datensätzen von Softwareanbietern, die die OEE bei ihren eigenen Kunden auswerten. Das ist eine brauchbare Orientierung, aber keine repräsentative Statistik für die Industrie. SYMESTIC ist selbst Anbieter von OEE-Software.
Veröffentlichte Werte und was sie aussagen
| Wert | Was er beschreibt | Quelle | Einschränkung |
|---|
| 85 % („World Class“) | Produkt der Idealbedingungen nach Nakajima: Verfügbarkeit über 90 %, Leistung über 95 %, Qualität über 99 % | Seiichi Nakajima, Introduction to TPM (englische Ausgabe 1988) | normativer Zielwert für die TPM, keine Messung |
| 55 bis 60 % | Gipfel der Verteilung der Jahresmittel von über 3.500 Maschinen in mehr als 50 Ländern, 2023/2024 | Evocon | Kundendaten eines Softwareanbieters |
| rund 6 % der ausgewerteten Betriebe bei 85 % oder mehr | Anteil mit „World-Class“-OEE im Jahresmittel; der Anbieter hält den echten Anteil wegen falsch angesetzter Taktzeiten für niedriger, rund 3 % | Evocon | Kundendaten eines Softwareanbieters |
| 82,5 % im besten Viertel, 31,2 % im schwächsten Viertel | Mittelwerte des besten und des schwächsten Viertels von über 100 Werken weltweit | Sage Clarity | Anbieterstudie, Erhebungsjahr nicht angegeben |
| rund 70 % als erreichbarer Spitzenwert in der Pharmafertigung | abgeleitet aus den besten 10 % der Linien | SCW.ai, 2024 | Auswertung eines Anbieters |
Für Zielbereiche je Prozesstyp liefern diese Quellen außer der Pharma-Auswertung nichts Belastbares. Besser trägt der Vergleich mit sich selbst über die Zeit und mit Anlagen gleicher Art im eigenen Unternehmen.
Warum derselbe OEE-Wert Verschiedenes bedeuten kann
| Einflussgröße | Wirkung auf die OEE | Beispiel |
|---|
| Reinigung und Freigaben | senken die Verfügbarkeit, auch bei guter Arbeit | Pharma-Verpackung mit Reinigung zwischen den Chargen |
| Produktmix und Losgröße | häufiges Rüsten senkt Verfügbarkeit und Leistung | Schmiedepresse mit 20 Varianten gegen Linie mit einem Produkt |
| Automatisierungsgrad | bei Handarbeit hängen Takt und Qualität stärker an der Person | vollautomatische Linie gegen Handmontage desselben Produkts |
| Definition der Soll-Taktzeit | verschiebt den Leistungsfaktor | Werk A rechnet mit der Nenn-Taktzeit, Werk B mit der besten gemessenen |
| Erfassungsmethode | Handerfassung lässt Kurzstopps aus und hebt die OEE | Ein Stopp von 90 Sekunden fällt bei der Handerfassung leicht unter den Tisch |
| Betrachtungszeitraum | Tageswerte schwanken stark | Montag 45 %, Donnerstag 78 %, Quartal 63 % (konstruiert) |
Ein Spritzgießwerk in der Automobilzulieferung vergleicht sich deshalb besser mit einem anderen Spritzgießwerk als mit der Montagelinie im eigenen Konzern. Wer vergleicht, ordnet nach Prozesstyp und erst danach nach Branche.
Was bei der ersten automatischen Erfassung passiert
Wird die OEE zum ersten Mal automatisch aus dem Maschinensignal erfasst, kann sie unter dem bisher von Hand ermittelten Wert liegen. Die Fertigung ist dann nicht schlechter geworden, sie wird genauer gemessen:
- Kurzstopps werden erfasst, die zu kurz für eine Meldung waren.
- Wartezeit zwischen Aufträgen zählt als Stillstand und nicht als Pause.
- Die Taktzeit wird gemessen statt geschätzt, und langsamere Takte senken die Leistung.
- Ausschuss wird der Schicht zugeordnet, in der er entsteht, und nicht erst der Endkontrolle.
Für einen Vergleich mit veröffentlichten Werten zählt nur dieser gemessene Wert. Ein von Hand ermittelter Wert gegen den Durchschnitt aus Maschinendaten vergleicht zwei verschiedene Messungen.
Fünf Fehler beim Vergleichen von OEE-Werten
| Fehler | Was passiert | Was stattdessen hilft |
|---|
| Verschiedene Prozesstypen vergleichen | Eine Pharma-Linie mit Reinigungszyklen wird an einer Serienlinie gemessen. | nur gleiche Prozessart und gleiche Berechnung vergleichen |
| Hand- und Maschinenerfassung mischen | Der von Hand erfasste Wert kann höher liegen, weil Kurzstopps fehlen. | Vergleiche nur mit automatischer Maschinendatenerfassung |
| Soll-Taktzeit nicht abstimmen | Der Leistungsfaktor ist zwischen Werken nicht vergleichbar. | die Berechnungslogik vor dem Vergleich vereinheitlichen |
| Momentaufnahmen vergleichen | Eine gute Schicht wird zum Benchmark. | Mittelwerte über mehrere Wochen je Linie und Produkt |
| Nur die Gesamtzahl lesen | Eine hohe OEE kann einfache Produkte oder lockere Qualitätsgrenzen verdecken. | immer mit den drei Faktoren und den Six Big Losses lesen |
Realistische OEE-Ziele setzen
- Eigene Basis messen. Die OEE über mehrere Wochen automatisch erfassen, damit Wochentage, Schichten und Produktmix enthalten sind. Erst danach Ziele setzen.
- Verluste aufteilen. Verfügbarkeit, Leistung und Qualität getrennt betrachten. Ein Ziel „OEE plus fünf Punkte“ hilft weniger als „Rüstzeit an Presse 3 um ein Drittel senken“.
- Ziele je Linie setzen. Eine Linie mit vielen Varianten bekommt ein anderes Ziel als eine Linie mit einem Produkt.
- Entwicklung messen. Der aussagekräftigste Vergleich ist der eigene Wert im Quartal davor, bei gleicher Berechnung.
- Ziele jährlich prüfen. Neue Anlagen, Produkte und Abläufe verschieben, was erreichbar ist.
Rechenbeispiel (konstruierte Zahlen): Eine Anlage ist 6.000 Stunden im Jahr für die Produktion geplant. Ein Prozentpunkt mehr OEE entspricht 60 Stunden zusätzlicher Gutproduktion im Jahr, bei fünf gleichen Anlagen 300 Stunden.
OEE in SYMESTIC messen
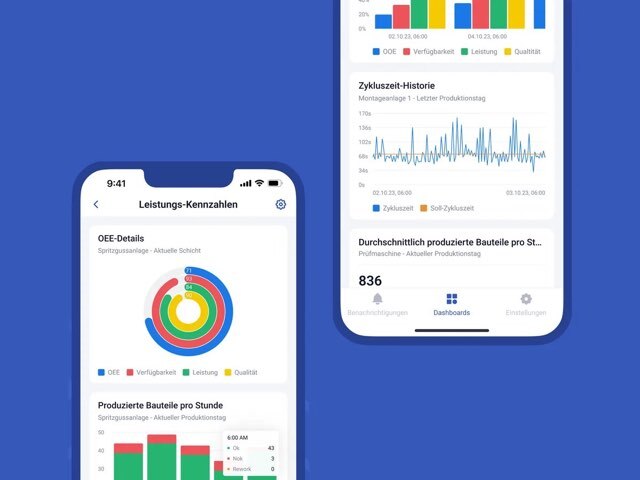
SYMESTIC ist ein Cloud-MES. Mengen, Ausschuss und Stillstandszeiten werden automatisch erfasst und in Echtzeit-Dashboards gezeigt, mit Auswertung der Historie. Die erste Anlage ist in unter drei Stunden angebunden. Bei Meleghy Automotive sanken die Stillstandszeiten um 10 %, die Ausbringung stieg um 7 %. Mehr dazu auf der Seite OEE-Software; eine erste Rechnung mit eigenen Werten liefert der OEE-Rechner.
FAQ
Was ist ein guter OEE-Wert?
Einen allgemein guten Wert gibt es nicht; die Tabelle oben zeigt, woher die üblichen Zahlen stammen und was sie messen. Aussagekräftiger ist die eigene Entwicklung bei gleicher Berechnung und automatischer Erfassung.
Ist eine OEE von 80 % gut?
Als automatisch erfasstes Jahresmittel liegt sie weit über dem Gipfel der Evocon-Verteilung bei 55 bis 60 % und knapp unter dem Zielwert von 85 % nach Nakajima. Bevor das Werk sich darauf verlässt, lohnt ein Blick auf die Soll-Taktzeit: Ist sie zu langsam angesetzt, steigen Leistungsfaktor und OEE, ohne dass mehr produziert wird.
Wie rechnet man die OEE von der Linie auf das Werk hoch?
Über die Zeiten, nicht als Mittel der Prozentwerte: Die OEE jeder Linie wird mit ihrer geplanten Produktionszeit gewichtet. Beispiel: Linie A hat 480 Minuten geplante Zeit und 75 % OEE, Linie B 240 Minuten und 55 %. Das einfache Mittel ergibt 65 %, gewichtet sind es (480 × 0,75 + 240 × 0,55) ÷ 720 = 492 ÷ 720 = 68,3 %.
Warum kann die OEE bei automatischer Erfassung sinken?
Weil zum ersten Mal Kurzstopps, Wartezeiten und langsamere Takte gemessen werden, die bei der Handerfassung fehlen.
Kann man OEE-Werte zwischen Werken vergleichen?
Ja, wenn Berechnungslogik, Erfassung und Prozesse vergleichbar sind; die fünf Fehler oben zeigen, woran der Vergleich sonst scheitert.
Welcher OEE-Wert gilt für regulierte Fertigung?
SCW.ai nennt für die Pharmafertigung rund 70 % als erreichbaren Spitzenwert, abgeleitet aus den besten 10 % der Linien. Reinigung, Chargenfreigabe und Validierung senken dort die Verfügbarkeit.
Wie die OEE an den eigenen Anlagen gemessen aussieht, zeigt eine kostenlose Live-Demo am eigenen Anwendungsfall.
Quellen
- Nakajima, Seiichi: Introduction to TPM: Total Productive Maintenance, Productivity Press, Cambridge (Mass.) 1988 (japanische Erstausgabe 1984); die Aufteilung in 90, 95 und 99 % zitiert nach der Sekundärliteratur zur TPM
- Evocon: World Class OEE: Industry Benchmarks from More Than 50 Countries, 2024, aktualisiert 2026
- Sage Clarity: OEE Benchmark Study
- SCW.ai: World-Class OEE in Pharma Manufacturing, 2024