




Inhalt
Was ist Real-Time Data Monitoring?
Real-Time Data Monitoring (RTDM) bezeichnet die kontinuierliche Erfassung, Übertragung und Visualisierung von Maschinen-, Prozess- und Qualitätsdaten ohne relevante Zeitverzögerung, typischerweise im Sekundenbereich. In der Fertigung bildet RTDM die Grundlage dafür, Abweichungen sofort zu erkennen und Gegenmaßnahmen einzuleiten, bevor aus einem Signal ein Stillstand wird.
Der Unterschied zu klassischem Reporting: Schichtberichte oder Excel-Auswertungen zeigen, was gestern passiert ist. RTDM zeigt, was jetzt passiert. Dieser Unterschied klingt trivial, verändert aber die gesamte Entscheidungslogik auf dem Shopfloor.
Warum Real-Time Data Monitoring für die Fertigung entscheidend ist
Die meisten Produktionsverluste entstehen nicht durch Großereignisse, sondern durch Mikro-Stillstände, schleichende Taktzeitverluste und unerkannte Qualitätsdrifts. Ohne Echtzeitdaten bleiben diese Verluste unsichtbar, sie tauchen in keinem Schichtbericht auf, weil sie einzeln zu kurz oder zu klein sind.
Kurze Mikro-Stillstände unter zwei Minuten tauchen in einer manuellen Erfassung meist nicht auf. Erst RTDM macht sie sichtbar.
Konkret bedeutet das für eine Linie mit 500.000 Euro Monatsoutput: Jeder Prozentpunkt unsichtbarer Verlustzeit kostet rund 5.000 Euro pro Monat. Wer diese Verluste nicht in Echtzeit sieht, kann sie nicht abstellen.
Welche Daten werden in Echtzeit erfasst?
RTDM in der Fertigung umfasst mehrere Datenschichten, die ein Manufacturing Execution System (MES) zusammenführt:
| Datenkategorie | Typische Signale | Erfassungsmethode |
|---|---|---|
| Maschinendaten (MDE) | Maschinenstatus, Zykluszeiten, Stückzähler, Stillstandssignale | Digitale Signale, OPC UA, IoT-Gateway |
| Betriebsdaten (BDE) | Auftragsstatus, Rüstzeiten, Personalzuordnung, Ausschussmengen | MES-Terminal, Barcode/RFID, ERP-Schnittstelle |
| Prozessdaten | Temperaturen, Drücke, Drehmomente, Ströme | SPS-Anbindung, Analogeingänge, Sensorik |
| Qualitätsdaten | Prüfergebnisse, SPC-Messwerte, Ausschussklassifikation | Inline-Messsysteme, manuelle Prüfplätze |
| Energiedaten | Strom-, Gas-, Druckluftverbrauch pro Anlage | Energiezähler, Smart Meter |
Entscheidend ist nicht die einzelne Datenkategorie, sondern die Verknüpfung: Erst wenn Maschinenstatus, Auftragsdaten und Prozessparameter im selben System zusammenlaufen, entsteht ein vollständiges Echtzeitbild der Produktion. Genau das ist die Kernaufgabe eines MES.
Wie Real-Time Data Monitoring in der Praxis funktioniert
Die technische Kette von der Maschine bis zum Dashboard besteht aus vier Stufen:
Stufe 1 — Signalerfassung. Digitale oder analoge Signale werden direkt an der Anlage abgegriffen. Bei modernen Maschinen über OPC UA, bei Bestandsanlagen über IoT-Gateways, die Digitalsignale (Stückzähler, Maschinenstatus) ohne SPS-Eingriff erfassen. Ein Cloud-MES wie SYMESTIC nutzt dafür Edge-Gateways, die per LTE, WLAN oder Ethernet anbinden — ohne eigene Serverinfrastruktur im Werk.
Stufe 2 — Datenübertragung. Die Rohdaten werden an die MES-Plattform übertragen. Bei Cloud-Architekturen geschieht das verschlüsselt über das Internet. Latenzzeiten unter 2 Sekunden sind Standard.
Stufe 3 — Verarbeitung und Kontextualisierung. Die Plattform ordnet Maschinensignale Aufträgen, Produkten und Schichten zu. Aus einem Digitalsignal „Maschine steht" wird die Information „Anlage 7, Auftrag 4521, Stillstand seit 3 Minuten, Ursache: Materialstau".
Stufe 4 — Visualisierung und Alarmierung. Echtzeit-Dashboards zeigen OEE, Stillstände, Stückzahlen und Qualitätskennzahlen live. Schwellenwertbasierte Alarme gehen per Push-Nachricht, E-Mail oder Andon-Signal an die zuständigen Personen.
Typische Fehler bei der Einführung von RTDM und wie Sie sie vermeiden
Fehler 1: Zu viele Daten, zu wenig Kontext. Wer 200 Signale pro Anlage erfasst, aber keine Zuordnung zu Aufträgen, Produkten und Verlustursachen hat, produziert Datenfriedhöfe. RTDM ist kein Selbstzweck. Starten Sie mit den Signalen, die direkt in OEE-Faktoren einfließen: Maschinenstatus (Verfügbarkeit), Zykluszeit (Leistung), Gut-/Schlechtteile (Qualität).
Fehler 2: Echtzeit-Dashboards ohne Eskalationslogik. Ein Dashboard, das niemand anschaut, verbessert nichts. Entscheidend ist die Alarmkette: Wer wird wann bei welcher Abweichung informiert? Ohne konfigurierte Alarme und Eskalationsstufen bleibt RTDM passiv.
Fehler 3: RTDM nur für neue Anlagen planen. Der größte Hebel liegt oft im Bestandsmaschinenpark. Brownfield-Anlagen ohne OPC UA lassen sich über digitale Signale (Stückimpulse, Statusleuchten) anbinden. Die Nachrüstung dauert pro Anlage Stunden, nicht Wochen.
Fehler 4: Keine Baseline vor dem Start. Ohne dokumentierte Ausgangswerte für OEE, Stillstandsquoten und Durchlaufzeiten lässt sich der Nutzen von RTDM nicht belegen. Erfassen Sie mindestens 2 Wochen Referenzdaten, bevor Sie Maßnahmen ableiten.
Real-Time Data Monitoring vs. Batch-Reporting vs. SCADA
Die drei Ansätze unterscheiden sich in Latenz, Kontext und Handlungsfähigkeit:
| Kriterium | Batch-Reporting (Excel/ERP) | SCADA | RTDM via MES |
|---|---|---|---|
| Latenz | Stunden bis Tage | Millisekunden | Sekunden |
| Datenkontext | Aggregiert, ohne Echtzeit | Prozessnah, ohne Auftrags-/Produktbezug | Kontextualisiert: Auftrag, Produkt, Schicht, Ursache |
| Typischer Nutzer | Controller, Werksleiter | Automatisierungstechniker | Produktionsleiter, Schichtführer, KVP-Team |
| Handlungsfähigkeit | Rückblickend | Prozesssteuerung | Sofortige Reaktion und Ursachenanalyse |
| ISA-95-Ebene | Level 4 (ERP) | Level 2 (Prozesssteuerung) | Level 3 (MES) |
SCADA und MES-basiertes RTDM schließen sich nicht aus. SCADA überwacht Prozessparameter in Echtzeit auf Maschinenebene. Das MES aggregiert diese Daten, verknüpft sie mit Auftrags- und Qualitätsinformationen und macht sie für Produktionsentscheidungen nutzbar.
Häufige Fragen zu Real-Time Data Monitoring
Brauche ich neue Maschinen für Real-Time Data Monitoring?
Nein. Bestandsanlagen lassen sich über IoT-Gateways nachrüsten, die digitale Signale (Stückimpulse, Statusmeldungen) ohne SPS-Eingriff abgreifen. Moderne Anlagen mit OPC UA bieten eine breitere Datenbasis, aber der Einstieg in RTDM funktioniert auch mit einem einfachen Zählerimpuls pro Anlage.
Wie hängen RTDM und OEE zusammen?
RTDM liefert die Datenbasis für automatische OEE-Berechnung in Echtzeit. Ohne Echtzeitdaten ist OEE bestenfalls ein Schichtdurchschnitt. Mit RTDM sehen Sie OEE pro Stunde, pro Auftrag oder pro Produkt — und können Verlustursachen sekundengenau zuordnen.
Was kostet die Einführung von RTDM?
Bei einem Cloud-MES entfallen Serverkosten und IT-Infrastruktur. Die Hauptkosten sind IoT-Gateways pro Anlage und die SaaS-Gebühr. Für 10 Maschinen ist ein Produktivstart innerhalb eines Monats realistisch. Der ROI liegt typischerweise unter 6 Monaten, wenn die erfassten Daten konsequent für Stillstandsreduktion und Leistungsoptimierung genutzt werden.
Wie SYMESTIC Maschinendaten in Echtzeit erfasst und als Produktionskennzahlen nutzbar macht, zeigt der Praxisleitfaden zur Maschinendatenerfassung (MDE).
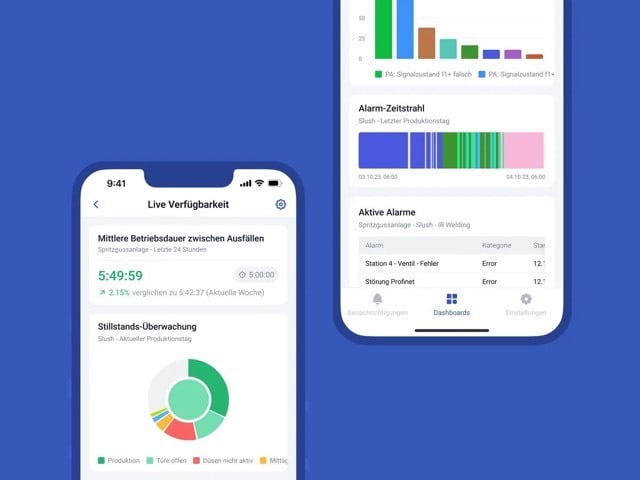
Was Ihre Maschinen heute wirklich geschafft haben, steht meist erst morgen im Bericht.
Maschinendaten automatisch erfassen, auch von alten Anlagen
SYMESTIC erfasst Zustände, Takte und Stückzahlen per Plug & Play: moderne Maschinen über OPC UA, ältere über digitale Signale, ohne Eingriff in die Steuerung.
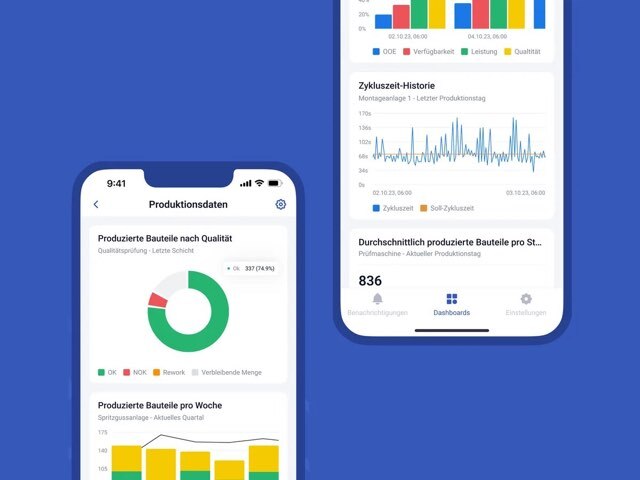
Abweichung sehen, bevor Ausschuss entsteht
SYMESTIC prüft Prozesswerte laufend gegen Ihre Grenzwerte und meldet sich, solange das Bauteil noch gut ist.
Tag 1Echtzeitdaten an der Linie
Echtzeitdaten an der Linie ab dem ersten Tag
Bei Schmiedetechnik Plettenberg sehen Schicht und Leitung Taktzeiten, Mengen und Stillstände in derselben Sicht. Aufträge kommen aus dem ERP InforCOM, Rückmeldungen fließen direkt zurück.