
MES: Definition, Funktionen & Nutzen 2026
MES (Manufacturing Execution System): Funktionen nach VDI 5600, Architekturen, Kosten und Praxisergebnisse. Mit Implementierungsdaten aus 15.000+ Maschinen.
Maschinendatenerfassung (MDE) ist die automatische Erfassung von Daten direkt aus einer Maschine oder Anlage: ob sie läuft, steht oder rüstet, wie viele Teile sie fertigt, in welchem Takt und mit welchen Prozesswerten. Sie ist der technische Teil der Betriebsdatenerfassung (BDE) und die Datengrundlage für Stillstandsanalyse und OEE.
REFA beschreibt MDE als Erhebung von Parametern aus dem Betrieb einer Anlage und unterscheidet maschinenspezifische Prozessdaten von Produktdaten wie der Stückzahl. Nicht gemeint ist die mobile Datenerfassung mit Handscannern in Lager und Logistik, die im Alltag ebenfalls MDE heißt. Wie MDE als fertige Lösung aussieht, zeigt die MDE-Software von SYMESTIC.
| Datenart | Beispiele | Wofür sie gebraucht wird |
|---|---|---|
| Zustand | Produktion, Stillstand, Rüsten, Störung, Aus | Verfügbarkeit, Stillstandsanalyse |
| Menge | gefertigte Teile, bei geeigneter Steuerung auch Ausschuss | Leistung und Qualität der OEE |
| Takt | Zykluszeit je Teil, Abweichung vom Soll | Geschwindigkeitsverluste, Kurzstillstände |
| Prozessdaten | Temperatur, Druck, Drehzahl, Kraft | Qualität erklären, Prozessfenster überwachen |
| Alarme | Störmeldungen der Steuerung | Ursache eines Stillstands, Instandhaltung |
| Energie | Stromverbrauch, Leerlaufverbrauch | Energie je Bauteil, Verbrauch außerhalb der Produktion |
Welche dieser Daten eine bestimmte Maschine liefert, hängt an ihrer Steuerung und ihrer Schnittstelle, nicht an ihrem Alter allein.
Für die Planung einer MDE ist die entscheidende Frage, welcher Weg an welcher Maschine möglich ist und was er liefert. Die Tabelle ordnet die üblichen Wege nach dem, was an der Maschine vorhanden ist.
| An der Maschine vorhanden | Weg | Was man bekommt | Was fehlt |
|---|---|---|---|
| Steuerung mit OPC UA | Daten werden aus der Steuerung gelesen; Bausteine für Maschinenzustand und Betriebsart beschreibt OPC 40001-1 (OPC UA for Machinery) | Zustände, Zähler, Prozesswerte, oft Alarme | nur, was der Maschinenhersteller freigibt |
| Spritzgießmaschine mit Standardschnittstelle | EUROMAP 77 beschreibt den Datenaustausch zwischen Spritzgießmaschine und MES über OPC UA | Zyklen, Auftrags- und Prozessdaten | abhängig von Ausführung und Lizenz der Maschine |
| Steuerung ohne offene Schnittstelle | digitale Signale werden abgegriffen: Lauf- oder Störsignal, Zählimpuls, Signalleuchte | Zustand, Stückzahl, Takt | Prozesswerte und Alarmtexte |
| kein Signal zugänglich | Messung von außen, etwa über Stromaufnahme | Last, Leerlauf, Aus | Stückzahl und Grund |
Die Initiative umati arbeitet daran, dass Maschinen verschiedener Hersteller ihre Daten über OPC UA mit gleicher Bedeutung bereitstellen. Ältere Steuerungen unterstützen das meist nicht; dann bleiben digitale Signale. Was zu tun ist, wenn ein Hersteller die Daten nur gegen Gebühr freigibt, beschreibt Ältere Maschinen anbinden.
Kurze Unterbrechungen sind der Verlust, den nur eine automatische Erfassung zuverlässig sieht. Ein Beispiel: Eine Maschine bleibt dreimal je Stunde für 90 Sekunden stehen, etwa weil ein Teil im Zuführband hakt. In einer Schicht von acht Stunden sind das 3 × 1,5 Minuten × 8 = 36 Minuten, also 7,5 % der Schichtzeit. Auf dem Schichtzettel steht davon meist nichts, weil keine einzelne Unterbrechung lang genug war, um aufgeschrieben zu werden.
Ob diese 36 Minuten als Stillstand oder als Kurzstillstand zählen, legt eine Schwelle in der MDE fest. Sie verschiebt den Verlust zwischen Verfügbarkeit und Leistung, ändert die OEE aber nicht: Die OEE ist im Kern das Verhältnis aus Gutmenge mal Soll-Zeit je Teil zur Planbelegungszeit, so ergibt es sich aus den Formeln nach VDMA 66412-1, die das VDI Zentrum Ressourceneffizienz wiedergibt. Wer Werte zweier Werke vergleicht, sollte deshalb die Schwelle vergleichen, bevor er die Faktoren vergleicht.
Ob die Zahlen stimmen, zeigt sich nicht im Normalbetrieb, sondern an den Rändern. Diese Punkte lassen sich bei der Abnahme einer Anbindung in einer Schicht prüfen:
| Prüfpunkt | Was schiefgehen kann | So prüfen Sie es |
|---|---|---|
| Zählerstand | Die Steuerung setzt den Zähler nach einem Neustart oder Schichtwechsel zurück; Stückzahlen fehlen oder zählen doppelt | Steuerung neu starten und die Stückzahl der Schicht mit dem Zähler an der Maschine vergleichen |
| Netzunterbrechung | Zwischen Maschine und System fehlt eine Zeitspanne, die später als Lauf oder als Stillstand erscheint | Die Verbindung für einige Minuten trennen; die Lücke muss nachgeliefert oder als Lücke gekennzeichnet sein |
| Gleichzeitige Signale | „Läuft“ und „Störung“ liegen zugleich an, die Zeit wird doppelt gezählt | Festlegen, welches Signal Vorrang hat, und prüfen, dass die Zustandszeiten zusammen die Schichtzeit ergeben |
| Zeitstempel | Stillstände landen in der falschen Schicht, etwa nach der Zeitumstellung | Zeitstempel gegen den Schichtplan prüfen |
| Auflösung | Kurze Unterbrechungen verschwinden, weil zu selten abgefragt wird | Einen kurzen Stopp bewusst auslösen und in den Daten wiederfinden |
Die einfachste Gesamtprobe: Die Summe aller Zustandszeiten einer Schicht ergibt die Schichtzeit, und die gemeldete Stückzahl stimmt mit dem Zähler an der Maschine überein. Geht eine der beiden Rechnungen nicht auf, ist jede Kennzahl daraus fraglich.
Eine Maschine meldet, dass sie steht, aber meist nicht, warum. Ein Alarm der Steuerung nennt eine technische Störung; Materialmangel, fehlendes Personal oder eine Qualitätsprüfung kennt sie nicht. Auch welcher Auftrag gerade läuft und ob ein Teil Ausschuss ist, weiß sie oft nicht. Diese Angaben kommen vom Arbeitsplatz oder aus dem ERP, und dort beginnt die Betriebsdatenerfassung (BDE), zu der REFA die MDE als technikbezogenen Teil zählt. Wer Stillstände nicht nur messen, sondern abbauen will, braucht beides: das Signal aus der Maschine und den Grund vom Menschen, erfasst, solange der Stillstand läuft.
SYMESTIC bindet Maschinen jeder Art und jedes Alters an. Maschinen mit OPC UA liest das Cloud Gateway aus, eine kostenlose Software auf einem Server oder Rechner des Werks. Für digitale Signale, etwa an älteren Maschinen, gibt es die IoT Box, eine Hardware zum einmaligen Kauf, die ohne Eingriff in die SPS anschließt und auf Wunsch per Mobilfunk überträgt. Die Anbindung ist Plug & Play, die erste Anlage ist in unter drei Stunden angebunden, weitere Anlagen am Gateway in Minuten. Liefert eine Maschine kein Stillstandssignal, erkennt SYMESTIC den Stillstand daran, dass keine Bauteile mehr gezählt werden. Bei Klocke, einem GMP-regulierten Verpacker von Arzneimitteln, waren alle Linien am Standort in drei Wochen live, ohne Eingriff in die SPS. Einzelheiten: MDE-Software.
Die erfassten Zustände und Zählerstände werden je Anlage, Schicht und Auftrag zusammengefasst: als Stillstandszeiten nach Grund, als Kennzahlen wie OEE, MTBF und MTTR und als Verlauf. Entscheidend für die Auswertung ist weniger die Software als eine feste Definition, etwa welche Zeiten als geplant gelten und ab wann ein Kurzstillstand ein Stillstand ist.
MDE erfasst, was die Maschine selbst liefert. BDE umfasst zusätzlich die organisatorischen Daten wie Auftrag, Personal und Stillstandsgrund. Ein Rechenbeispiel dazu steht auf der Seite Betriebsdatenerfassung, die Funktionen auf der Seite BDE-Software.
Das hängt davon ab, wie viele Maschinen eine offene Schnittstelle haben und wie viele über Signale nachgerüstet werden. Bei SYMESTIC kostet die Standardkonfiguration aus Plattform und fünf Anlagen 850 € pro Monat, bei jährlicher Abrechnung; die IoT Box ist eine einmalige Kaufoption. Einzelheiten stehen auf der Preisseite.
Verwandte Themen: MES · OEE-Benchmarks · Shopfloor Management · OPC UA · SPS · MTBF · MTTR
Welche Daten sich an den eigenen Maschinen erfassen lassen, hängt an der Steuerung. Wie die Anbindung an einer konkreten Anlage aussieht, zeigt eine kostenlose Live-Demo am eigenen Anwendungsfall.
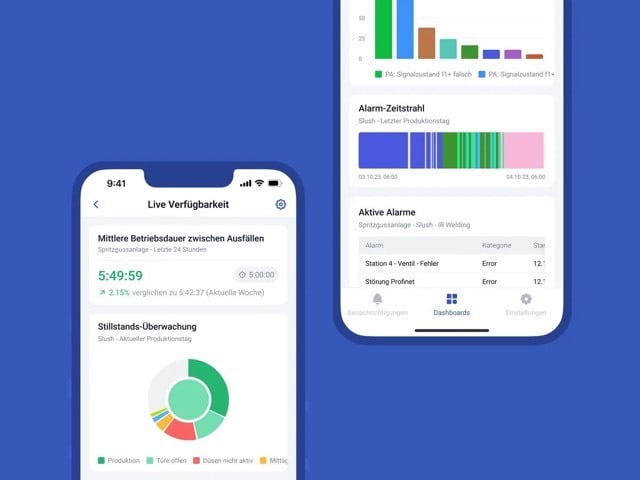
Jede Maschine im Blick, auch die von 1995
SYMESTIC erfasst Zustände, Takte und Stückzahlen per Plug & Play, ältere Maschinen über digitale Signale ohne Eingriff in die Steuerung.