




Inhalt
- Was ist Feinplanung?
- Grobplanung und Feinplanung: Wo liegt die Grenze?
- Finite und infinite Kapazitätsplanung (FCS)
- Was eine gute Feinplanung leisten muss
- Warum Feinplanung ohne Echtzeitdaten scheitert
- Feinplanung, MES und APS: Wer macht was?
- Typische Fehler bei der Einführung einer Feinplanung
- Was passiert ohne Feinplanung?
- Wie SYMESTIC die Feinplanung unterstützt
- Häufige Fragen zur Feinplanung
Was ist Feinplanung?
Feinplanung bezeichnet die detaillierte zeitliche und kapazitive Zuordnung von Fertigungsaufträgen zu konkreten Maschinen, Arbeitsplätzen und Schichten. Sie beantwortet die Frage: Welcher Auftrag läuft wann, auf welcher Maschine, in welcher Reihenfolge?
Im Gegensatz zur Grobplanung im ERP, die Aufträge auf Wochen- oder Tagesebene terminiert und Kapazitäten auf Arbeitsplatzgruppenebene prüft, arbeitet die Feinplanung auf Minuten- und Maschinenebene. Sie berücksichtigt reale Restriktionen: Rüstreihenfolgen, Werkzeugverfügbarkeit, Personalqualifikationen, Materialbereitstellung und die tatsächliche Maschinenverfügbarkeit.
Die Richtlinie VDI 5600 Blatt 1 zählt Feinplanung und Feinsteuerung zu den zehn Aufgaben eines MES ein. In der ISA-95-Architektur sitzt sie auf Ebene 3 und bildet die Brücke zwischen der Produktionsplanung im ERP (Ebene 4) und der operativen Ausführung auf dem Shopfloor (Ebene 2). In der Praxis heißt das: Das ERP sagt, was bis wann fertig sein muss. Die Feinplanung sagt, wie das konkret auf dem Shopfloor passiert.
Grobplanung und Feinplanung: Wo liegt die Grenze?
Die Abgrenzung zwischen Grobplanung und Feinplanung ist in der Praxis fließend, aber konzeptionell klar. Beide Planungsebenen haben unterschiedliche Aufgaben, unterschiedliche Zeithorizonte und unterschiedliche Datengrundlagen.
| Kriterium | Grobplanung (ERP) | Feinplanung (MES/APS) |
|---|---|---|
| Zeithorizont | Wochen bis Monate | Stunden bis Tage |
| Planungseinheit | Arbeitsplatzgruppe | Einzelne Maschine oder Arbeitsplatz |
| Zeitraster | Tage oder Schichten | Minuten |
| Restriktionen | Kapazitätsgrenzen pro Arbeitsplatzgruppe | Rüstreihenfolge, Werkzeugverfügbarkeit, Personal, Material, Maschinenzustand |
| Datenbasis | Stammdaten, Plankapazitäten | Echtzeit-Maschinendaten, aktuelle Stillstände, tatsächliche Verfügbarkeit |
| Anpassung | Neue MRP-Läufe (täglich oder wöchentlich) | Kontinuierlich, bei jedem Störfall |
| Typisches System | SAP PP, proAlpha, Infor | APS-System, MES mit Feinplanungsmodul |
Das zentrale Problem vieler Fertigungsunternehmen: Sie haben eine Grobplanung im ERP, aber keine echte Feinplanung. Das ERP gibt einen Wunschtermin vor, und der Schichtleiter verteilt die Aufträge per Zuruf, Whiteboard oder Excel auf die Maschinen. Das funktioniert bei 10 Aufträgen und 3 Maschinen. Bei 200 Aufträgen, 40 Maschinen und drei Schichten funktioniert es nicht mehr.
Finite und infinite Kapazitätsplanung (FCS)
Finite Capacity Scheduling (FCS), auf Deutsch kapazitätstreue oder finite Feinplanung, plant einen Auftrag nur dort ein, wo die Ressource im Zeitfenster tatsächlich frei ist. Die Grobplanung im ERP arbeitet dagegen meist infinit: Sie terminiert, ohne die Kapazität der einzelnen Maschine zu prüfen, und erzeugt damit einen Wunschplan, der von Hand nachbearbeitet werden muss.
| Kriterium | Finite Planung (FCS) | Infinite Planung |
|---|---|---|
| Kapazitätsprüfung | Prüft vor dem Einplanen, ob die Ressource frei ist | Plant ein, ohne Kapazität zu prüfen (Überlastung möglich) |
| Ergebnis | Kollisionsfreier, ausführbarer Plan | Wunschplan, der nachbearbeitet werden muss |
| Rüstzeiten | Reihenfolge wird bei der Einplanung berücksichtigt | Fixwert oder ignoriert |
| Engpässe | Im Belegungsplan sofort sichtbar | Fallen erst im Nachhinein auf |
| Typisches System | APS oder Feinplanung nahe am MES | ERP-Grobplanung (MRP) |
| Horizont | Stunden bis Tage | Wochen bis Monate |
Eine finite Planung prüft mehrere Restriktionen gleichzeitig:
- Maschinenverfügbarkeit: Ist die Maschine im Zeitfenster frei, oder läuft bereits ein anderer Auftrag?
- Schichtmodelle und Kalender: Welche Schichten sind besetzt, wo liegen Feiertage und Betriebsferien?
- Rüstmatrizen: Wie lange dauert der Wechsel von Produkt A zu Produkt B? Die Reihenfolge wird so gelegt, dass die Rüstzeit sinkt.
- Personal: Ist ein qualifizierter Bediener für diesen Arbeitsgang in dieser Schicht da?
- Werkzeuge und Vorrichtungen: Zwei Maschinen können nicht gleichzeitig dasselbe Werkzeug nutzen.
- Wartungsfenster: Geplante Wartungen gelten als Sperrzeiten.
Mathematisch ist eine solche Belegung ein NP-schweres Problem: Bei realistischen Auftragszahlen lässt sich die optimale Lösung nicht in vertretbarer Zeit berechnen. APS-Systeme arbeiten deshalb mit Heuristiken und Simulation statt mit exakter Optimierung. Die Grobplanung im ERP und die finite Feinplanung ergänzen sich: Das ERP terminiert auf Wochenebene, die Feinplanung verplant die Aufträge kapazitätstreu auf dem Shopfloor.
Was eine gute Feinplanung leisten muss
Eine Feinplanung, die in der Praxis funktioniert, muss fünf Aufgaben gleichzeitig lösen. Keine davon ist trivial, und jede einzelne erfordert eine Datengrundlage, die über das hinausgeht, was ein ERP-System liefert.
1. Reihenfolgeoptimierung. Die Reihenfolge, in der Aufträge auf einer Maschine gefertigt werden, hat direkten Einfluss auf Rüstzeiten und damit auf die Verfügbarkeit. Wenn nach einem weißen Kunststoffteil ein schwarzes gefertigt wird, ist der Reinigungsaufwand geringer als umgekehrt. Wenn nach einem kleinen Werkzeug ein großes gerüstet wird, dauert der Wechsel kürzer als in der Gegenrichtung. Eine gute Feinplanung berücksichtigt diese rüstoptimale Reihenfolge, nicht nur den Liefertermin.
2. Multiressourcenplanung. In der Realität reicht es nicht, einen Auftrag einer Maschine zuzuordnen. Der Auftrag braucht gleichzeitig die richtige Maschine, das richtige Werkzeug, das richtige Material und einen qualifizierten Mitarbeiter. Fehlt eine dieser Ressourcen, steht die Maschine, auch wenn der Auftrag im Plan steht. Eine Feinplanung muss alle diese Ressourcen simultan berücksichtigen.
3. Engpasssteuerung. In jeder Fertigung gibt es Engpassmaschinen, die den Durchsatz des gesamten Systems bestimmen. Die Feinplanung muss sicherstellen, dass diese Engpässe maximal ausgelastet werden: keine unnötigen Stillstände, keine suboptimalen Rüstreihenfolgen, keine Aufträge, die Kapazität blockieren, ohne wertschöpfend zu sein.
4. Reaktion auf Störungen. Kein Plan überlebt den Kontakt mit der Realität. Maschinen fallen aus, Material fehlt, Eilaufträge kommen dazu, Mitarbeiter sind krank. Eine gute Feinplanung muss innerhalb von Minuten umgeplant werden können, ohne den gesamten Plan zu verwerfen. Das erfordert entweder sehr erfahrene Planer oder ein Softwaresystem, das alternative Belegungen berechnen kann.
5. Termintreue sicherstellen. Am Ende ist das Ziel, dass die Aufträge zum zugesagten Termin fertig sind. Das klingt selbstverständlich, ist aber in vielen Fertigungen das größte Problem. Wenn die Feinplanung auf unrealistischen Planzeiten basiert (weil die tatsächlichen Zykluszeiten und Rüstzeiten unbekannt sind), werden Liefertermine systematisch verfehlt.
Warum Feinplanung ohne Echtzeitdaten scheitert
Die meisten Feinplanungsprobleme sind keine Planungsprobleme. Sie sind Datenprobleme.
Ein Beispiel: Ein Metallverarbeiter plant seine 30 Maschinen mit einem APS-System. Die Planzeiten stammen aus dem ERP, hinterlegt vor Jahren bei der Arbeitsvorbereitung. In der Zwischenzeit haben sich die tatsächlichen Zykluszeiten verändert: manche Maschinen sind schneller geworden (neues Werkzeug), manche langsamer (Verschleiß). Die Rüstzeiten im System stimmen nicht mehr, weil die letzten SMED-Maßnahmen nicht zurückgespielt wurden. Das Ergebnis: Der Plan sieht perfekt aus, aber die Realität weicht ab. Aufträge dauern länger als geplant, Folgaufträge verschieben sich, Termintreue sinkt.
Genau hier liegt der Hebel eines MES. Ein MES erfasst automatisch die tatsächlichen Zykluszeiten, die tatsächlichen Rüstzeiten und die tatsächliche Verfügbarkeit jeder Maschine. Diese Ist-Daten können als Rückkopplung in die Feinplanung einfließen, sodass der Plan nicht auf veralteten Stammdaten basiert, sondern auf der realen Leistung der Maschinen.
Bei Schmiedetechnik Plettenberg war genau das der Ausgangspunkt: Produktionsdaten wurden überwiegend manuell erfasst, Maschinenzustände waren nur begrenzt sichtbar, und Abweichungen wurden erst im Nachgang erkannt. Durch die Einführung von SYMESTIC erhielten alle Beteiligten eine gemeinsame und verlässliche Sicht auf die laufenden Prozesse. Stillstände wurden schneller erkannt, Ursachen konnten direkt überprüft werden, und die Verbindung zwischen Planung und tatsächlicher Ausführung wurde über die bidirektionale ERP-Anbindung (InforCOM) geschlossen.
Feinplanung, MES und APS: Wer macht was?
In der Praxis gibt es drei Systeme, die im Kontext der Feinplanung eine Rolle spielen: das ERP, das MES und das APS (Advanced Planning and Scheduling). Die Begriffe werden oft vermischt, aber ihre Rollen sind unterschiedlich.
Das ERP liefert die Aufträge, die Stücklisten, die Arbeitspläne und die Grobtermine. Es berechnet den Materialbedarf und die Kapazitätsbelastung auf Arbeitsplatzgruppenebene. Die Feinplanung auf Maschinenebene kann das ERP nicht leisten, weil es weder die Maschinenzustände noch die Rüstmatrix kennt.
Das APS ist ein spezialisiertes Planungswerkzeug, das die Feinplanung auf Maschinenebene durchführt. Es berücksichtigt Rüstreihenfolgen, Multiressourcen (Maschine, Werkzeug, Personal, Material) und berechnet optimierte Maschinenbelegungen. Ein gutes APS zeigt einen grafischen Leitstand (Gantt-Diagramm), auf dem der Planer die Belegung sieht und bei Bedarf manuell eingreifen kann.
Das MES liefert die Echtzeitdaten, die der Plan braucht: Welche Maschine steht gerade? Welcher Auftrag ist wie weit? Wie lange hat die letzte Rüstung tatsächlich gedauert? Ohne diese Daten plant das APS im Blindflug. Mit diesen Daten wird die Feinplanung realitätsnah.
Bei symestic liefert das MES die Echtzeitdaten für die Feinplanung: tatsächliche Zykluszeiten, Rüstzeiten, Stillstände und den Auftragsfortschritt aus der automatischen Maschinendatenerfassung. Ein eigenes Feinplanungs-Add-on ist in Entwicklung. Bis dahin übernimmt ein vorhandenes Planungs- oder APS-System die Belegung; die Ist-Daten lassen sich über die dokumentierte REST-API übergeben.
Typische Fehler bei der Einführung einer Feinplanung
Fehler 1: Feinplanung ohne Shopfloor-Daten. Wer den Maschinenstatus per Schichtzettel erfasst, plant gegen einen Zustand, der Stunden alt ist. Erst die automatische Erfassung von Stillständen, Zyklus- und Rüstzeiten einführen, dann fein planen, nicht umgekehrt.
Fehler 2: Rüstzeiten als Fixwert. Rüstzeiten hängen von der Reihenfolge ab. Ein fester Wert je Maschine verschenkt das Optimierungspotenzial; eine Rüstmatrix ist aufwendiger zu pflegen, plant aber deutlich besser.
Fehler 3: Alles auf einmal planen. Besser mit dem Engpass beginnen: die wenigen Maschinen, die den Durchsatz des Werks begrenzen, zuerst fein planen und den Rest bei der Grobplanung lassen, bis das System eingespielt ist.
Fehler 4: Den Plan als unveränderlich behandeln. In der Serienfertigung mit stabilen Prozessen hält ein Plan oft eine bis zwei Schichten, in der Auftragsfertigung mit Eilaufträgen muss mehrmals täglich umgeplant werden. Das Werkzeug muss Umplanungen in Minuten erlauben.
Was passiert ohne Feinplanung?
Viele mittelständische Fertigungsunternehmen arbeiten ohne ein formalisiertes Feinplanungssystem. Die Grobplanung kommt aus dem ERP, die Verteilung auf die Maschinen übernimmt der Schichtleiter. Das funktioniert, solange die Fertigung überschaubar ist. Aber es skaliert nicht.
Typische Symptome einer fehlenden oder unzureichenden Feinplanung:
- Niedrige Termintreue. Aufträge werden verspätet fertig, weil die Reihenfolge auf den Maschinen nicht optimiert ist und Engpässe nicht vorausschauend gesteuert werden.
- Hohe Rüstzeiten. Ohne Reihenfolgeoptimierung wird häufig suboptimal gerüstet: nach schwarz kommt weiß, nach groß kommt klein. Jede vermeidbare Rüstung kostet Verfügbarkeit.
- Schichtleiter als Engpass. Wenn ein einzelner Mensch alle Planungsentscheidungen trifft, hängt die gesamte Fertigungssteuerung an seiner Erfahrung, seinem Wissen und seiner Anwesenheit. Ist er krank oder im Urlaub, bricht die Planung ein.
- Keine Reaktionsfähigkeit. Wenn eine Maschine ausfällt und der Plan nur im Kopf des Schichtleiters existiert, dauert die Umplanung Stunden statt Minuten.
- Keine Transparenz über Auslastung. Ohne einen Belegungsplan weiß niemand, welche Maschinen in den nächsten Stunden frei werden, wo Lücken sind und ob Eilaufträge eingeschoben werden können.
Wie SYMESTIC die Feinplanung unterstützt
symestic unterstützt die Feinplanung heute über die Auftragssteuerung und die Echtzeitdaten aus der Produktion. Ein Feinplanungs-Add-on ist in Entwicklung.
Was das konkret bedeutet:
- Aufträge aus dem ERP. Über die Fertigungssteuerung werden Aufträge aus dem ERP übernommen, freigegeben und priorisiert; angebunden sind unter anderem InforCOM, SAP, Microsoft Dynamics NAV und Business Central. Werker starten, pausieren und beenden Aufträge am Shopfloor-Client.
- Störungsreaktion. Steht eine Maschine ungeplant still, meldet das Alarmmanagement den Ausfall per Push oder E-Mail. Der Planer sieht, welcher Auftrag betroffen ist, und plant um.
- Echtzeitdaten als Planungsgrundlage. Die automatische Maschinendatenerfassung liefert die tatsächlichen Zykluszeiten und Rüstzeiten. Wenn der Plan eine Rüstzeit von 30 Minuten annimmt, die Realität aber 45 Minuten zeigt, wird das sichtbar. Der Planer kann die Planzeiten korrigieren, und die folgenden Planungen werden genauer.
- Feinplanungs-Add-on. Eine eigene Feinplanung in symestic ist in Entwicklung; einen Termin gibt es noch nicht.
Bei Carcoustics hat SYMESTIC auf über 500 Anlagen in 6 Monaten die Verbindung zwischen Planung und Ausführung hergestellt: Aufträge aus SAP werden in SYMESTIC übernommen, Maschinenzyklen automatisch zu Fertigungsaufträgen gemappt und die Rückmeldungen (Mengen, Zeiten, Stillstände) automatisch ins ERP zurückgespielt.
Häufige Fragen zur Feinplanung
Was ist der Unterschied zwischen Feinplanung und Fertigungssteuerung?
Feinplanung legt im Voraus fest, welcher Auftrag wann auf welcher Maschine laufen soll. Fertigungssteuerung setzt diesen Plan in der Produktion um: Sie weist den Auftrag der Maschine zu, erfasst den Fortschritt und meldet Abweichungen. symestic bildet heute die Fertigungssteuerung ab, mit Shopfloor-Clients an den Maschinen; ein Feinplanungs-Add-on ist in Entwicklung.
Brauche ich ein APS-System oder reicht ein MES?
Das hängt von der Komplexität der Fertigung ab. Wenn die Auftragsreihenfolge relativ stabil ist und die Maschinen überwiegend einem Fertigungsfluss folgen, reicht ein MES mit Feinplanungsmodul. Bei komplexen Jobshop-Fertigungen mit vielen alternativen Maschinen, Multiressourcenrestriktionen und hoher Variantenvielfalt kann ein spezialisiertes APS sinnvoll sein, das dann über eine Schnittstelle mit dem MES kommuniziert.
Kann Feinplanung die OEE verbessern?
Ja, und zwar über den Verfügbarkeitsfaktor. Wenn die Feinplanung Rüstzeiten durch rüstoptimale Reihenfolgen reduziert, steigt die Verfügbarkeit. Wenn Engpassmaschinen besser ausgelastet werden, sinken die organisatorischen Stillstände. Bei Meleghy Automotive hat die Kombination aus automatischer Datenerfassung und strukturierter Auftragssteuerung in vier Werken zu 10 Prozent weniger Stillstand und 7 Prozent mehr Ausbringung geführt.
Was kostet der Einstieg mit symestic?
Die Kosten hängen von der Zahl der Maschinen und dem gewählten Plan (Professional oder Enterprise) ab; die Preise stehen auf der Preisseite. Der Einstieg über Produktionskennzahlen und Fertigungssteuerung schafft die Datenbasis, auf der eine Feinplanung später aufbaut.
Kann ich mit der Fertigungssteuerung anfangen und Feinplanung später ergänzen?
Ja, und genau das empfehlen wir in den meisten Fällen. Der pragmatische Einstieg ist die automatische Maschinendatenerfassung und OEE-Berechnung. Damit entsteht die Datenbasis, auf der eine sinnvolle Feinplanung aufbaut: echte Zykluszeiten, echte Rüstzeiten, echte Verfügbarkeit. Ohne diese Daten plant man auf Basis von Annahmen. Mit diesen Daten plant man auf Basis von Fakten.
ExcelKostenloser Download
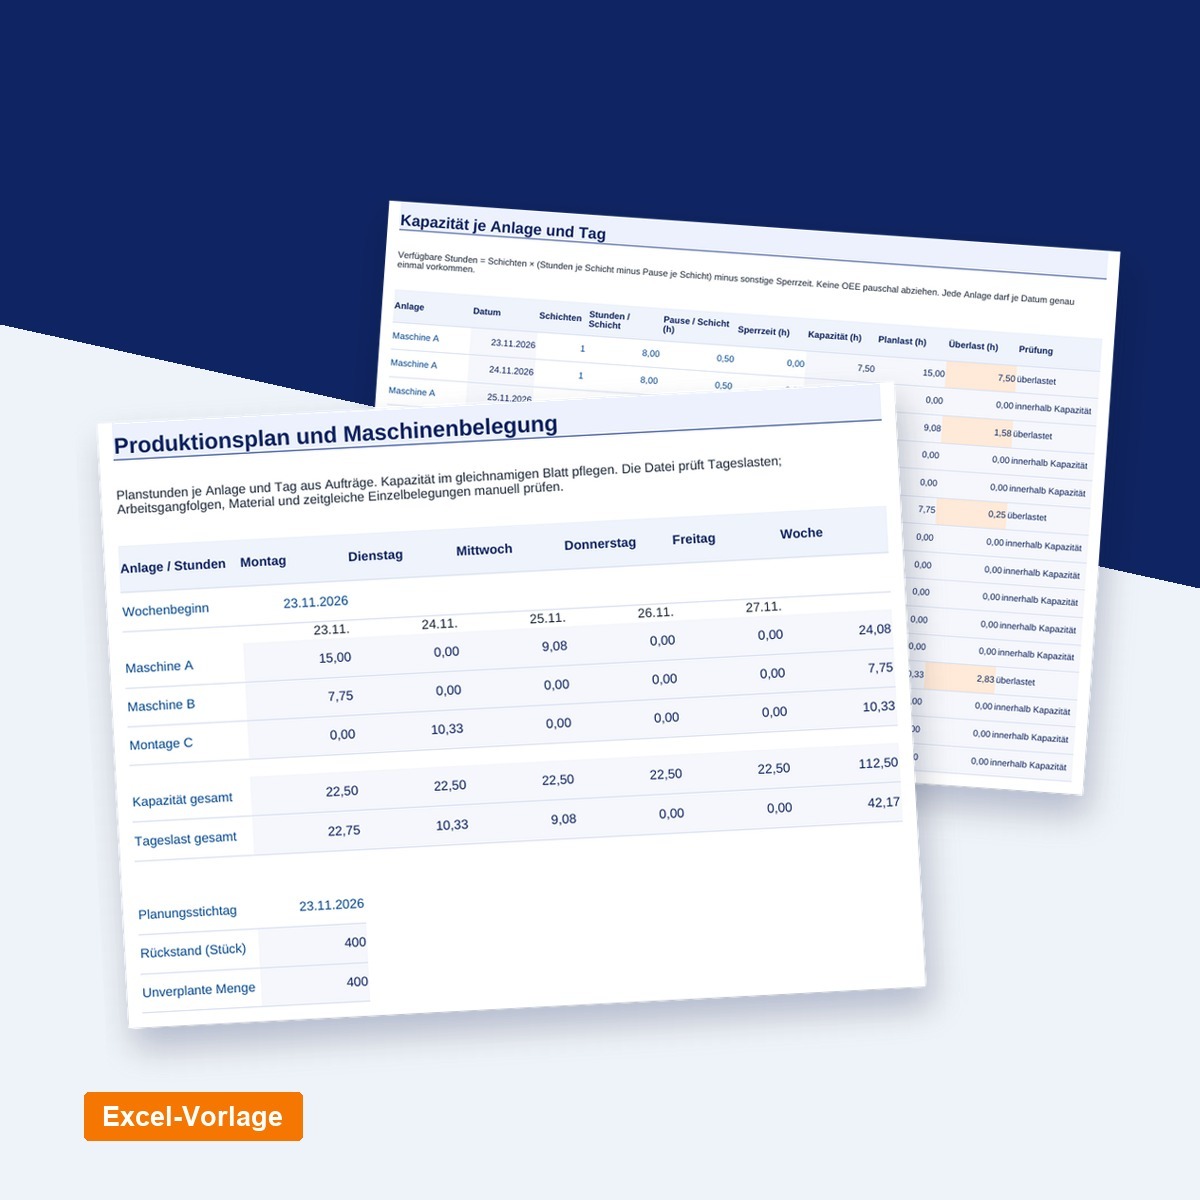
Produktionsplan und Maschinenbelegung
Planen Sie Ihre Woche je Maschine und prüfen Sie, wo Aufträge mehr Stunden benötigen als verfügbar sind.
- Wochenbelegung für drei Anlagen aus Ihrer Auftragsliste
- Kapazität je Anlage und Tag mit Schichten, Pausen und Sperrzeiten
- Offene Mengen, überfällige Aufträge und Überlast in Stunden
Excel
Produktionsplan und Maschinenbelegung
- Wochenbelegung für drei Anlagen aus Ihrer Auftragsliste
- Kapazität je Anlage und Tag mit Schichten, Pausen und Sperrzeiten
- Offene Mengen, überfällige Aufträge und Überlast in Stunden

Six Sigma Black Belt mit über 25 Jahren in der Fertigungsindustrie, zuvor bei Johnson Controls, Visteon, iTAC und Dürr.
Buch: „OEE: Eine Zahl, viele Lügen“ (2025)
- Manufacturing Execution Systems (MES)
- OEE
- Shopfloor-Digitalisierung
- Six Sigma (Black Belt)
Überarbeitet
Alle Beiträge von Christian Fieg