


Inhalt
- Was sind Produktionskennzahlen?
- Die 12 wichtigsten Produktionskennzahlen in der Fertigung
- Kennzahlen nach Rolle: Wer braucht welchen KPI?
- Datenquellen: Wo kommen die Kennzahlen her?
- Die ersten 5 Kennzahlen: Wo anfangen?
- Typische Fehler bei Produktionskennzahlen
- Produktionskennzahlen im MES: Vom Datenfriedhof zur Echtzeit-Steuerung
- Häufige Fragen zu Produktionskennzahlen
Was sind Produktionskennzahlen?
Produktionskennzahlen (englisch: Production KPIs) sind messbare Größen, die den Zustand und die Leistungsfähigkeit von Fertigungsprozessen beschreiben. Sie machen sichtbar, wie effektiv Anlagen genutzt werden, wo Verluste entstehen und ob sich Verbesserungsmaßnahmen tatsächlich auswirken.
In der diskreten Fertigung bilden Produktionskennzahlen die Datenbasis für operative Entscheidungen (Schicht, Tag) und strategische Steuerung (Monat, Quartal).
Sie sind das Bindeglied zwischen dem, was auf dem Shopfloor passiert, und dem, was das Management steuern kann. Ohne Kennzahlen fehlt die gemeinsame Sprache zwischen Produktion, Instandhaltung und Geschäftsführung.
Die 12 wichtigsten Produktionskennzahlen in der Fertigung
Nicht jede Kennzahl ist für jede Rolle relevant. Die folgende Tabelle ordnet die 12 wichtigsten KPIs nach Kategorie, zeigt die Formel und nennt typische Benchmark-Bereiche für die diskrete Fertigung:
Verfügbarkeit und Anlagenleistung
| Kennzahl | Formel | Benchmark | Was sie zeigt |
|---|---|---|---|
| OEE (Overall Equipment Effectiveness) | Verfügbarkeit x Leistung x Qualität | Weltklasse: 85 %. Durchschnitt: 40 bis 60 %. | Die wichtigste Einzelkennzahl: Wie effektiv wird die geplante Produktionszeit für Gutteile genutzt? |
| Verfügbarkeit | (Geplante Produktionszeit - Ausfallzeit) / Geplante Produktionszeit | Gut: über 90 % | Anteil der geplanten Zeit, in der die Anlage tatsächlich läuft. Verluste: Störungen, Rüsten. |
| MTBF (Mean Time Between Failures) | Gesamte Laufzeit / Anzahl Störungen | Stark branchenabhängig | Zuverlässigkeit der Anlage. Je höher, desto seltener Störungen. |
| MTTR (Mean Time To Repair) | Gesamte Störungszeit / Anzahl Störungen | Ziel: unter 30 Minuten | Reaktionsfähigkeit der Instandhaltung. Je niedriger, desto schneller die Wiederherstellung. |
Leistung und Durchsatz
| Kennzahl | Formel | Benchmark | Was sie zeigt |
|---|---|---|---|
| Leistungsgrad | (Stückzahl x Ideale Zykluszeit) / Tatsächliche Laufzeit | Gut: über 95 % | Geschwindigkeitsverluste: Langsamere Zyklen, Kurzstillstände, Taktzeitabweichungen. |
| Durchsatz (Throughput) | Gutteile pro Zeiteinheit (Stunde, Schicht, Tag) | Anlagenspezifisch | Absoluter Output. Die einfachste Kennzahl, aber ohne Bezug zur Kapazität nur begrenzt aussagekräftig. |
| Durchlaufzeit (Lead Time) | Zeitpunkt Fertigstellung - Zeitpunkt Auftragsstart | Stark produktabhängig | Gesamtzeit vom Auftragsstart bis zum fertigen Produkt. Enthält Bearbeitungszeit, Liegezeit, Transportzeit. |
Qualität
| Kennzahl | Formel | Benchmark | Was sie zeigt |
|---|---|---|---|
| Qualitätsrate (OEE-Faktor) | Gutteile / Gesamtmenge | Gut: über 99 % | Anteil der fehlerfreien Teile. Verluste: Ausschuss und Anlaufverluste. |
| Ausschussrate | Ausschussteile / Gesamtmenge x 100 % | Unter 1 % = gut. Über 3 % = Handlungsbedarf. | Materieller Totalverlust. Jedes Ausschussteil kostet Material + Maschinenzeit. |
| First Pass Yield (FPY) | Teile, die beim ersten Durchlauf bestehen / Gesamtmenge | Über 95 % = gut | Macht Nacharbeit sichtbar, die im OEE-Qualitätsfaktor versteckt bleibt (Hidden Factory). |
Kosten und Produktivität
| Kennzahl | Formel | Benchmark | Was sie zeigt |
|---|---|---|---|
| Stückkosten | Gesamtkosten / Gutteile | Sinkender Trend = gut | Was kostet ein Gutteil tatsächlich? Enthält Material, Maschinenkosten, Personal, Ausschuss. |
| Kapazitätsauslastung | Kapazitätsbedarf / Verfügbare Kapazität x 100 % | Zielkorridor: 80 bis 90 % | Wie viel der verfügbaren Kapazität wird genutzt? Unter 70 % = Unterauslastung. Über 95 % = kein Puffer. |
Kennzahlen nach Rolle: Wer braucht welchen KPI?
Nicht jede Kennzahl gehört in jedes Meeting. Die Zuordnung nach Rolle verhindert Kennzahlen-Überflutung und sorgt dafür, dass jeder die Daten bekommt, die für seine Entscheidungen relevant sind:
| Rolle | Primäre Kennzahlen | Frequenz | Entscheidungen |
|---|---|---|---|
| Bediener / Schichtführer | OEE (Echtzeit), Stückzahl, aktuelle Störungen, Ausschuss pro Schicht | Echtzeit, pro Schicht | Sofort reagieren: Störung beheben, Stillstand begründen, Zykluszeit prüfen |
| Produktionsleiter | OEE pro Anlage/Linie, MTBF, MTTR, Durchsatz, Top-5-Stillstandsursachen | Täglich, wöchentlich | Pareto-Analyse: Wo sind die größten Verluste? Welche Anlage braucht Maßnahmen? |
| Werksleiter / COO | OEE-Trend (Werk), Stückkosten, Kapazitätsauslastung, Durchlaufzeit, Liefertreue | Wöchentlich, monatlich | Investitionsentscheidungen, Schichtmodell, Personalplanung, Standortvergleich |
| KVP / Lean Manager | OEE-Trend pro Anlage, First Pass Yield, Rüstzeit-Entwicklung, Störungsverteilung | Wöchentlich, pro Projekt | Verbesserungsprojekte priorisieren und Wirksamkeit nachweisen |
| Instandhaltung | MTBF, MTTR, Top-Störungsursachen, ungeplante vs. geplante Stillstände | Täglich, wöchentlich | Wartungsintervalle anpassen, Ersatzteilmanagement, TPM-Maßnahmen |
Datenquellen: Wo kommen die Kennzahlen her?
Die Qualität der Kennzahlen hängt von der Qualität der Datenerfassung ab. In der Praxis gibt es drei Stufen:
| Datenquelle | Was wird erfasst? | Genauigkeit | Typische Abweichung zur Realität |
|---|---|---|---|
| Manuelle Erfassung (Papier/Excel) | Stückzahlen, Stillstandszeiten, Ausschuss. Eintrag durch Bediener am Schichtende. | Niedrig | 20 bis 40 % Abweichung. Kurzstillstände und Mikro-Verluste werden nicht erfasst. |
| MDE (Maschinendatenerfassung) | Maschinensignale: Laufzeit, Stillstand, Stückzahl, Zykluszeit. Automatisch über Sensoren oder SPS. | Hoch | Unter 5 %. Auch Kurzstillstände ab 10 Sekunden werden erfasst. |
| BDE (Betriebsdatenerfassung) | Auftragsbezogene Daten: Auftragsnummer, Artikelnummer, Soll/Ist-Mengen, Personal, Stillstandsgründe. | Hoch (bei MES-Integration) | Unter 5 %. Verbindet Maschinendaten mit Auftragsdaten für kontextbezogene Analysen. |
In der Praxis zeigt sich bei der Umstellung von manueller auf automatische Erfassung regelmäßig, dass die tatsächliche OEE 15 bis 25 Prozentpunkte unter dem bisher angenommenen Wert liegt. Die Anlage läuft dabei nicht schlechter, es werden erstmals alle Verluste erfasst.
Meleghy Automotive erzielte nach der Einführung automatischer Erfassung mit SYMESTIC eine 10 % Reduktion von Stillstandszeiten und 7 % Verbesserung der Ausbringung, weil die Daten erstmals die tatsächlichen Verlustursachen sichtbar machten.
Die ersten 5 Kennzahlen: Wo anfangen?
Ein häufiger Fehler ist, zu viele Kennzahlen gleichzeitig einzuführen. Das erzeugt Datenfriedhöfe statt Transparenz. Die Empfehlung für den Einstieg:
- OEE pro Anlage als übergreifende Kennzahl, die Verfügbarkeit, Leistung und Qualität kombiniert.
- Top-5-Stillstandsursachen (Pareto) als Basis für gezielte Maßnahmen. Zu klären ist, welche 3 bis 5 Ursachen 80 % der Ausfallzeit verursachen.
- Ausschussrate als direkter Kostenindikator. Jedes Ausschussteil kostet Material + Maschinenzeit.
- Stückzahl pro Schicht als einfachste Durchsatzkennzahl. Gibt dem Schichtteam ein klares Tagesziel.
- Rüstzeit als größter beeinflussbarer Verlust in den meisten Betrieben. SMED setzt hier an.
Diese 5 Kennzahlen decken die drei OEE-Faktoren (Verfügbarkeit, Leistung, Qualität) ab und liefern sofort umsetzbare Handlungsfelder. Erst wenn diese Basis stabil läuft und die Datenqualität gesichert ist, lohnt es sich, weitere Kennzahlen wie MTBF, MTTR, First Pass Yield oder Durchlaufzeit hinzuzufügen.
Wie die drei Faktoren zusammen die OEE ergeben, lässt sich mit eigenen Werten nachrechnen: OEE berechnen. Wer die OEE laufend statt einmalig braucht, findet die Möglichkeiten auf der Seite OEE-Software.
Typische Fehler bei Produktionskennzahlen
Fehler 1: Kennzahlen ohne Maßnahmen. Dashboards werden gebaut, Berichte werden verschickt, aber niemand handelt. Eine Kennzahl ohne zugeordnete Maßnahme und Verantwortlichen ist nutzlos.
Für jede Kennzahl muss definiert sein, wo der Schwellenwert liegt, wer informiert wird und welche Sofortmaßnahme gilt.
Fehler 2: Kennzahlen als Kontrollinstrument statt Verbesserungswerkzeug. Wenn OEE-Werte zur Leistungsbewertung einzelner Bediener verwendet werden, sinkt die Datenqualität sofort. Bediener werden Stillstände anders begründen oder Stückzahlen anpassen.
Kennzahlen müssen auf Anlagen und Prozesse bezogen sein, nicht auf einzelne Personen.
Fehler 3: OEE-Werte zwischen verschiedenen Anlagen vergleichen. Eine CNC-Fräse mit 60 % OEE und eine Verpackungslinie mit 80 % OEE sagen nichts darüber aus, welche Anlage besser läuft.
OEE ist eine Verbesserungskennzahl für die einzelne Anlage im Zeitverlauf, kein Ranking-Tool zwischen verschiedenen Maschinentypen.
Fehler 4: Manuelle Daten als Grundlage für Entscheidungen. Schichtberichte auf Papier haben typischerweise 20 bis 40 % Abweichung zur Realität. Kurzstillstände unter 3 Minuten werden nicht erfasst, Rüstzeiten werden geschätzt, Ausschuss wird am Schichtende pauschal gemeldet.
Entscheidungen auf dieser Basis sind bestenfalls zufällig richtig.
Produktionskennzahlen im MES: Vom Datenfriedhof zur Echtzeit-Steuerung
Ein Manufacturing Execution System (MES) automatisiert die Erfassung, Berechnung und Visualisierung von Produktionskennzahlen. Der Unterschied zur manuellen Erfassung:
- Erfassung: Maschinensignale werden sekundengenau ausgelesen. Stückzahlen, Zykluszeiten, Stillstände und Störungsgründe werden automatisch erfasst.
- Berechnung: OEE, Verfügbarkeit, Leistung, Qualität und alle abgeleiteten Kennzahlen werden in Echtzeit berechnet, nicht am Schichtende.
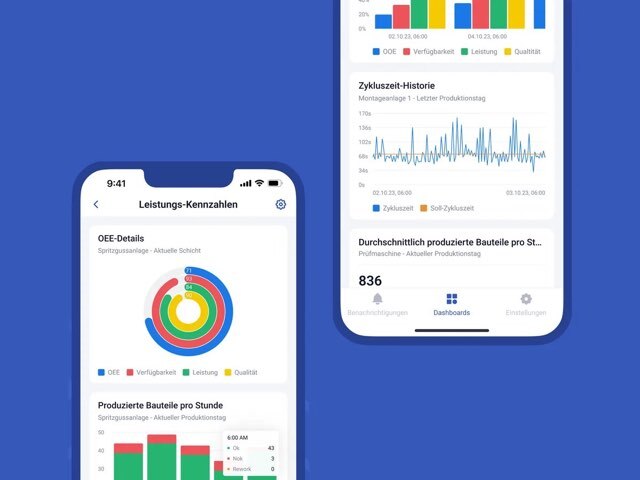
- Visualisierung: Dashboards zeigen den aktuellen Zustand pro Anlage, Linie und Werk. Alarme bei Schwellenwert-Verletzungen.
- Analyse: Pareto-Diagramme, Stillstands-Zeitstrahlen, Schichtvergleiche und Trend-Analysen sind sofort verfügbar.
- Kontext: Durch BDE-Integration werden Maschinendaten mit Auftragsdaten verknüpft. Die Frage „Welcher Auftrag auf welcher Anlage mit welchem Ergebnis?" ist in Sekunden beantwortet.
Bei der Klocke Gruppe (Pharma-Verpackung) machte die automatische Erfassung von Stückzahlen und Stillständen über DI-Gateways die tatsächlichen Engpässe sichtbar. Die Skalierung von einer Linie auf alle Linien am Standort dauerte 3 Wochen.
Häufige Fragen zu Produktionskennzahlen
Was ist die wichtigste Produktionskennzahl?
OEE (Overall Equipment Effectiveness) ist die wichtigste Einzelkennzahl in der diskreten Fertigung, weil sie Verfügbarkeit, Leistung und Qualität in einem Wert kombiniert. Sie zeigt, wie effektiv die geplante Produktionszeit tatsächlich für Gutteile genutzt wird.
OEE allein reicht jedoch nicht: Ohne Aufschlüsselung in die drei Faktoren und eine Pareto-Analyse der Top-Stillstandsursachen bleibt der Wert eine Zahl ohne Handlungsanleitung.
Wie viele Kennzahlen braucht ein Fertigungsbetrieb?
Zum Start: 5 Kennzahlen (OEE, Top-5-Stillstandsursachen, Ausschussrate, Stückzahl pro Schicht, Rüstzeit). Im Regelbetrieb: 8 bis 12 Kennzahlen, differenziert nach Rolle. Mehr als 15 Kennzahlen erzeugen in der Praxis Datenfriedhöfe statt Transparenz.
Wichtiger als die Anzahl ist, dass jede Kennzahl eine zugeordnete Maßnahme und einen Verantwortlichen hat.
Was ist der Unterschied zwischen MDE und BDE?
MDE (Maschinendatenerfassung) erfasst Maschinensignale automatisch: Laufzeit, Stillstand, Stückzahl, Zykluszeit. BDE (Betriebsdatenerfassung) ergänzt die Maschinendaten um auftragsbezogene Informationen: Auftragsnummer, Artikelnummer, Soll/Ist-Mengen, Stillstandsgründe, Personal.
MDE liefert die Rohdaten, BDE liefert den betrieblichen Kontext.
Was kostet die Einführung von Produktionskennzahlen?
Bei einer Cloud-MES-Lösung ist die Einführung von Produktionskennzahlen in unter 1 Monat für 10 Maschinen möglich. Die Kosten hängen von der Anzahl der Anlagen, der Anbindungsart (DI-Signale, OPC-UA, SPS) und dem gewünschten Funktionsumfang ab.
Der ROI liegt typischerweise unter 6 Monaten, weil allein die Transparenz über Stillstandsursachen sofortige Verbesserungen ermöglicht.
Wie hängen Produktionskennzahlen und OEE zusammen?
OEE ist die zentrale Produktionskennzahl, die als Dach über den drei Faktoren Verfügbarkeit, Leistung und Qualität steht. Die meisten anderen Produktionskennzahlen (MTBF, MTTR, Ausschussrate, Rüstzeit, Zykluszeit) sind Detailkennzahlen, die einen der drei OEE-Faktoren genauer aufschlüsseln und damit die Ursachenanalyse ermöglichen.
Welche dieser Kennzahlen im eigenen Betrieb bereits automatisch erfasst werden könnten statt manuell gepflegt zu werden, zeigt eine Live-Demo am eigenen Anwendungsfall.
Katalog als PDFKostenloser Download
Alle 40 Kennzahlen mit Formel als PDF
Der Katalog erklärt 40 Kennzahlen der Fertigung, jede mit Formel, durchgerechnetem Beispiel und den typischen Fehlern bei der Berechnung. Eine Auswahlhilfe zeigt, mit welchen fünf Sie anfangen.
- 40 Kennzahlen in sieben Gruppen
- Formel und Rechenbeispiel je Kennzahl
- Auswahlhilfe für die ersten fünf
AnwendungsfallOEE
Ihre OEE live, statt am Monatsende in Excel
SYMESTIC misst Verfügbarkeit, Leistung und Qualität direkt an der Maschine. Die erste Anlage ist in unter drei Stunden angebunden, auch eine ältere.
Im Einsatz in über 20 Ländern



Über den Autor
Christian FiegHead of Sales
Six Sigma Black Belt mit über 25 Jahren in der Fertigungsindustrie, zuvor bei Johnson Controls, Visteon, iTAC und Dürr. Autor des Buchs „OEE: Eine Zahl, viele Lügen“.
Alle Beiträge von Christian Fieg