


Inhalt
Engpass in der Fertigung: Bedeutung
Ein Engpass (englisch: Bottleneck) ist die Stelle in einer Prozesskette, die den Durchsatz des gesamten Systems begrenzt. In der diskreten Fertigung ist das typischerweise die Maschine, Station oder der Arbeitsschritt mit der niedrigsten Kapazität oder der höchsten Auslastung. Unabhängig davon, wie schnell alle anderen Stationen arbeiten: Der Gesamtoutput der Linie kann nie höher sein als der Output des Engpasses. Wie die OEE einer Linie am Engpass gemessen wird, zeigt OEE an Verpackungslinien.
Dieses Prinzip formulierte Eliyahu Goldratt in den 1980er Jahren als Theory of Constraints (TOC): Jedes System hat mindestens einen Engpass, der seinen Durchsatz begrenzt. Wenn dieser Engpass beseitigt wird, wandert er an eine andere Stelle. Engpassmanagement ist deshalb ein fortlaufender Prozess.
Vermutet wird der Engpass gern dort, wo die lauteste Beschwerde kommt oder wo die offensichtlichste Störung auftritt. Die systematische Analyse mit OEE-Daten kann ein anderes Bild zeigen: Der tatsächliche Engpass ist nicht die Maschine, die am häufigsten steht, sondern die Maschine, deren Kapazitätsverlust den größten Einfluss auf den Gesamtoutput hat.

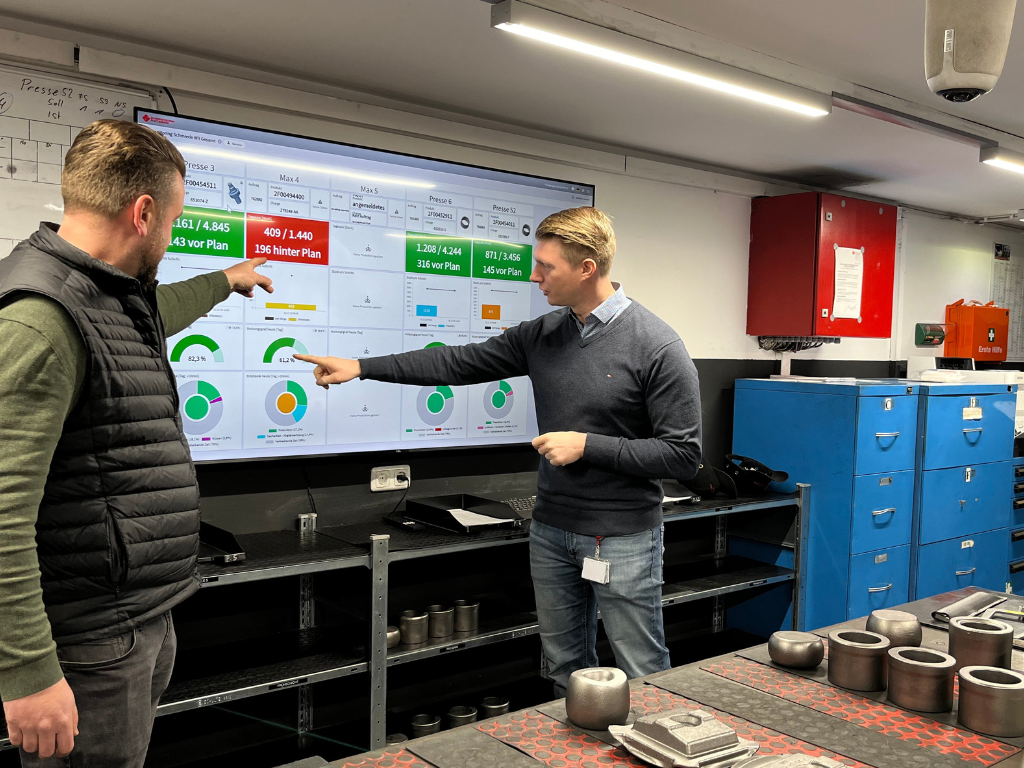
Wie Schmiedetechnik Plettenberg die Pressen-Performance datenbasiert steigert
- Echtzeit-OEE direkt an jeder Presse
- Stillstandsgründe lückenlos dokumentiert
- Schichtübergaben mit harten Zahlen
- Schnelle Reaktion bei Störungen & Engpässen
 Case Study
Die 5 Fokussierungsschritte der Theory of Constraints
Goldratts Theory of Constraints liefert einen strukturierten Rahmen für Engpassmanagement in der Fertigung. Die 5 Fokussierungsschritte beschreiben einen Kreislauf, der nach jeder Engpassbeseitigung von vorn beginnt:
| Schritt | Aktion | Beispiel (konstruiert, Spritzgusslinie, 5 Stationen) |
|---|---|---|
| 1. Identifizieren (Identify) | Die Station mit den wenigsten Gutteilen je Schicht finden | Station 3 (Entgraten) liefert die wenigsten Gutteile je Schicht, alle anderen Stationen liefern mehr. Station 3 ist der Engpass. |
| 2. Ausschöpfen (Exploit) | Den bestehenden Engpass maximal nutzen, ohne zu investieren. | Pausen an Station 3 versetzt legen, Rüstzeiten verkürzen (SMED), Mikrostillstände beseitigen. Verfügbarkeit steigt von 68 % auf 76 %. |
| 3. Unterordnen (Subordinate) | Alle anderen Stationen takten sich auf den Engpass ein. Der Puffer vor dem Engpass bleibt begrenzt und wird nicht überflutet. | Station 1 und 2 drosseln ihren Takt, damit vor Station 3 kein Materialstau entsteht. Weniger WIP, weniger Handling-Aufwand. |
| 4. Erweitern (Elevate) | Wenn Ausschöpfen nicht reicht: In den Engpass investieren (zweite Maschine, Automatisierung, Schichterweiterung). | Zweite Entgratmaschine beschaffen. Kapazität an Station 3 verdoppelt sich. Station 3 ist nicht mehr der Engpass. |
| 5. Zurück zu Schritt 1 | Der Engpass ist gewandert. Neuen Engpass identifizieren und den Kreislauf wiederholen. | Mit doppelter Entgratkapazität hält Station 5 (Verpackung) nicht mehr mit und begrenzt jetzt den Durchsatz. |
Leicht übersprungen wird Schritt 2. Wer gleich investiert (Schritt 4), bezahlt Kapazität, die sich am Engpass teils auch organisatorisch gewinnen lässt: versetzte Pausen, kürzeres Rüsten, ein Puffer, damit der Engpass nie auf Material wartet.
Engpass-Typen in der diskreten Fertigung
Nicht jeder Engpass hat dieselbe Ursache. Die Unterscheidung ist wichtig, weil die Gegenmaßnahme vom Typ abhängt:
| Engpass-Typ | Ursache | OEE-Faktor | Typische Gegenmaßnahme |
|---|---|---|---|
| Verfügbarkeitsengpass | Maschine steht zu oft (Störungen, Rüsten, Materialwarten) | Verfügbarkeit | Rüstzeitreduktion (SMED), vorbeugende Wartung, Materialdisposition optimieren |
| Leistungsengpass | Maschine läuft, aber langsamer als vorgesehen (Taktzeitverluste, Mikrostillstände) | Leistung | Taktzeitanalyse, Mikrostillstands-Pareto, Werkzeugoptimierung |
| Qualitätsengpass | Maschine produziert zu viel Ausschuss oder Nacharbeit | Qualität | SPC, Prozessparameterüberwachung, Werkzeugverschleißkontrolle |
| Organisatorischer Engpass | Maschine steht, weil Material, Personal oder Information fehlt | Verfügbarkeit (organisatorischer Anteil) | Schichtplanung, Kanban, Informationsfluss verbessern |
| Wandernder Engpass | Engpass wechselt je nach Produktmix, Schicht oder Auftragslage die Station | Alle drei Faktoren, variabel | Echtzeit-Monitoring aller Stationen, dynamische Kapazitätssteuerung |
Der wandernde Engpass ist am schwersten zu erkennen. Er tritt bei hoher Variantenvielfalt und wechselndem Produktmix auf. Eine Spritzgusslinie kann bei Produkt A an der Entgratstation ihren Engpass haben, bei Produkt B an der Montage und bei Produkt C an der Verpackung. Ohne Echtzeit-Daten über alle Stationen gleichzeitig ist ein wandernder Engpass nicht erkennbar.
Wie OEE-Daten den echten Engpass sichtbar machen
Ein naheliegender Weg zur Engpass-Identifikation ist der Vergleich der OEE-Werte aller Stationen einer Linie. Die Station mit der niedrigsten OEE ist nicht automatisch der Engpass, aber sie ist der erste Verdächtige.
Ein Rechenbeispiel: Eine Fertigungslinie hat 4 Stationen in Serie. Jede Station hat eine geplante Produktionszeit von 480 Minuten (Einzelschicht):
| Station | Solltakt | Verfügbarkeit | Leistung | Qualität | OEE | Gutteile/Schicht |
|---|---|---|---|---|---|---|
| Zuschnitt | 30 Sek. | 88 % | 94 % | 99 % | 81,9 % | 786 |
| Umformung | 35 Sek. | 82 % | 91 % | 97 % | 72,3 % | 596 |
| Montage | 40 Sek. | 79 % | 88 % | 96 % | 66,8 % | 480 |
| Verpackung | 20 Sek. | 91 % | 95 % | 99 % | 85,6 % | 1.232 |
Die Montage hat die niedrigste OEE (66,8 %) und den niedrigsten Gutteil-Output pro Schicht (480 Teile). Sie ist der Engpass. Der Zuschnitt produziert 786 Teile, die Umformung 596, die Montage 480. Vor der Umformung stauen sich je Schicht 190 Teile, vor der Montage 116 als Work in Progress (WIP). Die Verpackung könnte 1.232 Teile pro Schicht verarbeiten, bekommt aber nur 480 geliefert und ist zu 61 % unterausgelastet.
Jede Minute, die an der Montage gewonnen wird, ist eine Minute mehr Output für die gesamte Linie. Jede Minute, die am Zuschnitt gewonnen wird, erhöht nur den WIP-Puffer vor der Umformung.
Wo der Engpass liegt und wo man ihn vermutet
Naheliegend ist, die Maschine zu verbessern, über die am lautesten geklagt wird, oder die Station, an die die Instandhaltung am häufigsten gerufen wird. Aber die Station mit den meisten Störmeldungen ist nicht automatisch der Engpass. Ein Engpass ist die Station, die den Gesamt-Output am stärksten begrenzt.
Ein Beispiel: Maschine A steht 80 Minuten pro Schicht (häufige kurze Störungen), hat aber einen Solltakt von 10 Sekunden und produziert trotzdem 2.400 Gutteile. Maschine B steht nur 40 Minuten pro Schicht, hat aber einen Solltakt von 45 Sekunden und produziert nur 586 Gutteile. Maschine B ist der Engpass, obwohl sie weniger steht.
Ohne Gutteilzahl je Station und Schicht ist diese Unterscheidung nicht möglich. Manuelle Schichtprotokolle erfassen Stillstände, die Stückzahl je Station nur, wenn jemand sie zählt. Automatische Maschinendatenerfassung liefert sie für alle Stationen gleichzeitig.
Engpass und Drum-Buffer-Rope: Die Linie auf den Engpass takten
Drum-Buffer-Rope (DBR) ist die operative Umsetzung der Theory of Constraints in der Fertigungssteuerung. Der Engpass gibt den Takt vor (Drum). Vor dem Engpass wird ein definierter Puffer angelegt (Buffer), damit der Engpass nie auf Material warten muss. Das Seil (Rope) gibt Material am Linienanfang nur im Takt der Trommel frei, um die Pufferzeit vorgezogen.
In der Praxis bedeutet das: Die vorgelagerten Stationen produzieren nicht auf Maximalkapazität, sondern nur so schnell, wie der Engpass verarbeiten kann. Das klingt kontraintuitiv, denn es bedeutet, dass man bewusst Maschinen drosselt, die schneller könnten. Aber das Ergebnis ist weniger WIP, kürzere Durchlaufzeiten und ein stabiler Materialfluss.
Die Voraussetzung für DBR ist Transparenz: Man muss wissen, welche Station der Engpass ist, wie hoch der aktuelle WIP-Bestand vor dem Engpass ist und ob der Puffer gefüllt oder leer läuft. Ohne aktuelle Daten zum Puffer vor dem Engpass wird DBR blind gesteuert; die automatische Betriebsdatenerfassung zeigt laufend, wie viele Teile der Engpass und die Stationen davor liefern.
Engpass und OEE: Warum Investitionen nur am Engpass wirken
Eine teure Fehlentscheidung sind Investitionen an der falschen Station. Wenn die Verpackung eine neue Maschine bekommt, obwohl die Montage der Engpass ist, ändert sich am Gesamt-Output nichts. Die Verpackung war vorher schon unterausgelastet und ist es danach noch mehr.
Jede Investition, die nicht am Engpass erfolgt, erhöht die Kapazität an einer Stelle, die bereits mehr Kapazität hat als gebraucht wird. Das gilt für Maschinen, für Personal, für Automatisierung und für Rüstzeitprojekte. Nur am Engpass wirkt jede gewonnene Minute direkt auf den Gesamt-Output.
In OEE-Begriffen: Eine OEE-Verbesserung von 66,8 % auf 72 % am Engpass (Montage im Rechenbeispiel oben) erhöht den Linien-Output um rund 38 Teile pro Schicht. Dieselbe OEE-Verbesserung am Zuschnitt (von 81,9 % auf 87 %) erhöht den Linien-Output um null Teile, weil der Zuschnitt ohnehin nicht der begrenzende Faktor ist.
Bei Meleghy Automotive mit vier Werken in Deutschland, Spanien, Tschechien und Ungarn lief SYMESTIC nach sechs Monaten in allen Werken; die Stillstandszeiten sanken um 10 %, die Ausbringung stieg um 7 %.
Carcoustics betreibt mehr als 500 Anlagen in 12 Werken auf SYMESTIC, angebunden an SAP.
Häufige Fragen zum Engpass in der Fertigung
Was ist ein Engpass in der Produktion?
Ein Engpass (Bottleneck) ist die Station in einer Prozesskette mit dem niedrigsten Durchsatz. Sie begrenzt den Output der gesamten Linie, unabhängig davon, wie schnell die anderen Stationen arbeiten.
Wie erkenne ich den Engpass in meiner Fertigung?
Durch den Vergleich der OEE-Werte und des Gutteil-Outputs aller Stationen einer Linie. Die Station mit dem niedrigsten Output pro Zeiteinheit ist der Engpass. Automatische Maschinendatenerfassung über alle Stationen gleichzeitig macht den Engpass sichtbar.
Was ist die Theory of Constraints?
Die Theory of Constraints (TOC) ist eine Managementmethode von Eliyahu Goldratt. Sie besagt, dass jedes System mindestens einen Engpass hat, der seinen Durchsatz begrenzt. Die 5 Fokussierungsschritte (Identifizieren, Ausschöpfen, Unterordnen, Erweitern, Wiederholen) bilden einen fortlaufenden Verbesserungskreislauf.
Warum ist die Station mit den meisten Störungen nicht immer der Engpass?
Weil der Engpass die Station ist, die den Gesamt-Output am stärksten begrenzt. Eine Station mit vielen kurzen Störungen aber schnellem Solltakt kann trotzdem mehr Output liefern als eine Station mit wenigen Störungen aber langsamem Solltakt.
Was ist Drum-Buffer-Rope?
Drum-Buffer-Rope (DBR) ist die operative Umsetzung der TOC in der Fertigungssteuerung. Der Engpass gibt den Takt vor (Drum), davor wird ein definierter Puffer angelegt (Buffer), und das Material wird am Linienanfang nur im Takt des Engpasses freigegeben, um die Pufferzeit vorgezogen (Rope).
Wie sich der eigene Engpass anhand echter Auslastungsdaten statt aus dem Bauchgefühl bestimmen lässt, zeigt eine kostenlose Live-Demo am eigenen Anwendungsfall.
Was Ihr Engpass an Ausbringung kostet
Im kostenlosen 30-Minuten-Gespräch gehen wir Stillstände, Rüsten und Ausschuss an Ihrem Engpass durch und rechnen die verlorene Ausbringung in Euro um.

Über den Autor
Christian FiegHead of Sales
Six Sigma Black Belt mit über 25 Jahren in der Fertigungsindustrie, zuvor bei Johnson Controls, Visteon, iTAC und Dürr. Autor des Buchs „OEE: Eine Zahl, viele Lügen“.
Alle Beiträge von Christian Fieg