




Inhalt
Was sind Maschinenzustandsdaten?
Maschinenzustandsdaten sind alle Informationen, die beschreiben, was eine Produktionsanlage gerade tut: Läuft sie? Steht sie? Wie schnell produziert sie? Wie viele Teile sind gut, wie viele Ausschuss? Welche Temperatur, welchen Druck, welche Vibration hat sie gerade?
In der Fertigungspraxis lassen sich Maschinenzustandsdaten in drei Kategorien einteilen:
- Betriebszustandsdaten: Maschine läuft, Maschine steht, Maschine rüstet. Das ist die Grundlage für Verfügbarkeit und Stillstandsanalyse.
- Leistungsdaten: Taktzeit, Stückzahl, Ausbringung. Das ist die Grundlage für Leistungsgrad und OEE.
- Prozessparameter: Temperatur, Druck, Vibration, Drehmoment, Stromaufnahme. Das ist die Grundlage für Qualitätskorrelation und vorausschauende Instandhaltung.
Der Unterschied zwischen Maschinenzustandsdaten und dem, was die meisten Betriebe heute haben: Die meisten Betriebe haben Schätzungen. Der Schichtführer schätzt die Stillstandszeit, der Werker schätzt die Stückzahl, die Ausschussrate wird am Ende der Schicht aus dem Kopf rekonstruiert. Maschinenzustandsdaten sind das Gegenteil: automatisch, sekundengenau, lückenlos.
Welche Maschinenzustandsdaten gibt es?
| Datenkategorie | Was wird erfasst | Typische Quelle | Welche Kennzahl daraus entsteht |
|---|---|---|---|
| Laufzeit / Stillstand | Wann läuft die Maschine, wann steht sie, wie lange | Digitales Signal (Maschinentakt), SPS-Statusbit | Verfügbarkeit, Stillstandszeit, MTBF, MTTR |
| Stückzahl | Anzahl produzierter Teile (Gesamt, Gut, Schlecht) | Zählsignal (Taktimpuls), SPS-Zähler | Ausbringung, Ausschussrate, Qualitätsrate |
| Taktzeit | Zeit zwischen zwei aufeinanderfolgenden Teilen | Berechnet aus Taktimpuls-Abständen | Leistungsgrad, Mikrostopps, Taktzeit-Varianz |
| Stillstandsgrund | Warum steht die Maschine (technisch, Rüsten, Material, Organisation) | SPS-Alarm (automatisch) oder Bediener-Eingabe (manuell) | Pareto der Stillstandsursachen, geplant vs. ungeplant |
| Prozessparameter | Temperatur, Druck, Vibration, Drehmoment, Stromaufnahme, Durchfluss | Analogsensoren, SPS-Variablen via OPC UA | Prozessstabilität, Korrelation mit Qualitätsdefekten, Verschleisstrend |
| SPS-Alarme | Fehlermeldungen der Maschinensteuerung (Alarm-ID, Zeitstempel, Dauer) | SPS-Alarmpuffer via OPC UA oder proprietäres Protokoll | Alarm-Pareto, Korrelation Alarm/Stillstand, Alarm/Qualitätsdefekt |
| Energiedaten | Stromverbrauch, Druckluft, Gas, Wasser pro Maschine oder Linie | Energiemessgerät, Analogsignal | Energieverbrauch pro Teil, Energieverbrauch pro Stillstand |
Die ersten drei Kategorien (Laufzeit, Stückzahl, Taktzeit) sind die Mindestanforderung für eine OEE-Berechnung. Stillstandsgründe ermöglichen die Pareto-Analyse. Prozessparameter und SPS-Alarme ermöglichen die Ursachenanalyse und Qualitätskorrelation.
Was die erfassten Stillstände in Euro bedeuten, zeigt die Rechnung mit eigenen Werten: Stillstandskosten berechnen.
Wie werden Maschinenzustandsdaten erfasst?
Es gibt drei Wege, Maschinenzustandsdaten zu erfassen. Jeder hat seine Anwendung, aber die Unterschiede in Qualität und Aufwand sind erheblich. Was eine Software für die automatische Erfassung leisten muss, beschreibt die Seite MDE-Software.
| Methode | Wie es funktioniert | Stärke | Schwäche |
|---|---|---|---|
| Manuell | Werker schreibt Stückzahl, Stillstandszeit, Ausschuss auf Papier oder in Excel | Kein Investment, sofort umsetzbar | Ungenau, lückenhaft, verzerrt. Mikrostopps fehlen. Nachtschichten fehlen. Hawthorne-Effekt. |
| Digitales I/O-Gateway | Ein Gateway wird an ein vorhandenes digitales Maschinensignal angeschlossen (z. B. Taktimpuls, Betriebsanzeige). Kein SPS-Eingriff. | Schnell (2-4 Stunden pro Maschine), günstig, keine Produktionsunterbrechung. Funktioniert an jeder Maschine, auch ohne moderne Steuerung. | Erfasst nur Signale, die physisch vorhanden sind (Laufzeit, Stückzahl). Keine Prozessparameter, keine SPS-Alarme. |
| OPC UA / Steuerungsanbindung | Direkte Kommunikation mit der Maschinensteuerung (SPS) über OPC UA oder herstellerspezifisches Protokoll. | Maximale Datentiefe: Prozessparameter, SPS-Alarme, Rezeptdaten, Qualitätssignale. Alles, was die Steuerung kennt. | Setzt moderne Steuerung mit OPC-UA-Server oder offene Schnittstelle voraus. Aufwändiger als I/O-Gateway. |
In der Praxis ist ein gemischter Maschinenpark die Regel: Moderne Anlagen mit Siemens S7-1500 und OPC UA neben Bestandsanlagen von 1995 ohne jede digitale Schnittstelle. Die Lösung ist nicht "alles oder nichts", sondern ein abgestufter Ansatz: I/O-Gateway für Bestandsanlagen (Laufzeit, Stückzahl, Taktzeit), OPC UA für moderne Anlagen (zusätzlich Prozessparameter und Alarme).
Rechenbeispiel: Was fehlende Maschinenzustandsdaten kosten
Ausgangslage: Ein Metallverarbeiter betreibt 8 CNC-Bearbeitungszentren. Maschinenstundensatz: 95 Euro. Betrieb: 2 Schichten, 16 Stunden pro Tag, 230 Produktionstage pro Jahr. Geschätzte OEE (vom Schichtführer): 78 %.
Nach 4 Wochen automatischer Erfassung: Die tatsächliche OEE liegt bei 64 %. 14 Prozentpunkte niedriger als geschätzt.
| Verlustursache | Vorher sichtbar? | Anteil am Gesamtverlust | Kosten pro Monat (8 Maschinen) |
|---|---|---|---|
| Mikrostopps (Spänestau, Werkzeugwechsler-Fehler) | Nein (zu kurz für manuelle Erfassung) | 28 % | 9.120 Euro |
| Rüstzeit (tatsächlich vs. geplant) | Teilweise (Dauer unterschätzt) | 24 % | 7.820 Euro |
| Ungeplante technische Stillstände | Ja (die grossen) | 22 % | 7.170 Euro |
| Taktzeit-Verluste (Maschine läuft langsamer als Soll) | Nein (Maschine läuft ja) | 16 % | 5.210 Euro |
| Anlaufausschuss nach Rüsten | Teilweise (nicht immer dokumentiert) | 10 % | 3.260 Euro |
| Gesamtverlust (14 Prozentpunkte OEE-Differenz zur Schätzung) | 100 % | 32.580 Euro/Monat |
Von den 32.580 Euro Gesamtverlust pro Monat waren 44 % (Mikrostopps + Taktzeit-Verluste = 14.330 Euro) ohne automatische Erfassung komplett unsichtbar. Das sind 171.960 Euro pro Jahr an verlorener Kapazität, die ohne Maschinenzustandsdaten niemand kennt.
Die OEE-Abweichung (78 % geschätzt vs. 64 % gemessen) ist kein Einzelfall. In der Praxis weichen manuelle Schätzungen um 5 bis 15 Prozentpunkte von der automatisch erfassten OEE ab.
Maschinenzustandsdaten vs. manuelle Erfassung
Warum reicht manuelle Erfassung nicht aus? Drei Gründe.
Grund 1: Mikrostopps sind unsichtbar. Ein Mikrostopp dauert 10 bis 90 Sekunden. Kein Werker notiert einen 15-Sekunden-Stopp. Aber wenn 80 bis 120 Mikrostopps pro Schicht auftreten, sind das 30 bis 60 Minuten verlorene Produktionszeit. Automatische Erfassung sieht jeden einzelnen. Manuelle Erfassung sieht keinen.
Grund 2: Taktzeit-Verluste sind unsichtbar. Wenn eine Maschine mit 4,2 Sekunden Taktzeit statt 3,8 Sekunden Solltaktzeit läuft, sieht das niemand. Die Maschine läuft ja. Aber 0,4 Sekunden pro Teil, bei 5.000 Teilen pro Schicht, sind 33 Minuten verlorene Kapazität. Automatische Erfassung misst die Taktzeit jedes einzelnen Teils. Manuelle Erfassung kann das nicht.
Grund 3: Die Nachtschicht fehlt. In der Nachtschicht, wenn weniger Aufsicht da ist, werden Stillstände weniger genau dokumentiert. Die automatische Erfassung macht keinen Unterschied zwischen Tag- und Nachtschicht. Jede Sekunde wird gleich erfasst.
Von Rohdaten zu Kennzahlen: Was ein MES aus Maschinenzustandsdaten macht
Maschinenzustandsdaten allein sind Rohdaten. Erst ein MES macht daraus nutzbare Kennzahlen und Auswertungen.
| Rohdaten (Maschinenzustandsdaten) | Verarbeitung im MES | Ergebnis (Kennzahl / Auswertung) |
|---|---|---|
| Laufzeit + Stillstandszeit + geplante Produktionszeit | Verfügbarkeit = Laufzeit / geplante Produktionszeit | Verfügbarkeit (OEE-Faktor 1) |
| Stückzahl + Solltaktzeit + Laufzeit | Leistung = (Stückzahl x Solltaktzeit) / Laufzeit | Leistungsgrad (OEE-Faktor 2) |
| Gutteile + Gesamtstückzahl | Qualität = Gutteile / Gesamtstückzahl | Qualitätsrate (OEE-Faktor 3) |
| Verfügbarkeit x Leistung x Qualität | Multiplikation der drei Faktoren | OEE |
| Stillstandsereignisse mit Klassifikation | Sortierung nach Dauer, Häufigkeit, Kosten | Pareto-Analyse der Stillstandsursachen |
| Prozessparameter + Qualitätsereignisse | Zeitliche Korrelation von Parameterdrift und Ausschuss | Ursache-Wirkungs-Zusammenhang (Warum steigt der Ausschuss?) |
| SPS-Alarme + Stillstandsereignisse | Korrelation Alarm-ID mit Stillstandsdauer | Alarm-Pareto (Welche Alarme verursachen die meisten Stillstände?) |
Wie SYMESTIC Maschinenzustandsdaten erfasst
Maschinenzustandsdaten automatisch erfassen ist das, was SYMESTIC tut. Das ist keine erweiterte Funktion, das ist der Kern der Plattform.
- Digitales I/O-Gateway für Bestandsanlagen. Ein kompaktes Gateway wird an ein vorhandenes digitales Signal der Maschine angeschlossen: Taktimpuls, Betriebsanzeige, Zählsignal. Kein SPS-Eingriff, keine Produktionsunterbrechung. Installation in 2 bis 4 Stunden pro Maschine. Das Gateway erkennt: Maschine läuft, Maschine steht, Stückzahl. Daraus berechnet SYMESTIC Laufzeit, Stillstandszeit, Taktzeit, Verfügbarkeit, Leistung, Qualität, OEE.
- OPC-UA-Anbindung für moderne Steuerungen. Bei Maschinen mit OPC-UA-Server (z. B. Siemens S7-1500, Beckhoff TwinCAT) liest SYMESTIC über den OPC-UA Cloud Connector direkt Prozessparameter, SPS-Alarme, Rezeptdaten und Qualitätssignale. Maximale Datentiefe ohne zusätzliche Hardware.
- Stillstandsklassifikation. Jeder Stillstand wird am Shopfloor-Client durch den Bediener klassifiziert: technisch, Rüsten, Materialmangel, organisatorisch. Bei Maschinen mit SPS-Alarmerfassung wird der technische Stillstand automatisch begründet, ohne Eingabe des Bedieners.
- Prozessdatenerfassung. Über das Prozessdaten-Modul werden Temperatur, Druck, Vibration und andere Messwerte zeitlich korreliert mit Produktionsereignissen erfasst. Wenn die Ausschussrate steigt, zeigt die Korrelation: Welcher Parameter hat sich gleichzeitig verändert?
- SPS-Alarmerfassung. Über das Alarme-Modul werden SPS-Alarme (Alarm-ID, Zeitstempel, Dauer) automatisch erfasst und mit Stillständen und Qualitätsereignissen korreliert. Der Alarm-Pareto zeigt: Welche 5 Alarme verursachen 80 % der Stillstandszeit?
- Gemischte Maschinenparks. SYMESTIC ist für Brownfield-Umgebungen gebaut. In einem typischen Werk sind 30 % der Maschinen über OPC UA angebunden (volle Datentiefe), 70 % über I/O-Gateways (Laufzeit, Stückzahl, Taktzeit). Bei Meleghy Automotive hat dieser abgestufte Ansatz in 4 Werken zu 10 % Reduktion der Stillstandszeiten und 7 % Verbesserung der Ausbringung geführt.
Drei Schritte zur automatischen Maschinenzustandserfassung
Schritt 1: Pilotmaschine anbinden, Datenbasis aufbauen. Eine Maschine, ein I/O-Gateway, 2 bis 4 Stunden. Nach 2 Wochen zeigt die Datenbasis den tatsächlichen Ist-Zustand: reale OEE, reale Stillstandszeiten, reale Taktzeit. In der Praxis weicht die tatsächliche OEE oft deutlich von der geschätzten ab. Bei Klocke (Pharma-Verpackung) waren alle Linien am Standort in 3 Wochen angebunden.
Schritt 2: Rollout auf kritische Maschinen, Stillstandsklassifikation einführen. Die Maschinen mit der höchsten Nutzungszeit oder den höchsten Kosten werden zuerst angebunden. Stillstandsklassifikation am Shopfloor-Client einrichten. Die Pareto-Analyse zeigt die Top-3-Verlustursachen. Bei Carcoustics erfolgte die Skalierung auf 500+ Anlagen in allen Werken.
Schritt 3: Prozessdaten und Alarme ergänzen, Korrelation nutzen. Bei Maschinen mit OPC-UA-Anbindung werden Prozessparameter und SPS-Alarme erfasst. Die Korrelation zeigt Zusammenhänge, die ohne Daten unsichtbar bleiben: Welcher Prozessparameter korreliert mit Qualitätsproblemen? Welcher Alarm korreliert mit Stillständen?
Maschinenzustandsdaten nach Branche
| Branche | Typische Maschinen | Wichtigste Zustandsdaten | Typischer Anbindungsweg |
|---|---|---|---|
| Automobilzulieferer | Pressen, Fügelinien, Spritzguss, Montagezellen | Taktzeit, Stillstand, Stückzahl, Prozessparameter (Presskraft, Schweissstrom) | Mix: OPC UA + I/O-Gateway |
| Metallverarbeitung | CNC-Bearbeitungszentren, Drehmaschinen, Schleifmaschinen | Laufzeit, Rüstzeit, Werkzeugstandzeit, Spindellast | OPC UA (bei modernen CNC), I/O-Gateway (bei älteren) |
| Kunststoffverarbeitung | Spritzgussmaschinen, Extruder, Thermoformer | Taktzeit, Schussgewicht, Werkzeugtemperatur, Einspritzdruck | EUROMAP 77/83 (OPC UA), I/O-Gateway |
| Verpackung (Pharma, FMCG) | Blistermaschinen, Kartoniermaschinen, Etikettierer | Mikrostopps, Formatwechselzeit, Linieneffizienz | I/O-Gateway (schnell, ohne Validierungsaufwand) |
| Lebensmittelindustrie | Abfülllinien, Verpackungslinien, Backanlagen | Linieneffizienz, Mikrostopps, Reinigungszeit, OPC-UA-Alarme | OPC UA (bei Linienleitrechnern), I/O-Gateway |
Häufige Fragen zu Maschinenzustandsdaten
Welche Daten brauche ich mindestens?
Für eine OEE-Berechnung: Laufzeit, Stückzahl (Gut- und Schlechtteile), Solltaktzeit. Das sind drei Datenpunkte, die über ein einfaches I/O-Gateway an nahezu jeder Maschine erfasst werden können. Für eine Ursachenanalyse zusätzlich: Stillstandsklassifikation. Für eine vertiefte Analyse: Prozessparameter und SPS-Alarme.
Können auch alte Maschinen Zustandsdaten liefern?
Ja. Jede Maschine, die ein Betriebssignal hat (Lampe, Taktimpuls, Zähler), kann über ein digitales I/O-Gateway angebunden werden. Kein SPS-Eingriff, keine Softwareänderung, keine Produktionsunterbrechung. Selbst Maschinen von 1990 haben mindestens ein digitales Signal, das den Betriebszustand anzeigt.
Was ist der Unterschied zwischen Maschinenzustandsdaten und Maschinendatenerfassung (MDE)?
Maschinenzustandsdaten sind die Daten selbst: Laufzeit, Stillstand, Stückzahl, Taktzeit, Prozessparameter. MDE (Maschinendatenerfassung) ist der Prozess, diese Daten automatisch zu erfassen. MDE ist das "Wie", Maschinenzustandsdaten sind das "Was".
Wie schnell sehe ich Ergebnisse?
Die Maschinenanbindung über SYMESTIC erfolgt in 2 bis 4 Stunden pro Maschine. Ab dem ersten Tag fliessen Echtzeitdaten. Nach 2 bis 4 Wochen zeigt die Datenbasis den tatsächlichen Ist-Zustand und die Top-Verlustursachen. Ein messbarer Rückgang der Verluste ist in 4 bis 12 Wochen realistisch.
Kann SYMESTIC Maschinenzustandsdaten auswerten?
SYMESTIC erfasst die Maschinenzustandsdaten automatisch und macht daraus Kennzahlen: OEE, Verfügbarkeit, Leistung, Qualität, Stillstands-Pareto, Schichtvergleich, Maschinenvergleich, Prozessdatenkorrelation. Die Interpretation und die Ableitung von Massnahmen liegt beim Produktionsteam. Bei Schmiedetechnik Plettenberg hat die Echtzeittransparenz durch automatisch erfasste Maschinenzustandsdaten zu schnellerer Ursachenanalyse und stabileren Fertigungsprozessen geführt.
Was kostet Sie eine Stunde Stillstand?
Rechnen Sie mit Ihren eigenen Werten aus, was Stillstand an Ihrer Anlage pro Stunde, Woche und Jahr kostet. Ohne Anmeldung.
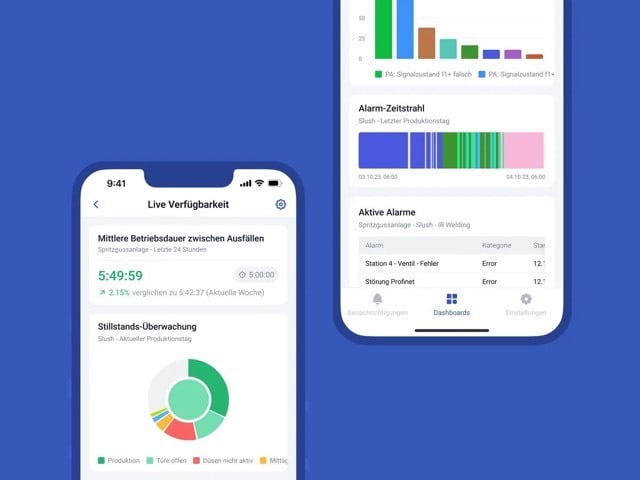
Jede Maschine im Blick, auch die von 1995
SYMESTIC erfasst Zustände, Takte und Stückzahlen per Plug & Play, ältere Maschinen über digitale Signale ohne Eingriff in die Steuerung.
Tag 1Echtzeitdaten an der Linie
Echtzeitdaten an der Linie ab dem ersten Tag
Bei Schmiedetechnik Plettenberg sehen Schicht und Leitung Taktzeiten, Mengen und Stillstände in derselben Sicht. Aufträge kommen aus dem ERP InforCOM, Rückmeldungen fließen direkt zurück.