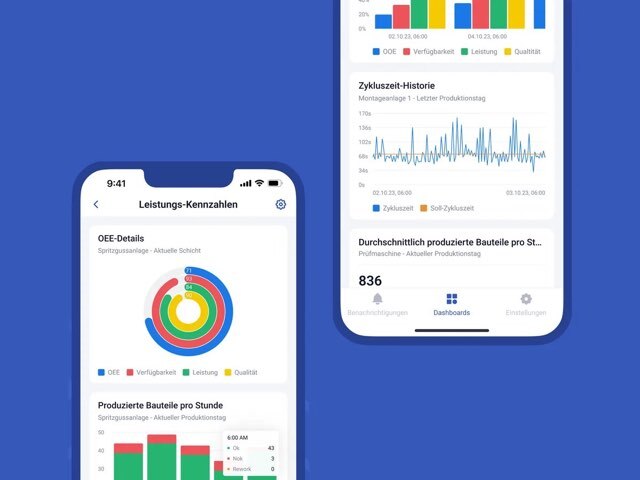
Die OEE (Overall Equipment Effectiveness), deutsch Gesamtanlageneffektivität (GAE), gibt an, welcher Anteil der geplanten Produktionszeit einer Anlage zu Gutteilen in Sollgeschwindigkeit geworden ist. Sie wird berechnet als OEE = Verfügbarkeit × Leistung × Qualität und zeigt damit, ob Zeit durch Stillstände, durch zu langsames Arbeiten oder durch Ausschuss verloren geht.
Bekannt geworden ist die Kennzahl mit Total Productive Maintenance (TPM). In Deutschland definiert sie das Einheitsblatt VDMA 66412-1 für MES-Kennzahlen; international führt ISO 22400-2 die OEE unter den Kennzahlen für die Fertigungssteuerung. Wer die OEE nicht von Hand rechnen, sondern an jeder Maschine automatisch messen will, findet das in der OEE-Software von SYMESTIC.
OEE berechnen: Formel und Faktoren
OEE = Verfügbarkeit × Leistung × Qualität
Die drei Faktoren werden multipliziert und nicht gemittelt. Drei scheinbar gute Werte von je 90 % ergeben deshalb keine OEE von 90 %. Das Produkt ist 72,9 %.
Abbildung: Die OEE ist das Produkt der drei Faktoren, nicht ihr Mittelwert.
Im VDMA-Einheitsblatt heißen die Faktoren Verfügbarkeit, Effektivität und Qualitätsrate; die Formeln gibt das VDI Zentrum Ressourceneffizienz wieder:
Faktor
Formel nach VDMA 66412-1
In Worten
Verfügbarkeit
Hauptnutzungszeit ÷ Planbelegungszeit
Wie viel der geplanten Zeit lief die Anlage?
Effektivität (Leistung)
Soll-Zeit je Teil × produzierte Menge ÷ Hauptnutzungszeit
Lief sie dabei so schnell wie vorgesehen?
Qualitätsrate
Gutmenge ÷ produzierte Menge
Wie viel davon war gleich gut?
Setzt man die drei Brüche zusammen, kürzen sich Hauptnutzungszeit und produzierte Menge heraus. Übrig bleibt eine einfache Kontrollrechnung: OEE = Gutmenge × Soll-Zeit je Teil ÷ Planbelegungszeit.
Die OEE ist also die Zeit, die die Gutteile bei Sollgeschwindigkeit gebraucht hätten, geteilt durch die geplante Zeit. Mit dieser Gegenprobe lässt sich jeder OEE-Wert in einer Zeile prüfen.
Rechenbeispiel einer Schicht
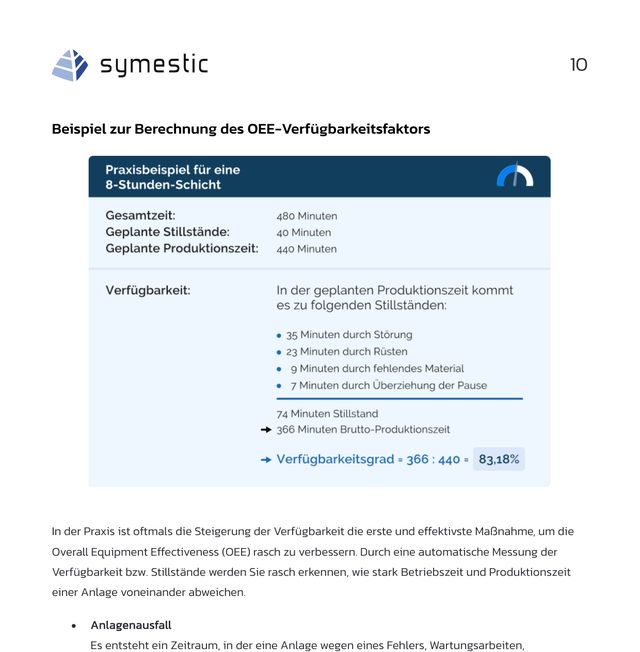
Geplant sind 450 Minuten (480 Minuten Schicht abzüglich 30 Minuten Pause). Die Anlage steht 45 Minuten ungeplant, fertigt 750 Teile bei einer Soll-Zeit von 0,5 Minuten je Teil, davon 30 Teile Ausschuss.
Faktor
Rechnung
Ergebnis
Verfügbarkeit
405 min ÷ 450 min
90,0 %
Leistung
750 Teile × 0,5 min ÷ 405 min
92,6 %
Qualität
720 ÷ 750 Teile
96,0 %
OEE
0,900 × 0,926 × 0,960
80,0 %
Gegenprobe
720 Teile × 0,5 min ÷ 450 min
80,0 %
Beispielzahlen zur Veranschaulichung, keine Messwerte.
Die OEE in Minuten: wo die Zeit bleibt
Ein Prozentwert sagt, wie viel fehlt. Für die Arbeit an der Anlage ist nützlicher, wie viele Minuten wo verloren gehen.
Dasselbe Beispiel als Verlustrechnung:
Schritt
Minuten
Wer daran arbeitet
Geplante Produktionszeit
450
− ungeplanter Stillstand
− 45
Instandhaltung, Logistik, Rüstteam
− Geschwindigkeitsverlust (405 min Laufzeit, aber nur 375 min Soll-Zeit für 750 Teile)
− 30
Technik, Prozess
− Ausschuss (30 Teile × 0,5 min)
− 15
Qualität
= wertschöpfende Zeit
360 (80 %)
Die 90 Minuten Verlust verteilen sich auf drei Adressaten. Deshalb lohnt es sich, die OEE nach Verlustart aufgeschlüsselt zu verfolgen: Jeder Adressat sieht seine Minuten.
Was ist ein guter OEE-Wert?
Weder VDMA 66412-1 noch ISO 22400-2 schreiben nach ihrem Katalogtext einen Zielwert vor. Der verbreitete Wert von 85 % wird der TPM-Literatur um Seiichi Nakajima zugeschrieben und ergibt sich aus 90 % Verfügbarkeit, 95 % Leistung und 99 % Qualität (0,90 × 0,95 × 0,99 = 84,6 %).
Als allgemeiner Maßstab taugt er wenig. Eine Linie mit langen Läufen erreicht andere Werte als eine Fertigung mit vielen Varianten und häufigem Rüsten, und zwei Werke mit unterschiedlicher Abgrenzung der geplanten Zeit sind gar nicht vergleichbar.
Aussagekräftiger als der Vergleich mit einer fremden Zahl sind der eigene Verlauf und die Aufteilung: Steigt die OEE einer Anlage, und welcher Faktor zieht sie nach unten? Woher die verbreiteten Vergleichswerte stammen und was sie messen, steht in den OEE-Benchmarks.
Die OEE-Faktoren und die Six Big Losses
Aus TPM stammt auch die Einteilung der Verluste in sechs Arten, die Six Big Losses. Jede lässt sich einem Faktor zuordnen; REFA beschreibt die OEE entsprechend als Werkzeug, um Verluste an Anlagen aufzudecken.
Leerlauf und Kurzstillstände; verringerte Geschwindigkeit
Teil hakt im Zuführband, Anlage läuft unter Soll-Takt
Qualität
Anlaufverluste; Ausschuss und Nacharbeit
Ausschuss nach dem Rüsten, Fehlteile im laufenden Betrieb
Wo die Grenze zwischen Stillstand und Kurzstillstand liegt, legt jedes Werk selbst fest. Die Schwelle verschiebt Verluste zwischen Verfügbarkeit und Leistung, an der OEE ändert sie nichts, wie die Gegenprobe oben zeigt. Wie man die Verluste angeht, beschreibt OEE verbessern.
OEE erfassen: drei Wege
Weg
Wie die Daten entstehen
Was systematisch fehlt
Handaufschrieb
Schichtzettel oder Tabelle, am Ende der Schicht ausgefüllt
Kurzstillstände; der Grund eines Stillstands wird im Nachhinein rekonstruiert
Teilautomatisch
Zeiten und Stückzahlen aus der Maschine, Gründe von Hand nachgetragen
die Zuordnung von Grund zu Stillstand, wenn mehrere kurz nacheinander auftreten
Automatisch
Maschine angebunden, der Grund wird abgefragt, solange der Stillstand läuft
nichts an den Zeiten; die Qualität hängt an der Pflege der Gründe
Fehlen kurze Unterbrechungen im Handaufschrieb, erscheint die Verfügbarkeit zu hoch und die Leistung zu niedrig. Vor allem weiß niemand, wo die Zeit geblieben ist.
Zu hoch wird die OEE selbst, wenn Stückzahlen oder Soll-Zeiten geschätzt statt gezählt werden. Wie die Daten automatisch aus der Maschine kommen, erklärt Maschinendatenerfassung.
Häufige Fehler bei der OEE-Berechnung
Die geplante Zeit ist falsch abgegrenzt. Bezug ist die Planbelegungszeit, nicht die Kalenderzeit; das betont auch REFA. Wer Pausen und auftragslose Zeit mitrechnet, rechnet sich klein; wer zu viel herausnimmt, rechnet sich groß.
Die Soll-Zeit ist der Ist-Durchschnitt. Wird die Leistung gegen den Durchschnitt der letzten Wochen gerechnet, liegt sie dauerhaft nahe 100 % und sagt nichts mehr.
Nacharbeit zählt als Gutteil. Ein Teil, das nachgearbeitet werden muss, war im ersten Durchlauf nicht gut.
Anlagen werden ungewichtet gemittelt. Mehrere Anlagen werden mit ihrer geplanten Zeit gewichtet, sonst zählt die kleine Maschine so viel wie die große Linie.
Die OEE einer Linie wird aus den Einzelwerten multipliziert. Fallen zwei verkettete Stationen in denselben 10 % der Zeit gemeinsam aus und laufen sonst fehlerfrei, haben beide 90 % und die Linie ebenfalls 90 %; das Produkt ergäbe 81 %. Für eine Linie wird an einer festgelegten Stelle gemessen, am Engpass oder am Linienende.
Werte werden verglichen, Definitionen nicht. Zwei Werke mit unterschiedlicher Abgrenzung der geplanten Zeit oder unterschiedlicher Kurzstillstands-Schwelle haben keine vergleichbaren Faktoren.
OEE, OOE und TEEP: worauf sich die Zeit bezieht
Die drei Kennzahlen rechnen mit derselben Logik, aber gegen eine andere Zeit. Sie sind nicht einheitlich genormt; vor jedem Vergleich sollte deshalb feststehen, welche Bezugszeit gemeint ist. Üblich ist diese Abgrenzung:
Kennzahl
Bezugszeit
Beantwortet die Frage
OEE
geplante Produktionszeit
Wie gut nutzt die Anlage die Zeit, in der sie produzieren soll?
OOE (Overall Operations Effectiveness)
gesamte Arbeitszeit des Werks, einschließlich Pausen und geplanter Wartung
Wie viel Kapazität liegt brach, etwa für eine weitere Schicht?
Zwei weitere Verwandte, OAE für verkettete Anlagen und OLE für Personalproduktivität, beschreibt TEEP, OAE und OLE.
Häufige Fragen
Was ist der Unterschied zwischen OEE und Auslastung?
Die Auslastung sagt, wie viel der verfügbaren Zeit eine Anlage belegt war. Die OEE sagt, wie viel der geplanten Zeit zu Gutteilen in Sollgeschwindigkeit wurde. Eine voll ausgelastete Anlage kann eine schwache OEE haben, wenn sie langsam läuft oder Ausschuss produziert.
Wie oft sollte die OEE erhoben werden?
So oft, wie darauf reagiert werden soll. Ein Monatswert eignet sich für Investitionsfragen, für die tägliche Steuerung braucht es den Schichtwert und die Aufteilung nach Verlustart.
Was kostet die automatische OEE-Erfassung?
Bei SYMESTIC gibt es den Plan Professional mit fünf Anlagen ab 850 € pro Monat, netto zzgl. USt., bei jährlicher Abrechnung im Voraus; Einzelheiten stehen auf der Preisseite.
Wer seine OEE heute von Hand erhebt, sieht den Wert, aber nicht die Minuten dahinter. Eine erste Einschätzung liefert der OEE-Rechner; was die automatische Erfassung leistet, steht auf der Seite OEE-Software, und wie sie an den eigenen Anlagen aussieht, zeigt eine kostenlose Live-Demo am eigenen Anwendungsfall.
Whitepaper46 Seiten · PDF
OEE Essentials: die OEE richtig rechnen und steigern
Die Berechnung ist der Anfang, danach geht es um die Hebel je Faktor.
SYMESTIC erfasst Verfügbarkeit, Leistung und Qualität automatisch an der Maschine und zeigt je Anlage, welcher Faktor die Punkte kostet. Die erste Anlage ist in unter drei Stunden angebunden.
Six Sigma Black Belt mit über 25 Jahren in der Fertigungsindustrie, zuvor bei Johnson Controls, Visteon, iTAC und Dürr. Autor des Buchs „OEE: Eine Zahl, viele Lügen“.





 Case Study
