

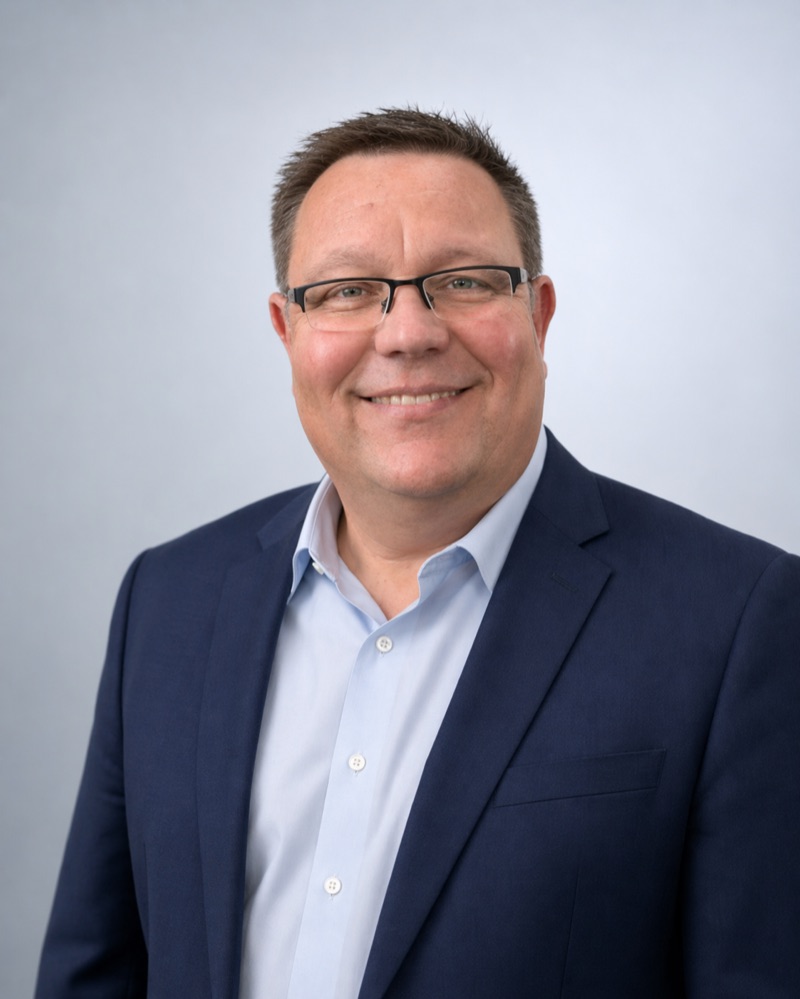
Több mint 25 éve dolgozom a gyártóiparban – és a téma a kezdetektől ugyanaz volt:
Hogyan jutnak el a megbízható adatok az üzemcsarnokból a döntéshozók kezébe?
1998-ban kezdtem karbantartási mérnökként a Johnson Controlsnál Rastattban.
Ezt követően három évig Six Sigma Black Beltként a tetőkárpit-gyártásban, ahol a DMAIC-folyamatot nem könyvekből tanultam, hanem valódi gyártósorokon. 2003-tól PLC-mérnökként fejlesztettem üzemcsarnok-szabványokat JIT- és belsőtér-üzemek számára, és üzemeket támogattam az indítási és válságfázisban.
2006-ban expatként a kínai Changchunba mentem.
Ott egy üzemet emeltem best-in-class szintre. Ezután Team Leader Business Analystként átvettem a globális felelősséget az MES-ért és a nyomonkövethetőségért a Johnson Controlsnál: több mint 900 csatlakoztatott gép, több mint 750 felhasználó, 30+ gyártási folyamat forrasztástechnikában, szerelésben és fröccsöntésben, kínai, mexikói, egyesült államokbeli, tunéziai, macedón, francia és orosz telephelyeken elosztva.
A Visteon Corporationnél Manager Center of Excellence-ként feleltem a globális MES-programért, végponttól végpontig.
A folyamatkövetelménytől a bevezetésen át az üzemeltetésig. Az iTAC Softwarenál Sales Manager MES-ként a DACH-piacért feleltem, mielőtt a Dürrhöz váltottam.
2021 óta vagyok a SYMESTIC-nél.
Itt a Cloud-native MES értékesítéséért és piacfejlesztéséért felelek. Ami meggyőzött a SYMESTIC-nél: évek után olyan vállalatoknál, ahol az MES-bevezetések 12–18 hónapig tartottak és hatszámjegyű költségvetéseket emésztettek fel, először tapasztaltam meg olyan rendszert, amely órák alatt üzemkész, és mégis egy professzionális MES teljes funkciókészletét kínálja.
2025-ben jelentettem meg a „OEE: Eine Zahl, viele Lügen” (OEE: egy szám, sok hazugság) című könyvet.
Ebben egy gyártómérnök nő történetét mesélem el, aki felfedezi, hogy az OEE-értékeket az üzemében szisztematikusan szépítik. A könyv ébresztő mindazok számára, akik mutatószámokkal vezetnek: nem a nagyság számít, hanem az, amit tanulunk belőle.
Ami hajt:
Négy kontinensen vezettem be MES-rendszereket, és láttam, ahogy ugyanazok a problémák mindenütt visszatérnek: hiányzó átláthatóság, megszépített számok, megérzésen alapuló döntések. A megoldás sohasem önmagában a szoftver.
A megoldás az, hogy másképp bánunk az igazsággal a termelésben.
Szakmai út
Publikáció
Szakterületek
A SYMESTIC blogon
12 cikk ezen a nyelven
Útmutatók 12
-
SMED módszer: így csökkenti az átállási időt
A SMED módszer belső és külső lépésekre bontja az átállást. Számítási példa 48 percről 15 percre, tipikus hibák, és mire fordítsa a megnyert időt.
-
OEE javítása: melyik veszteséggel kezdje, és hogyan mérje a hatást
Az OEE javítása a szűk keresztmetszetnél kezdődik. Példa: mennyi jó darabot ér egy perc leállás, lassulás vagy selejt, és mi árulja el a látszatjavulást.
-
5S módszer: öt lépés, audit és a keresési idő
Az 5S módszer öt lépésben rendezi a munkahelyet. Példa a szerszámkeresés idejére átállásnál és auditkérdések, amelyek elválasztják a rendet a javulástól.
-
PDCA: fejlesztési ciklus és példa a selejtarányra
A PDCA a fejlesztést négy fázisra bontja. Példa, ahol a javulás kimutatható, és táblázat az eredmény ellenőrzéséhez a szabvány módosítása előtt.
-
FMEA: hibamód- és hatáselemzés, az RPN és korlátai
Az FMEA a lehetséges hibákat értékeli, mielőtt azok a vevőhöz jutnának. Táblázat a hibaláncról és példa arra, miért tévesztheti meg az RPN, ha egyedül áll.
-
Poka-yoke: hibamegelőzés példával az összeszerelésből
A poka-yoke megakadályozza a hibát, vagy azonnal felfedi. Összeszerelési példa számítással, táblázat az intézkedés kiválasztásához és a korlátok.
-
Ishikawa-diagram: okok és ellenőrzésük a gyártásban
Az Ishikawa-diagram egy probléma lehetséges okait rendezi. Példa a műanyag burkolat karcosodására és vizsgálati táblázat az okok ellenőrzéséhez.
-
Toyota Production System (TPS): pillérek és példa az ütemidőre
Toyota Production System (TPS): két pillér, a hét veszteségfajta, a ház és az ütemidő számítása példával, táblázat a vizsgálati sorrendhez.
-
Termelésirányítás: rendszerek, szoftverek, választás
Termelésirányítás a gyártásban: mit jelent, milyen rendszerek (ERP, MES, APS, SCADA) támogatják, melyik mit old meg és hogyan válasszunk szoftvert.
-
Lean gyártás: mi az, alapelvek és eszközök
Lean gyártás (lean menedzsment): mi az, az 5 alapelv, a veszteségek (muda), az eszközök (5S, SMED, Kanban, TPM) és hogyan alkalmazzuk az üzemben.
-
OEE: mi az, hogyan számoljuk, képlet és példa
OEE (teljes eszközhatékonyság): mi az, a képlet, számítási példa, referenciaértékek és hogyan javítsuk. Gyakorlati útmutató üzemi adatokkal.
-
Kaizen: mi az és a folyamatos fejlesztés
Kaizen: mi az, a folyamatos fejlesztés filozófiája, az alapelvek, a PDCA-ciklus és hogyan alkalmazzuk a gyártásban. Gyakorlati útmutató példákkal.