

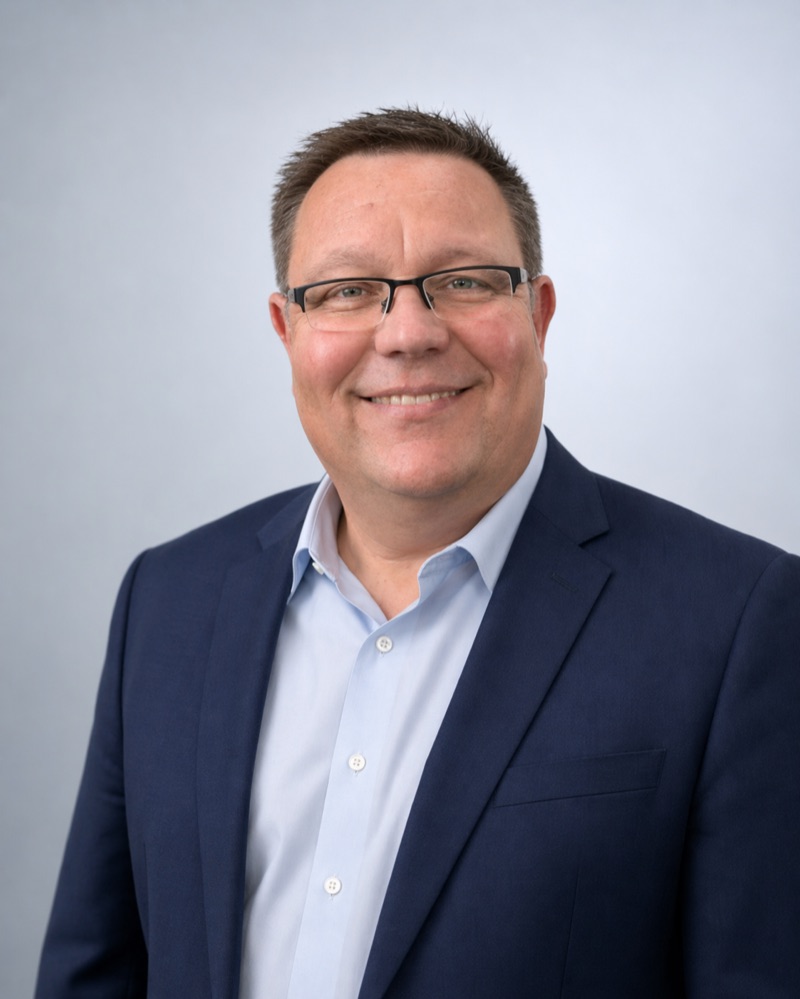
Llevo más de 25 años trabajando en la industria manufacturera, y el tema fue el mismo desde el principio:
¿Cómo se consigue que datos fiables del shopfloor lleguen a manos de quienes toman las decisiones?
Empecé en 1998 como ingeniero de mantenimiento en Johnson Controls en Rastatt.
Después, tres años como Six Sigma Black Belt en la fabricación de guarnecidos de techo, donde no aprendí el proceso DMAIC de los libros, sino en líneas de producción reales. A partir de 2003, como ingeniero de PLC, desarrollé estándares de shopfloor para plantas JIT y de interiores y di apoyo a plantas en fase de arranque y de crisis.
En 2006 me fui como expatriado a Changchun, China.
Allí llevé una planta a un nivel best-in-class. Después asumí, como Team Leader Business Analyst, la responsabilidad global de MES y trazabilidad en Johnson Controls: más de 900 máquinas conectadas, más de 750 usuarios, más de 30 procesos de fabricación en soldadura, montaje e inyección, repartidos entre plantas en China, México, EE. UU., Túnez, Macedonia, Francia y Rusia.
En Visteon Corporation fui responsable, como Manager Center of Excellence, del programa MES global de principio a fin.
Desde el requisito de proceso, pasando por el despliegue, hasta la operación. En iTAC Software fui responsable, como Sales Manager MES, del mercado DACH, antes de incorporarme a Dürr.
Desde 2021 estoy en SYMESTIC.
Aquí soy responsable de ventas y desarrollo de mercado del MES cloud-native. Lo que me convenció de SYMESTIC: tras años en empresas donde las implantaciones de MES duraban 12–18 meses y consumían presupuestos de seis cifras, viví por primera vez un sistema que es productivo en horas y que aun así ofrece todo el alcance funcional de un MES profesional.
En 2025 publiqué el libro „OEE: Eine Zahl, viele Lügen“ (OEE: una cifra, muchas mentiras).
En él cuento la historia de una ingeniera de fabricación que descubre que los valores de OEE de su planta se maquillan sistemáticamente. El libro es una llamada de atención para todos los que dirigen con indicadores: no cuenta la magnitud, sino lo que se aprende de ella.
Lo que me impulsa:
He implantado sistemas MES en cuatro continentes y he visto cómo los mismos problemas se repiten en todas partes: falta de transparencia, cifras maquilladas, decisiones basadas en la intuición. La solución nunca es el software por sí solo.
La solución es una relación distinta con la verdad en la producción.
Trayectoria profesional
Obra publicada
Áreas de especialización
En el blog de SYMESTIC
16 artículos en este idioma
Guías 16
-
Cómo mejorar el OEE: qué pérdida atacar primero
Cómo mejorar el OEE: cuántos puntos vale cada minuto de pérdida, qué palanca recupera más y qué mejoras solo cambian la definición.
-
5 why (5 porqués): técnica, ejemplo y errores frecuentes
5 why o técnica de los 5 porqués: cómo aplicarla, por qué cinco es orientativo, un ejemplo en una línea de envasado con hechos que prueban cada respuesta.
-
Root cause analysis (RCA): análisis de causa raíz paso a paso
Root cause analysis o análisis de causa raíz: qué dice la norma IEC 62740, cómo elegir el método y un caso calculado que separa la causa de la casualidad.
-
DMAIC: definir, medir, analizar, mejorar y controlar
DMAIC en Seis Sigma: las cinco fases según ISO 13053-1, qué se entrega en cada una y un ejemplo calculado de reducción del tiempo de cambio.
-
Gemba walk: qué es, cómo prepararlo y qué observar
Gemba walk o paseo por el gemba: qué es, sus tres principios, cómo preparar la visita, qué observar en planta y una hoja de observación con ejemplo.
-
APQP: las cinco fases, entregables y revisiones de hito
APQP (planificación avanzada de la calidad del producto): sus cinco fases, qué cambia en la 3.ª edición de AIAG y cómo medir la madurez en cada revisión.
-
FMEA (AMFE): análisis de modos de fallo y efectos en 7 pasos
FMEA o AMFE: qué es, los siete pasos del manual AIAG y VDA, por qué la prioridad de acción sustituye al NPR y un ejemplo con dos fallos de igual NPR.
-
Ciclo PDCA: planificar, hacer, verificar y actuar con datos
Ciclo PDCA (PHVA): las cuatro fases, su origen en Shewhart y Deming, por qué hace falta una línea base y un ejemplo calculado con tasa de rechazo.
-
Toyota production system (TPS): jidoka, just in time y takt
Toyota production system (TPS): sus dos pilares, jidoka y just in time, el papel de Ohno y un cálculo de takt que muestra dónde se frena una línea.
-
Poka yoke: prevenir y detectar errores en montaje y fabricación
Poka yoke a prueba de errores: error frente a defecto, dispositivos de paro y de aviso, cómo elegir el método y un ejemplo calculado frente al muestreo.
-
Diagrama de Ishikawa: causas, categorías y comprobación en planta
Diagrama de Ishikawa o de causa-efecto: cómo delimitar el efecto, qué categorías usar y cómo priorizar y probar cada causa, con un ejemplo de rebabas.
-
TPM: mantenimiento productivo total, sus ocho pilares y seis pérdidas
Total productive maintenance (TPM): los ocho pilares, las seis grandes pérdidas, el papel del operario y un turno calculado con su OEE.
-
Lean Manufacturing: qué es, principios y herramientas
Lean Manufacturing: qué es, los 5 principios, los desperdicios (muda), las herramientas (5S, SMED, Kanban, TPM) y cómo aplicarlo en la fábrica.
-
Kaizen: qué es y la mejora continua en la empresa
Kaizen: qué es, la filosofía de mejora continua, los principios, el ciclo PDCA y cómo aplicarlo en producción. Guía práctica con ejemplos.
-
OEE: qué es, cómo se calcula y fórmula (2026)
OEE (Eficiencia General de los Equipos): qué es, fórmula, ejemplo de cálculo, valores de referencia y cómo mejorarlo. Guía práctica con datos.
-
Software MES: cómo elegirlo (criterios y costes)
Cómo elegir un software MES: tipos de proveedores, costes y TCO, cloud-native frente a on-premise y 7 criterios de selección. Demo en vivo en 30 minutos.