

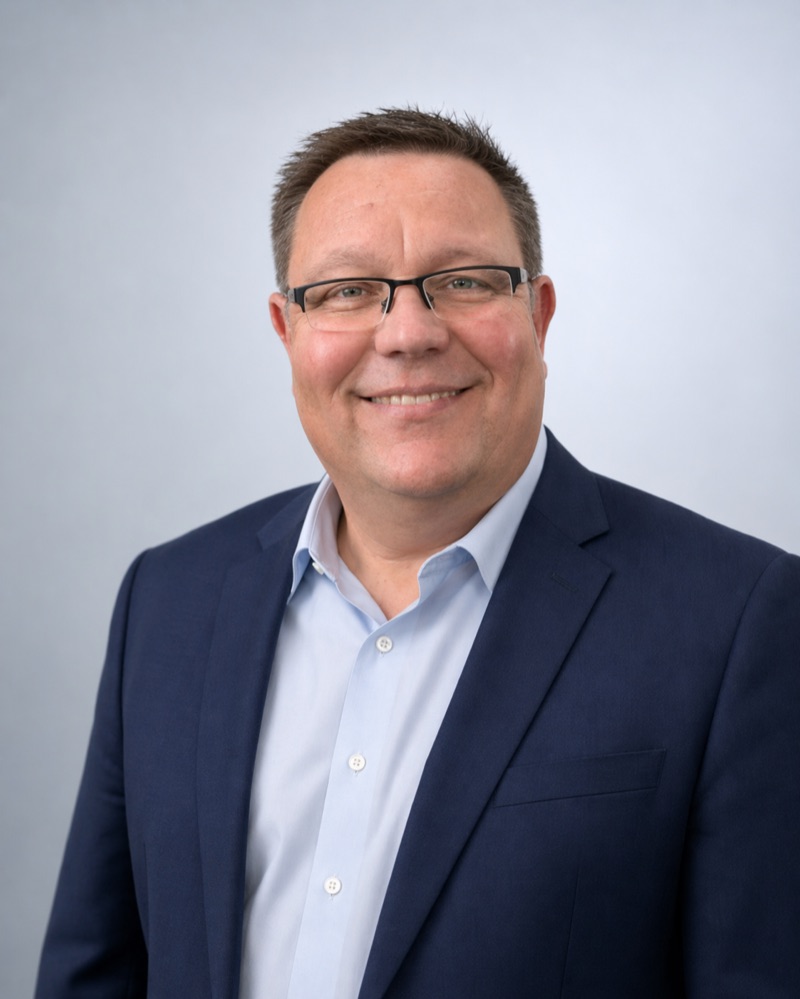
Ik werk al ruim 25 jaar in de maakindustrie – en het thema was vanaf het begin hetzelfde:
Hoe krijg je betrouwbare data van de shopfloor in handen van de besluitvormers?
Ik ben in 1998 begonnen als onderhoudsingenieur bij Johnson Controls in Rastatt.
Daarna drie jaar als Six Sigma Black Belt in de productie van hemelbekleding, waar ik het DMAIC-proces niet uit boeken heb geleerd, maar aan echte productielijnen. Vanaf 2003 heb ik als PLC-ingenieur shopfloor-standaarden ontwikkeld voor JIT- en interieurfabrieken en fabrieken ondersteund in de opstart- en crisisfase.
In 2006 vertrok ik als expat naar Changchun, China.
Daar heb ik een fabriek naar best-in-class-niveau gebracht. Vervolgens nam ik als Team Leader Business Analyst de wereldwijde verantwoordelijkheid voor MES en traceerbaarheid bij Johnson Controls op me: meer dan 900 aangesloten machines, meer dan 750 gebruikers, 30+ productieprocessen in soldeertechniek, montage en spuitgieten, verdeeld over locaties in China, Mexico, de VS, Tunesië, Macedonië, Frankrijk en Rusland.
Bij Visteon Corporation was ik als Manager Center of Excellence end-to-end verantwoordelijk voor het wereldwijde MES-programma.
Van de procesvereiste via de uitrol tot de exploitatie. Bij iTAC Software was ik als Sales Manager MES verantwoordelijk voor de DACH-markt, voordat ik overstapte naar Dürr.
Sinds 2021 ben ik bij SYMESTIC.
Hier ben ik verantwoordelijk voor sales en marktontwikkeling van het cloud-native MES. Wat mij aan SYMESTIC overtuigd heeft: na jaren bij bedrijven waar MES-invoeringen 12–18 maanden duurden en budgetten van zes cijfers opslokten, heb ik voor het eerst een systeem meegemaakt dat binnen enkele uren productief is en toch de volledige functionaliteit van een professioneel MES biedt.
In 2025 heb ik het boek „OEE: Eine Zahl, viele Lügen“ (OEE: één getal, veel leugens) uitgebracht.
Daarin vertel ik het verhaal van een productie-ingenieur die ontdekt dat de OEE-waarden in haar fabriek systematisch worden opgepoetst. Het boek is een wake-upcall voor iedereen die met kengetallen stuurt: niet de hoogte telt, maar wat je eruit leert.
Wat mij drijft:
Ik heb op vier continenten MES-systemen ingevoerd en gezien hoe overal dezelfde problemen terugkeren: gebrek aan transparantie, opgepoetste cijfers, beslissingen op basis van onderbuikgevoel. De oplossing is nooit de software alleen.
De oplossing is een andere omgang met de waarheid in de productie.
Loopbaan
Publicatie
Vakgebieden
Op de SYMESTIC-blog
30 artikelen in deze taal
Gidsen 18
-
OEE verbeteren: de 6 grote verliezen één voor één aanpakken
OEE verbeteren begint bij de verloren minuten per verliessoort: meet ze en pak de grootste eerst aan. Met rekenvoorbeeld, aanpak per verlies en valkuilen.
-
Productie-KPI's: de 11 belangrijkste met formule en voorbeeld
KPI's in de productie met voorbeelden: de 11 belangrijkste van OEE tot leverbetrouwbaarheid, met formule, één doorgerekende week en hun samenhang.
-
Bezettingsgraad: berekenen en verhogen
Bezettingsgraad van machines: formule, verschil met OEE en beschikbaarheid, benchmarks en 5 hefbomen om de bezetting structureel te verhogen.
-
Traceability in de productie: types en invoering
Traceability uitgelegd: tracking vs. tracing, partij- en serienummerniveau, eisen (IATF, HACCP) en welke productiedata u nodig heeft. Zonder papierwerk.
-
Kwaliteitsmanagement: principes, ISO 9001, aanpak
Kwaliteitsmanagement uitgelegd: de 7 principes, ISO 9001, kwaliteitsborging vs. -controle en hoe productiedata uw QMS aantoonbaar maakt.
-
Kwaliteitscontrole in de productie: methoden
Kwaliteitscontrole uitgelegd: ingangscontrole, inline en eindcontrole, steekproef vs. 100 %-controle en de stap naar realtime kwaliteitsborging.
-
Andon: betekenis, kleuren en toepassing
Andon uitgelegd: van Toyota-koord tot digitaal andon-bord. Kleuren, werking, escalatielogica en de koppeling met realtime machinedata.
-
Total productive maintenance (TPM) uitgelegd
TPM (total productive maintenance): de 8 pijlers, autonoom onderhoud, de relatie met OEE en een realistisch stappenplan voor de invoering.
-
5S-methode: betekenis, stappen en invoering
De 5S-methode uitgelegd: seiri, seiton, seiso, seiketsu, shitsuke. Stappenplan, voorbeelden uit de fabriek en hoe u 5S duurzaam borgt.
-
SMED: omsteltijden verkorten in 4 stappen
SMED uitgelegd: omsteltijden verkorten door intern en extern omstellen te scheiden, met de 4 stappen van Shingo en de rol van meetdata.
-
Lean manufacturing: principes en methoden
Lean manufacturing uitgelegd: 5 principes, 8 verspillingen, methoden (kaizen, 5S, SMED, kanban) en waarom meten de basis van elke lean-reis is.
-
SPC (statistical process control) uitgelegd
Statistical process control (SPC): regelkaarten, Cp en Cpk, gewone vs. bijzondere variatie en SPC in de praktijk met automatische procesdata.
-
FMEA: methode, 7 stappen en praktijkvoorbeeld
FMEA volgens AIAG-VDA: 7 stappen, AP in plaats van RPN, DFMEA vs. PFMEA, praktijkvoorbeeld uit de automotive en koppeling met productiedata.
-
Kanban in de productie: methode en toepassing
Kanban uitgelegd: van Toyota-kaart tot e-kanban. Werking, berekening van kanbans, pull-principe en het verschil met agile kanban-borden.
-
OEE: betekenis, formule, berekening en benchmarks
Wat is OEE? De formule, een rekenvoorbeeld en benchmarks per branche, met praktijkdata uit 15.000+ aangesloten machines in de productie.
-
Kaizen: betekenis, principes en toepassing
Kaizen uitgelegd voor de productie: 5 grondprincipes, kaizen-event vs. dagelijks verbeteren, gemba, PDCA en hoe OEE-data filosofie meetbaar maakt.
-
Productiesoftware: types, overzicht en keuze 2026
Productiesoftware uitgelegd: ERP, MES, APS, SCADA, CMMS en QMS. Welk systeem lost welk probleem op? Met keuzecriteria, kosten en integratie.
-
MES-software kiezen: keuzegids voor fabrikanten
MES-software vergelijken: soorten aanbieders, kosten en TCO, cloud-native vs. on-premise en 7 keuzecriteria. Eerlijke gids uit de MES-praktijk.
Woordenlijst 12
- 5 why-methode: doorvragen tot de oorzaak, met bewijs bij elke stap
- APQP: de vijf fasen, control plan en voorbeeld
- Batchnummer: opbouw, regels en wat de batchgrootte bij een terugroepactie betekent
- DMAIC: de vijf fasen met een omstelproject als voorbeeld
- Gemba walk: een rondgang op de werkvloer goed voorbereiden en uitvoeren
- Ishikawa-diagram (visgraatdiagram): opstellen en oorzaken toetsen
- Pareto-analyse: de 80/20-regel toepassen op stilstand en uitval
- PDCA-cyclus: Plan, Do, Check, Act met een praktijkvoorbeeld
- Poka-yoke: fouten voorkomen in plaats van keuren
- Productieproces: soorten, stappen en doorlooptijd
- Root cause analysis: de juiste methode en typische fouten
- Toyota Production System (TPS): pijlers, verspillingen en takttijd