Skip to content
CP/CPK-RECHNER VON SYMESTIC

Prozessfähigkeits-Rechner (Cp / Cpk)

Berechnen Sie Cp, Cpk, Pp, Ppk, die erwartete Fehlerrate (ppm) und die Ausbeute Ihres Prozesses – inklusive Glockenkurve mit Spezifikationsgrenzen und Zentrierungs-Analyse.

Eingabemodus
Geben Sie Mittelwert und Standardabweichung direkt ein – oder fügen Sie Ihre Messreihe ein und lassen Sie beides berechnen.
Spezifikationsgrenzen
Toleranzbereich der Prüfgröße. Einseitig genügt USL oder LSL – dann wird nur der entsprechende Index berechnet.
Obere Spezifikationsgrenze (USL)
Oberer Toleranzwert
Untere Spezifikationsgrenze (LSL)
Unterer Toleranzwert
Nennwert / Ziel (optional)
Nur für Anzeige in der Glockenkurve
Prozessdaten
Mittelwert und Stichproben-Standardabweichung (s, Teiler n−1) Ihres Prozesses.
Mittelwert (x̄)
Prozesslage
Standardabweichung (s)
Stichproben-Standardabweichung (n−1)
Messwerte
Dezimaltrennzeichen: Punkt. Werte durch Komma, Leerzeichen oder Zeilenumbruch trennen. Mindestens 2 Werte.
Anzahl Werte (n) –
Mittelwert (x̄) –
Standardabweichung (s) –
CPK
Bewertung
Exzellent

Cp (Potenzial)
–
Fehler
–ppm
Verteilung & Spezifikationsgrenzen
Normalverteilung des Prozesses mit Mittelwert, USL und LSL. Rote Flächen markieren den erwarteten Fehleranteil außerhalb der Toleranz.
Prozessverteilung
Fehleranteil (außerhalb Toleranz)
Die Kurve ist eine Normalverteilung aus Ihrem Mittelwert und Ihrer Standardabweichung. Liegt der Mittelwert nicht mittig zwischen den Grenzen, ist der Prozess nicht zentriert.
Cp (Potenzial)
–
Toleranzbreite ÷ 6σ · reines Streuungspotential ohne Lage
Cpu (oben)
–
(USL − x̄) ÷ 3σ · Abstand zur oberen Grenze
Ppk (Langzeit)
–
Langzeit-Lesart · hier gleich Cpk (σ aus Gesamtstreuung)
Ausbeute
–%
Anteil Teile innerhalb der Toleranz
Zentrierung: Cp gegen Cpk
Zentriert
Cp ist das Potenzial (nur Streuung), Cpk der Ist-Wert (Streuung + Lage). Eine große Differenz zeigt eine außermittige Prozesslage.
Cp (Potenzial)
–
Cpk (Ist)
–
i
Einordnung des Cpk-Werts
Öffentliche Bewertungsbänder der Prozessfähigkeit.
–
Nicht fähig < 1,00
Grenzwertig 1,00–1,33
Fähig 1,33–1,67
Exzellent ≥ 1,67
Verbindliche Zielwerte hängen von Branche und Kunde ab (Automotive oft 1,33 bzw. 1,67). Branchen-spezifische Zielzahlen behaupten wir nicht.
Empfehlungen
Niveau halten
Fähigkeit halten & überwachen
Der Prozess ist fähig. Sichern Sie das Niveau über statistische Prozessregelung (SPC), Regelkarten und vorbeugende Wartung der Anlagen.
Tool: OEE-Rechner
Primärer Hebel
Prozess zentrieren
Cp ist deutlich größer als Cpk – der Mittelwert liegt außermittig. Richten Sie den Prozess auf den Nennwert aus (Werkzeugkorrektur, Einstellparameter). Das hebt Cpk ohne Streuungsreduktion deutlich an.
Tool: Ausschussquote-/FPY-Rechner
Primärer Hebel
Streuung reduzieren
Cp und Cpk sind ähnlich niedrig – die Prozessstreuung (6σ) ist zu groß für die Toleranz. Reduzieren Sie die Streuung über Maschinenfähigkeit, Material- und Methodenstabilität (SPC, Regelkarten, DoE).
Tool: Ausschussquote-/FPY-Rechner

Ihre Auswertung als PDF

Eingaben, Ergebnis und Einordnung auf einer Seite, dazu Druckansicht und Ergebnis-Link. Kostenlos.

Geben Sie Ihre Werte ein, dann steht Ihre Auswertung bereit.
Ihre Auswertung kostenlos erhalten

Das PDF startet direkt nach dem Absenden. Den Link zu Ihrem Ergebnis schicken wir Ihnen zusätzlich per E-Mail.

Tragen Sie mindestens eine Spezifikationsgrenze sowie Mittelwert und Standardabweichung (oder Messwerte) ein, um Cp, Cpk und die Fehlerrate zu berechnen.

Ein kostenloses Tool von SYMESTIC – Manufacturing Execution System aus der Cloud.

AnwendungsfallProzessdaten

Eingreifen, solange das Bauteil noch gut ist

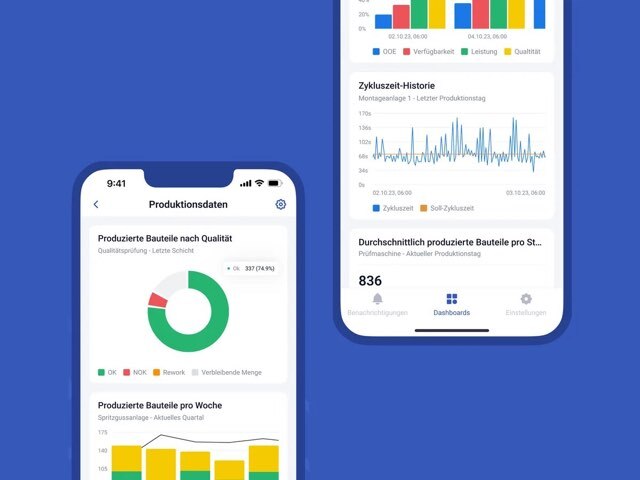
SYMESTIC prüft Prozesswerte wie Temperatur und Druck laufend gegen Ihre Grenzwerte und meldet sich bei Abweichung.
BrancheAutomobilzulieferer

Daten für Audit und Reklamation, direkt aus der Produktion

Mit dem Cloud-MES von SYMESTIC sehen Automobilzulieferer OEE, MTBF und MTTR je Anlage, Ausschuss und Nacharbeit je Auftrag und Grund und das Prüfergebnis jedes Bauteils mit Seriennummer.
SO FUNKTIONIERT DER RECHNER

Mini-Anleitung: Cp & Cpk in 3 Schritten berechnen

Aus Spezifikationsgrenzen und Prozesslage berechnet das Tool sofort Cp, Cpk, Pp, Ppk, ppm und Ausbeute. So gehen Sie vor:

1

Spezifikationsgrenzen eingeben

Tragen Sie die obere (USL) und/oder untere (LSL) Toleranzgrenze ein. Optional der Nennwert für die Anzeige in der Glockenkurve. Einseitige Toleranzen sind erlaubt.

2

Prozesslage erfassen

Geben Sie Mittelwert und Standardabweichung direkt ein – oder wechseln Sie oben rechts auf „Messwerte" und fügen Sie Ihre Messreihe ein. Das Tool berechnet x̄ und s.

3

Ergebnis lesen & bewerten

Cp, Cpk, ppm und Ausbeute erscheinen sofort. Die Glockenkurve zeigt die Lage zur Toleranz, die Zentrierungs-Analyse den größten Verbesserungshebel.

Die Formeln im Überblick
Cp (USL − LSL) ÷ 6σ Prozesspotenzial – Verhältnis von Toleranzbreite zur Streuung, ohne Berücksichtigung der Lage.
Cpu / Cpl (USL−x̄)÷3σ · (x̄−LSL)÷3σ Einseitige Fähigkeitsindizes zur oberen bzw. unteren Grenze.
Cpk min(Cpu, Cpl) Tatsächliche Fähigkeit – der kritischere Abstand zur nächstgelegenen Spezifikationsgrenze.
Pp / Ppk = Cp / Cpk Langzeitleistung mit Gesamtstreuung. Bei dieser σ-Quelle rechnerisch identisch zu Cp/Cpk.
ppm 10⁶ × (Φ_unten + Φ_oben) Erwarteter Fehleranteil je Million außerhalb der Spezifikationsgrenzen unter Normalverteilung.
σ ist hier die Stichproben-Standardabweichung (Teiler n−1) über alle Messwerte. ppm wird unter Annahme einer Normalverteilung berechnet (Φ = Standardnormalverteilung).
HÄUFIGE FRAGEN

Cp, Cpk & Prozessfähigkeit – häufig gestellte Fragen

Begriffe, Formeln und Praxistipps rund um die Fähigkeit Ihrer Prozesse.

Cp misst das reine Streuungspotenzial im Verhältnis zur Toleranzbreite und ignoriert die Lage des Mittelwerts. Cpk berücksichtigt zusätzlich, wie zentriert der Prozess zwischen den Grenzen liegt. Ist Cp deutlich größer als Cpk, ist der Prozess nicht zentriert – allein durch Zentrieren lässt sich Cpk anheben.

Allgemein gilt Cpk ab 1,33 als fähig (häufige Automotive-Anforderung), ab 1,67 als exzellent. Werte zwischen 1,00 und 1,33 sind grenzwertig, unter 1,00 ist der Prozess nicht fähig. Verbindliche Zielwerte hängen von Branche und Kunde ab.

Cpk = min[(USL − x̄) ÷ 3σ ; (x̄ − LSL) ÷ 3σ]. Es ist der kleinere der beiden einseitigen Indizes Cpu und Cpl und beschreibt damit den kritischeren Abstand zur nächstgelegenen Spezifikationsgrenze.

Cp/Cpk setzen die Streuung innerhalb der Untergruppen eines beherrschten Prozesses voraus (Kurzzeitfähigkeit). Pp/Ppk verwenden die Gesamtstreuung über den gesamten Zeitraum (Langzeitleistung). Wird die Standardabweichung aus allen Messwerten geschätzt, entsprechen die Werte streng genommen Pp/Ppk.

ppm (parts per million) gibt die erwartete Anzahl fehlerhafter Teile je einer Million an, die außerhalb der Spezifikationsgrenzen liegen. Der Wert wird unter Annahme einer Normalverteilung aus Mittelwert und Standardabweichung berechnet.

Ja. Geben Sie nur USL oder nur LSL ein. Dann wird nur der entsprechende einseitige Index (Cpu bzw. Cpl) als Cpk ausgewiesen; ein Cp existiert in diesem Fall nicht, da keine vollständige Toleranzbreite vorliegt.

Mindestens eine Spezifikationsgrenze (USL oder LSL) und die Prozesslage. Letztere geben Sie entweder als Liste von Messwerten ein (das Tool berechnet x̄ und s) oder direkt als Mittelwert und Standardabweichung.

Sind alle Messwerte identisch, ist die Standardabweichung 0 und Cp/Cpk würden rechnerisch unendlich. Das ist in der Praxis nicht aussagekräftig – meist deutet es auf zu grobe Messauflösung oder zu wenige Werte hin. Erfassen Sie mehr und feiner aufgelöste Messwerte.

Die Druckansicht gibt es nach der kostenlosen Freischaltung auf: https://www.symestic.com/de-de/tools/cpk-rechner