


Inhalt
Was ist Qualitätskontrolle?
Qualitätskontrolle (englisch: Quality Control, QC) umfasst alle Prüf- und Messtätigkeiten, die sicherstellen, dass ein produziertes Teil die festgelegten Spezifikationen erfüllt. Qualitätskontrolle ist reaktiv: Sie erkennt Fehler, die bereits aufgetreten sind, und verhindert, dass fehlerhafte Teile zum Kunden gelangen.
In der OEE-Methodik bestimmt die Qualitätskontrolle direkt den Faktor Qualität: Gutteile / Gesamtmenge. Jedes Teil, das bei der Prüfung als Ausschuss klassifiziert wird, senkt den OEE-Qualitätsfaktor; auch Nacharbeit verursacht Kosten, ohne Wertschöpfung zu liefern.
Wichtige Abgrenzung: Qualitätskontrolle prüft das Ergebnis (Ist das Teil in Ordnung?), Qualitätssicherung gestaltet den Prozess so, dass Fehler gar nicht erst entstehen (Ist der Prozess fähig?). Beide gehören zum Qualitätsmanagementsystem (QMS); den Unterschied im Detail zeigt der nächste Abschnitt.
Qualitätskontrolle vs. Qualitätssicherung: Der Unterschied nach DIN EN ISO 9000
Die Norm DIN EN ISO 9000 ordnet beide Begriffe dem Qualitätsmanagement zu und trennt sie nach dem Zweck: Qualitätssicherung soll Vertrauen schaffen, dass Qualitätsanforderungen erfüllt werden; Qualitätskontrolle ist darauf ausgerichtet, die Anforderungen tatsächlich zu erfüllen. Das REFA-Lexikon fasst den Unterschied griffig: Die Qualitätssicherung ist vorbeugend angelegt, die Qualitätskontrolle nachsorgend und produktbezogen, weil sie die Qualität durch Prüfung des erstellten Gutes gewährleistet.
| Kriterium | Qualitätskontrolle (QC) | Qualitätssicherung (QA) |
|---|---|---|
| Ansatz | Reaktiv: Fehler erkennen und aussortieren. | Proaktiv: Prozesse so gestalten, dass Fehler gar nicht entstehen. |
| Fokus | Das Produkt (Ist das Teil in Ordnung?) | Der Prozess (Ist der Prozess fähig und stabil?) |
| Methoden | Sichtprüfung, Maßprüfung, Funktionsprüfung, Stichprobe, 100%-Prüfung | FMEA, SPC, Prozessaudits, Schulung, Prüfplanung, QMS nach ISO 9001 |
| Zeitpunkt | Während oder nach der Fertigung | Vor und während der Fertigung (Design, Planung, Prozessgestaltung) |
| Kostenwirkung | Erkennt Fehler, verhindert Lieferung fehlerhafter Teile. Material- und Maschinenzeit sind aber bereits verloren. | Verhindert Fehler. Material- und Maschinenzeit werden nicht verschwendet, Fehlerkosten entstehen gar nicht erst. |
In der Praxis braucht jeder Betrieb beides. Qualitätssicherung reduziert die Fehlerquote, Qualitätskontrolle fängt die verbleibenden Fehler ab. Das Ziel über die Zeit: Immer weniger QC (Endkontrolle) nötig, weil QA (Prozessqualität) immer besser wird. SPC ist die Brücke zwischen beiden: Es überwacht den Prozess (QA-Gedanke) und liefert gleichzeitig Daten für die Qualitätskontrolle (QC-Gedanke).
Prüfarten in der Fertigung: 100%-Prüfung, Stichprobe und SPC
Nicht jedes Teil muss gleich geprüft werden. Die Wahl der Prüfart hängt von den Fehlerfolgekosten, der Prozessfähigkeit und den Kundenanforderungen ab:
| Prüfart | Was wird geprüft? | Wann einsetzen? | Aufwand |
|---|---|---|---|
| 100%-Prüfung | Jedes einzelne Teil wird geprüft (visuell, messtechnisch oder automatisch). | Sicherheitsrelevante Teile (Automotive, Pharma). Prozesse mit hoher Fehlerquote. Kundenanforderung. | Hoch. Erfordert Prüfautomaten oder Bedienerzeit pro Teil. |
| Stichprobenprüfung | Eine definierte Anzahl Teile aus einem Los wird geprüft. Das Ergebnis entscheidet über Annahme oder Ablehnung des gesamten Loses. | Große Losgrößen, stabiler Prozess, nicht sicherheitskritisch. Stichprobenpläne nach ISO 2859-1, gestaffelt nach der annehmbaren Qualitätsgrenzlage AQL (Acceptance Quality Limit). | Mittel. Weniger Prüfaufwand, aber Restrisiko: Fehlerhafte Teile können durchrutschen. |
| Statistische Prozesskontrolle (SPC) | Prozessparameter und Messwerte werden kontinuierlich überwacht. Regelkarten zeigen, ob der Prozess stabil und fähig ist. | Serienfertigung mit messbaren Merkmalen. Ziel: Prozessdrift erkennen, bevor Ausschuss entsteht. | Initial hoch (Prozessfähigkeitsanalyse), im Betrieb niedrig (automatisierte Datenerfassung). |
Das Gabler Wirtschaftslexikon ordnet die drei Ansätze nach dem Prüfumfang: Totalkontrolle, also 100-%-Prüfung, und Partialkontrolle; die Partialkontrolle teilt sich in die Abnahmeprüfung mit Stichprobenplänen und die Produktionskontrolle mit Kontrollkarten. Sinnvoll ist meist eine Kombination: SPC als kontinuierliche Überwachung, Stichprobenprüfung für Merkmale, die nicht inline gemessen werden können, und 100%-Prüfung für sicherheitsrelevante Merkmale oder nach bekannten Problemstellen.
Was kostet schlechte Qualität? Die Fehlerfolgekosten (COPQ)
Die Kosten schlechter Qualität (Cost of Poor Quality, COPQ) werden oft unterschätzt, weil ein großer Teil unsichtbar bleibt. Sichtbar sind vor allem Ausschuss und Reklamationen. Nacharbeit, Sortieraktionen, Zusatzprüfungen und Lieferverzögerungen tauchen dagegen häufig in keiner Auswertung auf. Wie sich die Qualitätskosten vollständig gliedern und berechnen lassen, zeigt die Seite Qualitätskosten (COPQ).
| Kostenkategorie | Beispiele | Sichtbar? |
|---|---|---|
| Interne Fehlerkosten | Ausschuss (Material + Maschinenzeit verloren), Nacharbeit (Teile reparieren oder nachbearbeiten), Sortieraktionen, Anlaufverluste nach Störung | Teilweise. Ausschuss wird erfasst, Nacharbeit oft nicht vollständig. |
| Externe Fehlerkosten | Reklamationen, Rückrufe, Garantiekosten, Sonderfahrten, Konventionalstrafen (Automotive: 0-km-Beanstandung, Bandstillstand beim OEM) | Ja, aber oft in separaten Kostenstellen, die nicht der Produktion zugeordnet werden. |
| Prüfkosten | Personal für Qualitätsprüfung, Prüfmittel, Kalibrierung, Laborkosten | Ja. |
| Präventionskosten | Schulung, FMEA, Prozessfähigkeitsanalysen, SPC-Einführung | Ja. Werden oft als „Overhead" wahrgenommen, obwohl sie Fehler verhindern, statt sie zu bezahlen. |
Rechenbeispiel: Ein Betrieb produziert 500.000 Teile pro Jahr. Materialkosten pro Teil: 3 €. Bearbeitungskosten pro Teil: 5 €. Ausschussrate: 3 % (15.000 Teile). Nacharbeitsrate: 5 % (25.000 Teile), Nacharbeitskosten: 4 € pro Teil.
Ausschusskosten: 15.000 x (3 € + 5 €) = 120.000 €. Nacharbeitskosten: 25.000 x 4 € = 100.000 €. Summe interne Fehlerkosten: 220.000 € pro Jahr. Bei einem Stückpreis von 8 € (Umsatz 4 Mio. €) sind das 5,5 % des Umsatzes, und darin sind externe Fehlerkosten wie Reklamationen noch nicht enthalten.
Die Hebelwirkung: Wenn die Ausschussrate von 3 % auf 1,5 % sinkt, spart das 60.000 €. Wenn die Nacharbeitsrate von 5 % auf 2,5 % sinkt, spart das 50.000 €. Gesamteinsparung: 110.000 € pro Jahr, ohne eine einzige Investition in neue Maschinen.
SPC: Den Prozess lenken statt Teile aussortieren
Die statistische Prozesslenkung (SPC) setzt früher an als jede Prüfung am Ende: Sie überwacht Messwerte im laufenden Prozess mit Regelkarten und zeigt eine Drift, bevor Teile die Toleranz verlassen. Ob ein Prozess die Toleranz überhaupt sicher einhalten kann, beschreibt der Prozessfähigkeitsindex Cpk. Die Forderung nach einer Mindestfähigkeit von 1,33 bedeutet nach REFA: Die Toleranz ist um ein Drittel größer als die Streubreite des Prozesses. Regelkarten, Cpk-Berechnung und ein durchgerechnetes Beispiel stehen auf der Seite SPC.
Der Unterschied zur Endkontrolle: Die Endkontrolle sortiert fehlerhafte Teile aus, Material und Maschinenzeit sind dann schon verloren. SPC erkennt die Drift und ermöglicht die Korrektur, bevor Ausschuss entsteht.
First Pass Yield: Die Kennzahl, die Nacharbeit sichtbar macht
Nach der gängigen OEE-Konvention (Six Big Losses nach Nakajima) sind Ausschuss und Nacharbeit Qualitätsverluste: Als Gutteil zählt nur, was beim ersten Durchlauf besteht. In der Praxis wird die Gutmenge aber oft erst nach der Nacharbeit gezählt. Dann erscheint ein nachbearbeitetes Teil in der OEE als Gutteil, obwohl es doppelt bearbeitet wurde.
First Pass Yield (FPY) rechnet immer ohne diese Lücke:
First Pass Yield = Teile, die beim ersten Durchlauf alle Prüfungen bestehen / Gesamtmenge x 100 %
Rechenbeispiel: 1.000 Teile produziert. 30 Teile Ausschuss. 50 Teile Nacharbeit, alle erfolgreich nachbearbeitet. Wird die Gutmenge nach der Nacharbeit gezählt, ergibt sich ein Qualitätsfaktor von (1.000 - 30) / 1.000 = 97 %, denn die 50 nachbearbeiteten Teile zählen als Gutteile.
Der First Pass Yield beträgt (1.000 - 30 - 50) / 1.000 = 92 %. Auf diesen Wert kommt auch der Qualitätsfaktor, wenn die Gutmenge vor der Nacharbeit gezählt wird.
Die Differenz von 5 Prozentpunkten (97 % vs. 92 %) ist die „versteckte Fabrik" (Hidden Factory): Kapazität, die für Nacharbeit verbraucht wird, statt neue Gutteile zu produzieren.
Bei 1.000 Teilen pro Schicht und 4 € Nacharbeitskosten pro Teil sind das 200 € pro Schicht und bei 3 Schichten an 230 Arbeitstagen 138.000 € pro Jahr (Beispielrechnung), die in einer OEE-Auswertung mit Gutmenge nach der Nacharbeit nicht auftauchen.
Ausschussquote, First Pass Yield und Ausschusskosten lassen sich mit eigenen Stückzahlen durchrechnen: Ausschussquote berechnen.
Qualitätskontrolle im OEE-Qualitätsfaktor
Die OEE-Formel: Verfügbarkeit x Leistung x Qualität = OEE.
Der Faktor Qualität:
Qualität = Gutteile / Gesamtmenge
In den Six Big Losses nach TPM sind zwei Verlustarten dem Qualitätsfaktor zugeordnet:
- Process Defects (Prozessfehler): Ausschuss und Nacharbeit während der laufenden Produktion. Beides zählt als Verlust; Nacharbeit allerdings nur, wenn die Gutmenge vor der Nacharbeit erfasst wird. Gegenmaßnahme: SPC, Root Cause Analysis, Prozessoptimierung.
- Reduced Yield (Anlaufverluste): Ausschuss und Nacharbeit beim Anfahren nach Rüsten, Wartung oder Schichtbeginn. Gegenmaßnahme: Standardisierte Anlaufprozeduren, Parametervoreinstellung.
Rechenbeispiel: Eine Anlage produziert 450 Teile pro Schicht. 12 Teile Ausschuss, 8 Teile Anlaufausschuss. Qualitätsfaktor = (450 - 12 - 8) / 450 = 95,6 %.
Bei einem OEE-Wert von 82 % (Verfügbarkeit) x 94 % (Leistung) x 95,6 % (Qualität) ergibt sich eine Gesamt-OEE von 73,7 %.
Jeder Prozentpunkt Qualitätsverbesserung wirkt direkt auf die OEE.
Qualitätskontrolle: Manuell vs. automatisiert im MES
| Kriterium | Manuelle Qualitätskontrolle | MES-gestützte Qualitätskontrolle |
|---|---|---|
| Datenerfassung | Prüfer notiert Messwerte auf Papier oder in Excel. Eingabefehler, Zeitversatz, fehlende Datenpunkte. | Messwerte werden automatisch vom Prüfmittel ins MES übertragen. Kein Zeitversatz, keine Eingabefehler. |
| Reaktionszeit | Prüfergebnis liegt Minuten bis Stunden nach der Messung vor. Schichtauswertung oft erst am nächsten Tag. | Echtzeit-Auswertung. SPC-Regelkarten aktualisieren sich sofort. Alarm bei Regelverstoß in Sekunden. |
| Rückverfolgbarkeit | Teilweise, wenn Prüfprotokolle vollständig und lesbar ausgefüllt wurden. Suche dauert Stunden. | Vollständig. Jedes Teil ist mit Prüfergebnis, Prozessparametern und Maschinenzustand verknüpft. Suche in Sekunden. |
| Korrelation | Zusammenhang zwischen Prozessparametern und Qualitätsergebnis ist schwer nachweisbar. | Automatische Korrelation: Welche Prozessparameter (Temperatur, Druck, Geschwindigkeit) führen zu welchen Qualitätsergebnissen? |
In der Praxis zeigt sich: Die größte Wirkung entsteht nicht durch die Automatisierung der Prüfung selbst, sondern durch die Verknüpfung von Prüfergebnissen mit Prozessdaten. Wenn ein MES die Qualitätsdaten eines Teils mit den Maschinenparametern zum Zeitpunkt der Fertigung korreliert, werden Ursache-Wirkungs-Zusammenhänge sichtbar, die bei manueller Auswertung unsichtbar bleiben.
Symestic bindet dafür auch ältere Maschinen an, ohne in ihre Steuerung einzugreifen, und erfasst Prozessdaten und Stückzahlen je Anlage. Wie das an den eigenen Maschinen aussieht, zeigt eine Live-Demo am eigenen Anwendungsfall.
Typische Fehler bei der Qualitätskontrolle
Fünf Fehler, die sich ohne neue Prüftechnik beheben lassen:
| Fehler | Was passiert | Besser |
|---|---|---|
| Stichprobe nach Gefühl | Umfang und Annahmekriterium werden geschätzt, das Risiko fehlerhafter Lose bleibt unbekannt. | Stichprobenplan nach ISO 2859-1 mit festgelegter AQL. |
| Endkontrolle statt Prozesslenkung | Fehler werden gefunden, nachdem sie entstanden sind. Material und Maschinenzeit sind verloren. | Kritische Merkmale im Prozess mit SPC überwachen. |
| Nacharbeit als Gutteil gezählt | Der OEE-Qualitätsfaktor sieht gut aus, die versteckte Fabrik bleibt unsichtbar. | First Pass Yield getrennt ausweisen. |
| Prüf- und Prozessdaten getrennt | Die Ursache eines Fehlers bleibt Vermutung, weil niemand Messwert und Maschinenzustand zusammenbringt. | Prüfergebnis je Teil mit Prozessparametern und Zeitpunkt verknüpfen. |
| Prüfen ohne Reaktion | Abweichungen werden dokumentiert, aber nicht eskaliert. Der Prozess läuft weiter wie vorher. | Für jede Abweichung festlegen, wer wann eingreift. |
Häufige Fragen zur Qualitätskontrolle
Was ist der Unterschied zwischen Qualitätskontrolle und Qualitätssicherung?
Qualitätskontrolle (QC) ist reaktiv: Sie prüft, ob das fertige Teil die Spezifikation erfüllt. Qualitätssicherung (QA) ist proaktiv: Sie gestaltet Prozesse so, dass Fehler gar nicht erst entstehen. QC fokussiert auf das Produkt, QA auf den Prozess. Beides gehört zum Qualitätsmanagementsystem (QMS), hat aber unterschiedliche Ansatzpunkte und Kostenprofile.
Was ist First Pass Yield und wie unterscheidet es sich vom OEE-Qualitätsfaktor?
First Pass Yield (FPY) misst den Anteil der Teile, die beim ersten Durchlauf alle Prüfungen bestehen. Der OEE-Qualitätsfaktor rechnet Nacharbeit nach der gängigen Konvention ebenfalls als Verlust; wird die Gutmenge aber erst nach der Nacharbeit gezählt, erscheinen nachbearbeitete Teile als Gutteile, obwohl sie doppelt bearbeitet wurden. FPY zählt nur den ersten Durchlauf und macht diese „versteckte Fabrik" sichtbar.
Was kostet schlechte Qualität?
Das hängt von Ausschuss- und Nacharbeitsrate ab. Im Rechenbeispiel oben kosten 3 % Ausschuss und 5 % Nacharbeit 220.000 € im Jahr, 5,5 % des Umsatzes. Ein großer Teil der Fehlerkosten ist unsichtbar (Nacharbeit, Sortieraktionen, Lieferverzögerungen). Jede Reduktion der Ausschuss- und Nacharbeitsrate wirkt direkt auf das Betriebsergebnis.
Wann brauche ich SPC statt Stichprobenprüfung?
SPC ist sinnvoll bei Serienfertigung mit messbaren Merkmalen und dem Ziel, Prozessdrift frühzeitig zu erkennen. Stichprobenprüfung ist ein End-of-Line-Ansatz, der fehlerhafte Teile aussortiert, aber nicht verhindert. SPC setzt früher an: Korrekturen erfolgen, bevor Teile die Toleranz verlassen.
Wie beeinflusst Qualitätskontrolle die OEE?
Qualität ist einer der drei OEE-Faktoren: Gutteile / Gesamtmenge. Jedes Ausschussteil und jedes Anlaufverlust-Teil senkt den Qualitätsfaktor. Jeder Prozentpunkt Verbesserung wirkt direkt auf die OEE und spart Material- und Maschinenkosten.
Was bedeutet AQL?
AQL steht für Acceptance Quality Limit, auf Deutsch annehmbare Qualitätsgrenzlage. Die Norm ISO 2859-1 legt damit Stichprobenpläne für die Prüfung von Losen fest: Aus dem Los wird eine Stichprobe gezogen, und die Zahl der gefundenen Fehler entscheidet, ob das Los angenommen oder zurückgewiesen wird.
Jedes Schlechtteil senkt den Qualitätsfaktor der OEE.
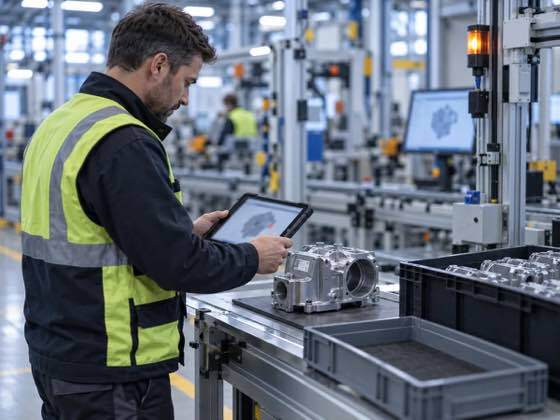
Jeder Fehler erfasst, jeder Fehler bewertet
Bauteil scannen, OK oder NOK wählen, Fehlerstelle antippen. SYMESTIC zeigt, welcher Fehler wie oft vorkommt und was er kostet.

Über den Autor
Christian FiegHead of Sales
Six Sigma Black Belt mit über 25 Jahren in der Fertigungsindustrie, zuvor bei Johnson Controls, Visteon, iTAC und Dürr. Autor des Buchs „OEE: Eine Zahl, viele Lügen“.
Alle Beiträge von Christian Fieg