
MES: Definition, Funktionen & Nutzen 2026
MES (Manufacturing Execution System): Funktionen nach VDI 5600, Architekturen, Kosten und Praxisergebnisse. Mit Implementierungsdaten aus 15.000+ Maschinen.
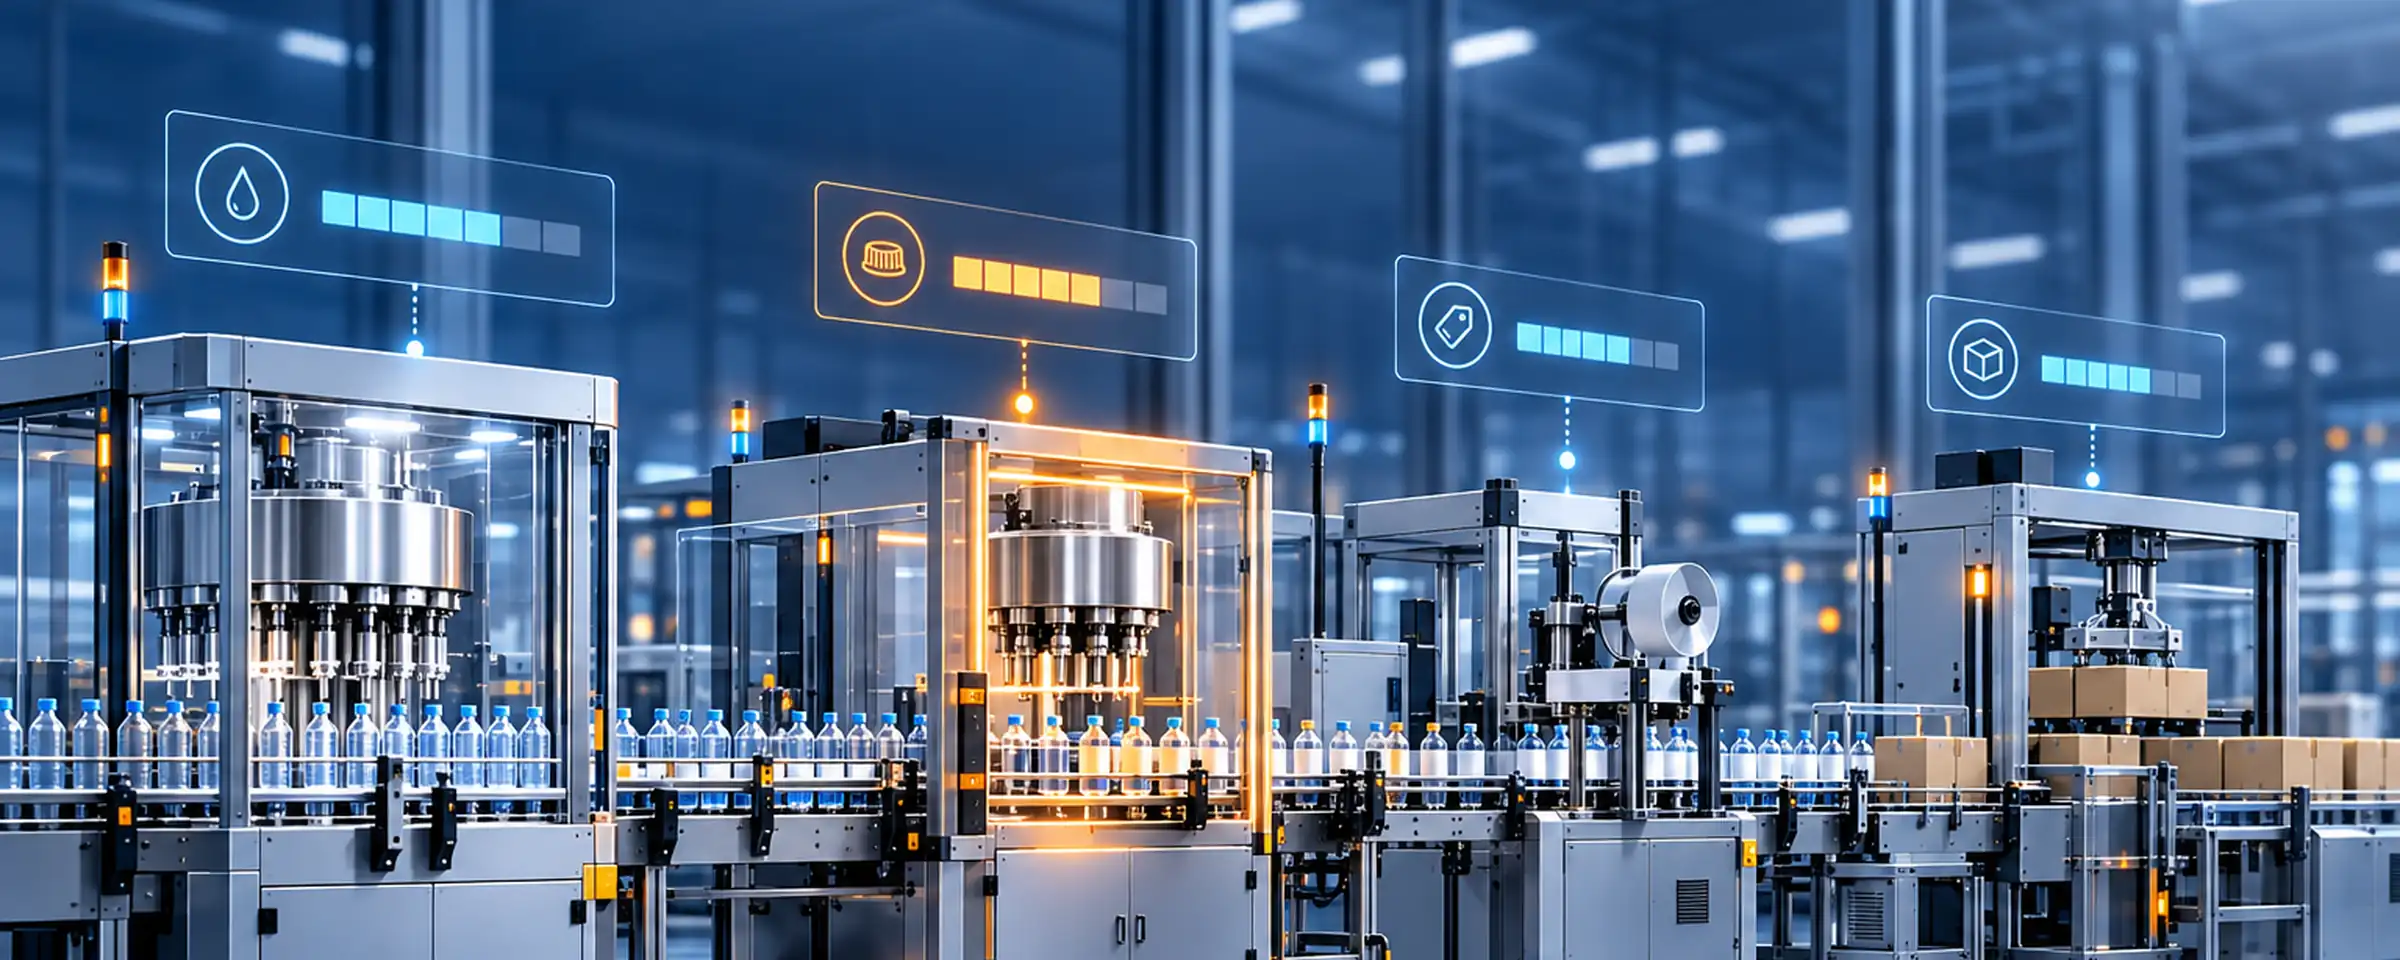
An einer Verpackungs- oder Abfülllinie stehen fünf, acht oder zwölf Maschinen hintereinander: Füller, Verschließer, Etikettierer, Kartonierer, Palettierer. Jede hat ihre eigene Anzeige, und trotzdem ist am Schichtende nicht immer klar, warum die Linie weniger geschafft hat als geplant. Der Grund liegt selten an einer einzelnen Maschine, sondern daran, wie sie zusammenspielen.
Dieser Beitrag zeigt, wie die OEE an einer Linie richtig gemessen wird, welche Zustände unterschieden werden müssen und wie die Daten von den Maschinen kommen.
Die Ausbringung einer Linie bestimmt ihr Engpass, meist die Maschine mit der geringsten Leistung, an Abfülllinien oft der Füller. Steht der Engpass, steht die Linie. Steht eine Maschine davor oder dahinter, fangen Puffer und Transportbänder das eine Weile auf. Daraus folgen zwei Regeln:
| Zustand | Bedeutung | Wohin die Ursache zeigt |
|---|---|---|
| Produktion | Maschine läuft und verarbeitet | — |
| Mangel | Maschine ist bereit, bekommt aber kein Material von vorne | auf eine Maschine davor oder die Materialversorgung |
| Stau | Maschine ist bereit, kann aber nicht abgeben, weil hinten alles voll ist | auf eine Maschine dahinter |
| Störung | Maschine steht wegen eines eigenen Fehlers | auf diese Maschine |
| Formatwechsel | Umstellung auf ein anderes Produkt, Gebinde oder Etikett | auf Rüstablauf und Planung der Reihenfolge |
| Reinigung | geplante oder außerplanmäßige Reinigung | auf Hygieneplan und Produktfolge |
Wer nur „läuft“ und „steht“ kennt, sieht am Engpass einen Stillstand, aber nicht, dass er vom Etikettierer dahinter ausgelöst wurde. Mangel und Stau sind der Schlüssel, um die Ursache an der richtigen Maschine zu suchen.
An Hochleistungslinien entstehen viele kurze Stopps: ein umgefallenes Gebinde, ein fehlender Deckel, ein Sensor, der kurz auslöst. Einzeln dauern sie Sekunden, zusammen können sie einen großen Teil der Verluste ausmachen. Von Hand erfasst sie niemand, dafür sind sie zu kurz. Sie werden erst sichtbar, wenn die Zustände automatisch von den Maschinen kommen. Mehr dazu unter Mikrostopps und in den Six Big Losses.
Für Getränke- und Lebensmittellinien gibt es einen eigenen Standard. Die Weihenstephaner Standards legen nach eigener Beschreibung eine Kommunikationsschnittstelle für die standardisierte Übertragung von Maschinendaten an übergeordnete IT-Systeme fest, mit Varianten unter anderem für Abfüll- und Verpackungsmaschinen (WS Pack) und Lebensmittelmaschinen (WS Food). Übertragen wird über OPC UA oder ein eigenes Protokoll.
Ältere Maschinen ohne solche Schnittstelle werden über digitale Signale angebunden: Lauf, Störung, Stückimpuls, bei Bedarf Mangel und Stau über die entsprechenden Kontakte. Bei SYMESTIC geschieht das ohne Eingriff in die SPS. Beim Pharma-Verpacker Klocke waren alle Linien innerhalb von drei Wochen live, unter GMP-Bedingungen und ohne SPS-Eingriff. Wie ältere Maschinen angebunden werden, beschreibt Ältere Maschinen anbinden.
Aus unseren Vertriebsgesprächen: In 9 von 223 Neukunden-Deals zwischen September 2024 und September 2026 ging es um Verpackungs- oder Abfülllinien, von Lebensmitteln bis Aluminiumverpackung. Die Frage dahinter: Warum schafft die Linie weniger, als ihre Maschinen könnten?
Wie das an Ihrer Linie aussieht, können Sie in einer kostenlosen Live-Demo am eigenen Anwendungsfall sehen. Den Einsatz in der Lebensmittelindustrie zeigt die Seite Nahrungsmittelindustrie.
Am Engpass der Linie: Verfügbarkeit, Leistung und Qualität aus dessen Laufzeit, Geschwindigkeit und Gutteilen. Die übrigen Maschinen liefern die Zustände, mit denen sich die Verluste am Engpass erklären lassen.
Mangel heißt, die Maschine bekommt kein Material von vorne. Stau heißt, sie kann nicht abgeben, weil es dahinter nicht weitergeht. Beide zeigen, dass die Ursache nicht an dieser Maschine liegt.
Ein Schnittstellenstandard für die Übertragung von Maschinendaten in der Getränke- und Lebensmittelindustrie, mit Varianten für Abfüll- und Verpackungsmaschinen, Lebensmittelmaschinen, Bäckereien, Brauereien und Süßwaren.
Lernen Sie die modernsten Ansätze der Industrie 4.0, die Sie in Ihrer Produktion schon morgen umsetzen können, um innerhalb von 4 Wochen Ihre Kosten um gut 20% zu reduzieren.
mehr erfahren

MES (Manufacturing Execution System): Funktionen nach VDI 5600, Architekturen, Kosten und Praxisergebnisse. Mit Implementierungsdaten aus 15.000+ Maschinen.
OEE (Overall Equipment Effectiveness) erklärt: Formel, Berechnung, Benchmarks und die häufigsten Fehler. Mit Praxisdaten aus 15.000+ Maschinen.
MES Software im Vergleich: Anbieter, Funktionen nach VDI 5600, Kosten (Cloud vs. On-Premise) und Implementierung. Ehrlicher Marktüberblick 2026.