


Inhalt
Was sind Qualitätskennzahlen?
Qualitätskennzahlen messen, wie viele Teile fehlerfrei durch die Fertigung laufen. Sie beantworten drei Fragen: Wie hoch ist der Anteil fehlerhafter Teile? Wo im Prozess entstehen die Fehler? Und wie stabil ist der Prozess selbst?
In der diskreten Fertigung gibt es eine überschaubare Anzahl von Qualitätskennzahlen, die tatsächlich auf dem Shopfloor genutzt werden. Die meisten Fertigungsunternehmen arbeiten mit vier bis sechs Kernkennzahlen. Der Rest steht in QM-Handbüchern, wird aber selten operativ eingesetzt. Dieser Artikel konzentriert sich auf die Kennzahlen, die in Schichtbesprechungen, OEE-Dashboards und Verbesserungsprojekten eine Rolle spielen. Wie die Fähigkeit eines Prozesses statistisch bestimmt wird, beschreibt die Norm ISO 22514-2.
Die sechs wichtigsten Qualitätskennzahlen in der Fertigung
| Kennzahl | Formel | Was sie misst | Typischer Einsatz |
|---|---|---|---|
| Ausschussrate | Ausschussteile / Gesamtteile x 100 | Anteil der Teile, die nicht nachgearbeitet werden können und entsorgt werden | Schichtbericht, OEE-Dashboard, Kostenrechnung |
| Nacharbeitsquote | Nacharbeitsteile / Gesamtteile x 100 | Anteil der Teile, die nachbearbeitet werden müssen, um die Spezifikation zu erreichen | Kapazitätsplanung, Kostenanalyse (Nacharbeit bindet Maschinen und Personal) |
| First Pass Yield (FPY) | Gutteile beim ersten Durchlauf / Gesamtteile x 100 | Anteil der Teile, die beim ersten Mal ohne Nacharbeit oder Ausschuss fehlerfrei sind | Prozessbewertung, Lean-Projekte, Vergleich zwischen Linien |
| ppm (Parts per Million) | Fehlerhafte Teile / Gesamtteile x 1.000.000 | Fehlerrate in Teilen pro Million, Standard in der Automobilindustrie | Kundenanforderungen (OEM), Lieferantenbewertung, Reklamationsanalyse |
| Cp/Cpk (Prozessfähigkeit) | Cp = (OSG - USG) / (6 x Sigma); Cpk = min(Cpu, Cpl) | Cp: Wie viel Platz hat der Prozess innerhalb der Toleranz. Cpk: Wie zentriert der Prozess innerhalb der Toleranz liegt | SPC, Serienbemusterung (PPAP), präventive Qualitätssicherung |
| OEE-Qualitätsfaktor | Gutteile / Gesamtteile x 100 | Qualitätsanteil der OEE: Wie viel der produzierten Menge ist verkaufsfähig | OEE-Berechnung, Verlustanalyse, Shopfloor-Meeting |
Die Kennzahlen überschneiden sich teilweise. Der OEE-Qualitätsfaktor fasst Ausschuss und Nacharbeit zusammen. Die Ausschussrate und die Nacharbeitsquote differenzieren, was mit den fehlerhaften Teilen passiert. Der FPY ist strenger als der OEE-Qualitätsfaktor, weil er Teile, die nachgearbeitet und dann als "Gut" gebucht werden, trotzdem als Verlust zählt.
Rechenbeispiel: Eine Spritzgussschicht in Zahlen
Eine Spritzgussmaschine produziert Gehäuseteile. Am Ende der Schicht liegen folgende Zahlen vor:
| Datenpunkt | Wert |
|---|---|
| Gesamtteile produziert | 2.000 |
| Ausschussteile (nicht nacharbeitbar) | 30 |
| Nacharbeitsteile (nachbearbeitet und dann i.O.) | 50 |
| Gutteile (direkt beim ersten Durchlauf fehlerfrei) | 1.920 |
| Gutteile nach Nacharbeit (gesamt verkaufsfähig) | 1.970 |
Daraus ergeben sich die Qualitätskennzahlen:
| Kennzahl | Berechnung | Ergebnis |
|---|---|---|
| Ausschussrate | 30 / 2.000 x 100 | 1,5 % |
| Nacharbeitsquote | 50 / 2.000 x 100 | 2,5 % |
| First Pass Yield | 1.920 / 2.000 x 100 | 96,0 % |
| ppm | 30 / 2.000 x 1.000.000 | 15.000 ppm |
| OEE-Qualitätsfaktor | 1.970 / 2.000 x 100 | 98,5 % |
Das Beispiel zeigt das Problem: Der OEE-Qualitätsfaktor liegt bei 98,5 %, was gut aussieht. Aber der FPY liegt bei 96,0 %. Die Differenz sind die 50 Nacharbeitsteile, die im OEE-Qualitätsfaktor als "Gut" gezählt werden, weil sie nach der Nacharbeit die Spezifikation erfüllen. Die Nacharbeit hat aber Maschinenzeit, Personal und Material gekostet. Wer nur den OEE-Qualitätsfaktor betrachtet, übersieht 2,5 % verdeckte Qualitätsverluste. Wie die Qualitätsrate in die OEE eingeht, erklärt der Beitrag zur Produktionsqualität.
Warum Ausschussrate und Nacharbeitsquote getrennt betrachtet werden müssen
Viele Fertigungsunternehmen erfassen nur eine "Fehlerquote", in der Ausschuss und Nacharbeit zusammengefasst werden. Das ist ein Problem, weil die beiden Verlustarten unterschiedliche Ursachen haben und unterschiedliche Maßnahmen erfordern.
| Merkmal | Ausschuss | Nacharbeit |
|---|---|---|
| Definition | Teil ist nicht mehr rettbar, wird entsorgt | Teil kann durch Nachbearbeitung die Spezifikation erreichen |
| Kostenwirkung | Materialverlust + verlorene Maschinenzeit | Zusätzliche Maschinenzeit + Personalkosten (Material wird nicht verloren) |
| Typische Ursachen | Werkzeugbruch, falsche Prozessparameter, Materialfehler | Gratbildung, Maßabweichungen innerhalb Nacharbeitstoleranz, Oberflächenfehler |
| Sichtbarkeit im OEE | Im Qualitätsfaktor enthalten | Oft nicht sichtbar (Nacharbeitsteile werden als "Gut" gebucht) |
| Verbesserungsansatz | Prozessparameter stabilisieren, SPC einführen, Werkzeugwartung | Toleranzanalyse, Werkzeuggeometrie optimieren, Prozesszentrierung (Cpk) |
Wenn ein Werk eine "Fehlerquote" von 4 % hat und diese senken will, muss es wissen: Sind das 4 % Ausschuss, 4 % Nacharbeit, oder eine Mischung? Die Maßnahmen sind grundverschieden.
Cp und Cpk: Prozessfähigkeit als präventive Qualitätskennzahl
Ausschussrate, Nacharbeitsquote und FPY messen, was bereits passiert ist. Cp und Cpk messen, wie wahrscheinlich es ist, dass Fehler in Zukunft auftreten. Deshalb sind sie die wichtigsten präventiven Qualitätskennzahlen in der Fertigung.
Cp misst, ob der Prozess grundsätzlich in die Toleranz passt. Ein Cp von 1,0 bedeutet: Die Prozessstreuung (6 Sigma) füllt die Toleranz exakt aus. Jede kleine Verschiebung führt zu Ausschuss. Ein Cp von 1,33 gibt 33 % Puffer. Ein Cp von 1,67 gibt reichlich Puffer. In der Automobilindustrie fordern OEMs typischerweise Cpk ≥ 1,33 für Serienteile.
Cpk berücksichtigt zusätzlich, ob der Prozess zentriert ist. Ein Prozess kann einen Cp von 2,0 haben (viel Platz in der Toleranz), aber wenn er an einem Rand der Toleranz liegt, ist der Cpk trotzdem niedrig. Cpk ist deshalb die aussagekräftigere Kennzahl.
In der Praxis: Wenn eine Spritzgussmaschine eine Maßtoleranz von 50,0 mm ± 0,1 mm hat und die tatsächliche Prozessstreuung 0,12 mm beträgt (6 Sigma), dann ist Cp = 0,2 / 0,12 = 1,67. Wenn der Mittelwert aber bei 50,03 mm liegt (also 0,03 mm neben der Mitte), sinkt der Cpk auf 1,17. Die Maschine produziert noch innerhalb der Toleranz, aber mit deutlich weniger Sicherheit. Die richtige Maßnahme: Prozess zentrieren (Mittelwert verschieben), nicht Streuung reduzieren.
Was mit Qualitätskennzahlen in der Praxis passiert
In vollautomatischen Montageanlagen macht erst die Korrelation von SPS-Alarmen mit Qualitätsdefekten die Ursachen für Ausschuss quantifizierbar. Die Werker wissen meist, welche Anlagen Probleme haben. Aber erst die automatische Datenerfassung zeigt, welche Alarme mit welchen Fehlerbildern zusammenhängen.
Bei Klocke (GMP-Pharma-Verpackung) waren nach 3 Wochen alle Linien am Standort live, ohne Eingriff in die SPS. Die automatische Erfassung von Stückzahlen und Stillständen schuf die Grundlage für eine Qualitäts-Baseline. Im regulierten GMP-Umfeld ist die lückenlose Dokumentation der OEE-Faktoren (einschließlich Qualität) nicht optional.
Eine konzernweite Performance-Analyse in Echtzeit macht Qualitätskennzahlen zwischen Werken und Linien vergleichbar. So wird sichtbar, wenn ein Werk beim gleichen Produkt deutlich mehr Ausschuss hat als ein anderes. Der Unterschied ist kein Zufall, sondern ein Prozessunterschied, der adressiert werden kann.
Häufige Fragen zu Qualitätskennzahlen
Was ist der Unterschied zwischen Ausschussrate und OEE-Qualitätsfaktor?
Die Ausschussrate zählt nur die Teile, die entsorgt werden. Der OEE-Qualitätsfaktor fasst Ausschuss und nicht nacharbeitbare Teile zusammen und bezieht sich auf die Gesamtproduktion. Nacharbeitsteile, die nach der Nachbearbeitung als "Gut" gelten, erscheinen im OEE-Qualitätsfaktor als fehlerfrei. Im FPY werden sie als Verlust gezählt.
Welche Qualitätskennzahl ist die wichtigste?
Es gibt keine einzelne "wichtigste" Kennzahl. Für das Schichtmeeting: OEE-Qualitätsfaktor und Ausschussrate. Für Verbesserungsprojekte: FPY (weil er Nacharbeit als Verlust sichtbar macht). Für die Prozessstabilität: Cpk (weil er zeigt, wie viel Sicherheit der Prozess hat). Für Kundenanforderungen: ppm.
Warum ist der FPY strenger als der OEE-Qualitätsfaktor?
Weil der FPY nur die Teile als "Gut" zählt, die beim ersten Durchlauf fehlerfrei sind. Nacharbeitsteile, die nach der Nachbearbeitung die Spezifikation erfüllen, zählen im FPY als Verlust. Im OEE-Qualitätsfaktor werden sie als Gutteile gebucht. Der FPY zeigt deshalb die tatsächliche Prozessfähigkeit ehrlicher.
Was bedeutet ppm in der Fertigung?
ppm (Parts per Million) gibt die Fehlerrate in Teilen pro Million produzierter Teile an. 15.000 ppm bedeuten: Von einer Million Teilen sind 15.000 fehlerhaft, also 1,5 %. In der Automobilindustrie fordern OEMs typischerweise weniger als 50 ppm beim Kunden, manche weniger als 10 ppm.
Wie hängen Qualitätskennzahlen und Maschinendatenerfassung zusammen?
Ohne automatische Datenerfassung basieren Qualitätskennzahlen auf manuellen Zählungen am Schichtende. Mikrostopps mit Ausschuss werden vergessen, Nacharbeitsteile nicht dokumentiert, Stückzahlen gerundet. Automatische MDE liefert exakte Gut/Schlecht-Zählung pro Takt, sekundengenau. Erst damit werden Qualitätskennzahlen verlässlich genug für Verbesserungsprojekte.
Welche der eigenen Qualitätskennzahlen sich automatisch statt manuell auswerten liessen, zeigt eine kostenlose Demo am eigenen Anwendungsfall.
Was Ihre Qualitätsverluste kosten
Im kostenlosen 30-Minuten-Gespräch rechnen wir Ihren Ausschuss mit Ihren eigenen Zahlen in Jahreskosten um. Keine Software-Demo.
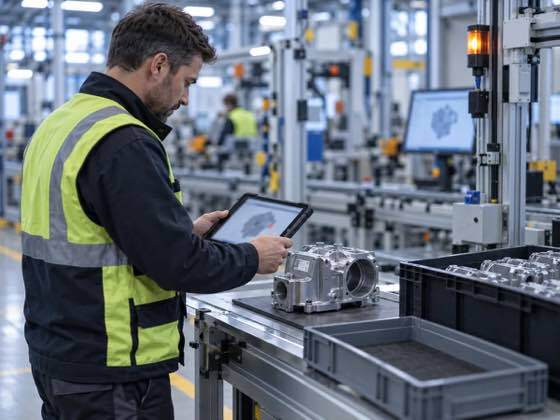
Jeder Fehler erfasst, jeder Fehler bewertet
Bauteil scannen, OK oder NOK wählen, Fehlerstelle antippen. SYMESTIC zeigt, welcher Fehler wie oft vorkommt und was er kostet.