




Inhalt
Fertigungsprozess: Bedeutung
Ein Fertigungsprozess ist die definierte Abfolge von Arbeitsschritten, durch die Rohmaterial oder Halbzeuge in ein fertiges oder teilfertiges Werkstück umgewandelt werden. Er umfasst alle wertschöpfenden und nicht-wertschöpfenden Vorgänge zwischen dem Eingang des Materials in die Fertigung und der Bereitstellung des Fertigteils zur Weiterverarbeitung oder zum Versand.
In der diskreten Fertigung besteht ein Fertigungsprozess aus einer Kombination von Fertigungsverfahren (Urformen, Umformen, Trennen, Fügen, Beschichten, Stoffeigenschaften ändern), Transportvorgängen, Rüstoperationen, Prüfschritten und Wartezeiten. Die DIN 8580 klassifiziert die Fertigungsverfahren in sechs Hauptgruppen, die in der Praxis kombiniert werden: Ein Karosseriebauteil durchläuft erst eine Umformoperation (Pressen), dann eine Fügeoperation (Schweißen), dann eine Beschichtungsoperation (KTL-Lackierung).
Im Alltag wird der Begriff mit „Produktionsprozess“ gleichgesetzt. Die Unterscheidung zählt aber im Betrieb, weil sie bestimmt, welche Kennzahlen und Optimierungsansätze greifen.
Fertigungsprozess vs. Produktionsprozess vs. Herstellungsprozess
Drei Begriffe, die in Besprechungen und Dokumenten austauschbar verwendet werden, aber unterschiedliche Scopes haben.
| Begriff | Definition | Scope | Beispiel |
|---|---|---|---|
| Fertigungsprozess | Abfolge der Arbeitsschritte zur Umwandlung von Material in ein Werkstück | Shopfloor: Materialeingang Fertigung bis Fertigteil | Stanzen, Schweißen, Beschichten eines Karosserieteils |
| Produktionsprozess | Gesamtheit aller Prozesse, die zur Herstellung eines Produkts beitragen | Werk: inkl. Planung, Materialbereitstellung, Intralogistik | Auftragsfreigabe, Materialkommissionierung, Fertigung, Verpackung |
| Herstellungsprozess | Gesamter Prozess von der Produktentwicklung bis zum auslieferbaren Produkt | Unternehmen: inkl. Entwicklung, Beschaffung, Produktion, Logistik | Design, Prototypenbau, Serienanlauf, Serienfertigung, Versand |
Der Fertigungsprozess ist der engste Begriff: Er beschreibt, was auf dem Shopfloor mit dem Werkstück passiert. Der Produktionsprozess umfasst zusätzlich die organisatorischen Abläufe im Werk (Planung, Logistik, Qualitätsfreigabe). Der Herstellungsprozess ist der weiteste Begriff und schließt Entwicklung und Supply Chain ein. Die Unterscheidung ist wichtig, weil unterschiedliche Rollen unterschiedliche Scopes optimieren: Der Fertigungsingenieur optimiert den Fertigungsprozess, der Produktionsleiter den Produktionsprozess, der Operations Manager den Herstellungsprozess.
Die sechs Hauptgruppen der Fertigungsverfahren nach DIN 8580
Die DIN 8580 ist die Grundnorm für die Klassifikation von Fertigungsverfahren in Deutschland. Sie teilt alle Verfahren in sechs Hauptgruppen ein, die sich nach der Art der Formgebung oder Stoffveränderung unterscheiden.
| Hauptgruppe | Prinzip | Typische Verfahren | Praxisbeispiel |
|---|---|---|---|
| 1. Urformen | Formgebung aus formlosem Stoff | Gießen, Spritzgießen, Sintern, 3D-Druck | Spritzguss eines Kunststoffgehäuses |
| 2. Umformen | Formänderung eines festen Körpers | Pressen, Tiefziehen, Walzen, Schmieden | Tiefziehen einer Automobiltür |
| 3. Trennen | Werkstoff wird entfernt | Drehen, Fräsen, Bohren, Stanzen, Laserschneiden | CNC-Fräsen einer Aluminiumplatte |
| 4. Fügen | Dauerhafte Verbindung von Werkstücken | Schweißen, Löten, Kleben, Schrauben, Nieten | Roboterschweißen einer Fahrzeugkarosserie |
| 5. Beschichten | Aufbringen einer Schicht | Lackieren, Galvanisieren, PVD, KTL-Beschichtung | Kathodische Tauchlackierung (KTL) im Karosseriebau |
| 6. Stoffeigenschaften ändern | Veränderung der Materialeigenschaften | Härten, Anlassen, Glühen, Vergüten | Induktionshärten einer Kurbelwelle |
Ein Bauteil durchläuft dabei mehrere Hauptgruppen nacheinander. Ein geschmiedetes Zahnrad wird erst umgeformt (Schmieden), dann spanend bearbeitet (Trennen), dann gehärtet (Stoffeigenschaften ändern), dann geschliffen (Trennen). Die Reihenfolge der Verfahren, die Prozessparameter an jeder Station und die Zwischenprüfungen definieren den konkreten Fertigungsprozess für dieses Bauteil.
Fertigungsarten: Wie der Fertigungsprozess organisiert wird
Neben dem "Was" (Fertigungsverfahren) ist das "Wie" (Fertigungsart) entscheidend. Die Fertigungsart beschreibt, wie der Fertigungsprozess organisiert ist, also in welcher Menge und Reihenfolge produziert wird.
Einzelfertigung. Jedes Produkt ist ein Unikat. Typisch im Werkzeugbau, Sondermaschinenbau oder Prototypenfertigung. Der Fertigungsprozess wird für jeden Auftrag neu geplant. Hoher Anteil manueller Arbeit, geringe Automatisierung, lange Durchlaufzeiten.
Serienfertigung. Gleiche Produkte werden in definierten Losgrößen gefertigt. Zwischen den Losen wird umgerüstet. Typisch in der Automobilzulieferindustrie, Metallverarbeitung, Kunststoffverarbeitung. Die Rüstzeit zwischen den Losen ist einer der größten Hebel zur Prozessoptimierung.
Massenfertigung. Sehr große Stückzahlen eines identischen Produkts über lange Zeiträume. Typisch bei Schrauben, Kronkorken, Standardbauteilen. Hoher Automatisierungsgrad, geringe Variantenvielfalt. Die Maschinenverfügbarkeit ist der kritische Erfolgsfaktor.
Chargenfertigung. Produktion in abgegrenzten Mengeneinheiten (Chargen), die als Einheit rückverfolgbar sind. Typisch in der Lebensmittelindustrie, Pharma-Verpackung, Chemie. Die Chargendokumentation und Rückverfolgbarkeit sind regulatorisch vorgegeben.
Die Fertigungsart bestimmt, welche Kennzahlen relevant sind: In der Serienfertigung ist die Rüstzeit der Schlüsselhebel. In der Massenfertigung die OEE. In der Chargenfertigung die Chargenfreigabezeit.
Der Fertigungsablauf: sechs Phasen eines Auftrags
Der Fertigungsablauf, auch Produktionsablauf genannt, ist die konkrete Reihenfolge, in der ein Auftrag den Fertigungsprozess durchläuft: an welcher Maschine, mit welchem Werkzeug, in welcher Zeit. Unabhängig von der Fertigungsart folgt er dieser Struktur:
| Phase | Was passiert | Typische Probleme | Was gemessen wird |
|---|---|---|---|
| 1. Auftragsfreigabe | Fertigungsauftrag wird aus dem ERP übernommen und für die Produktion freigegeben. Arbeitsgänge, Maschinen und Sollzeiten werden zugewiesen | Auftragsinformationen sind unvollständig. Stammdaten im ERP stimmen nicht mit der Realität auf dem Shopfloor überein | Zeit von der ERP-Freigabe bis zum Produktionsstart |
| 2. Rüsten | Maschine wird für den neuen Auftrag vorbereitet. Werkzeugwechsel, Parameteranpassung, Materialbereitstellung | Rüstzeiten schwanken je nach Bediener stark. Kein Standard definiert. Wartezeit auf Werkzeuge oder Material | Rüstzeit (geplant vs. tatsächlich), Rüstzeitstreuung zwischen Schichten |
| 3. Anfahren | Erste Teile werden produziert und geprüft. Prozess wird stabilisiert, bis Gutteile entstehen | Anfahrausschuss wird nicht separat erfasst. Prozessparameter werden aus dem Gedächtnis eingestellt statt aus dokumentierten Werten | Anzahl Anfahrteile bis erstes Gutteil, Anfahrdauer |
| 4. Produktion | Stabile Fertigung im Takt. Maschine produziert Gutteile mit der vorgesehenen Taktzeit | Mikrostopps, Taktzeitabweichungen, ungeplante Stillstände, Materialengpässe, Qualitätsprobleme | OEE (Verfügbarkeit, Leistung, Qualität), Stückzahl Ist vs. Soll, Taktzeit, Stillstandsursachen |
| 5. Qualitätsprüfung | Teile werden inline oder am Linienende geprüft. Visuelle Inspektion, Maßprüfung, Funktionsprüfung | Prüfung findet erst am Ende statt, obwohl der Fehler drei Stationen vorher entstanden ist. Ausschuss wird nicht der verursachenden Station zugeordnet | Qualitätsrate, Ausschussrate, First Pass Yield |
| 6. Verpackung und Rückmeldung | Fertige Teile werden verpackt, etikettiert und an das ERP zurückgemeldet. Auftrag wird abgeschlossen | Rückmeldung erfolgt verzögert oder in Summe am Schichtende. ERP hat kein aktuelles Bild des Auftragsfortschritts | Gutmenge, Rückmeldezeitpunkt, Durchlaufzeit Gesamtauftrag |
Verluste entstehen auch dort, wo keine Maschine sichtbar steht, nämlich an den Übergängen: zwischen Auftragsfreigabe und Rüsten, wenn Material oder Werkzeug noch fehlt; beim Rüsten, wenn derselbe Wechsel je nach Bediener unterschiedlich lange dauert; und zwischen den Stationen, wenn sich vor einer langsameren Maschine Puffer bilden. Diese Zeiten fehlen in maschinenbezogenen Auswertungen, weil sie keiner Maschine zugeordnet sind.
Wo im Fertigungsprozess die Zeit verloren geht
Die Bearbeitungszeiten je Station stehen im Arbeitsplan. Welchen Anteil sie an der gesamten Durchlaufzeit haben, zeigt erst die Rechnung über alle Stationen; der Rest verteilt sich auf Rüsten, Warten, Transportieren und Prüfen. Wie stark dieser Anteil von der Bezugsgröße abhängt, zeigt das Rechenbeispiel unten.
Unsichtbare Verluste. Mikrostillstände (unter 5 Minuten) werden bei manueller Erfassung nicht dokumentiert. Erst eine automatische Maschinendatenerfassung zeigt, wie viel Zeit sie kosten. Ein Rechenbeispiel: Gehen 5 % einer Schicht von 480 Minuten in Mikrostillständen verloren, sind das 24 Minuten, die in keinem Schichtbericht auftauchen.
Entkoppelte Informationsflüsse. Das ERP plant mit hinterlegten Vorgabezeiten, die nicht laufend nachgeführt werden. Die SPS steuert die Maschine mit aktuellen Parametern. Aber zwischen beiden Systemen fließen keine Echtzeitdaten. Liegt die tatsächliche Bearbeitungszeit zum Beispiel 20 % über der Vorgabezeit, plant das ERP unrealistische Durchlaufzeiten, und die Termintreue leidet. Ein MES schließt diese Lücke, indem es die tatsächlichen Fertigungsdaten vom Shopfloor in Echtzeit an das ERP zurückmeldet.
Fehlende Prozessvergleichbarkeit. Wenn dasselbe Bauteil auf drei Maschinen gefertigt werden kann, aber die Zykluszeiten zwischen den Maschinen zum Beispiel um 15 % streuen, liegt das entweder an unterschiedlichen Maschinenparametern, an Werkzeugzuständen oder an Bedienerunterschieden. Ohne automatische Betriebsdatenerfassung ist diese Streuung unsichtbar.
Rechenbeispiel: ein Los Zahnräder durch den Fertigungsprozess
Ein Los von 200 geschmiedeten Zahnrädern durchläuft fünf Stationen. Die Zahlen sind konstruiert, die Rechnung lässt sich auf jedes eigene Bauteil übertragen. Alle Zeiten in Minuten für das ganze Los:
| Station | Verfahren nach DIN 8580 | Bearbeitung | Rüsten | Warten vor der Station |
|---|---|---|---|---|
| Schmieden | Umformen | 100 (0,5 je Teil) | 60 | 0 |
| Drehen | Trennen | 400 (2,0 je Teil) | 45 | 900 |
| Verzahnen | Trennen | 600 (3,0 je Teil) | 90 | 1.440 |
| Härten | Stoffeigenschaften ändern | 240 (eine Ofencharge, jedes Teil 240 Minuten im Ofen) | 0 | 2.400 |
| Schleifen | Trennen | 300 (1,5 je Teil) | 30 | 960 |
| Summe | 1.640 | 225 | 5.700 |
Dazu kommen fünf Transporte zu je 15 Minuten. Die Durchlaufzeit des Loses beträgt damit 1.640 + 225 + 5.700 + 75 = 7.640 Minuten, gut fünf Kalendertage bei durchgehendem Betrieb. Daraus ergeben sich zwei Anteile, die beide richtig sind:
- Bezogen auf das Los wird 1.640 von 7.640 Minuten bearbeitet, das sind 21 %. Gewartet wird 5.700 Minuten, das sind 75 %.
- Bezogen auf das einzelne Zahnrad sind es 0,5 + 2,0 + 3,0 + 1,5 = 7 Minuten an den Einzelplätzen und 240 Minuten im Härteofen, zusammen 247 von 7.640 Minuten, also gut 3 %. Denn jedes Teil wartet an jeder Station, bis das ganze Los fertig ist.
Ein Grund, warum veröffentlichte Wertschöpfungsanteile so weit auseinanderliegen: Sie rechnen gegen verschiedene Bezugsgrößen. Wer die eigenen Zahlen vergleicht, nennt die Bezugsgröße mit. Den größten Hebel zeigt im Beispiel die Spalte Warten, vor allem vor dem Härten, wo das Los auf die nächste Ofencharge wartet.
Fertigungsprozesse transparent machen: Was in der Praxis funktioniert
Die Optimierung des Fertigungsprozesses beginnt mit der Frage, wo die Zeit tatsächlich vergeht.
Ein MES erfasst automatisch, wann ein Auftrag an welcher Station startet, wie lange die Bearbeitung dauert, wann und warum die Maschine steht und wann das letzte Teil des Auftrags fertig ist. Aus diesen Daten lässt sich der tatsächliche Fertigungsprozess pro Auftrag rekonstruieren und mit dem Planwert vergleichen.
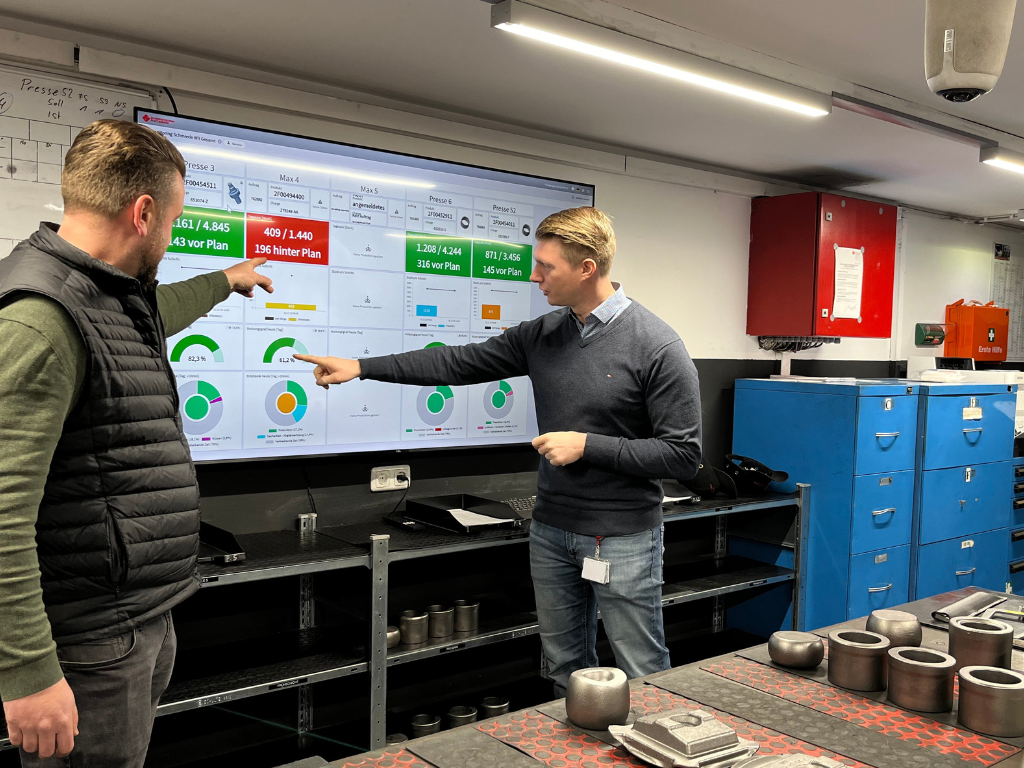
In der Metallverarbeitung lagen bei Schmiedetechnik Plettenberg Echtzeitdaten vom ersten Tag an vor; das ERP InforCOM ist bidirektional angebunden. Welche Daten eine CNC-Fertigung braucht, beschreibt MES in der Zerspanung.

Wie Schmiedetechnik Plettenberg die Pressen-Performance datenbasiert steigert
- Echtzeit-OEE direkt an jeder Presse
- Stillstandsgründe lückenlos dokumentiert
- Schichtübergaben mit harten Zahlen
- Schnelle Reaktion bei Störungen & Engpässen
 Case Study
In der Pharma-Verpackung waren bei Klocke alle Linien in drei Wochen angebunden, ohne Eingriff in die SPS. Im regulierten Umfeld zählt, dass Stückzahlen und Stillstände automatisch dokumentiert sind.
Hebel zur Optimierung des Fertigungsprozesses sind: Rüstzeitreduktion durch Standardisierung und SMED, Eliminierung von Wartezeiten durch bessere Sequenzierung, Prozesskontrolle in Echtzeit zur Vermeidung von Ausschuss und geschlossene Regelkreise zwischen Shopfloor-Daten und Feinplanung.
Häufige Fragen zum Fertigungsprozess
Was ist ein Fertigungsprozess?
Ein Fertigungsprozess ist die definierte Abfolge von Arbeitsschritten, durch die Rohmaterial oder Halbzeuge in ein fertiges oder teilfertiges Werkstück umgewandelt werden. Er umfasst alle Vorgänge auf dem Shopfloor: Bearbeitung, Rüsten, Transport, Prüfen und Warten.
Was ist der Unterschied zwischen Fertigungsprozess und Produktionsprozess?
Der Fertigungsprozess beschreibt die Arbeitsschritte am Werkstück auf dem Shopfloor. Der Produktionsprozess umfasst zusätzlich die organisatorischen Abläufe im Werk wie Auftragsplanung, Materialbereitstellung, Intralogistik und Qualitätsfreigabe. Der Fertigungsprozess ist eine Teilmenge des Produktionsprozesses.
Welche Fertigungsverfahren gibt es?
Die DIN 8580 klassifiziert Fertigungsverfahren in sechs Hauptgruppen: Urformen (z. B. Gießen, Spritzgießen), Umformen (z. B. Pressen, Tiefziehen), Trennen (z. B. Fräsen, Stanzen), Fügen (z. B. Schweißen, Kleben), Beschichten (z. B. Lackieren, Galvanisieren) und Stoffeigenschaften ändern (z. B. Härten, Vergüten).
Was sind die größten Verlustquellen im Fertigungsprozess?
Wartezeiten zwischen den Stationen, Mikrostillstände unter fünf Minuten, Rüstzeiten ohne Standard und fehlende Transparenz über den tatsächlichen Ablauf. Wie groß der Wartezeitanteil ist, hängt von der Bezugsgröße ab: Im Rechenbeispiel oben wartet das Los 75 % seiner Durchlaufzeit, mehr dazu unter Produktionszyklus.
Wie kann man Fertigungsprozesse optimieren?
Ansatzpunkte sind die automatische Maschinendatenerfassung zur Sichtbarmachung von Verlusten, Rüstzeitreduktion durch SMED, Verkürzung von Liegezeiten durch bessere Sequenzierung, Echtzeit-Prozesskontrolle zur Ausschussvermeidung und geschlossene Regelkreise zwischen Shopfloor-Daten und Feinplanung über ein MES.
Wie sich der eigene Fertigungsprozess in Echtzeit statt nachträglich per Schichtbuch abbilden lässt, zeigt eine kostenlose Demo am eigenen Anwendungsfall.
Fertigungsprozesse live und transparent sehen
In einer Live-Demo zeigen wir, wie Aufträge, Maschinenzustände und Stillstände je Arbeitsplatz sichtbar werden, am Beispiel Ihrer Fertigung.
- OEE live
- Stillstände und Gründe
- Maschinen und ERP anbinden


Über den Autor
Christian FiegHead of Sales
Six Sigma Black Belt mit über 25 Jahren in der Fertigungsindustrie, zuvor bei Johnson Controls, Visteon, iTAC und Dürr. Autor des Buchs „OEE: Eine Zahl, viele Lügen“.
Alle Beiträge von Christian Fieg