




Inhalt
Verfügbarkeit direkt berechnen: zum OEE-Rechner
Was ist Anlagenverfügbarkeit?
Anlagenverfügbarkeit ist der Anteil der geplanten Produktionszeit, in dem eine Maschine tatsächlich produziert. Sie beantwortet eine einfache Frage: Wie viel der Zeit, die für Produktion vorgesehen war, wurde tatsächlich für Produktion genutzt?
Die Formel:
Verfügbarkeit (%) = (Geplante Produktionszeit - Stillstandszeit) / Geplante Produktionszeit × 100
Ein Beispiel: Eine Maschine hat eine geplante Produktionszeit von 8 Stunden (480 Minuten). Während dieser Zeit steht sie 55 Minuten still (technischer Ausfall: 30 Minuten, Rüsten: 25 Minuten). Die Verfügbarkeit beträgt: (480 - 55) / 480 × 100 = 88,5 %.
Was die 55 Minuten Stillstand kosten, lässt sich mit eigenem Deckungsbeitrag und eigenen Personalkosten hochrechnen: Stillstandskosten berechnen.
Verfügbarkeit ist einer der drei Faktoren der OEE (Overall Equipment Effectiveness).
Die OEE multipliziert Verfügbarkeit × Leistung × Qualität.
Eine niedrige Verfügbarkeit senkt die OEE direkt, unabhängig davon, wie gut Leistung und Qualität sind. Wie die OEE mit allen drei Faktoren automatisch erfasst wird, zeigt die Seite OEE-Software.
Verfügbarkeit vs. OEE: Was ist der Unterschied?
Verfügbarkeit und OEE werden oft verwechselt oder gleichgesetzt. Sie messen aber unterschiedliche Dinge.
| Kennzahl | Was sie misst | Was sie nicht misst | Formel |
|---|---|---|---|
| Verfügbarkeit | Wie viel der geplanten Zeit die Maschine läuft (nicht steht) | Ob die Maschine schnell genug läuft oder gute Teile produziert | (Geplante Produktionszeit - Stillstand) / Geplante Produktionszeit |
| OEE | Wie effektiv die gesamte geplante Produktionszeit genutzt wird (Verfügbarkeit × Leistung × Qualität) | Verluste ausserhalb der geplanten Produktionszeit (z.B. fehlende Aufträge, Wochenende) | Verfügbarkeit × Leistung × Qualität |
Das bedeutet: Eine Maschine kann eine Verfügbarkeit von 92 % haben, aber eine OEE von nur 68 %. Die Maschine läuft fast immer (hohe Verfügbarkeit), aber wenn sie läuft, läuft sie zu langsam (Leistungsverlust) und produziert zu viele schlechte Teile (Qualitätsverlust). Wer nur die Verfügbarkeit betrachtet, übersieht zwei Drittel der Verluste.
Was die Verfügbarkeit senkt: Die sechs Verlustarten
Im OEE-Modell gibt es sechs große Verlustarten (Six Big Losses). Zwei davon betreffen die Verfügbarkeit direkt.
| Verlusttyp | OEE-Faktor | Beschreibung | Beispiele |
|---|---|---|---|
| Ungeplante Stillstände | Verfügbarkeit | Maschine steht wegen technischem Ausfall oder organisatorischem Problem | Motorschaden, Sensorausfall, SPS-Fehler, Materialmangel, Bediener fehlt |
| Geplante Stillstände / Rüsten | Verfügbarkeit (je nach Definition) | Maschine steht wegen Werkzeugwechsel, Artikelwechsel, Reinigung | Rüstvorgang, Formatwechsel, geplante Wartung während der Produktionszeit |
| Mikrostopps | Leistung | Kurze Unterbrechungen unter 5 Minuten | Materialstau, Sensor blockiert, Teil klemmt |
| Reduzierte Geschwindigkeit | Leistung | Maschine läuft, aber langsamer als Soll-Taktzeit | Verschleiß, suboptimale Parameter, Bedienereingriff |
| Anlaufverluste | Qualität | Teile nach dem Anfahren sind nicht verkaufsfähig | Einfahrteile nach Rüsten, Temperaturstabilisierung |
| Produktionsausschuss | Qualität | Teile während der stabilen Produktion sind nicht verkaufsfähig | Maß Toleranzen, Oberflächenfehler, Prozessabweichung |
In der Praxis sind ungeplante Stillstände der größte Einzelposten beim Verfügbarkeitsverlust. In vielen Betrieben machen sie 10 bis 25 % der geplanten Produktionszeit aus. Rüstzeiten kommen als zweiter großer Posten dazu.
Was geringe Verfügbarkeit tatsächlich kostet
Jede Minute, in der eine Maschine steht statt produziert, kostet Geld. Die Kosten setzen sich aus drei Komponenten zusammen.
Direkte Maschinenstillstandskosten. Der Maschinenstundensatz läuft weiter (Abschreibung, Energie, Flächenkosten), aber die Maschine produziert nicht. Bei einem Maschinenstundensatz von 100 Euro und 55 Minuten Stillstand pro Schicht sind das ca. 92 Euro pro Schicht. Wie sich Produktionsausfallkosten vollständig berechnen lassen, zeigt ein eigener Beitrag.
Personalkosten. Der Bediener wartet, der Instandhalter repariert. Beide Lohnkosten laufen, ohne dass produziert wird.
Opportunitätskosten. Die Teile, die während des Stillstands nicht produziert wurden, fehlen. In einer JIT-Fertigung kann ein 30-minütiger Stillstand einer Engpassmaschine zu Lieferverzögerungen und Konventionalstrafen führen.
Ein Rechenbeispiel: Ein Kunststoffverarbeiter mit 8 Spritzgussmaschinen hat eine durchschnittliche Verfügbarkeit von 82 %. Geplante Produktionszeit pro Maschine: 16 Stunden/Tag (Zweischicht). Verfügbarkeitsverlust: 18 % von 16 Stunden = 2,88 Stunden pro Maschine und Tag. Bei 8 Maschinen: 23 Stunden Stillstand pro Tag im Maschinenpark. Maschinenstundensatz: 95 Euro. Direkte Stillstandskosten: 23 × 95 = 2.185 Euro pro Tag, 48.000 Euro pro Monat (22 Arbeitstage). Wenn die Verfügbarkeit von 82 % auf 88 % gesteigert wird (6 Prozentpunkte), sinken die Stillstandskosten um ca. 16.000 Euro pro Monat.
Das Messproblem: Verfügbarkeit wird fast immer überschätzt
Die Differenz hat drei Ursachen.
Ursache 1: Kurze Stillstände werden nicht erfasst. Ein 3-Minuten-Stillstand wird vom Bediener nicht dokumentiert. In der manuellen Erfassung existiert er nicht. Aber über eine Schicht summieren sich zwanzig 3-Minuten-Stillstände zu einer Stunde verlorener Produktionszeit. Erst ein MES mit automatischer Stillstandserkennung macht diese Mikrostillstände sichtbar.
Ursache 2: Rüstzeiten werden unterschätzt. Der Bediener schätzt "25 Minuten" für einen Werkzeugwechsel. Die automatische Messung zeigt: 38 Minuten vom letzten Gutteil des alten Auftrags bis zum ersten Gutteil des neuen Auftrags. Die Differenz: Werkzeug suchen, Material holen, Einfahrteile.
Ursache 3: Definition von "geplanter Produktionszeit" variiert. Manche Betriebe rechnen Pausen, Schichtwechsel und Teambesprechungen aus der geplanten Produktionszeit heraus. Das macht die Verfügbarkeit optisch höher, verdeckt aber die tatsächlichen Verluste.
Ohne automatische Messung ist jede Verfügbarkeitszahl eine Schätzung. Und Schätzungen sind systematisch zu optimistisch.
Wie SYMESTIC Anlagenverfügbarkeit messbar macht
SYMESTIC repariert keine Maschinen und plant keine Wartung. SYMESTIC misst die Verfügbarkeit automatisch, sekundengenau und in Echtzeit. Das ist die Datenbasis, ohne die keine gezielte Verbesserung möglich ist.
- Automatische Stillstandserkennung. SYMESTIC erkennt über das Maschinensignal (OPC UA oder digitales I/O-Gateway), wann eine Maschine steht. Zeitpunkt, Dauer und Häufigkeit werden sekundengenau erfasst. Auch ein 30-Sekunden-Stillstand wird registriert.
- Stillstandsklassifikation. Am Shopfloor-Client klassifiziert der Werker oder Instandhalter jeden Stillstand: technischer Ausfall, Rüsten, Materialmangel, Qualitätsproblem, organisatorisch. Die Kategorien sind konfigurierbar und können hierarchisch aufgebaut werden (z.B. Technisch > Pneumatik > Zylinderausfall).
- Verfügbarkeitsberechnung in Echtzeit. SYMESTIC berechnet die Verfügbarkeit pro Maschine, pro Linie und pro Werk automatisch. Auf dem Dashboard sieht der Produktionsleiter in Echtzeit: Welche Maschine hat gerade welche Verfügbarkeit? Wo liegt der größte Verlust?
- Top-Stillstandsursachen. Die Pareto-Analyse zeigt: Welche 5 Ursachen kosten die meiste Produktionszeit? Bei Meleghy Automotive hat diese Analyse nach der Einführung zu 10 % Reduktion der Stillstandszeiten geführt.
- Benachrichtigungen. Wenn ein Stillstand eine definierte Dauer überschreitet (konfigurierbar pro Maschine), sendet SYMESTIC automatisch eine Benachrichtigung per E-Mail oder Push auf die Smartphone-App.
- SPS-Alarmerfassung. Über das Alarme-Modul werden SPS-Alarme direkt aus der Steuerung erfasst und mit Stillständen korreliert.
- Schicht- und Maschinenvergleich. SYMESTIC vergleicht die Verfügbarkeit über Schichten (Frühschicht vs. Spätschicht vs. Nachtschicht) und über Maschinen (Maschine 1 vs. Maschine 2 bei gleichem Produkt). Unterschiede machen sichtbar, wo organisatorische oder personelle Optimierungen möglich sind.
Drei Hebel zur Steigerung der Anlagenverfügbarkeit
Hebel 1: Ungeplante Stillstände reduzieren. Die Pareto-Analyse zeigt die Top-Störungsursachen. Für jede Top-Ursache wird eine Maßnahme definiert: Wartungsintervall anpassen, Komponente präventiv tauschen, Bedienertraining durchführen. Die Wirksamkeit wird über die Stillstandsdaten geprüft.
Hebel 2: Rüstzeiten verkürzen. Die Rüstzeit-Analyse in SYMESTIC zeigt: Welcher Artikelwechsel dauert am längsten? Welche Maschine wird am häufigsten gerüstet? Welche Schicht rüstet am schnellsten? Auf dieser Basis können SMED-Maßnahmen gezielt eingesetzt werden: externe Rüsttätigkeiten vor den Stillstand verlagern, interne Tätigkeiten standardisieren und beschleunigen.
Hebel 3: Reaktionszeit verkürzen. Automatische Benachrichtigungen statt manueller Meldewege. Störungshistorie pro Maschine, damit der Instandhalter nicht bei null anfängt.
Verfügbarkeit nach Branche: Was ist realistisch?
Die erzielbare Verfügbarkeit hängt stark von der Branche, dem Fertigungsverfahren und der Anlagenkomplexität ab.
| Branche / Verfahren | Typische Verfügbarkeit (gemessen) | Guter Wert | Hauptverlustquelle |
|---|---|---|---|
| Automobilzulieferer (Presswerk, Fügelinie) | 75-85 % | 88+ % | Werkzeugwechsel, technische Störungen |
| Spritzguss | 80-88 % | 90+ % | Werkzeugwechsel, Temperaturstabilisierung |
| CNC-Metallbearbeitung | 70-82 % | 85+ % | Rüsten, Werkzeugverschleiß, Programmierung |
| Verpackung (Pharma, FMCG) | 65-80 % | 85+ % | Formatwechsel, Materialzuführung, Mikrostopps |
| Lebensmittel (Hochautomatisierte Linien) | 75-85 % | 88+ % | Reinigung, Produktwechsel, Materialzuführung |
Diese Werte stammen aus automatischer Messung, nicht aus manueller Schätzung. Manuell geschätzte Werte liegen typischerweise 5 bis 15 Prozentpunkte höher als die tatsächlichen.
Häufige Fragen zur Anlagenverfügbarkeit
Was ist der Unterschied zwischen Anlagenverfügbarkeit und OEE?
Anlagenverfügbarkeit misst nur den Zeit Anteil, in dem die Maschine läuft (nicht steht). OEE multipliziert Verfügbarkeit mit Leistung (läuft die Maschine schnell genug?) und Qualität (produziert die Maschine gute Teile?). Eine Maschine kann eine hohe Verfügbarkeit haben, aber trotzdem eine niedrige OEE, wenn sie langsam läuft oder viel Ausschuss produziert.
Wie wird Anlagenverfügbarkeit berechnet?
Verfügbarkeit = (Geplante Produktionszeit - Stillstandszeit) / Geplante Produktionszeit × 100. Die geplante Produktionszeit ist die Schichtdauer abzüglich geplanter Stillstände (Pausen, geplante Wartung, je nach Definition). Die Stillstandszeit umfasst alle ungeplanten Stillstände und je nach OEE-Definition auch Rüstzeiten.
Kann SYMESTIC die Anlagenverfügbarkeit verbessern?
SYMESTIC verbessert keine Verfügbarkeit direkt. SYMESTIC misst die Verfügbarkeit automatisch, sekundengenau und in Echtzeit. Es zeigt, wo Verfügbarkeit verloren geht (welche Maschine, welche Ursache, welche Schicht) und wie sich Maßnahmen auswirken.
Zählt Rüstzeit als Verfügbarkeitsverlust?
Das hängt von der OEE-Definition ab. Die strengere Methode (und die, die den größten Verbesserungsanreiz bietet) rechnet Rüstzeit als Verfügbarkeitsverlust. Die weniger strenge Methode rechnet Rüstzeit als geplanten Stillstand heraus. In SYMESTIC lässt sich "Rüsten" als eigene Stillstandskategorie konfigurieren, getrennt von technischen Stillständen, damit beide Berechnungsmethoden möglich sind.

Wie sich die eigene Anlagenverfügbarkeit live und je Anlage auswerten lässt, zeigt eine Live-Demo am eigenen Anwendungsfall.
Was geringe Verfügbarkeit Sie kostet
Im kostenlosen 30-Minuten-Gespräch gehen wir geplante und ungeplante Stillstände durch und rechnen die verlorene Verfügbarkeit in Euro um.
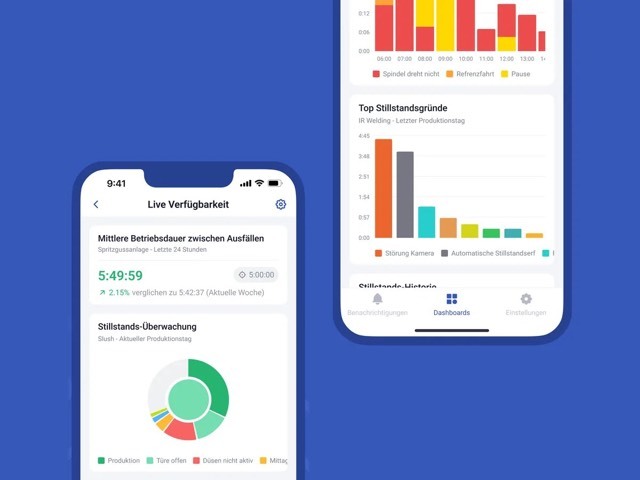
Wissen, warum die Linie stand, nicht nur wie lange
SYMESTIC erkennt jeden Stillstand an der Maschine, der Werker wählt den Grund. Meleghy Automotive senkte mit SYMESTIC die Stillstandszeiten um 10 %.
−10 %Stillstandszeiten
Automobilzulieferer senkte Stillstandszeiten um 10 %
Meleghy Automotive steigerte zudem die Ausbringung um 7 %. Start an einer Pressenstraße, nach sechs Monaten lief SYMESTIC in allen vier Werken.