




Inhalt
Was ist Produktivitätsverlust in der Fertigung?
Ein Produktivitätsverlust ist jede Abweichung zwischen dem, was eine Maschine, eine Linie oder ein Werk theoretisch leisten könnte, und dem, was tatsächlich produziert wird. Er ist die Differenz zwischen der maximalen Kapazität und der realen Ausbringung.
In der Praxis bedeutet das: Eine Maschine, die für 60 Teile pro Stunde ausgelegt ist, aber nur 48 produziert, hat einen Leistungsverlust von 20 %. Eine Schicht, in der die Maschine 7,5 Stunden laufen sollte, aber nur 6 Stunden tatsächlich produziert hat, hat einen Verfügbarkeitsverlust von 20 %. Und wenn von 480 produzierten Teilen 24 Ausschuss sind, beträgt der Qualitätsverlust 5 %.
Das Problem ist nicht, dass es diese Verluste gibt. In jeder Fertigung gibt es sie. Das Problem ist, dass die meisten Verluste unsichtbar bleiben. Sie werden nicht gemessen, nicht kategorisiert und nicht der richtigen Ursache zugeordnet. Stattdessen werden sie geschätzt, gemittelt oder schlicht übersehen.
Dieser Artikel erklärt, welche Arten von Produktivitätsverlusten es gibt, warum die meisten davon unsichtbar bleiben, wie sie strukturiert erfasst werden und wie die Praxis der Verlustreduzierung aussieht.
Die drei Verlustkategorien der OEE
Die OEE (Overall Equipment Effectiveness) ist das Rahmenwerk, mit dem Produktivitätsverluste in der Fertigung strukturiert erfasst werden. Sie unterteilt alle Verluste in drei Kategorien: Verfügbarkeitsverluste, Leistungsverluste und Qualitätsverluste. Die folgende Tabelle zeigt die Verlustarten im Detail:
| Verlustkategorie | Was passiert | Typische Ursachen | Wie es sich zeigt |
|---|---|---|---|
| Verfügbarkeitsverluste (Maschine steht) |
Die Maschine ist geplant, produziert aber nicht. Sie steht still, obwohl sie laufen sollte | Ungeplante Stillstände (Störungen, Defekte), geplante Stillstände (Rüsten, Reinigung, Wartung), Materialengpässe, fehlende Aufträge, fehlende Bediener | Maschine zeigt "Stillstand". Bediener wartet oder rüstet. Stückzähler steht. OEE-Verfügbarkeit sinkt |
| Leistungsverluste (Maschine läuft langsamer als möglich) |
Die Maschine läuft, aber nicht mit der vorgesehenen Geschwindigkeit. Taktzeit ist länger als die Soll-Taktzeit | Mikrostopps (kurze Unterbrechungen unter 1-2 Minuten), reduzierte Geschwindigkeit (Maschine läuft gedrosselt), Taktzeitabweichungen, Anfahrverluste nach Stillständen | Maschine zeigt "läuft", aber die Ausbringung ist niedriger als erwartet. Einzelne Zyklen dauern länger. Mikrostopps sind im Tagesverlauf kaum wahrnehmbar, summieren sich aber |
| Qualitätsverluste (Maschine produziert, aber nicht gut genug) |
Die Maschine läuft mit der richtigen Geschwindigkeit, aber die produzierten Teile entsprechen nicht den Anforderungen | Ausschuss, Nacharbeit, Anfahrausschuss (erste Teile nach Rüsten oder Stillstand), Prozessinstabilität, Werkzeugverschleiß, falsche Parametereinstellungen | Teile werden am Linienende aussortiert oder müssen nachbearbeitet werden. Gutmenge ist niedriger als die produzierte Gesamtmenge. OEE-Qualitätsrate sinkt |
Warum die meisten Produktivitätsverluste unsichtbar bleiben
Die offensichtlichsten Verluste sind nicht die größten. Ein Maschinenausfall von 2 Stunden fällt jedem auf. Aber die Verluste, die den größten Anteil an der Gesamtproduktivität haben, sind fast immer die, die niemand sieht:
Mikrostopps: Eine Maschine stoppt alle 8-10 Minuten für 15-30 Sekunden. Der Bediener greift kurz ein, die Maschine läuft weiter. In der Schicht summiert sich das auf rund 12 bis 30 Minuten verlorene Produktionszeit. Aber niemand dokumentiert diese Stopps, weil sie zu kurz sind, um einzeln wahrgenommen zu werden. In der manuellen Erfassung tauchen sie nicht auf. In der automatischen Erfassung sind sie sofort sichtbar. Typische Ineffizienzen in der Fertigung beschreibt ein eigener Beitrag.
Taktzeitabweichungen: Die Soll-Taktzeit beträgt 4,0 Sekunden. Die tatsächliche Taktzeit schwankt zwischen 4,0 und 4,8 Sekunden. Im Durchschnitt liegt sie bei 4,3 Sekunden. Das sind rund 7 % Leistungsverlust. Über eine Schicht bedeutet das: statt 6.750 Teile nur 6.279. Der Unterschied von 471 Teilen ist real, aber ohne automatische Taktzeiterfassung nicht erkennbar.
Rüstzeitstreuung: Im ERP steht eine Soll-Rüstzeit von 20 Minuten. Tatsächlich dauert das Rüsten je nach Bediener zwischen 15 und 40 Minuten. Niemand weiß das, weil Rüstzeiten nicht sekundengenau gemessen werden. Der Verlust ist die Streuung, nicht die Rüstzeit selbst.
Anfahrverluste: Nach jedem Rüstvorgang und nach jedem längeren Stillstand produziert die Maschine die ersten Teile nicht im Gutteil-Modus. Die Anfahrphase kann 5-15 Minuten dauern, in denen entweder Ausschuss entsteht oder die Maschine langsamer läuft. Diese Verluste werden selten separat erfasst, weil sie weder dem Rüsten noch der Produktion zugeordnet werden.
Die Hidden Factory: Alle diese unsichtbaren Verluste zusammen bilden das, was in der Lean-Terminologie als "Hidden Factory" bezeichnet wird: die verborgene Fabrik innerhalb der sichtbaren Fabrik. Sie produziert keine Teile, sie verbraucht nur Ressourcen, Energie, Material und Zeit. Und sie bleibt verborgen, solange nicht automatisch und lückenlos gemessen wird.
Sichtbare vs. unsichtbare Verluste
| Kriterium | Sichtbare Verluste | Unsichtbare Verluste (Hidden Factory) |
|---|---|---|
| Beispiele | Ungeplanter Maschinenausfall, Werkzeugbruch, Materialengpass, geplante Wartung | Mikrostopps, Taktzeitabweichungen, Anfahrverluste, Rüstzeitstreuung, verdeckter Ausschuss |
| Dauer pro Einzelereignis | Minuten bis Stunden. Groß genug, um aufzufallen und dokumentiert zu werden | Sekunden bis wenige Minuten. Zu kurz, um einzeln wahrgenommen zu werden |
| Gesamtanteil an Verlusten | Typischerweise der kleinere Anteil. Diese Verluste sind bekannt und werden bereits adressiert | Typischerweise der größere Anteil. Sie summieren sich, weil sie nie gemessen werden |
| Erfassung ohne MES | Manuell dokumentierbar. Bediener schreibt Stillstand auf oder meldet ihn im System | Nicht erfassbar. Kein Bediener dokumentiert einen Stopp von 20 Sekunden oder eine Taktzeitabweichung von 0,3 Sekunden |
| Erfassung mit MES | Automatisch erfasst und kategorisiert. Pareto-Analyse der Stillstandsursachen | Automatisch erfasst. Mikrostopps, Taktzeitverläufe und Anfahrverluste werden sichtbar |
| Optimierungshebel | Instandhaltungsplanung, vorbeugende Wartung, Materiallogistik | Maschineneinstellungen, Prozessstabilisierung, Rüstoptimierung, Schulung der Bediener |
Wie Produktivitätsverluste in der Praxis sichtbar gemacht werden
Bei Klocke (Pharma-Lohnhersteller, Verpackung, Blister/Sachets/Ampullen) waren die Verluste an den Verpackungslinien bekannt, aber nicht quantifiziert. Stückzahlen und Stillstände wurden über DI-Gateways erfasst, ohne LAN-Infrastruktur. Skalierung innerhalb von 3 Wochen auf alle Linien am Standort Weingarten. Unidirektionale Anbindung an das Navision ERP über eine Dateischnittstelle: Übernahme des Auftragszustands und Stammdaten aus dem ERP, Mapping von Maschinenzyklen und Stillständen zu Fertigungsaufträgen.
Bei Carcoustics (internationaler Automobilzulieferer, Spritzguss/Kaltschäumen/Stanzen, 12 Werke) wurde eine bestehende Lösung durch SYMESTIC abgelöst. Konzernweite Analyse zu Performance-Kennzahlen. Digitale Unterstützung von Rüstprozessen. Anbindung an SAP. Mehr als 500 Anlagen in allen Werken.
In beiden Fällen war der entscheidende Punkt derselbe: Die Verluste waren vor der Einführung nicht unbekannt, sie waren nur nicht messbar. Erst die automatische, lückenlose Erfassung machte sichtbar, wo die größten Hebel liegen, und erst dann konnten gezielte Maßnahmen eingeleitet werden.
Produktivitätsverlust mit und ohne automatische Erfassung
| Kriterium | Ohne automatische Erfassung | Mit automatischer Erfassung (MDE/MES) |
|---|---|---|
| Stillstände | Nur Stillstände über 10-15 Minuten werden manuell dokumentiert. Mikrostopps bleiben unsichtbar | Jeder Stillstand wird automatisch erfasst, mit Zeitstempel, Dauer und Kategorisierung |
| Taktzeit | Nicht gemessen. Soll-Taktzeit aus dem ERP wird als Ist-Taktzeit angenommen | Jeder einzelne Zyklus wird gemessen. Abweichungen, Streuung und Trends werden sichtbar |
| Rüstzeiten | Geschätzt oder als Pauschalwert im ERP hinterlegt. Streuung ist unbekannt | Gemessen. Vergleich zwischen Bedienern, Schichten und Produkten |
| Ausschuss | Am Schichtende gezählt oder geschätzt. Anfahrausschuss wird nicht separat erfasst | Automatisch als Differenz zwischen Gesamtmenge und Gutmenge. Zuordnung zum verursachenden Prozessschritt |
| Verlustanalyse | Pareto-Analyse auf Basis geschätzter Werte. "Wir glauben, dass Maschine X der Engpass ist" | Pareto-Analyse auf Basis gemessener Werte. "Maschine X hat 47 Mikrostopps pro Schicht, davon 31 durch Ursache Y" |
| Verbesserung | Maßnahmen werden auf Basis von Vermutungen eingeleitet. Keine Vorher-Nachher-Messung möglich | Maßnahmen werden auf Basis von Daten eingeleitet. Wirkung ist sofort messbar und belegbar |
Häufige Fragen zu Produktivitätsverlusten in der Fertigung
Was ist der Unterschied zwischen Produktivitätsverlust und OEE-Verlust?
OEE-Verlust ist eine Teilmenge des Produktivitätsverlustes. Die OEE misst die drei Verlustarten Verfügbarkeit, Leistung und Qualität an einer einzelnen Maschine oder Anlage. Produktivitätsverlust ist der breitere Begriff: Er umfasst auch Verluste, die zwischen den Maschinen entstehen (Liegezeiten, Transportzeiten, Puffer), Verluste in der Planung (falsche Reihenfolge, suboptimale Auftragszuordnung) und Verluste im Informationsfluss (verzögerte Rückmeldung, fehlende Stammdaten). Die OEE erfasst, was an der Maschine passiert. Produktivitätsverlust erfasst alles, was den Gesamtdurchsatz reduziert.
Welche Verluste sind am einfachsten zu reduzieren?
Die unsichtbaren. Das klingt paradox, ist aber Erfahrung aus der Praxis. Mikrostopps, Taktzeitabweichungen und Rüstzeitstreuung lassen sich oft durch einfache Maßnahmen reduzieren: Maschineneinstellungen anpassen, Sensorik justieren, Rüstabläufe standardisieren, Bediener schulen. Aber diese Maßnahmen werden erst möglich, wenn die Verluste sichtbar sind. Der größte Hebel ist also nicht die Maßnahme selbst, sondern die Messung, die ihr vorausgeht.
Wie hängen Produktivitätsverlust und OEE zusammen?
Die OEE ist das primäre Messinstrument für Produktivitätsverluste auf Maschinenebene. Eine OEE von 65 % bedeutet: 35 % der theoretisch verfügbaren Produktivität gehen verloren, verteilt auf Verfügbarkeit, Leistung und Qualität. Die OEE macht diese 35 % greifbar, indem sie zeigt, wie viel auf jede Verlustkategorie entfällt. Ohne OEE bleibt der Produktivitätsverlust eine abstrakte Zahl. Mit OEE wird er zu einem strukturierten Analysewerkzeug.
Warum reicht es nicht, nur die großen Stillstände zu reduzieren?
Weil die großen Stillstände in den meisten Fertigungen bereits adressiert werden. Wenn eine Maschine 2 Stunden ausfällt, wird das bemerkt, dokumentiert und analysiert. Die Instandhaltung reagiert, Maßnahmen werden eingeleitet. Aber die 12 bis 30 Minuten Mikrostopps pro Schicht, die 7 % Taktzeitverlust und die 5 Minuten Anfahrverlust nach jedem Rüsten werden nicht adressiert, weil sie nicht gemessen werden. In Summe sind diese unsichtbaren Verluste in den meisten Fertigungen größer als die sichtbaren.
Wie schnell werden Produktivitätsverluste nach der Einführung einer automatischen Erfassung sichtbar?
Sofort. Sobald die erste Maschine angebunden ist und Daten liefert, sind Stillstände, Taktzeiten und Stückzahlen in Echtzeit sichtbar. Die Maßnahmen folgen, sobald die Daten da sind.

Ihre Produktivitätsverluste in Euro
Im kostenlosen 30-Minuten-Gespräch rechnen wir Stillstand, Rüsten und Ausschuss mit Ihren eigenen Zahlen in Euro um. Keine Software-Demo.
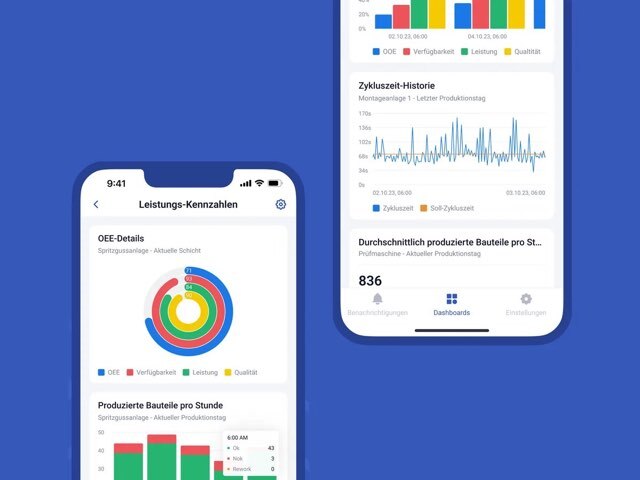
Ihre OEE live, statt am Monatsende in Excel
SYMESTIC misst Verfügbarkeit, Leistung und Qualität direkt an der Maschine. Die erste Anlage ist in unter drei Stunden angebunden, auch eine ältere.